
 EN
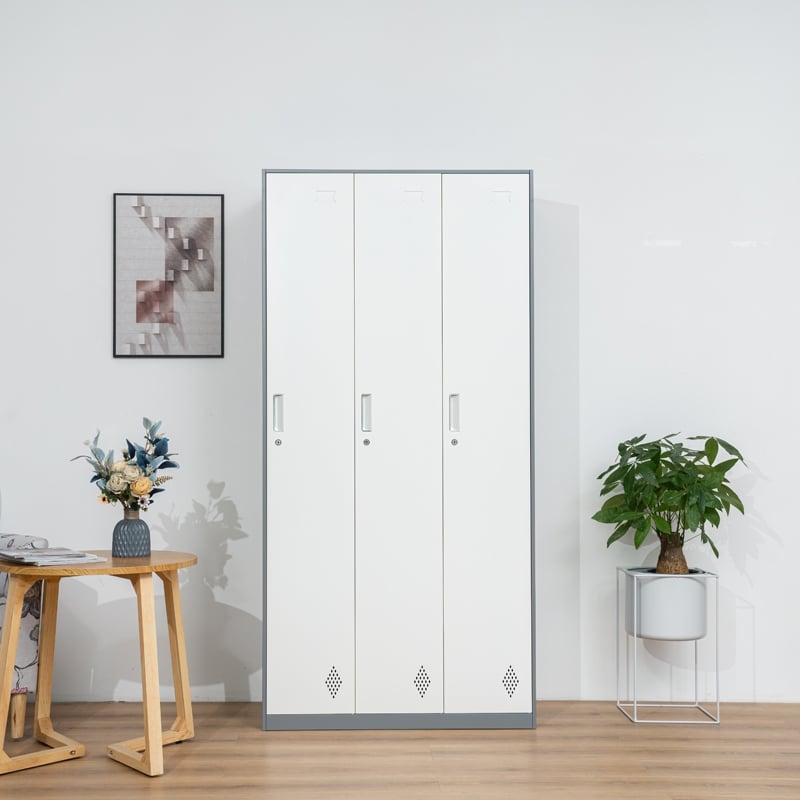
Nogen havde lagt tungt værktøj på midterhylden i en værktøjskab-enhed, og ved skiftets afslutning viste hylden en synlig nedbøjning. En ret linjal lagt tværs over bredden fangede lys kun ved begge ender og efterlod et mellemrum, hvor pladen havde buet sig. Dørene lukkede stadig, men de mødtes ikke længere jævnt, og en nøgle rullede til det laveste punkt, hver gang enheden åbnedes. Intet havde brudt. Stålspindlen havde blot taget en permanent formændring under en belastning, den aldrig var konstrueret til at bære. Holdet tømte fagområdet, mærkede enhederne og anmodede om hyldetegningerne.
Hvordan et værktøjskab fik buede hylder
Svejsesømmene åbnede ikke
Den første mistanke i værkstedet var en dårlig svejsning, men en nærmere inspektion af samlingerne udelukkede det. Punktsvejsninger langs reolens flange havde bevaret deres indbyrdes afstand, ingen var sprækket, og kabinettets sider forblev lodrette. Det, der havde bevæget sig, var den flade plade mellem understøtningerne – ikke forbindelserne ved dens kanter. Denne forskel er afgørende, fordi en stålklods med solid samling og en buet reol peger på stivhed snarere end styrke. Hold, der straks går til svejsreparationer, overser ofte det enklere svar: pladen manglende den geometri, der kræves for at bære den pågældende belastning.
En ret linje lagt tværs over reolen fortalte historien
At måle dybden omdannede en klage til en brugbar registrering. Med en ret linje, der hvilede på de to hyldeforbindelser, gav afstanden i midten holdet en gentagelig metode til at beskrive deformationen uden at gætte. Naboenheder i samme fag forblev flade, hvor belastningerne var lettere, hvilket knyttede buen til det, der havde været opbevaret, fremfor til en hel parti. En stålklap skrænker ikke jævnt over hele værkstedet; den skrænker, hvor tungt værktøj er koncentreret, og præcis det viste målingerne.
Hvor et skrænkende panel sætter enheden i fare
Hvorfor en punktbelastning buer en flad plade
Et fladt ark i en stålskab, der strækker sig mellem to understøtninger, bærer en koncentreret vægt som et bøjningsmoment, med den største udbøjning ved midten. Koldvalset stålark opfører sig elastisk i starten og vender tilbage, når belastningen fjernes, men når spændingen overstiger flydegrænsen, bibeholder pladen en permanent kurve. Værktøj, reservedele til motorer og fyldte delebokse placeres ofte på én bestemt position, så belastningen er sjældent jævnt fordelt på den måde, som en katalogvurdering antager. Hyldens belastningsangivelser beskriver en jævnt fordelt belastning, ikke en enkelt tung blok placeret på midterlinjen.
Tykkere er ikke altid stivere
At vælge et tykkere materiale er den instinktive løsning, men stivheden stiger langt hurtigere med formen end med tykkelsen. En foldet ribbe, en returflange eller en rullet kant tilføjer dybde til tværsnittet, og modstanden mod bøjning stiger med denne dybde. At tilføje masse til en flad plade koster materiale og efterlader stadig samme spændvidde. Derfor optræder formede forstærkninger på en stålklaphylde langt før nogen overvejer at bruge et tykkere plademateriale. De buede enheder havde tilstrækkelig pladetykkelse; det, der mangledes, var en formede tværsnit præcis dér, hvor belastningen koncentreredes. Geometri – ikke metalvægt – var den manglende variabel.
Fra flad plade til ribbet panel: formationssekvensen
Bøjning af ribber ind i panelet før montering
Produktionsruten forklarer, hvor den stivhed kommer fra. Maskiner til pladeudskæring og laserudskæring fremstiller det blanke emne, en hydraulisk perforeringsmaskine åbner ventilationsåbninger og låsehuller, og CNC-bøjning danner ribberne og returflangerne i en bestemt vinkel, inden der udføres nogen samling. At bøje først betyder, at hyldepladen ankommer til svejsestationen allerede formet til at modstå afbøjning, så punktsvejsning fastgør en stiv plade i kabinettet i stedet for at forsøge at trække en flad plade i form. En stålklap med denne konstruktion bibeholder hyldeplanen under samme belastning, som forvred de felterhvervede enheder. Konsekvente bøjevinkler over en produktion er lige så vigtige som ribbedesignet.
Punktsvejsning, ribafstand og hyldebelastningsgrænser
Tre detaljer afgør resultatet. Ribafstanden bestemmer, hvor ofte spændvidden afbrydes, punktsvejsafstanden fastlægger, hvor effektivt hyldepladen deler belastningen med kabinetrammen, og den angivne hyldebelastningsgrænse informerer brugeren om, hvor der skal stoppes. Cykletestning i henhold til ANSI/BIFMA X5.9 giver en fælles metode til at undersøge denne kombination ved gentagne belastninger, mens en simpel belastningstest på en prøvehylde bekræfter udbøjningen ved en valgt vægt. En stålklods, der er godkendt til fordelt opbevaring, vil alligevel buge, hvis en enkelt tung belastning placeres midt på hyldepladen.
De grænser, som en belastningsplan skal angive
Hvad fire standardfamilier tilføjer til en inspektion
Skriftlige standarder omdanner en vag klage til en tjekliste, som en køber kan inkludere i en ordre. ANSI/BIFMA X5.9 fastsætter krav til styrke og holdbarhed for opbevaringsenheder, herunder, hvordan hyldeplader opfører sig under gentagne belastninger, og ANSI Z535.4 dækker lastmærkninger, der skal forblive læselige på enheden. ISO 9001 beskriver den dokumenterede fremstilling og svejseproces, der ligger bag en konsekvent produktion, mens ISO 45001 omhandler arbejdsmiljøet og sikkerheden for medarbejdere på produktionsområdet. OSHA 29 CFR 1910.176 behandler materialeopbevaring og anti-kip-foranstaltninger, når en stålklap er installeret i en værkstedsmiljø, og NFPA 101 specificerer minimumsbredde for gangveje og udgange, som tunge enheder ikke må blokere.
Køb af en stålklap: angiv hyldebelastningsgrænsen i ordren, anmod om ribbemønster og bøjningsvinkler, og anmod om resultater fra cykletests eller belastningstests fra samme produktionsomgang. En klassificering uden et tværsnitsdiagram efterlader midterspændingen udefineret.
Inspektion af en stålklap på ankomst: Læg en ret linje over hver hylde, kontroller at returflangerne er formet i stedet for fladt trykt, og søg efter jævn afstand mellem punktsvejsningerne. Bekræft, at belastningsmærkaten er til stede, og at dørene stadig sidder kvadratisk, inden enheden udleveres til en bås.
Brug af en stålklap: Fordel tæt udstyr mod hyldeendernes sider nær understøtningerne, placer de tyngste genstande nederst, og fastgør høje enheder mod væltning. At koncentrere én enkelt masse ved midtpunktet er den hurtigste måde at omdanne en elastisk nedbøjning til en permanent deformation.
Vedligeholdelse af en stålklap: Kontroller igen hyldeflattheden under rutinemæssige runder, roter placeringen af tunge sæt, og stram alle løse fastgørelser på sammenbyggede enheder. Registrer, hvilke båse der viser en voksende spalte, så en belastningsvanes kan rettes, inden en plade skal udskiftes.
Ofte stillede spørgsmål
Q: Hvorfor buede en hylde, mens svejsningerne forblev intakte?
A:En koncentreret belastning buer den flade plade mellem dens understøtninger, og når spændingen overstiger flydegrænsen, forbliver kurven. Punktsvejsninger forbinder hyldepladen med rammen, men tilføjer ikke dybde til spændvidden. God samlingsteknik med en buet hylde peger på manglende forstivende geometri, ikke en fejlsvejsning. At reparere svejsninger ville efterlade den reelle årsag uændret.
Spørgsmål: Hvad tilføjer CNC-bøjning, som et tykkere blad ikke kan?
A:Foldede ribber og returflanger giver pladen dybde, og modstanden mod bøjning stiger hurtigt med denne dybde. En tykkere plade tilføjer masse, men efterlader den samme usupporterede spændvidde. En stålklaphylde, der er formet før montering, bevarer sin planhed under en belastning, der ville bukke en flad plade. Formen yder mere her end ekstra materiale.
Spørgsmål: Hvordan skal en værksted fortolke en hyldebelastningsangivelse?
A:Behandl figuren som en fordelt belastning, der spreder sig over hylden, ikke som en enkelt tæt blok placeret i midten. Tjek ribbeplaceringen og den angivne grænse sammen, og placer de tungeste værktøjer tættest på understøtningerne. En vurdering, der ignorerer, hvor vægten faktisk er placeret, vil overvurdere, hvad midten af spændvidden kan bære.
Spørgsmål: Hvilke standarder dækker hyldestyrke og placering i værkstedet?
A:ANSI/BIFMA X5.9 behandler styrke og holdbarhed for opbevaringsenheder under gentagne belastninger, og ANSI Z535.4 dækker læselige belastningsmærkater. ISO 9001 rammer den dokumenterede fremstillingsproces. OSHA 29 CFR 1910.176 dækker materialeopbevaring og anti-kip-foranstaltninger, mens NFPA 101 dækker gang- og udgangsbredder, som belastede enheder ikke må blokere.
Spørgsmål: Hvordan kan en køber verificere en hylde, inden en fuld ordre afsendes?
A:Anmod om en prøve eller en sektions-tegning, der viser rib-afstand og bøjningsvinkler, og anmod derefter om resultater fra cyklus-test eller last-test fra samme produktionsomgang. En lineal-kontrol på en belastet prøve afslører udbøjning hurtigt. Disse optegnelser beskriver den formede sektion, hvilket en flad katalog-vurdering ikke kan vise. Konsekvente bøjningsvinkler gennem hele produktionsomgangen er lige så vigtige som selve rib-designet.
Spørgsmål: Hvad skal et hold gøre, hvis der opdages en nedbøjning i brug?
A:Aflast hylden, mål afstanden med en lineal, og notér, hvilke genstande der blev opbevaret der. Kontrollér, at svejsninger og flanger er i orden, og fordel derefter tungt værktøj tættere på understøtningerne. En lille elastisk nedbøjning kan eventuelt tilbagefaldes, men en permanent deformation kræver enten en stivere hylde eller en lavere belastning. Registrér fagets placering, så mønsteret forbliver synligt.