
 EN
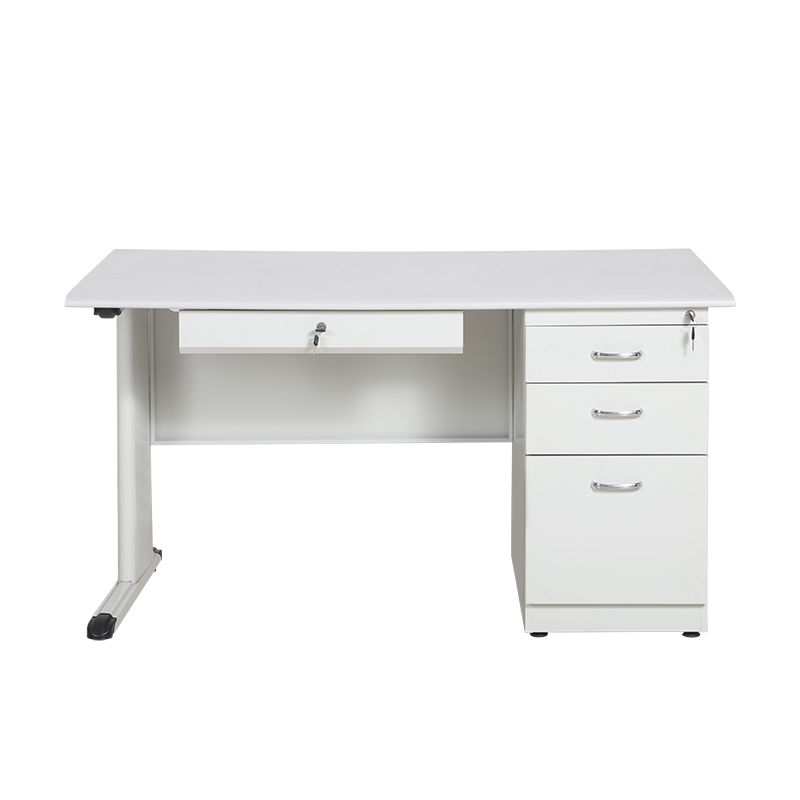
Tilpasset OEM-teknik til projekter med brugerdefinerede kontorskriveborde
Standardkatalog-arbejdspladser løser sjældent de rumlige og tekniske begrænsninger i specialiserede B2B-miljøer – såsom kontrolcentre for transportkoordination, indtagningsområder i medicinske laboratorier, universitetsdataboxer eller private mærkevarefirmaer, der lancerer egne møbelserier. En vellykket udførelse af et projekt med brugerdefinerede kontorskriveborde afhænger af disciplineret OEM-teknik, der omsætter arkitektoniske koncepter til fremstillelige, fladpakningsvenlige stålsammenstillinger.
Dyrebare flaskehalse i dårligt håndterede ordrer på brugerdefinerede skriveborde
At bestille brugerdefineret møbel fra værksteder, der benytter manuel layoutmærkning i stedet for parametrisk CNC-værktøj, skaber alvorlige efterfølgende problemer for entreprenører og mærkevareimportører.
Ujusterede boltmønstre under installationsarbejde på byggepladsen
Når en fabrik manuelt borer prototype-forstærkningsplader eller ændrer mål uden at opdatere 3D-bladfremstillingens bøjningsfradrag, forskydes monteringshullerne med to eller tre millimeter. Ved en kommercial installation med to hundrede sæder bruger montageteamme dage på at udvide stålhullerne manuelt, mens lejernes indflytningsfrister udsættes.
Eftermonterede kabeludskæringer, der skærer datakabler over
At skære rå strøm- og Ethernet-porte i stål-underplader uden rullede kanter eller klikbare ABS-gummiringe efterlader barberblad-skarpe spænder. Vibration og skrivebordsbevægelser skærer gradvist igennem Cat6-netværkskablers yderste lag og skærmstrømkabler, hvilket forårsager elektriske kortslutninger og IT-udfald.
Inden for den gennemgående OEM-stålskrivebordskonstruktionsarbejdsgang
Modne stålmøbelfabrikker håndterer specialordrer gennem strukturerede design-for-manufacturing (DFM)-faser, der sikrer dimensionel nøjagtighed og enhedsøkonomi.
|
OEM-konstruktionsfase |
Kernete kniske leverance |
Køberens fordel |
|
1. DFM og 3D-CAD-modellering |
Eksploserede tegninger i SolidWorks/AutoCAD af pladeemalje |
Opdager kollisionsproblemer med bøjeradius, inden stålet skæres |
|
2. CNC-laser- og tårnperforering |
Hul- og luftåbningsplacering med undermillimeterpræcision |
Ingen dyre gebyrer for faste støbemodeller under prototypproduktionen |
|
3. Robot- og fastgørelses-svejsning |
Dedikerede spændeskinner til ben og forstærkninger |
Identisk kvadratur over flere containerrun |
|
4. Brugerdefineret farve og struktur |
Elektrostatiske pulverlakker i RAL/Pantone-tilpassede farver |
Præcis overensstemmelse med virksomhedens brandvejledninger |
|
5. Tilpasset kartondesign |
Tilpasset skum- eller bikakemønster-baseret pakkeopstilling til postordre |
Sikker direkte levering til filialer eller e-handelsfuldførelse |
Bøjefrihed for plade metal og geometri for nedklappelige fælser
At omdanne en kundeskitse eller et fysisk eksemplar til et nedklappeligt stålskrivebord kræver beregning af præcise K-faktorer for bøjninger i koldvalset SPCC-stål. Erfarede konstruktionsingeniører erstatter voluminøse svejseforbindelser med indgrebende keilspalter og fastholdte møtrikker, hvilket reducerer kartonens tykkelse med mere end seksti procent uden at mindske tværgående stivhed.
Integration af specialiserede strøm-, CPU- og privatlivsmoduler
Tilpassede kommercielle specifikationer kræver ofte indgraverede flip-top-strømkanaler, ventilerede låsebare CPU-kapsler til offentligt tilgængelige selvbetjeningskiosker, perforerede akustiske stålprivatskærme eller forstærkede monteringspunkter til industrielle etiketprintere. Ved at integrere stansmønstre direkte i CNC-tårnprogrammer fremstilles glatte, udefra frie ventilationslameller og UL-kompatible udskæringer til strømmoduler.
Prototypeudvikling uden forhindrende forsinkelser fra stansværktøj
Ved at kombinere fiberlaserudskæring med CNC-bøjemaskiner i prøveproduktionsfasen kan en erfaren fabrik bygge en fuldt funktionsdygtig stålprototype inden for få dage. Etableret i 1992 kombinerer Luoyang Huawei Office Furniture Co., Ltd. et internt designhold og erfarne fremstillingsmedarbejdere med tredjepartsauditerede produktionslinjer og banebrydende pakkefunktioner til postordre—hvilket gør det muligt for købere at validere brugerdefinerede prøver ud fra tegninger eller fysiske modeller, inden der skiftes til masseproduktion.
Overholdelse af reguleringsmæssige og strukturelle krav for specialtilpassede design
Tilpasning af dimensioner må aldrig kompromittere strukturel sikkerhed. Alle specialtilpassede skrivebordsbredder og udhængende benkonfigurationer skal konstrueres ud fra ANSI/BIFMA X5.5's krav til koncentrerede og fordelt belastning, så udvidede arbejdsplader på 1800 mm eller 2000 mm modstår midterafbøjning.
Faciliteter, der opererer i henhold til ISO 9001, dokumenterer hver teknisk ændringsordre (ECO), så gentagne genbestillinger to år senere matcher den oprindelige parti helt ned til individuelle skuffeglide-skrueløb. Desuden vejleder OSHA’s ergonomiske knæfrihedszoner og NFPA’s forholdsregler for elektrisk kabelruting ingeniørerne i, hvordan under-skive-kabelforvaltningsskuffer skal placeres væk fra fodtrafik og knippepunkter.
Bedste praksis for indsendelse af OEM-briefs og styring af kvalitetskontrol
Klar teknisk kommunikation ved projektopstart fremskynder prøveproduktionen og undgår kostbare revideringer.
Hvad der skal inkluderes i en OEM-teknisk anmodning om tilbud
Angiv mål på ydre dimensioner (bredde, dybde, højde), forventet udstyrsbelastning på skiven, skuffekonfiguration (kasse/kasse/fil vs. fil/fil), foretrukket RAL-farvekode og glansniveau, mål på bestillingsmængde samt endelig distributionsmetode – enten paletiseret LTL-kontraktlevering eller individuel pakkekurert levering.
Vedligeholdelse af brugerdefinerede stål-arbejdsstationer efter implementering
Hold ekstra touch-up-malingsspidser, ekstra serialiserede låsekerner og hardwarepakker klar til store virksomhedscampus – pålidelige OEM-partnere inkluderer en procentdel af ekstra fastgørelsesmidler og justerbare fodplader i hver container. Inspectér årligt tilpassede kabelgummiringe for at sikre, at spænderne sidder fast og sikkert.
Ofte stillede spørgsmål
Hvilke tekniske filer har fabrikker brug for at starte et tilpasset kontorskrivebordsprojekt?
Købere kan indsende 2D AutoCAD-tegninger, 3D STEP/IGES-modeller, arkitektoniske specifikationsark eller endda kommenterede målsatte skitser samt fysiske konkurrentprøver. Et erfaret fabriks-CAD-hold omdanner de første koncepter til detaljerede udførelsestegninger, der viser præcise stålnommål, svejsesteder, knock-down-sømme og interne skuffefriheder til køberens godkendelse.
Kræver tilpassede stålkontorskriveborde altid dyre stempelforme?
De fleste tilpassede erhvervsmæssige stålskriveborde kræver ikke dyre, faste stempelstøberier. Moderne fiberlaserudskærere, CNC-tårnperforatorer og CNC-pressemaskiner med flere akser fremstiller tilpassede paneler, ventilationsåbninger og kabelåbninger med høj præcision og reserverer dedikerede stempelstøberier udelukkende til specialiserede prægede logoer eller meget store gentagne produktionsmængder.
Hvordan matches tilpassede mærkefarver i elektrostatiske pulverlakkeringer?
Købere angiver standardiserede internationale RAL- eller Pantone-farvekoder samt præferencer for overfladetekstur, f.eks. glat mat, fin sandstruktur eller rynkefinish. Pulverformuleringslaboratorier fremstiller fysiske sprøjtede stålfarveprøver, der er herdet ved produktionsovntemperaturer, så køberne kan verificere den præcise farvetone og glans under kontorlys.
Kan ekstra store tilpassede stålskriveborde stadig fragtes i flade pakker?
Ja. Strukturingeniører opdeler brede L-formede arbejdsstationer, flerpersonsbænke og receptionsskriveborde i modulære delmontager – adskiller fodplader, benrammer, tværbjælker og opdelt eller forstærkede skriveplader i håndterlige flade kasser, som overholder palle- eller pakkevægtgrænserne, mens de samles stift på stedet.
Hvordan forhindre ingeniører, at lange tilpassede stålskriveplader buer i midten?
For udstrakte spænd længere end 1600 mm uden en midterste støttefod anvender ingeniører større længderet tværbjælkehøjde, øger vægtykkelsen af koldvalsede stål på omkredsen af skrivepladens kant og svejser ekstra fuldlængde hattesektioner under skrivepladen for at opfylde ANSI/BIFMA X5.5 kravene til nedbøjning.
Hvordan skal købere beskytte eksklusive tilpassede skriveborddesigns, når de samarbejder med en OEM?
Indgå en klar aftale om fortrolighed og ikke-omgåelse (NNN/NDA), inden der deles eksklusive 3D-CAD-filer, specificér eksklusiv ejerskab af værktøjer til eventuelle specialformede plastikprofiler eller stansede dele i købsaftalen, og samarbejd med etablerede producenter, der er inspiceret af uafhængige tredjeparter og har eksporthistorik på flere årtier.
Indholdsfortegnelse
- Tilpasset OEM-teknik til projekter med brugerdefinerede kontorskriveborde
- Dyrebare flaskehalse i dårligt håndterede ordrer på brugerdefinerede skriveborde
- Inden for den gennemgående OEM-stålskrivebordskonstruktionsarbejdsgang
- Overholdelse af reguleringsmæssige og strukturelle krav for specialtilpassede design
- Bedste praksis for indsendelse af OEM-briefs og styring af kvalitetskontrol