
 EN
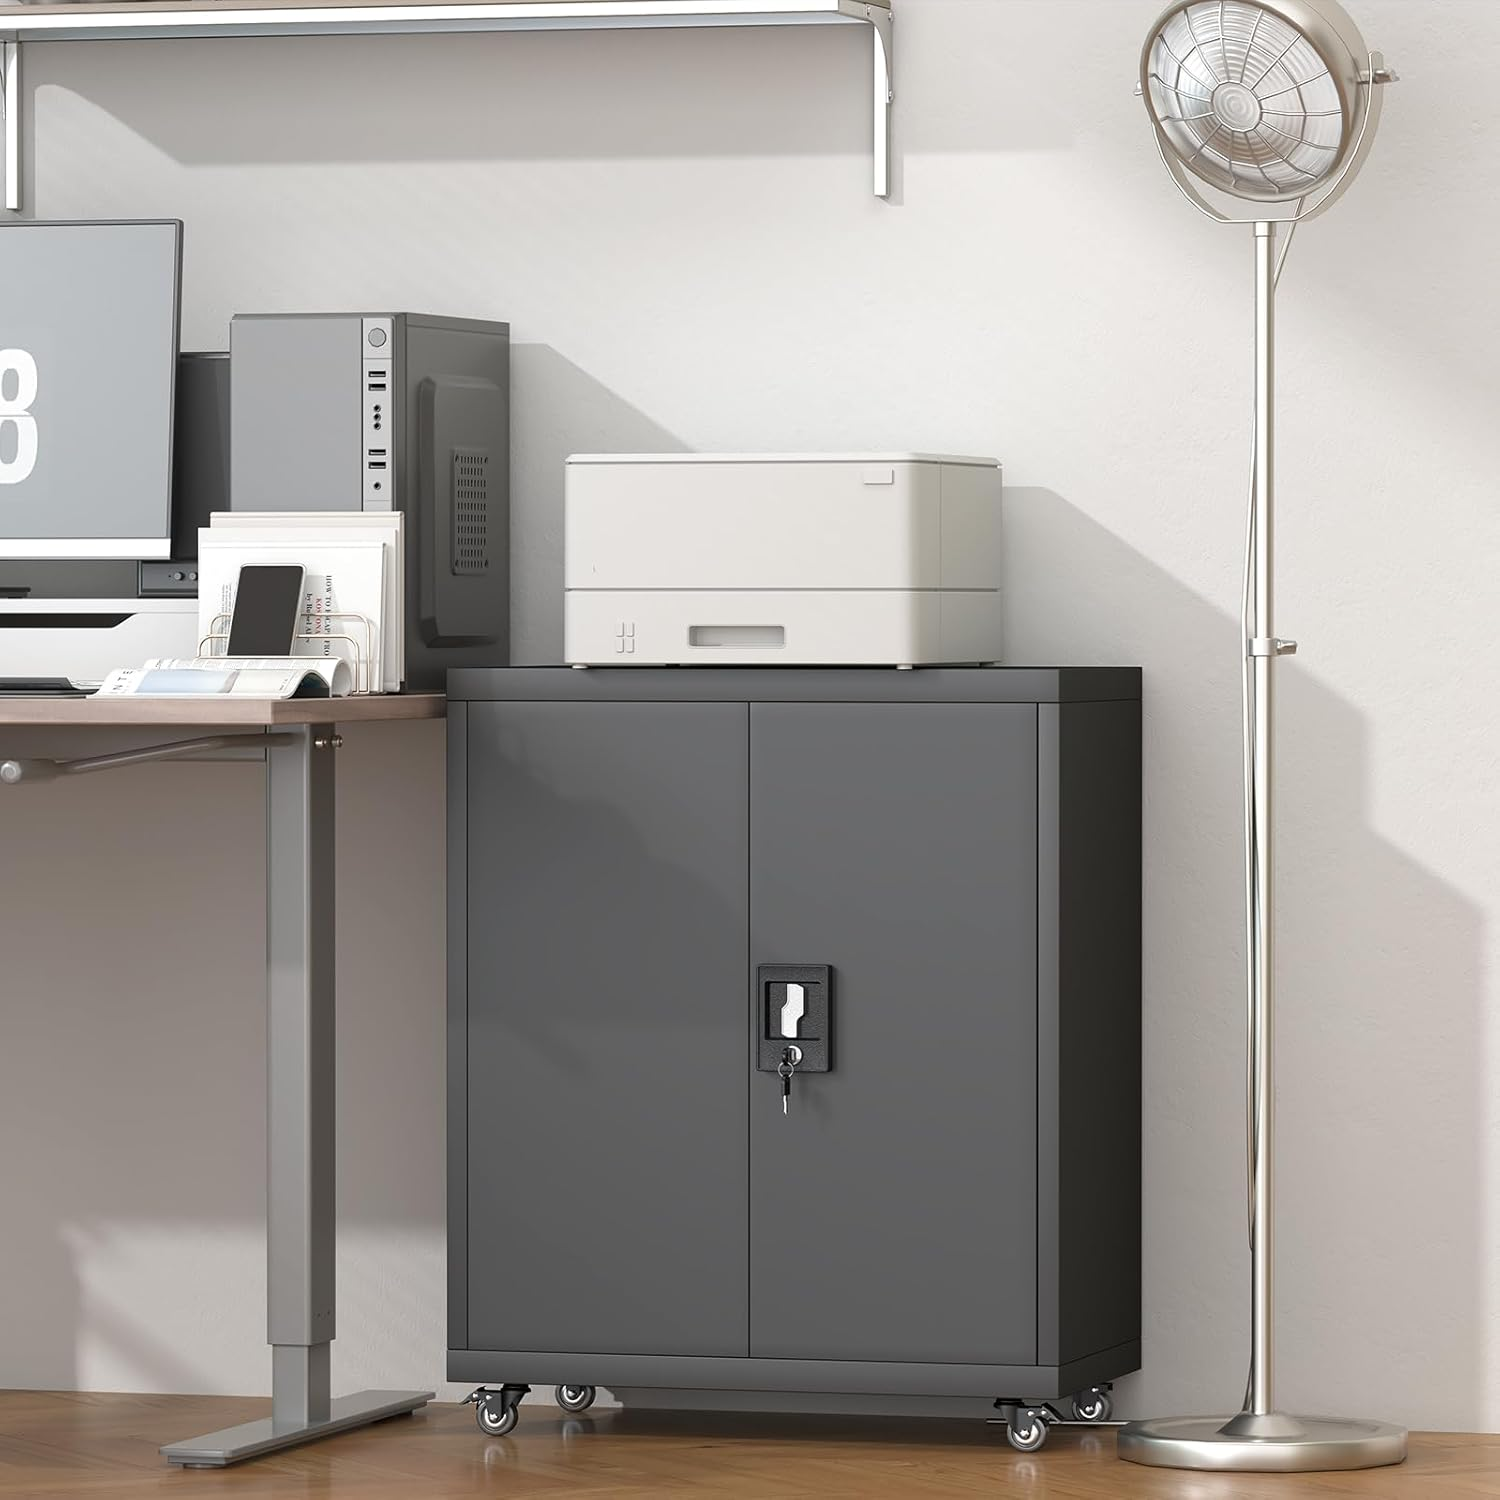
Mod formiddag er kopirummet fyldt med personale, der stakker papirbundter og svinger tunge mapper ind i skufferne. Et skab ved kopimaskinen tager denne trafik: kurver rammer nederste kant, knoget er lyden fra håndtaget, og papirstøv sætter sig i alle fuger. Historien vises på overfladen – ikke på en specifikationsliste. Kantkorn mister først deres glans, malingen på håndtaget tyndes, hvor håndfladerne rører, og en mikroskopisk revne nær en hængsel åbner døren for rust. Et metalarkivskab, der er beregnet til sådan en zone, bedømmes efter, hvordan det aldrer – så forbehandling og kantdesign er vigtigere end et katalogbillede. At læse slitage fortæller mere end brochurer.
Ved kopimaskinen: En uges overfladeanalyser
Hvor malingen på håndtaget tyndes under håndfladerne
Et håndtag er den mest berørte del af ethvert metalarkivskab. Håndflader, nøgleringe og ærmbånd gnider samme område af belægningen tusindvis af gange. Det første tegn er ikke en ridset, men en ændring i glans: et poleret område, hvor den strukturede pulverbelægning er blevet slibet flad. Hold øje, og det polerede område mister farven og bliver til sidst udsat stål. Denne udvikling skyldes et problem med belægningens adhæsion, ikke et rengøringsproblem. At tørre væk papirstøv gendanner aldrig glansen, fordi tabet skyldes mekanisk slid gennem en tynd overflade, ikke snavs på dens overflade.
Kanter og hjørner bliver ældre hurtigere end flade paneler
Flade dørpaneler forbliver næsten nye, mens periferien af en metalarkivskab fortæller en anden historie. Skarpe retvinklede kanter koncentrerer stødet fra kurvstødder, og pulverlakken bliver tynd ved en knivskarp kant under herdingen. Når denne tynde kant først bliver ramt, spreder flæken sig langs foldelinjen. Afrundede kanter opfører sig anderledes: lakken dækker en radius, så et stød deformere metallet i stedet for at få malingen til at flage af. En anonymiseret feltlog fra én trykzone gentog dette mønster: slidte kanter og intakte centre. At specificere generøse bøjeradier tidligt reducerer denne kontrast.
Hvorfor små flækker eskalerer til indkøbsrisiko
At spore en flække tilbage til svag forbehandling
Chips opstår sjældent der, hvor de vises. Hvis man løfter en flage nær et hængsel, ser stålet ofte rent ud i stedet for rustent, hvilket peger på forbehandlingen tidligere i processen. Koldvalset stålplade ankommer med valseolie og en svag oxidhinde. Hvis degreaserings- og fosfatringslinjen ikke fjerner denne lag, kan fosfatkonverteringsbelægningen ikke fastgøres jævnt, og pulverlaklaget sidder på en svag grænseflade. Tilhæftning afhænger således af held snarere end kemi. Kantchips i første sæson skyldes typisk en udeladt badebehandling eller træt forbehandlingskemi – ikke en hård bruger. At spørge, hvordan linjen overvåger sin fosfatringsfase, adskiller en holdbar metalarkivskab fra et kosmetisk arkivskab.
En hairline-chip bliver ikke ved med at være kosmetisk
En enkelt chipskade er en lille hændelse med langvarige konsekvenser. Fugt fra opvask og fugtig luft når det blotte stål, og rusten kryber under den omgivende belægning og løfter mere belægning, mens den spreder sig. I et kopieringsområde sker processen hurtigere, fordi papirstøv holder fugt mod overfladen. For en B2B-køber, der bestiller dusinvis af enheder, bliver spredte chipskader til en uensartet fremtoning på én etage, hvorefter det fører til udskiftningstilbud og arbejdstimer. At behandle overfladeforberejdelse som en primær specifikation – kontrolleret på en prøve før hele serien – koster langt mindre end at genbehandle skabe, der allerede er monteret på plads.
Hvad fosfatbehandling rent faktisk gør ved koldvalset stål
Fremgangsmåden til afsmøring, der fjerner valseolie
Forbehandling er en sekvens, og hver fase gør den næste mulig. Alkalisk afsmøring fjerner valserolie og håndteringsfedt fra koldvalset stålplade; derefter følger en renskylning med rent vand, så der ikke efterlades nogen overfladeaktiv film. Først herefter reagerer fosfatbadet med metallet for at danne et mikrokristallint konverteringslag. Det er en uopløselig fosfatfilm, der øger overfladearealet til bedre adhæsion og nedsætter korrosion under belægningen. Hvis man springer skylningen over eller forkorter badetiden, bliver laget ujævnt – og ingen mængde pulverlak kan skjule det. At forstå denne rækkefølge hjælper køberen med at spørge, hvordan overfladen på en metalarkivskab blev forberedt før lakning i kabineform, i stedet for at spørge, om det blev malet.
Hvordan elektrostatiske pulverlakker hærder til en skorpe
Sprøjtning kommer til sidst. Ved elektrostatiske pulverlakkeringsprocesser bliver tørre partikler ladet, så de dækker kanter og hjørner jævnt; derefter smelter en herdetovn filmen og skaber krydsforbindelser, så den bliver til en sammenhængende skal. Ovntiden og -temperaturen afgør, om denne skal opnår fuld klæbning eller forbliver brødig og kridtartet. En korrekt herdet overflade er modstandsdygtig mod slibning ved håndtag; en utilstrækkelig herdet overflade krømles af under en negle. Klæbningen verificeres med kryds-snit-tejstests og salt-sprøjte-tests – ikke ved visuel inspektion i et udstillingsrum. For en metalarkivskab, der skal stå i et kopirum, udgør denne herdede skal den daglige slidflade, så kontrol med hærdningen er lige så vigtig som farvematchning.
Standarder, evakueringsregler og daglige vaner
Uafhængige standarder definerer en målelig basislinje
Holdbarhedskrav bliver verificerbare, når de knyttes til offentliggjorte standarder. ANSI/BIFMA X5.9 fastsætter styrke- og cykletests for opbevaringsenheder og giver en metalarkivskab en defineret målestok for belastede skuffer og overfladeholdbarhed. ISO 9001 handler om proceskontrol – den samme disciplin, som en producent fra Luoyang, grundlagt i 1992, anvender på et 30.000 kvadratmeter stort anlæg med en månedlig produktion på 10.000 stk. OSHA 29 CFR 1910.37 regulerer udgangsveje, så et skab ved en kopimaskine ikke må indsnævre en gang. NFPA 1, Brandkoden, specificerer fri rummelighed omkring sådanne udstyr. Tilsammen omdanner de krav til overfladekvalitet til udbudskrav.
Køb af et metalarkivskab: anmod om en prøve fra produktionslinjen – ikke et udstillingsstykke – og gnid langs håndtagets kant for at føle hærdegraden. Bekræft forbehandlingsrækken skriftligt, herunder entydig fjernelse af fedt, udvaskning og fosfatbehandling, og angiv bøjeradius tydeligt på tegningen.
Inspektion af en metalarkivskab ved ankomst: Tjek hjørneradius og foldede kanter for tynd belægning, udfør en tape-træktest på en skjult kant og sammenlign farven på hele pallen. Afvis enheder, hvor kantglans adskiller sig fra flade paneler, da denne uoverensstemmelse indikerer ujævn pulverlak-omvikling.
Brug af et metalarkivskab: Placer det uden for kopimaskinens udgangsvej, undgå at køre med kurv på den nederste kant og undgå at smække skufferne i, hvilket påvirker belægningen ved hængsel- og håndtagskontaktpunkter.
Vedligeholdelse af et metalarkivskab: Fjern papirstøv med en tør, blød klud i stedet for våde opløsningsmidler, ret eventuelle revner straks op med en matchende pen og registrer gentagne slidsteder, så næste ordre kan specificere en tykkere overfladebehandling der.
Ofte stillede spørgsmål
Spørgsmål: Hvorfor mister håndtaget sin overfladebehandling før dørpanelet?
A:En håndtag udsættes for koncentreret glidende kontakt fra håndflader, ringe og manchetter tusindvis af gange om dagen, mens en flad dørplade primært står over for stille luft. Struktureret pulverlak poleres først til en blank glans, tyndes derefter og åbner sig til rå stål. Det er mekanisk slitage gennem overfladen, ikke snavs. Ved at specificere en hårdere hærdning og en afrundet greb overflade kan ændringshastigheden nedsættes, men kontakten kan aldrig elimineres fuldstændigt – derfor aldrer håndtag altid først på enhver metalarkivskab i et travlt område.
Spørgsmål: Kan en lille skrabet flække nær en hængsel ignoreres, indtil næste ordre?
A:At ignorere en flække giver fugt og papirstøv adgang til råt stål, og rust spreder sig derefter under den omkringliggende belægning, hvilket løfter mere belægning i de følgende uger. I et fugtigt kopieringsområde spreder pletten sig hurtigere end på en tør plade. Ret flækken med en matchet belægningspen så snart den opstår, og notér derefter placeringen. Et registreret mønster af flækker fortæller ved næste ordre, hvor der skal anmodes om ekstra belægningsopbygning, før hele serien produceres.
Spørgsmål: Hvad tilføjer fosfatbehandling som forbehandling faktisk til et skab?
A:Fosfatbehandling danner et tyndt, uopløseligt omformningslag på renset koldvalset stål efter afsmøring fjerner værksolien. Denne mikrokristallinske hud giver pulverlakken en større overflade at hæfte til og bremser korrosion, hvis laget senere beskadiges. Uden denne behandling afhænger hæftningen af en bar, let olieholdig overflade og svigter tidligt under håndtering. Det er ikke maling og tilføjer ingen farve, men det afgør i høj grad, om et metalarkivskab beholder sin overfladebehandling gennem daglig brug.
Spørgsmål: Hvordan bør en køber verificere overfladehæftning før en stor ordre?
A:Bed om en prøve taget fra den reelle produktionsomløb, udfør derefter en tværsnits-tejstest på en skjult kant og en negle-rub på håndtaget. Sammenlign glans mellem flade paneler og kanter, da en uoverensstemmelse tyder på en uregelmæssig pulverindpakning. Anmod om den skriftlige forbehandlingsrækkefølge og herstillingens parametre. En leverandør, der er sikker på sine afsmørnings-, fosfat- og herstillingsfaser, vil dele dem, mens et vagt svar normalt peger på en linje, der springer trin over.
S: Kræver en pulverlakeret enhed anden pleje i et kopirum?
A:Pulverlaget tåler tør tørring godt, men undgår stående fugtighed og opløsningsmidler, der blødgør overfladen. I et kopirum holder papirstøv fugt fast mod kanterne, så brug ofte en blød, tør klud frem for en lejlighedsvis våd rengøring. Hold vogne væk fra den nederste kant, og undgå at smække skuffer, hvilket belaster belægningen ved kontaktstederne. Disse vaner bevarer den hærdede overflade langt længere end enhver senere genlakering af en metalarkivskab.
Q: Hvilke standarder gælder, når et skab er placeret tæt på en udgangsvej?
A:Placering tæt på en udgangsvej indebærer, at OSHA 29 CFR 1910.37 indgår i overvejelserne, fordi opbevaringsenheder ikke må indsnævre en gang. NFPA 1, Brandkoden, fastlægger frie afstande og mængden af brændbart materiale omkring kopimaskiner. ANSI/BIFMA X5.9 dækker styrken af opbevaringsenheder og cyklustestning, mens ISO 9001 dækker gentagelige proceskontroller under færdiggørelsen. Sammen giver de køberen konkrete kriterier, der kan indgå i en udbudsbegæring, i stedet for at basere beslutningen udelukkende på udseendet.