
 EN
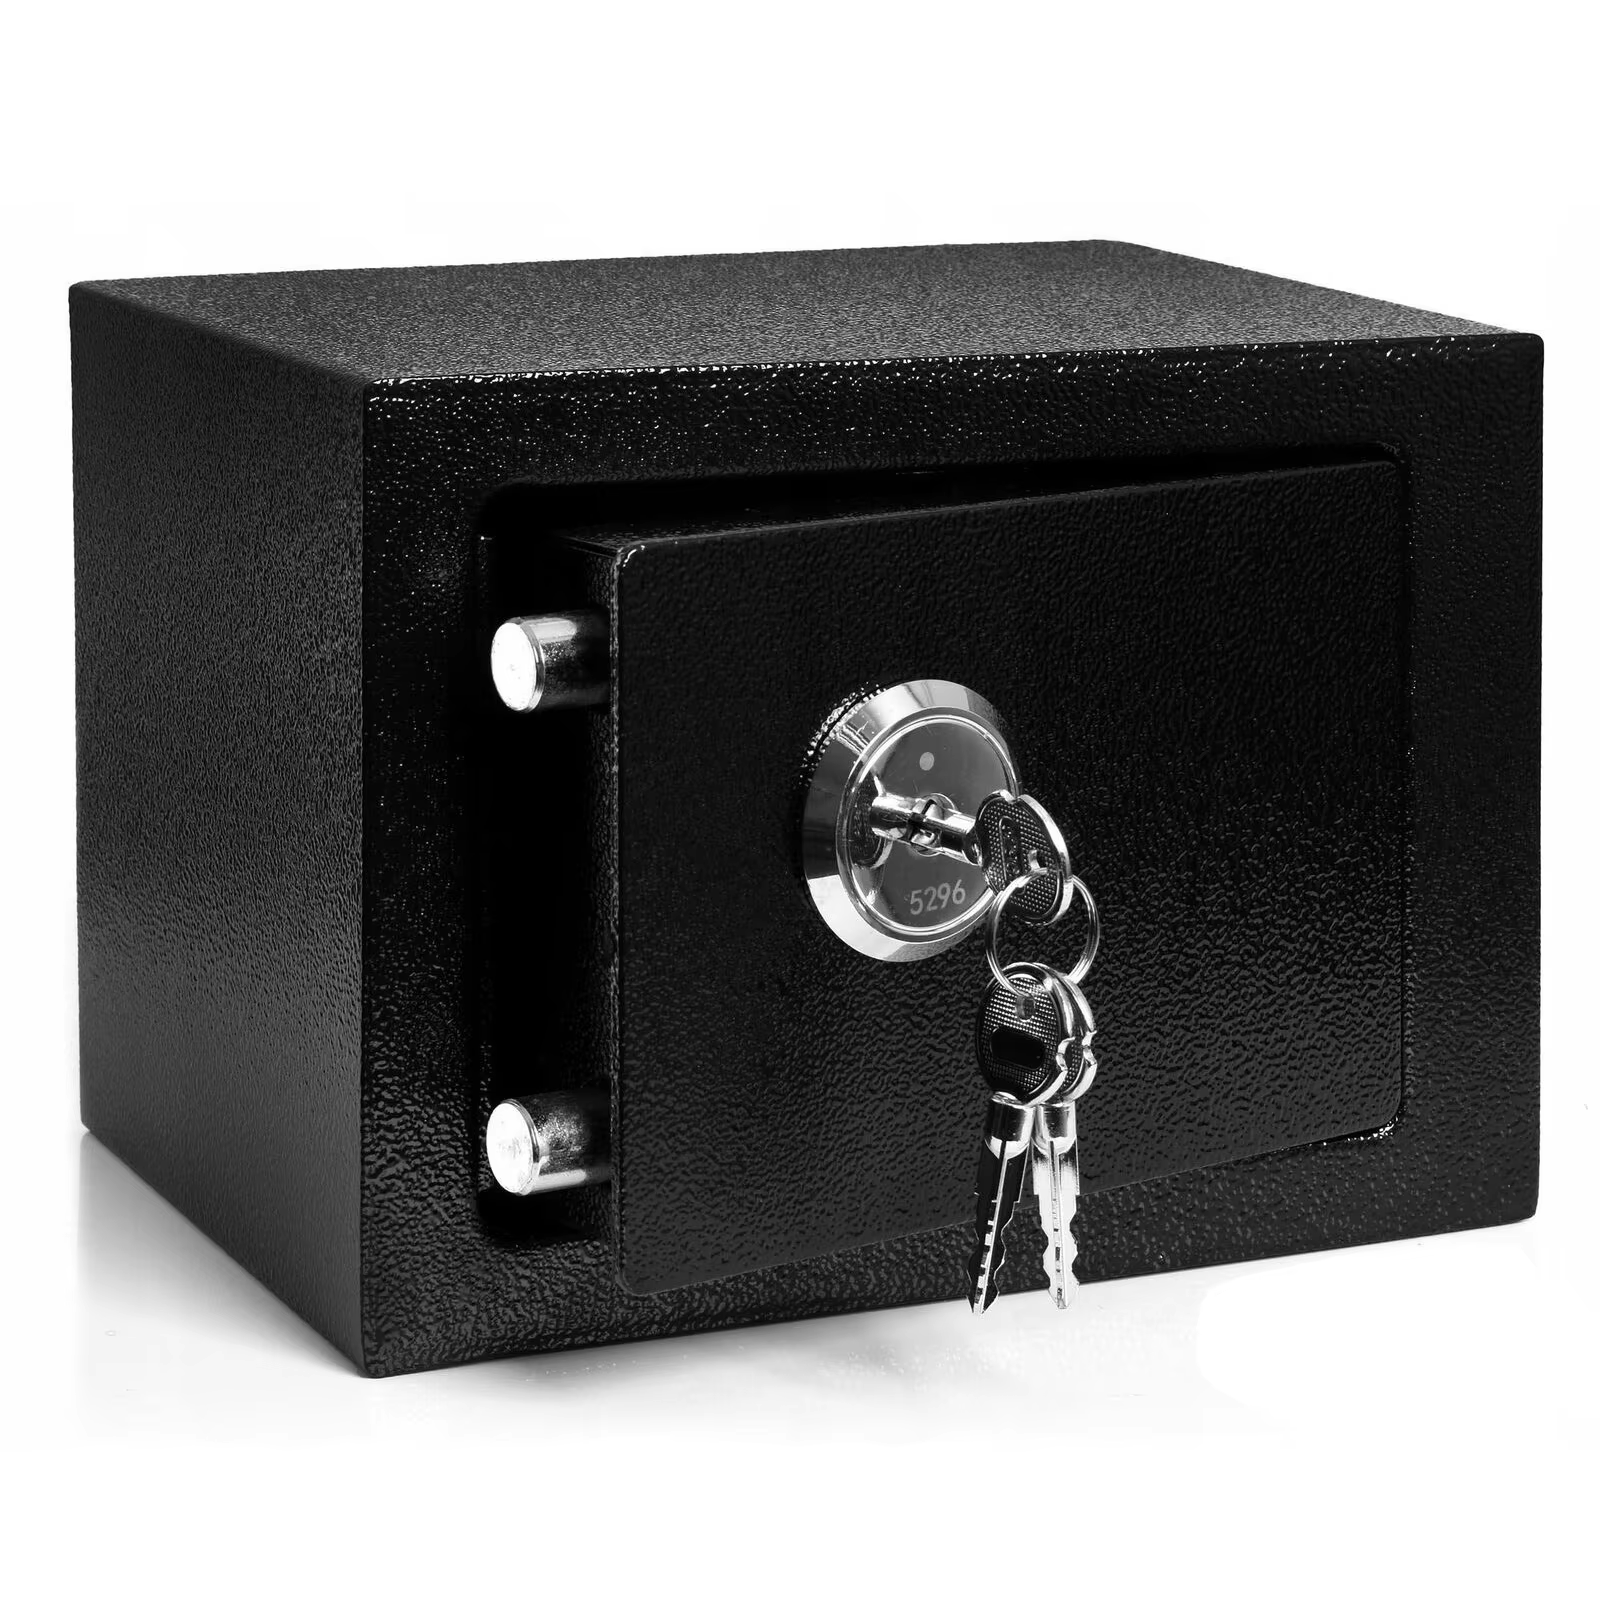
Ein Einkäufer, der sichere Hersteller auditieren wollte, sah eine ordentliche Montagehalle, ein poliertes Muster und eine Wand voller Zertifikate. Zehn Minuten später führte die Bitte, die Schweißvorrichtung für dasselbe Modell zu sehen, zu einem langen Weg in eine zweite Werkstatt, wo die Blechtafeln tatsächlich umgeformt wurden. Die Geräte waren in Ordnung; der Punkt war jedoch, dass der Einkäufer lediglich einen Empfangsbereich auditier hatte. Sichere Hersteller unterscheiden sich vor allem darin, wie viel des gesamten Prozesses sie unter einem Dach kontrollieren. Ein sinnvolles Audit verfolgt daher eine einzelne Blechtafel vom Rohband bis zur verpackten Kartonbox und prüft, ob die entsprechenden Aufzeichnungen stets mitlaufen.
Warum ein Besuch im Ausstellungsraum sehr wenig beweist
Sichere Hersteller fertigen Ausstellungsmodelle zum Betrachten an, nicht um die Tagesproduktion zu belegen. Eine Serienfertigung erfolgt nach Zeichnung, Vorrichtung und Schichtplan – hier wird Konsistenz festgelegt.
Die Lücke zwischen Ausstellungseinheit und Serienfertigung
Fordern Sie sichere Hersteller auf, die Fertigungszeichnung für das angebotene Modell vorzulegen, und vergleichen Sie diese mit dem Exemplar im Regal. Prüfen Sie die Türrückstellung, das Schraubenmuster, das Scharniermodell und die Position jeglicher Kennzeichnung. Abweichungen sind normal, wenn ein Produkt verbessert wurde; unerklärte Abweichungen sind es nicht. Fordern Sie den Prüfbericht einer jüngsten Charge an und wählen Sie zufällig eine Seriennummer aus, um zu prüfen, ob dazu ein Prüfprotokoll existiert. Sichere Hersteller mit einem nachverfolgbaren System können dies ohne Besprechung leisten. Wo als einziger Nachweis eine allgemeine Freigabebescheinigung vorliegt, betrachtet der Käufer lediglich eine Absicht statt eines Prozesses.
Ausgelagerte Arbeitsschritte, von denen niemand gesprochen hat
Umformen, Schweißen, Vorbehandlung, Pulverbeschichtung, Schlossmontage und Kartonherstellung können an verschiedenen Standorten erfolgen; verantwortungsbewusste Hersteller sollten jeden dieser Standorte namentlich benennen. Erfragen Sie, welche Arbeitsschritte intern durchgeführt werden, und benennen Sie die ausgelagerten Schritte im Auditbericht. Eine Beschichtungsanlage, die an einem anderen Standort betrieben wird, benötigt eigene Prozessdokumentation sowie eigene Haft- und Korrosionsprüfergebnisse, denn die Oberflächenbeschichtung eines Stahlschranks ist oft das Erste, was ein Nutzer bewertet. Ein von einem Drittanbieter montiertes Schloss erfordert eine dokumentierte Eingangskontrolle. Keiner dieser Punkte ist ein Grund, vom Auftrag Abstand zu nehmen; vielmehr ist er ein Grund, zu wissen, an welcher Stelle eine Zeichnungsänderung verloren gehen kann. Fragen Sie, wer an jedem Standort eine laufende Änderung freigibt und wie diese Entscheidung den Verpackungsplatz erreicht.
Ein einzelnes Blechteil durch die Fertigung verfolgen
Der schnellste Weg, Safe-Hersteller einzuschätzen, besteht darin, ein einzelnes Bauteil nachzuverfolgen. Die Fragen sind alltäglich, doch die Antworten lassen sich nur schwer improvisieren.
Schneiden, Falten und die Schweißvorrichtung
Kaltgewalzte Bleche werden als Coil oder als zugeschnittene Zuschnitte geliefert; zugelassene Hersteller stanzen und falten sie anschließend. Prüfen Sie die Werkzeuge: Ein konstanter Biegeradius und eine saubere, zurückgefaltete Kante zeigen dem Käufer, dass die Abkantpresse korrekt eingestellt ist. Erkundigen Sie sich, wie das erste Teil einer Schicht geprüft wird und wo diese Messung dokumentiert wird. An der Schweißstation achten Sie auf eine Vorrichtung (Jig), die die Blechtafeln exakt positioniert – nicht auf einen Monteur, der die Rahmenposition „nach Augenmaß“ ausrichtet – und prüfen Sie, wie Spritzer vor der Beschichtung entfernt werden. Die hintere Verkleidungsplatte und die Bodenfuge tragen die Regallast; daher ist ihr Schweißmuster wichtiger als eine dekorative Naht. Fordern Sie die Schweißspezifikation an und fotografieren Sie die Vorrichtung (Jig) für die Audit-Datei.
Vorbehandlung, Pulverbeschichtung und Aushärtungsprüfung
Zwischen der Formgebung und dem Aufsprühen bei sicheren Herstellern befindet sich die am wenigsten fotografierte Phase: Entfettung, Spülen, Aufbringen einer Phosphat- oder äquivalenten Umwandlungsschicht, Trocknung sowie elektrostatische Pulverapplikation und Aushärtung. Fragen Sie danach, was in jedem Bad gemessen wird, wie oft die Anlage überprüft wird und was mit einer Platte geschieht, die die Prüfung nicht besteht. Haftungs- und Korrosionsergebnisse sollten die jeweilige Prüfmethode nennen – üblicherweise ISO 2409 in Verbindung mit ISO 9227 oder ASTM B117 – und sich auf denselben angebotenen Oberflächenschutz beziehen. Prüfen Sie die Aufhängung, da gefaltete Kanten und Lamellen-Ausschnitte eine vollständige Beschichtung erfordern. Fordern Sie die Vorlage einer behaltenen beschichteten Platte aus einer früheren Charge an. Die Farbkonsistenz bei einer mehrstandortigen Einführung beginnt hier – nicht in der Farbkarte des Katalogs.
Unterlagen und Normen, die ein Betrieb vorlegen können muss
Normen sind bei sicheren Herstellern nur dann sinnvoll, wenn sie sich in eine Messgröße verwandeln, die jemand tatsächlich notiert.
Wenn ISO 9001 sichtbar wird – direkt an der Fertigungsstraße
ISO 9001 zeigt sich in gesteuerten Zeichnungen an jeder Station, kalibrierten Messgeräten mit Datum, einer Erstbemusterungsprüfung, einer aufbewahrten Probe und einem Prüfprotokoll, das einem Serienbereich zugeordnet ist. ISO/IEC 17025 ist die Akkreditierung, nach der man in jedem externen Laborbericht suchen muss – egal, ob es um UL-72-Feuerwiderstandsklassen oder UL-687- und EN-1143-1-Einbruchschutzklassen geht. ISO 45001 beschreibt, wie das Werk die Werkstatt-Sicherheit verwaltet – was bei einer Fertigungslinie, die schwere Stahlplatten verarbeitet, von Bedeutung ist. ISO 2859-1 hilft einem Käufer, einen Eingangsstichprobenplan festzulegen. Fordern Sie einen vollständigen Satz echter Aufzeichnungen aus einer realen Charge an, statt einen Ordner mit Zertifikaten – ein funktionierendes System lässt sich leichter vorführen als beschreiben.
OSHA, NFPA und ANSI an der richtigen Grenze platzieren
Einige Anforderungen betreffen die Räumlichkeiten des Käufers und müssen daher weiterhin in der Bestellung enthalten sein. OSHA 29 CFR 1910.176(b) regelt die Lagerung und Handhabung schwerer Einheiten vor der Installation sowie die internen Materialflusspraktiken des Werks. NFPA 1 und NFPA 101 betreffen die Aufstellung und Fluchtwege am Zielort, und NFPA 70 kann Anwendung finden, wenn ein elektrisch betriebenes Tastenfeld verdrahtet wird. ANSI Z535.4 regelt das Etikettendesign am Gerät, und ANSI/BIFMA X5.9 oder EN 14073-2 zusammen mit EN 14073-3 können relevant sein, falls das Produkt zusätzlich als Büroaufbewahrung dient. REACH- und RoHS-Erklärungen betreffen Beschichtung und Elektronik. Die Festlegung einer klaren Verantwortungsgrenze verhindert, dass eine Anforderung zwischen zwei Parteien „versickert“.
Eine Checkliste, die auf einer Seite Platz findet
Bei der Prüfung von Tres/herstellern sind die juristische Person und die produzierende Werkstatt, die internen Fertigungsschritte, die ausgelagerten Fertigungsschritte, die Zeichnungsrevision, die Erststückprüfung, die Schweißvorrichtung, die Vorbehandlungsabfolge, die Beschichtungsprüfverfahren, die Prüfung des Schlosszulaufs, das Prüfprotokoll, das den Seriennummern zugeordnet ist, die Verpackungszeichnung sowie die Regelung zur Genehmigung einer laufenden Änderung zu dokumentieren. Jedes Element ist als „beobachtet“, „dokumentiert“ oder „mündlich bestätigt“ zu kennzeichnen. Vereinbaren Sie eine korrigierende Maßnahme gemeinsam mit einem Termin; überprüfen Sie diese dann bereits bei der ersten Lieferung statt erst beim nächsten Besuch. Tres/hersteller, die nach einem Kundenplan oder -muster arbeiten, sind mit diesem Vorgehen vertraut: Huawei Furniture in Luoyang, gegründet 1992, betreibt ein internes Konstruktions-Team neben erfahrenem Produktionspersonal; bei Sonderanfertigungen wird die Zeichnungskontrolle deutlich sichtbar – anders als bei Standardartikeln aus einem Katalog. Wiederholen Sie dieselbe kurze Checkliste jährlich, denn eine saubere Prüfung beschreibt nur einen Tag, nicht das gesamte Jahr.
Häufig gestellte Fragen
Welche Frage enthüllt bei einer Werksprüfung am meisten?
Fordern Sie sichere Hersteller auf, einem Käufer die Verfolgung einer Platte vom Rohblech bis zur verpackten Kartonage zu ermöglichen und die dazugehörigen Aufzeichnungen einzusehen, die mit ihr reisen. Ein funktionierendes System erzeugt ohne großen Aufwand eine gesteuerte Zeichnung, eine Erstteil-Messung, einen Schweißaufbau, eine Vorbehandlungsprüfung sowie einen Prüfnachweis, der einer Seriennummer zugeordnet ist. Eine Showroom-Tour hingegen liefert lediglich ein poliertes Muster. Der Unterschied zwischen diesen beiden Antworten verrät einem Käufer mehr als eine Wand voller Zertifikate.
Schließt das Auslagern eines Teils des Prozesses einen Hersteller aus?
Nein, doch die ausgelagerten Arbeitsschritte müssen benannt werden. Eine Beschichtung, die extern erfolgt, benötigt ihren eigenen Prozessnachweis sowie Haft- und Korrosionsprüfresultate für genau die angebotene Oberfläche. Außerhalb montierte Schlösser erfordern eine dokumentierte Eingangsprüfung sowie eine Regelung darüber, wer eine laufende Änderung freigibt. Vermerken Sie die Aufteilung im Auditbericht, damit eine Zeichnungsänderung nicht zwischen zwei Werkstätten verloren geht, und fordern Sie für jeden Standort einen Ansprechpartner an.
Welche Beschichtungsfragen sind auf der Shopfloor-Ebene am wichtigsten?
Fragen Sie nach Entfettung, Spülen, Konversionsbeschichtung, Trocknung, elektrostatischer Applikation und dem Aushärte-Check; fordern Sie dann die Ergebnisse zu Haftung und Korrosion an, wobei die jeweilige Prüfmethode benannt sein muss – beispielsweise ISO 2409 in Kombination mit ISO 9227 oder ASTM B117. Prüfen Sie, wie die Probekörper aufgehängt sind, und ob gefaltete Kanten sowie Lamellen-Ausschnitte vollständig beschichtet werden. Fordern Sie einen aufbewahrten beschichteten Probekörper aus einer früheren Charge an; die Farbkonsistenz zwischen verschiedenen Standorten wird zu diesem Zeitpunkt festgelegt.
Wie kann ein Einkäufer die Chargenrückverfolgbarkeit schnell prüfen?
Wählen Sie zufällig eine Seriennummer aus einer kürzlich durchgeführten Produktionscharge aus und fordern Sie bei den Safemanufacturern dessen Prüfprotokoll, dessen Verriegelungstest-Logbuch sowie die verwendete Zeichnungsrevision an. Stellen Sie sicher, dass alle drei Dokumente übereinstimmen, und vergleichen Sie anschließend die aufbewahrte Referenzprobe mit der gerade angebotenen Probe. Safemanufacturer, die ihre Aufzeichnungen nach Seriennummernbereichen führen, können innerhalb weniger Minuten antworten. Ein allgemeines Freigabezertifikat ohne Angabe des Modellcodes oder der Revision stellt keine Rückverfolgbarkeit dar.
Welche Normen fallen in den Verantwortungsbereich des Käufers und nicht in den des Werks?
OSHA 29 CFR 1910.176(b) regelt das Handling und die Lagerung schwerer Einheiten vor der Installation, NFPA 1 und NFPA 101 regeln die Aufstellung und Fluchtwege, und NFPA 70 kann für die Verkabelung motorisierter Tastaturen gelten. ANSI Z535.4 regelt die Etiketten-Gestaltung, während REACH- und RoHS-Erklärungen die verwendeten Materialien betreffen. Erfassen Sie diese Dokumente trotzdem in der Bestellung, damit beide Seiten vor Freigabe der Lieferung wissen, welche Unterlagen zu liefern sind.
Wie oft sollte die Prüfung wiederholt werden?
Führen Sie dieselbe kurze Checkliste einmal jährlich durch – und zudem jeweils bei einer Änderung der Zeichnung, des Beschichtungsanbieters oder des Schlossmodells. Überprüfen Sie erneut alle Punkte, die bei der Erstlieferung lediglich mündlich bestätigt wurden, anstatt auf den nächsten Besuch zu warten. Bewahren Sie die ursprüngliche Checkliste zusammen mit datierten Fotos auf, damit ein späterer Prüfer erkennen kann, was sich zwischen den Audits geändert hat – statt sich auf das Gedächtnis zu verlassen.