
 EN
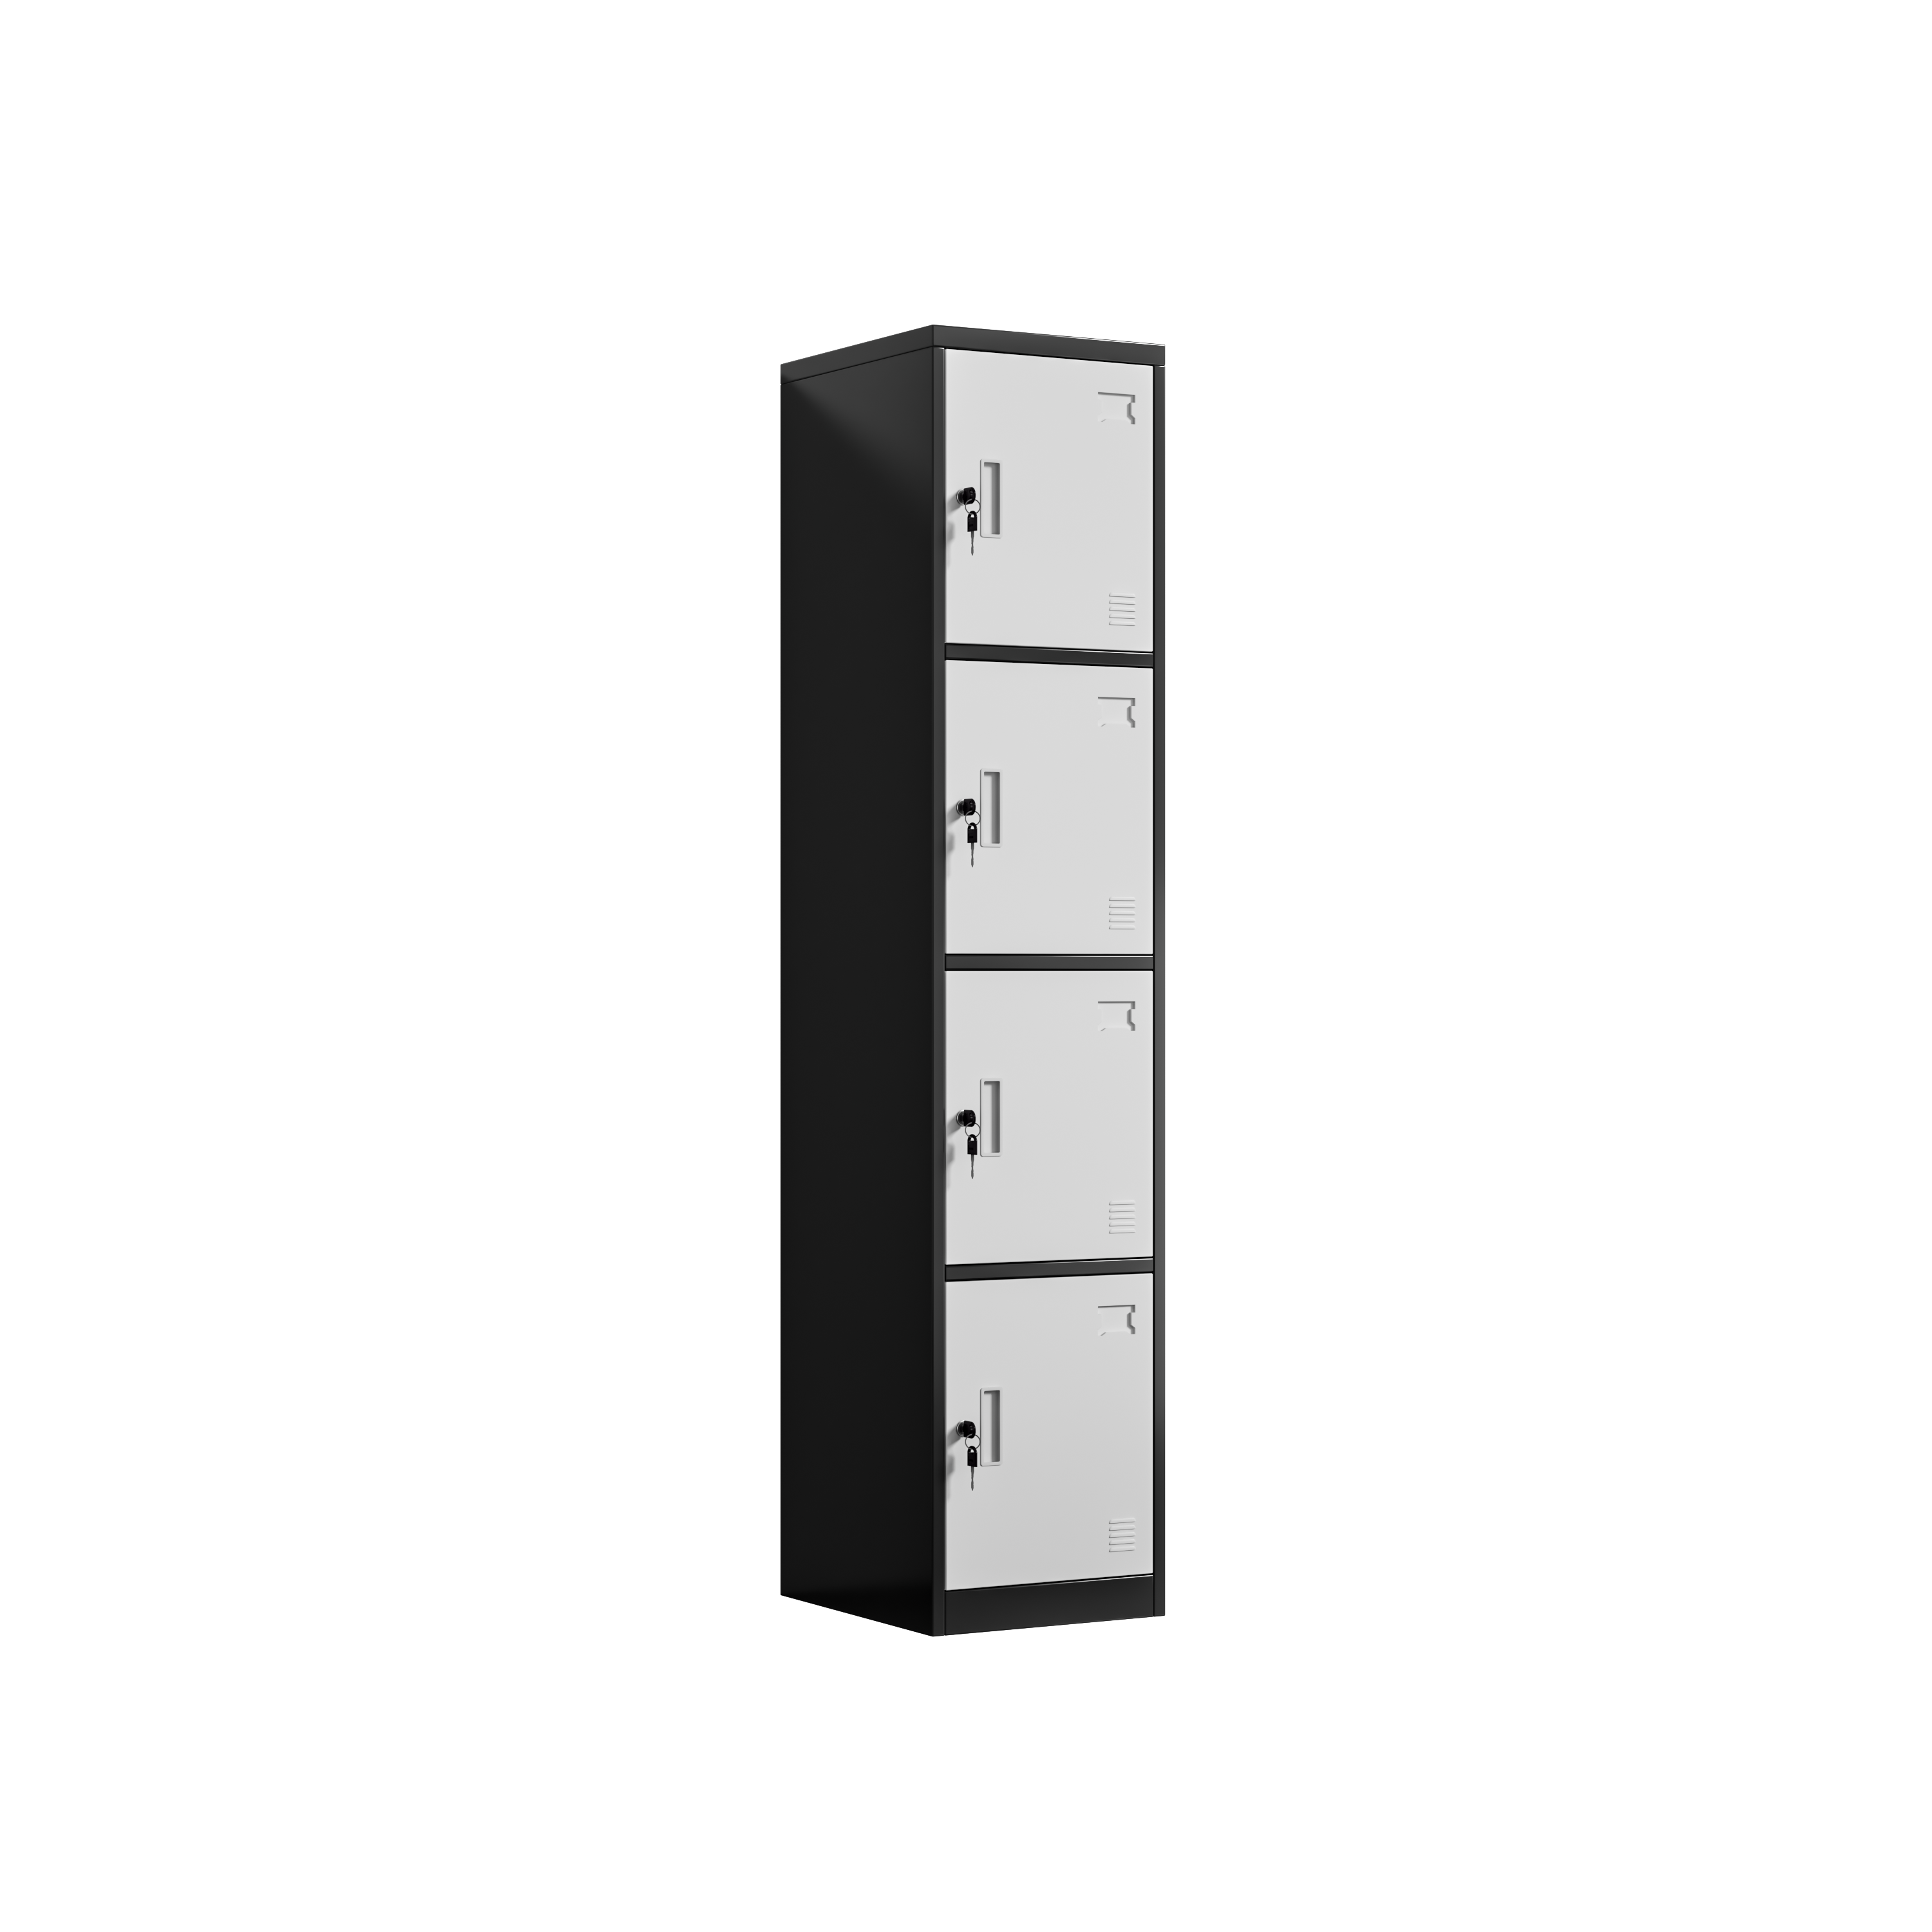
El contenedor había cruzado mares cálidos y húmedos, y el muelle aún olía a sal cuando se abrieron las puertas. A lo largo del borde inferior de la primera taquilla metálica, una línea pálida marcaba el lugar donde una correa había rozado durante la carga. Cerca de las esquinas inferiores, pequeñas manchas de color óxido aparecían en la condensación acumulada contra las ranuras de ventilación. Nadie había dejado caer la unidad ni doblado ningún panel. El daño afectaba únicamente al acabado, tan fino que pasaba desapercibido bajo la iluminación del muelle y fácil de limpiar antes de que nadie observara con más atención. La tripulación apartó esa unidad, fotografió los bordes y consultó la lista de empaque.
Un contenedor llega en condiciones de alta humedad: lo que registró la tripulación
Donde se acumulaban las marcas de rozadura a lo largo de los bordes de las puertas
Las marcas no eran aleatorias. Se agrupaban en los bordes verticales de las puertas y a lo largo del riel inferior, es decir, en los lugares donde un armario metálico entra en contacto con correas, cajas adyacentes y el suelo del contenedor durante un largo desplazamiento. Las amplias caras de las puertas permanecieron limpias, por lo que el acabado no había fallado en toda la superficie. Simplemente se habían desgastado los puntos de contacto hasta dejar al descubierto el metal desnudo. El patrón indicaba un problema relacionado con el embalaje y la manipulación, no con un defecto en la línea de pintura por pulverización.
No apareció ninguna abolladura en el bastidor mismo
Distinguir un problema de acabado de uno estructural evitó que todo el lote fuera rechazado de inmediato. El bastidor, las bisagras y la cerradura de leva cumplían con las tolerancias; las puertas seguían abriéndose y cerrándose sin atascarse, y los tornillos para montaje desmontable mantenían su par de apriete. Esto era relevante porque un bastidor doblado habría indicado una manipulación brusca, mientras que un bastidor intacto con un recubrimiento dañado señalaba un problema en la preparación de la superficie. El equipo anotó esta distinción en la hoja de inspección y marcó las unidades afectadas para un retoque controlado, en lugar de devolverlas.
¿Por qué un pequeño arañazo se convierte en una mancha de óxido?
El condensado transporta sal hacia una ruptura en la capa protectora
El aire marino rara vez es seco, y un contenedor sellado experimenta ciclos entre días cálidos y noches más frías. La humedad se condensa sobre el acero frío, absorbe sales mínimas presentes en el aire y en el embalaje, y se acumula en cualquier poro o arañazo que alcance el metal desnudo. Una vez que ese delgado electrolito entra en contacto con el acero expuesto, comienza una pequeña celda de corrosión y el óxido se extiende gradualmente bajo la capa circundante. Un armario metálico que parece simplemente rayado en el muelle puede mostrar manchas progresivas más tarde en un almacén. La capa visible de polvo es la última defensa, no la primera, y su ruptura expone cualquier capa adhesiva que se encuentre debajo.
La adherencia importa más que el espesor del recubrimiento
Es tentador especificar una capa más gruesa para un armario metálico cuando un envío regresa marcado, pero la espesura por sí sola no evita que un arañazo se convierta en una mancha. Lo que lo evita es la adherencia. Una película unida a una superficie adecuadamente preparada resiste el levantamiento en los bordes de un arañazo, de modo que la corrosión tiene menos lugares donde iniciar. Una capa gruesa pero mal adherida puede desprenderse en lámina una vez que la humedad penetra debajo de ella. Las pruebas de adherencia mediante rejilla cruzada y la exposición a niebla salina evalúan esa unión, no el brillo visible.
Construir la adherencia desde el acero desnudo hacia afuera
Antes del recubrimiento en polvo: desengrase y fosfatado
El acabado de un armario metálico comienza mucho antes de que se aplique cualquier color. La chapa laminada en frío sale de la línea de corte y doblado con aceite, finas partículas de metal y marcas por manipulación que una pistola pulverizadora no puede ocultar. La desengrasación elimina esos residuos y la fosfatización convierte la superficie desnuda en una fina capa cristalina que fija el recubrimiento en polvo y ralentiza la corrosión en zonas expuestas. Omitir cualquiera de estas etapas deja un panel con apariencia limpia sobre el que el recubrimiento puede asentarse sin adherirse realmente. En Luoyang Huawei Office Furniture Co., Ltd, fundada en 1992 y distribuida en 30 000 metros cuadrados, este pretratamiento es un paso controlado con sus propias verificaciones, porque los hornos posteriores no pueden reparar una superficie que nunca fue preparada.
Pulverización electrostática, curado en horno, controles de adherencia
Una vez que la superficie está preparada, se pulveriza un polvo cargado eléctricamente para que recubra los bordes y las esquinas, en lugar de acumularse únicamente sobre las caras planas. A continuación, el panel pasa por un horno de curado, donde el polvo se funde, fluye y forma enlaces cruzados, generando una película continua; el tiempo y la temperatura en ese horno determinan si el recubrimiento alcanza una adherencia total o permanece blando y propenso a descascarillarse. Un armario metálico extraído demasiado pronto puede parecer terminado y aun así fallar en una prueba sencilla con cinta adhesiva o en la prueba de rejilla (crosshatch). La exposición a niebla salina y las pruebas cíclicas realizadas sobre paneles de muestra ofrecen una evaluación repetible de dicha adherencia, incluso con una producción mensual de 10 000 piezas. La pregunta útil no era qué tan grueso parecía el recubrimiento, sino si esas etapas previas se habían mantenido dentro de las especificaciones.
Las verificaciones que debe indicar una orden de compra
Qué cubren realmente las normas ISO, ANSI, OSHA y NFPA
Las normas ofrecen un lenguaje comprensible para el comprador, que el muelle de recepción puede aplicar cuando llega un armario metálico con su correspondiente marcado. ISO 9001 define el proceso documentado detrás del pretratamiento y la curación, mientras que ISO 14001 aborda la gestión de la sobrespray y los residuos; una planta que opera bajo un sistema auditado por una tercera parte garantiza la trazabilidad de dichos pasos. ANSI/BIFMA X5.9 establece las expectativas de resistencia y durabilidad para los armarios de almacenamiento, y ANSI Z535.4 regula las etiquetas de seguridad y carga que debe llevar cada unidad. OSHA 29 CFR 1910 Subpart S rige la instalación eléctrica en cabinas de pulverización y hornos de curación, y NFPA 1 aborda las preocupaciones relativas al código contra incendios en la aplicación de polvo.
Al comprar un armario metálico: pregunte qué tipo de pretratamiento utiliza la línea, solicite los resultados de adherencia y prueba de niebla salina obtenidos en la misma partida de producción y confirme que el recubrimiento ha sido curado, no simplemente secado al aire. Incluya estos requisitos en la orden de compra para que el envío recibido cuente con una referencia escrita.
Inspeccionar un armario metálico al llegar: recorrer los bordes de la puerta y los rieles inferiores bajo una luz rasante, fotografiar cualquier grieta que alcance el metal desnudo y comprobar que las ranuras de ventilación estén libres de humedad acumulada. Comparar el patrón observado con el método de embalaje antes de decidir si se aplica retoque o se rechaza la unidad.
Uso de un armario metálico: mantener la unidad elevada del suelo húmedo mediante pies niveladores, evitar apilar cajas contra las superficies recubiertas y permitir que el aire circule libremente a través de las ranuras de ventilación. Las correas y las cargas adyacentes son lo que transforman un acabado intacto en una línea de rozadura durante un transporte prolongado.
Mantenimiento de un armario metálico: limpiar las marcas con un detergente suave en lugar de un disolvente que ablande la capa protectora, secar la condensación tras un cambio brusco de temperatura y sellar inmediatamente cualquier borde expuesto con el material de retoque coincidente. Registrar las marcas recurrentes para poder identificar un fallo en el embalaje.
Preguntas frecuentes
P: ¿Por qué llegó un armario metálico con manchas de óxido si el bastidor estaba intacto?
A:La condensación cargada de sal se acumula en pequeñas grietas del recubrimiento durante un cruce marítimo, y la corrosión comienza donde queda expuesto el acero desnudo. El bastidor permanece intacto porque el daño se limita a la película superficial. Por eso los inspectores separan las revisiones estructurales de las revisiones del acabado y registran la ubicación exacta de cada marca. Un bastidor en buen estado con una unión débil indica un problema en el pretratamiento, no en la manipulación.
P: ¿Qué función cumple la fosfatización antes de aplicar el recubrimiento en polvo?
A:La fosfatización convierte la superficie de acero desengrasada en una fina capa cristalina a la que el polvo puede adherirse firmemente y que ralentiza la corrosión en los bordes expuestos. El desengrase por sí solo elimina el aceite, pero deja una superficie lisa con poca capacidad de anclaje. Juntas, estas dos etapas determinan si el acabado de un armario metálico resiste una rayadura o se desprende alrededor de ella. Omitir cualquiera de ambas etapas se manifiesta más tarde como mala adherencia.
P: ¿Cómo puede un comprador verificar la adherencia del recubrimiento antes del embarque en contenedor?
A:Solicite los resultados de adherencia y de prueba de niebla salina obtenidos a partir de la misma partida de producción, así como el registro de curado en horno correspondiente. Una prueba de arranque con rejilla cruzada sobre un panel de muestra indica si la película se despega en el borde marcado. Estas comprobaciones describen la unión debajo del color, algo que una superficie brillante no puede revelar a simple vista.
P: ¿Un recubrimiento en polvo más grueso evita las rozaduras durante el transporte marítimo?
A:El espesor ayuda a resistir la abrasión, pero la adherencia determina si un arañazo permanece localizado. Un recubrimiento grueso aplicado sobre acero mal preparado puede desprenderse en lámina una vez que la humedad penetra debajo de él, mientras que un recubrimiento bien adherido se mantiene intacto en el punto de rotura. El tiempo y la temperatura de curado son tan importantes como la cantidad de polvo aplicada.
P: ¿Qué normas son aplicables a la línea de recubrimiento y al armario mismo?
A:ISO 9001 abarca el proceso documentado de pretratamiento y curado, e ISO 14001 trata la sobrespráy y la gestión de residuos. ANSI/BIFMA X5.9 establece las expectativas de durabilidad para la unidad de almacenamiento, mientras que ANSI Z535.4 regula sus etiquetas. OSHA 29 CFR 1910 Subparte S cubre la instalación eléctrica de cabinas y hornos, y NFPA 1 aborda los requisitos del código contra incendios relacionados con el trabajo con polvo.
P: ¿Qué debe hacer un equipo receptor al encontrar marcas?
A:Coloque la unidad aparte, fotografíe los bordes de la puerta y los rieles inferiores, y anote si cada rotura alcanza el metal desnudo. Verifique que los bastidores sigan estando bien alineados y que las cerraduras funcionen; luego, compare el patrón de marcas con la forma en que se ató y apiló el lote. La retocación controlada es adecuada para daños superficiales; una deformación del bastidor requiere un análisis distinto.