
 EN
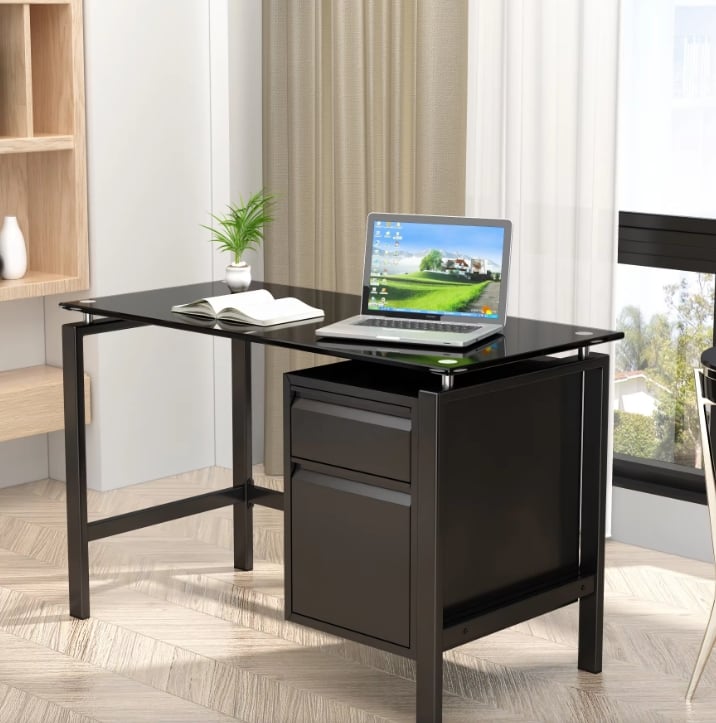
Les équipes d’approvisionnement équipant des sièges sociaux corporatifs à plusieurs étages, des salles de services municipaux ou des centres industriels de recherche et développement rencontrent fréquemment des écarts de performance marqués entre des postes de travail aux apparences identiques. Deux devis provenant de fabricants de bureaux de bureau concurrents peuvent indiquer des dimensions externes similaires tout en reposant sur des tolérances de tôle, des profondeurs de pénétration de soudure et des formulations de revêtements totalement différentes. L’évaluation des chaînes de production selon cinq normes techniques impératives permet de distinguer les usines rigoureuses des ateliers opportunistes de tôle.
Pannes sur site liées à une fabrication non normalisée de bureaux
Lorsqu’une usine de fabrication considère le contrôle qualité comme une simple épreuve visuelle finale avant de sceller les cartons, des raccourcis structurels apparaissent dans les mois suivant l’emménagement des occupants. Des gestionnaires d’installations travaillant dans des succursales bancaires régionales et des centres logistiques de répartition signalent régulièrement des cadres de pieds d’étagères déformés, des verrous de socles coincés et des coins de bureaux écaillés, tous directement imputables à la non-application des normes en atelier.
Dérive cumulative de pliage bloquant les installateurs sur site
Les postes de travail en acier à monter soi-même reposent sur des dizaines d’onglets imbriqués, de colonnes rainurées et d’écrous sertis captifs M6 ou M8 qui doivent s’aligner simultanément. Dans les usines utilisant des plieuses manuelles non étalonnées, des erreurs angulaires de l’ordre de 0,5 mm s’accumulent sur les bords comportant plusieurs plis. Lorsque des équipes d’installation déballent deux cents bureaux dans un délai serré, le week-end, des trous de fixation mal alignés obligent les ouvriers à forcer les panneaux peints à l’aide de barres métalliques, ce qui raye les finitions et double la durée du travail.
Corrosion sous film dans les bâtiments commerciaux humides
Les bureaux situés dans des villes portuaires côtières ou dans des bâtiments dont la climatisation est arrêtée le week-end exposent les meubles en acier à une condensation cyclique. Les fabricants qui appliquent par pulvérisation électrostatique de la poudre directement sur des tôles laminées à froid recouvertes d’huile de laminage — en omettant le traitement chimique de conversion en plusieurs étapes — livrent des bureaux qui paraissent lisses dès le premier jour, mais développent rapidement des cloques et des reliefs peints le long des glissières inférieures des pieds et dans les plis des soudures par points, dès la première saison humide.
Cinq normes techniques intégrées dans les usines de bureaux haut de gamme
Les principaux fabricants de bureaux intègrent cinq référentiels internationaux de qualité directement dans leurs opérations quotidiennes de découpe de bobines, de formage CNC, de finition de surface et d’emballage.
|
Norme de qualité |
Point de contrôle de fabrication |
Valeur opérationnelle pour les acheteurs B2B |
|
ANSI/BIFMA X5.5 |
Charges de résistance des plateaux, poussée latérale des pieds, tiroirs testés sur 50 000 cycles |
Prévient le fléchissement au milieu de la travée et la défaillance des rails à billes |
|
ISO 9001 |
Micromètres étalonnés, suivi CNC des perforations, gabarits de soudage |
Garantit un alignement identique des boulons dans tous les conteneurs répétés |
|
ASTM A1008 / JIS G3141 |
Substrat certifié en acier au carbone laminé à froid SPCC |
Assure une résistance à la déformation constante et une géométrie plane des panneaux |
|
ISO 2409 et ISO 9227 |
Essais d’adhérence du revêtement par découpe en croix et de brouillard salin neutre |
Prévient l’écaillage de la peinture et la corrosion des joints dans les bureaux humides |
|
ISTA 1A / 3A |
Chutes de cartons sous plusieurs angles et simulation de vibrations aléatoires |
Protège les coins en acier des meubles plats pendant le transport maritime et postal |
Vérification de la charge mécanique et des cycles selon la norme ANSI/BIFMA X5.5
Plutôt que de deviner si une tablette de bureau de 1600 mm fléchira sous le poids de bras pour doubles écrans et d’imprimantes laser, les principaux fabricants conçoivent des entretoises longitudinales et des renforts soudés en forme de chapeau autour de ANSI/BIFMA X5.5 dispositifs d’essai. Les prototypes subissent des charges concentrées sur le périmètre, des forces horizontales latérales appliquées aux pieds et des dizaines de milliers de cycles d’ouverture complète de tiroirs à fichiers, chargés avec des masses étalonnées, avant que les outillages n’entrent en production de masse.
Répétabilité des procédés régies par les systèmes ISO 9001
En cours d’activation ISO 9001 la gestion de la qualité, l’assurance qualité commence dès la zone d’accueil des bobines brutes. Les bobines d’acier laminé à froid SPCC entrantes, conformes à la norme ASTM A1008 ou JIS G3141 font l’objet de contrôles numériques à l’aide de micromètres sur les deux bords et les lignes centrales afin de vérifier l’épaisseur du métal nu avant le déroulage. Sur le plancher de soudage, les opérateurs fixent les ensembles de montants dans des gabarits rigides en acier afin de maintenir une précision constante de l’angle droit entre les diagonales pendant chaque poste de travail.
Protocoles d’adhérence du revêtement et de résistance au brouillard salin
La longévité supérieure de la surface repose sur une chimie rigoureuse de prétraitement — dégraissage alcalin, rinçage à l’eau douce, dérouillage, puis conversion au silane ou au phosphate de zinc — suivie d’un durcissement contrôlé dans un four à une température comprise entre 180 °C et 200 °C. Les techniciens de laboratoire valident chaque poste de production en traçant des quadrillages de 1 mm sur des panneaux-tests conformément à la norme ISO 2409 (équivalent à ASTM D3359 ) et en soumettant ces échantillons à une exposition au brouillard salin neutre selon la norme ISO 9227 afin de confirmer l’absence totale de propagation de la rouille le long des bords pliés.
Architecture d’emballage validée par essais de chute selon les directives ISTA
Des panneaux d’acier lourds et plats emballés en kit exercent une énergie cinétique élevée sur les coins des cartons s’ils sont lâchés depuis les hayons ou les rampes de convoyeur. Fondée en 1992, Luoyang Huawei Office Furniture Co., Ltd. est devenue la première usine du secteur du mobilier de bureau de Luoyang à introduire un conditionnement sur commande ingénieré et à réussir une inspection indépendante de l’usine par un tiers, combinant des cartons ondulés à double paroi, des rembourrages alvéolaires et des protections moulées pour les coins, validés conformément aux ISTA protocoles de chute.
Sécurité au travail et conformité réglementaire dans les bâtiments commerciaux
Au-delà de la robustesse en usine, le mobilier commercial doit satisfaire à des codes stricts de sécurité des installations. Des brosses automatisées de déburrage et des rebords de retour de sécurité à triple pliage éliminent les arêtes tranchantes en tôle sous les bureaux et aux orifices de câblage, répondant directement aux exigences relatives aux coupures et à l’espace libre pour les genoux définies par OSHA 1910 en outre, une construction en acier laminé à froid non combustible, revêtue d’une poudre thermodurcissable exempte de formaldéhyde, réduit les charges internes de combustible selon NFPA 101 évaluations commerciales de sécurité incendie tout en préservant une qualité d'air intérieur propre.
Vérification pratique par l'acheteur et lignes directrices pour l'entretien à long terme
Les responsables des achats transforment les normes, passant de simples engagements sur papier à une protection réelle des actifs, en imposant des étapes de vérification claires lors de la prise d'échantillons et de la réception en entrepôt.
Audit des certificats d'usine et des registres en temps réel de contrôle qualité avant expédition
Exiger que les fabricants joignent aux dossiers d'inspection préalable à l'expédition les rapports d'essais des aciéries pour l'acier brut, les relevés de température du four pendant la cuisson et les mesures d'épaisseur du film sec (ciblant 60 à 80 microns). Lors des inspections tierces AQL conformément à ISO 2859-1 , exiger que les inspecteurs assemblent des bureaux complets tirés au hasard des stocks palettisés, en utilisant uniquement la carte blister contenant les éléments de fixation fournis.
Entretien courant des installations afin de préserver la précision structurelle
Une fois installés sur les sols professionnels, régler horizontalement tous les patins filetés des pieds à l’aide d’un niveau à bulle afin que les cadres de supports soient parfaitement verticaux et que les glissières télescopiques à billes ne subissent aucune résistance latérale. Nettoyer les surfaces mates texturées en poudre à l’aide de détergents neutres au pH et de chiffons microfibre doux, en évitant les solvants chlorés agressifs ou les éponges abrasives à proximité des cylindres de verrouillage chromés.
Questions fréquemment posées
Comment les principaux fabricants de bureaux professionnels empêchent-ils les bruits métalliques creux sur les plateaux en acier ?
Les fabricants expérimentés soudent des nervures de renfort en acier en forme d’oméga ou en forme de chapeau, sur toute la longueur, sous la face inférieure du plateau en tôle et collent des tampons amortissants acoustiques haute densité entre ces nervures et la surface de travail. Cette structure composite élimine les résonances type « caisse claire » et la flexion de la tôle, offrant une sensation de solidité et de silence lors de la frappe ou de l’écriture dans le cadre des tâches quotidiennes au bureau.
Pourquoi les contrats B2B doivent-ils préciser l’épaisseur de l’acier brut plutôt que l’épaisseur finie ?
Les revêtements poudre électrostatiques texturés ajoutent environ 0,06 mm à 0,10 mm par face, ce qui signifie qu’un panneau peint porte jusqu’à 0,20 mm de film polymère au total. Spécifier l’épaisseur en acier SPCC nu—par exemple 0,8 mm pour les socles et 1,2 mm pour les colonnes structurelles—empêche les fournisseurs de masquer un acier de base trop fin sous des couches de peinture épaisses.
Quel rôle joue l’inspection tierce en usine lors de la sélection de fabricants de bureaux ?
Des inspections tierces indépendantes menées par des organismes reconnus vérifient la superficie réelle de l’atelier, la propriété des machines CNC (découpe laser et plieuse), les autorisations environnementales relatives aux traitements préalables, ainsi que la présence continue d’un personnel dédié au contrôle qualité sur site. L’examen de rapports d’audit d’usine permet d’éliminer les intermédiaires commerciaux qui sous-traitent leurs commandes à des ateliers non réglementés, dépourvus de contrôles qualité cohérents.
Comment les essais de brouillard salin selon la norme ISO 9227 se traduisent-ils concrètement en durée de vie des bureaux de bureau ?
La norme ISO 9227 expose des panneaux d’essai en acier revêtu à un brouillard continu de chlorure de sodium pulvérisé à l’intérieur de chambres chauffées, afin d’accélérer en quelques jours la corrosion due à l’humidité qui surviendrait normalement sur plusieurs années. Les panneaux résistant aux cloques et à la propagation de la rouille rouge le long des entailles tracées démontrent que le tunnel de prétraitement chimique de l’usine a correctement scellé l’acier nu avant le durcissement par poudre.
Les fabricants standardisés de bureaux en acier peuvent-ils personnaliser les dimensions pour répondre à des appels d’offres de projets spécifiques ?
Les fabricants établis de mobilier en acier, équipés de découpeuses laser à fibre, de poinçonneuses CNC à tourelle et d’équipes internes d’ingénierie CAO, adaptent couramment la largeur des bureaux, la disposition des goulottes de câbles, les baies CPU verrouillables et les couleurs RAL personnalisées selon les plans fournis par l’acheteur ou des échantillons physiques, sans nécessiter de matrices de marquage à chaud coûteuses.
Quels essais de chute préexpédition protègent-ils les bureaux de bureau en kit pendant leur expédition mondiale ?
Après avoir suivi les séquences de chutes ISTA 1A ou 3A, les techniciens qualité laissent tomber des cartons-maîtres entièrement emballés depuis des hauteurs calibrées sur une pointe, trois arêtes et six faces planes, sur une plaque d’impact solide. L’ouverture du carton par la suite confirme que l’emballage en nid d’abeille et les protège-coins ont maintenu chaque bride en acier parfaitement droite et sans éraflure.
Table des matières
- Pannes sur site liées à une fabrication non normalisée de bureaux
- Cinq normes techniques intégrées dans les usines de bureaux haut de gamme
- Sécurité au travail et conformité réglementaire dans les bâtiments commerciaux
- Vérification pratique par l'acheteur et lignes directrices pour l'entretien à long terme