
 EN
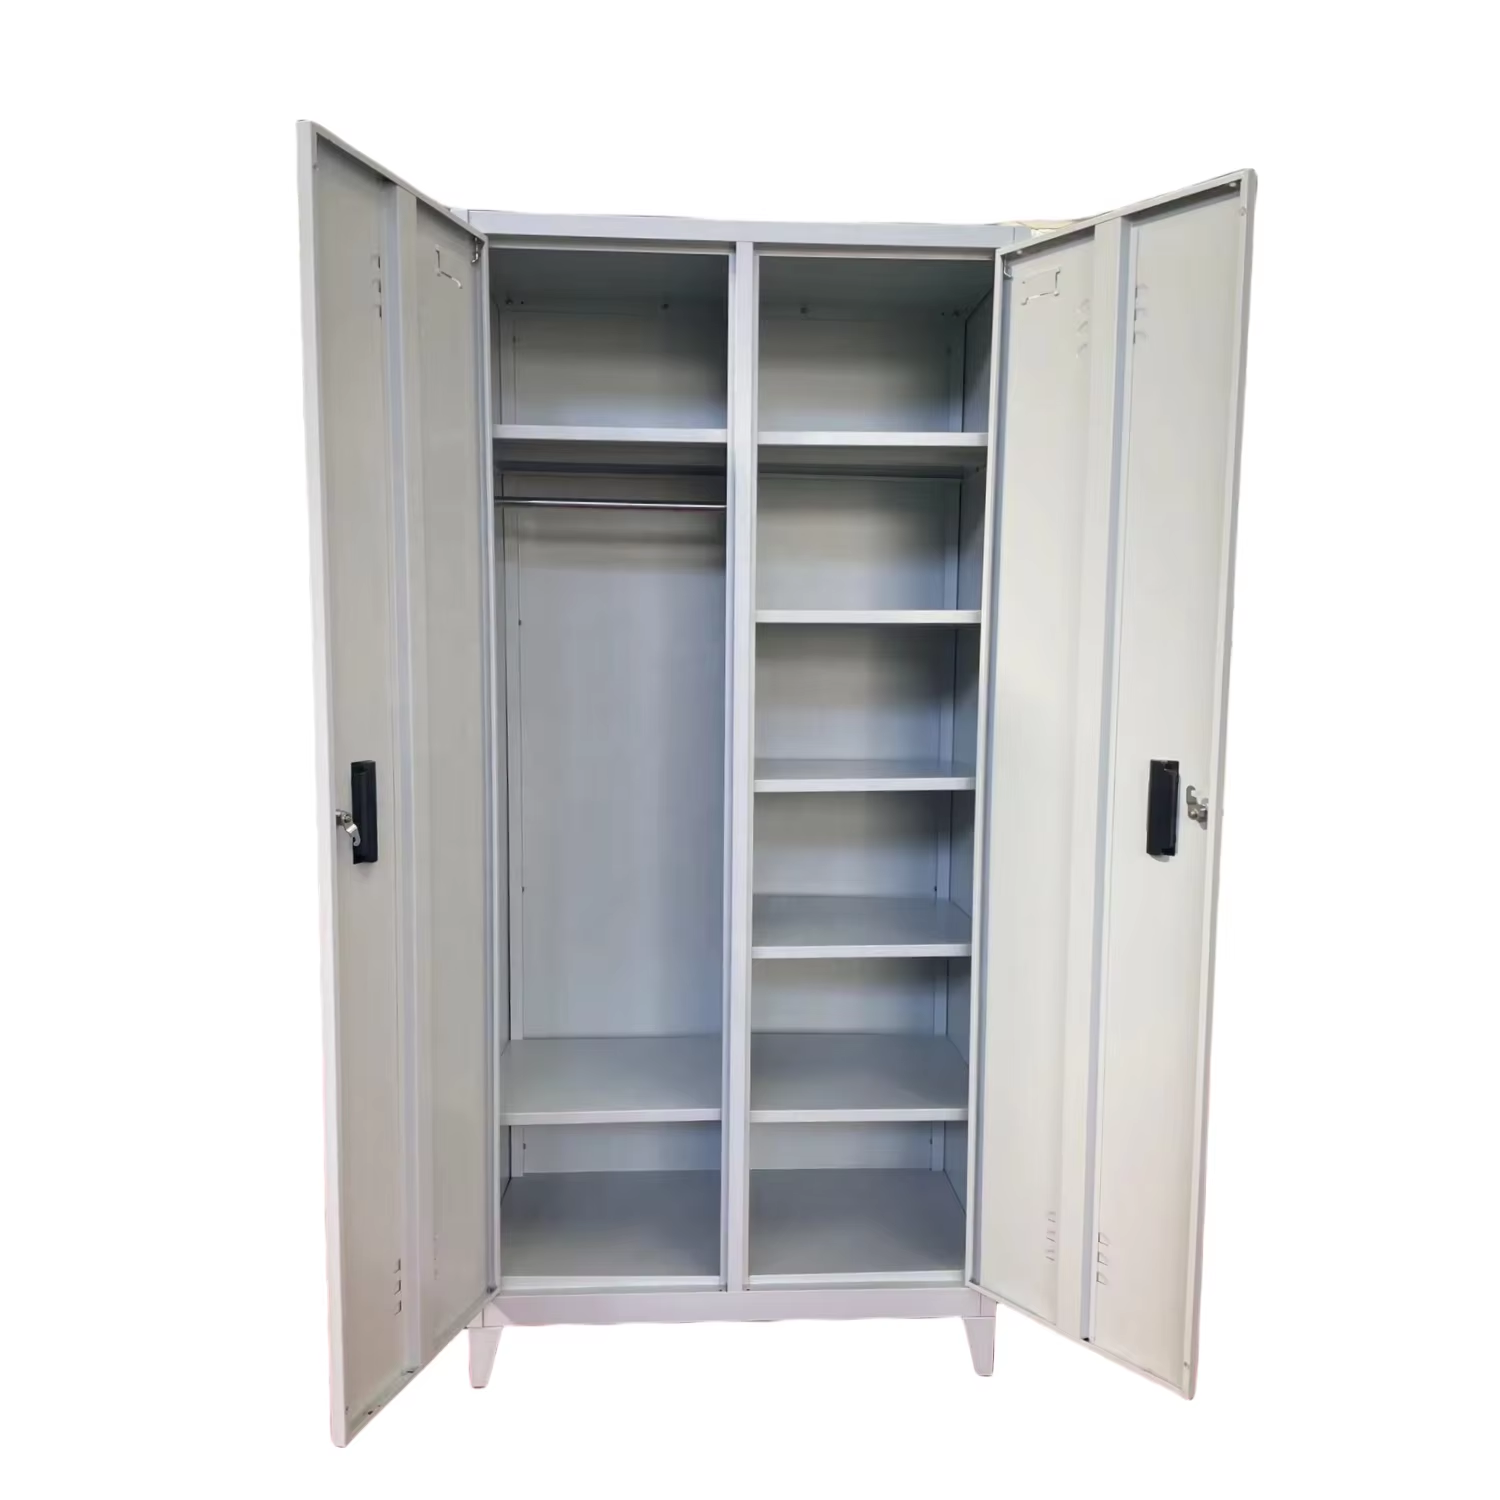
Deux fabricants sûrs peuvent citer les mêmes dimensions, la même description de l’acier et le même modèle de serrure, puis livrer des unités qui vieillissent très différemment. Un acheteur ayant visité les deux usines en a trouvé la raison dans les registres : l’une mesurait son premier article à chaque poste et conservait un panneau revêtu de chaque lot, tandis que l’autre ne vérifiait qu’une unité finie lorsque quelqu’un s’en souvenait. Les fabricants sûrs ne se distinguent pas par les adjectifs figurant dans un catalogue. Ils se distinguent par les mesures effectuées un mardi après-midi, alors que personne ne visite l’usine, et par le fait que ces mesures soient ou non consignées par écrit.
À quoi sert réellement une norme de processus
Chez les fabricants fiables, un rapport d’essai décrit une unité. Une norme de procédé décrit les mille unités suivantes — ce que l’acheteur multi-site achète réellement.
Lorsqu’un échantillon conforme masque un procédé dérivant
Un seul échantillon approuvé chez les fabricants fiables prouve qu’une bonne unité peut être fabriquée. Cela ne dit rien sur le réglage du gabarit de soudage lors d’un poste ultérieur ni sur la concentration de bain dans la ligne de prétraitement trois semaines plus tard. Demandez aux fabricants fiables ce qui est mesuré au début de chaque série, à quelle fréquence les jauges sont étalonnées et où va un panneau défectueux. Exigez un relevé provenant d’une journée de production ordinaire, non d’une journée d’audit préparée. Les fabricants fiables dotés d’un système fonctionnel répondent généralement avec un formulaire et une date ; un dossier de certificats signifie habituellement que les mesures n’existent que lorsque le client les demande.
Cinq points de contrôle sur une ligne de production d’armoires en acier
Ces cinq contrôles appliqués aux fabricants d’armoires sont pratiques, observables et faciles à intégrer dans un bon de commande. Aucun d’eux ne suppose que l’acheteur soit métallurgiste.
ISO 9001 et le plan contrôlé à chaque poste
Pour les fabricants sérieux, l’ISO 9001 est une norme de système de gestion ; sur le terrain, elle se traduit par la présence d’un plan portant un numéro de révision aux postes de découpe, de pliage, de soudage et d’assemblage, ainsi que par des jauges dotées de dates de calibration à jour, une vérification du premier article et un échantillon conservé pour chaque lot. Demandez à consulter un jeu complet d’enregistrements issu d’une véritable série de production et vérifiez que le numéro de révision correspond à celui figurant dans le devis. Lorsqu’une commande client est réalisée selon un plan ou un échantillon, le contrôle des plans revêt une importance encore plus grande, car une cote personnalisée pourrait autrement se perdre entre la presse plieuse et le banc d’emballage.
Exposition à la corrosion selon l’ISO 9227 ou l’ASTM B117
L’exposition au brouillard salin est la méthode habituelle utilisée par les fabricants de coffrets pour comparer les systèmes de revêtement, les normes ISO 9227 et ASTM B117 étant couramment citées. Demandez quelle méthode a été appliquée, combien de temps l’exposition a duré et quel critère d’acceptation a été retenu, puis vérifiez que le rapport couvre le même traitement de surface préalable et la même poudre mentionnées dans l’offre. Un chiffre sans indication de méthode ni de critère ne constitue pas une preuve. Examinez également les bords : les retours pliés, les découpes en lames et les zones de soudure sont les endroits où le fini cède en premier ; ainsi, un rapport établi sur un échantillon plat est moins significatif qu’un rapport basé sur un panneau embouti. Les déclarations REACH et RoHS couvrent la composition chimique du revêtement ainsi que tout clavier électronique.
Vérification de l’adhérence selon les normes ISO 2409 ou ASTM D3359
Pour les fabricants de tôles sécurisées, les essais d’adhérence vérifient si le revêtement reste fixé sur l’acier après formage et cuisson. La norme ISO 2409 utilise une méthode de découpe en croix suivie d’un test au ruban adhésif ; la norme ASTM D3359 constitue l’autre approche largement répandue. Ces deux méthodes ne sont significatives que si la préparation de surface est correctement réalisée, car une couche de conversion appliquée trop rapidement se traduira par une mauvaise adhérence bien avant l’apparition de toute rouille. Demandez à quelle fréquence cet essai est effectué, sur quelle zone d’un panneau il est réalisé et quelles mesures sont prises lorsqu’un lot échoue. La conservation d’un panneau revêtu provenant d’un lot antérieur permet à l’acheteur de comparer visuellement la finition ultérieurement — une méthode qui semble rudimentaire, mais qui détecte davantage de dérives chromatiques que ce que la plupart des personnes imaginent.
Pourquoi les cycles de verrouillage UL 768 doivent figurer dans le registre des essais
Un verrou est le composant qu’utilisent quotidiennement les utilisateurs sur les coffres-forts provenant de fabricants spécialisés, et une norme telle que UL 768 pour les serrures à combinaison couvre l’appareil lui-même, et non pas l’armoire. Demandez si l’usine effectue un cycle d’essai sur chaque verrou installé, enregistre le résultat associé à un numéro de série et conserve une procédure documentée de réinitialisation. Vérifiez le test d’entrée pour les cylindres ou les claviers achetés en sous-traitance, et confirmez que les corps de verrou de rechange correspondent à la révision du plan des unités livrées. Un coffre-fort de qualité dont le clavier est défectueux est hors service, quelle que soit la résistance de sa coque ; ce registre mérite donc la même attention que le registre des soudures.
Là où les essais de transport ISTA rencontrent la table d’emballage
Les unités lourdes provenant de fabricants sûrs endommagent les cartons. Les séquences de transit ISTA, combinées à une classification écrite des cartons, à une protection des angles, à une fixation intérieure de la porte dans la boîte et à une règle d’emballage séparé des claviers, transforment l’emballage en une étape maîtrisée plutôt qu’en une décision prise à la dernière minute. Prenez une photo de l’intérieur d’un carton approuvé et conservez cette image sous le même contrôle des révisions que le dessin technique. Demandez quelle séquence de chutes et de vibrations a été utilisée, ainsi que les critères d’acceptation appliqués. Les fabricants sûrs expédiant via des canaux de vente par correspondance l’apprennent tôt : un itinéraire postal comportant de nombreux transferts met en évidence les angles faibles bien plus rapidement qu’une livraison unique sur palette.
Les documents qui rendent ces points de contrôle vérifiables
Une mesure effectuée chez des fabricants sûrs n’acquiert de la valeur que lorsqu’elle peut être associée à un lot précis et retrouvée sans ambiguïté un an plus tard.
Constituer un jeu de documents traçables unique par série de production
Demander un index de documents qui relie la révision du plan, les mesures du premier article, les méthodes et résultats des essais de revêtement, le registre des essais de verrouillage, le plan d’emballage et la plage de numéros de série à une série de production donnée. L’accréditation ISO/IEC 17025 doit figurer sur tout rapport de laboratoire externe, qu’il s’agisse des classes de résistance au feu UL 72 ou de la résistance à l’effraction UL 687 et EN 1143-1. La norme ISO 2859-1 aide à définir un plan d’échantillonnage à l’entrée chez l’acheteur, tandis que la norme ISO 45001 traite de la manière dont l’usine gère la sécurité en atelier autour des panneaux d’acier lourds. Le règlement OSHA 29 CFR 1910.176(b) couvre la manutention des matériaux, la norme NFPA 70 peut s’appliquer au câblage des claviers motorisés, et la norme ANSI Z535.4 concerne la conception graphique des étiquettes. Conserver cet index avec la commande afin qu’un relecteur ultérieur puisse procéder à un audit sans devoir contacter l’acheteur initial.
Utiliser les cinq dans une conversation avec un fournisseur
Nommez les cinq points de contrôle des fabricants en matière de sécurité figurant dans le bon de commande et associez à chacun le critère d’acceptation correspondant. Exigez un jeu complet de documents avant la libération de la production, puis comparez la première expédition avec l’échantillon conservé et la photo du carton scellé. Lorsqu’un résultat fait défaut, demandez une action corrective datée plutôt qu’une simple assurance générale. Il ne s’agit pas d’ajouter des fonctionnalités à un meuble ; il s’agit de rendre la deuxième commande aussi prévisible que la première. Les acheteurs qui abordent la question sous cet angle obtiennent généralement des réponses claires, car leur demande est suffisamment précise pour être mise en œuvre concrètement.
Questions fréquemment posées
Pourquoi la norme ISO 9001 est-elle mentionnée aux côtés des essais produits ?
Pour les fabricants sérieux, l’ISO 9001 couvre le système qui garantit la reproductibilité de la production : plans contrôlés, jauges étalonnées, vérifications du premier article, échantillons conservés et dossiers d’inspection liés à un lot. Les essais de produit portent sur une unité ; un système de management décrit les mille suivantes. Demandez un jeu de documents issu d’une série de production ordinaire et vérifiez que la révision des plans correspond à celle mentionnée dans le devis. C’est là la différence concrète entre un échantillon satisfaisant et un procédé stable.
Que doit indiquer concrètement un rapport de revêtement ?
Il doit préciser la méthode d’essai utilisée, par exemple ISO 9227 ou ASTM B117 pour l’exposition à la corrosion, et ISO 2409 ou ASTM D3359 pour l’adhérence, ainsi que la durée d’exposition, le critère d’acceptation, et le traitement préalable exact ainsi que le système de poudre testés. Vérifiez que le rapport couvre bien la finition citée dans le devis, idéalement sur un panneau embouti avec bords pliés plutôt que sur un échantillon plat. Une simple mention « conforme » sans indication de méthode ne permet pas à l’acheteur de comparer les résultats avec une série ultérieure.
Une certification UL 768 pour serrure couvre-t-elle l’ensemble de l’armoire ?
Non. La norme UL 768 s’applique uniquement à la serrure à combinaison en tant que dispositif. Le boîtier, le mécanisme de verrouillage, la plaque renforcée et le dispositif de verrouillage d’urgence situés derrière celle-ci relèvent de décisions techniques distinctes, chacune faisant l’objet de rapports spécifiques, tels que UL 687 ou EN 1143-1 pour la résistance aux effractions. Demandez conjointement la documentation relative à la serrure et le rapport d’essai de l’armoire, et exigez un registre des cycles de fonctionnement de la serrure associé aux numéros de série afin de pouvoir retracer le composant installé jusqu’à l’unité spécifique concernée.
Pourquoi inclure un essai de transport dans une norme usine ?
Le poids concentre les dommages aux coins des cartons et aux bords des portes ; une porte déformée implique souvent le remplacement de l’unité et un trajet retour à la charge du client. Les séquences de transport ISTA, une qualité de carton spécifiée, une protection des coins et un système de fixation de la porte transforment l’emballage en une étape maîtrisée. Demandez quelle séquence de chutes et de vibrations a été appliquée, quels étaient les critères d’acceptation, et conservez une photographie de l’intérieur du carton approuvé sous contrôle des révisions.
Comment intégrer ces cinq vérifications dans une commande ?
Énumérer chaque point de contrôle avec sa méthode et son critère d’acceptation, et exiger un jeu complet d’enregistrements avant la mise en production. Faire référence à la révision du plan, à la plage de numéros de série et à l’échantillon conservé dans le même document. Ajouter la norme ISO/IEC 17025 pour tout rapport de laboratoire externe et la norme ISO 2859-1 pour le plan d’échantillonnage entrant de l’acheteur. Des clauses spécifiques sont plus faciles à appliquer par une usine qu’une exigence qualité générale.
Quelles normes s’appliquent du côté de l’acheteur ?
La réglementation OSHA 29 CFR 1910.176(b) couvre le stockage et la manutention des éléments lourds avant installation ; les normes NFPA 1 et NFPA 101 couvrent l’emplacement et les voies d’évacuation ; la norme NFPA 70 peut s’appliquer au câblage des claviers motorisés. La norme ANSI Z535.4 s’applique aux étiquettes. La fixation d’ancrage doit être choisie par l’équipe sur site en fonction du substrat réel du sol ou du mur. Enregistrer ces éléments dans cet ordre afin que les deux parties sachent quels documents sont attendus avant expédition.
Table des matières
- À quoi sert réellement une norme de processus
-
Cinq points de contrôle sur une ligne de production d’armoires en acier
- ISO 9001 et le plan contrôlé à chaque poste
- Exposition à la corrosion selon l’ISO 9227 ou l’ASTM B117
- Vérification de l’adhérence selon les normes ISO 2409 ou ASTM D3359
- Pourquoi les cycles de verrouillage UL 768 doivent figurer dans le registre des essais
- Là où les essais de transport ISTA rencontrent la table d’emballage
- Les documents qui rendent ces points de contrôle vérifiables
- Utiliser les cinq dans une conversation avec un fournisseur