
 EN
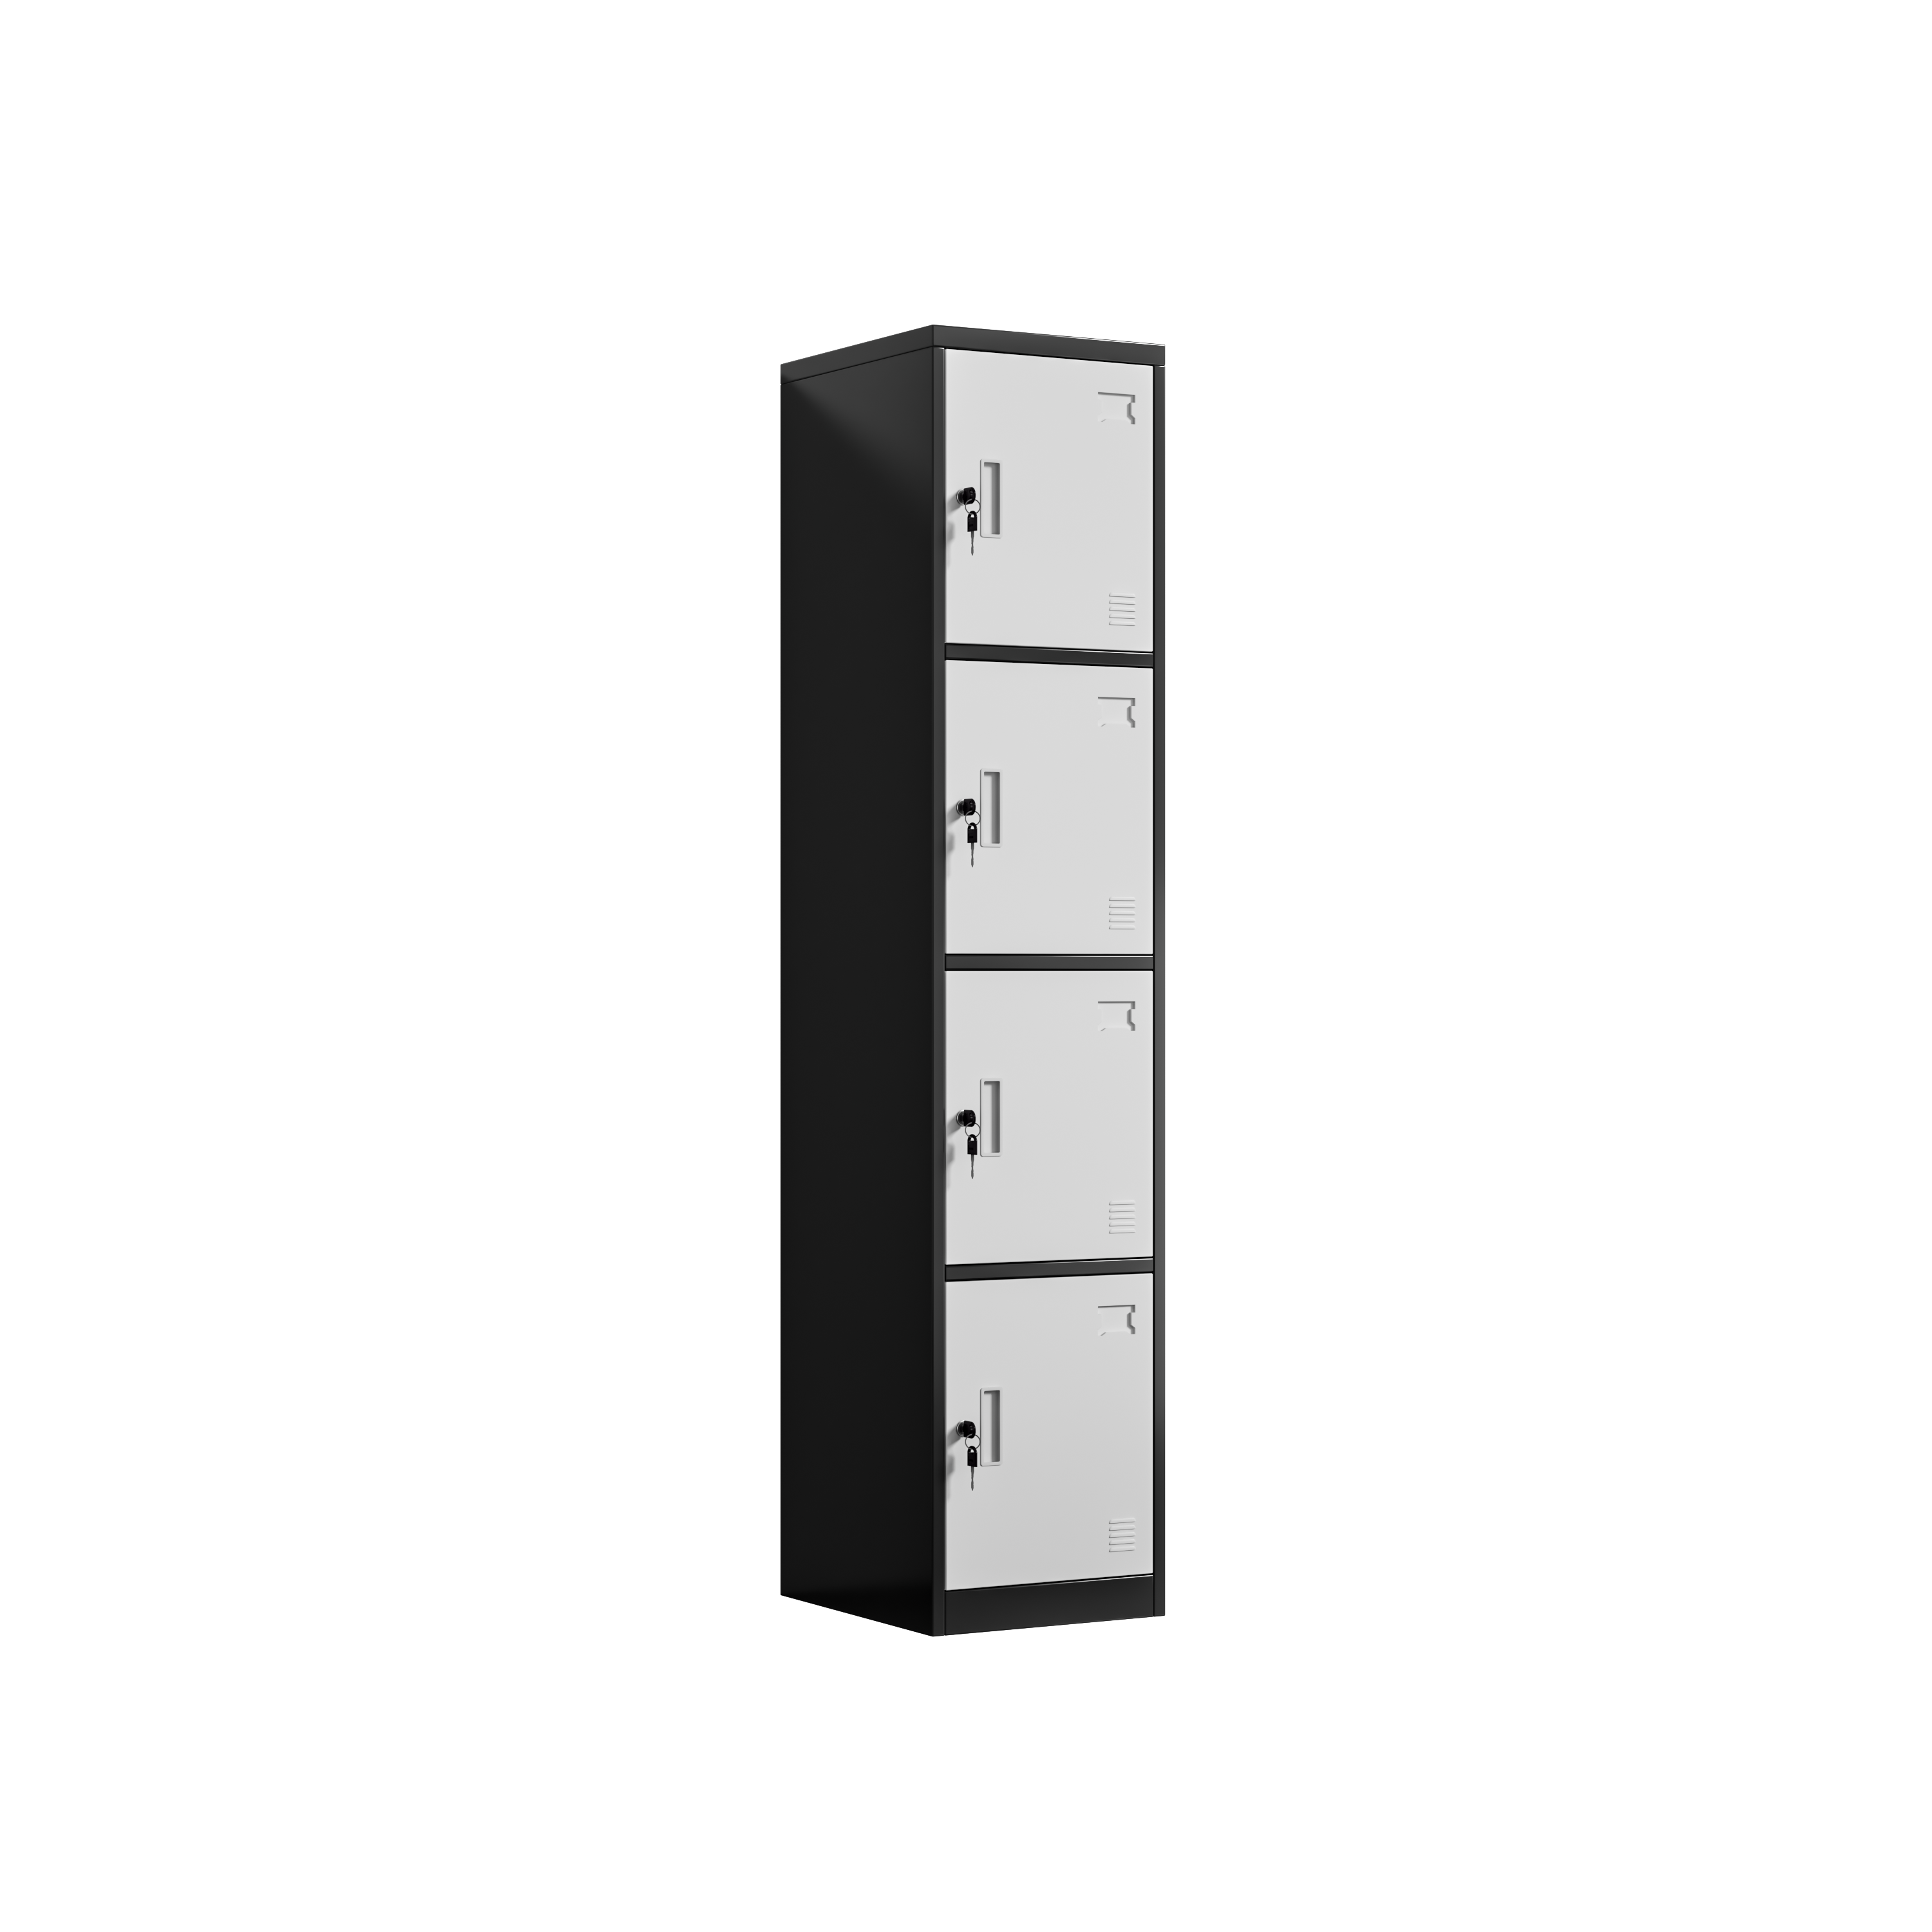
Le conteneur avait traversé des mers chaudes et humides, et le quai sentait encore le sel lorsque les portes se sont ouvertes. Le long du bord inférieur de la première armoire métallique, une ligne pâle indiquait l’endroit où une sangle avait frotté pendant le chargement. Près des coins inférieurs, de petites taches rouille apparaissaient dans la condensation accumulée contre les fentes d’aération. Personne n’avait fait tomber l’unité ni déformé un panneau. Les dommages étaient entièrement localisés sur la finition, si fine qu’elle passait inaperçue sous l’éclairage du quai et facile à effacer avant que quiconque n’y regarde de plus près. L’équipe a mis cette unité à part, pris des photos des bords et sorti la liste d’emballage.
Un conteneur arrive par temps humide : ce que l’équipe a noté
L’endroit où les traces d’abrasion s’accumulaient le long des bords des portes
Les marques n’étaient pas aléatoires. Elles se concentraient sur les bords verticaux des portes et le long du rail inférieur, là où un casier métallique entre en contact avec les sangles, les cartons adjacents et le plancher du conteneur pendant un long déplacement roulé. Les grandes surfaces des faces des portes sont restées propres, ce qui signifie que la finition n’avait pas échoué sur l’ensemble de la surface. Seuls les points de contact avaient été usés jusqu’au métal nu. Ce schéma renvoyait à l’emballage et à la manutention, et non à un défaut de la ligne de peinture par pulvérisation.
Aucune déformation n’apparaissait sur le châssis lui-même
La distinction entre un problème de finition et un problème structurel a permis d’éviter le rejet pur et simple de la série. Le châssis, les charnières et la serrure à came étaient tous conformes aux tolérances ; les portes s’ouvraient et se fermaient sans coincement, et les boulons démontables conservaient leur couple. Cela avait de l’importance, car un châssis déformé aurait indiqué une manutention brutale, tandis qu’un châssis intact accompagné d’un revêtement endommagé pointait vers un problème de préparation de surface. L’équipe a noté cette distinction sur la fiche d’inspection et a signalé les unités concernées pour retouche contrôlée plutôt que pour retour.
Pourquoi une fine rayure se transforme-t-elle en tache de rouille ?
La condensation transporte des sels dans une rupture du film
L’air marin est rarement sec, et un conteneur étanche subit des cycles entre des journées chaudes et des nuits plus fraîches. L’humidité se condense sur l’acier froid, y capte des traces de sels présents dans l’air et dans les emballages, puis s’infiltre dans tout microtrou ou toute rayure atteignant le métal nu. Dès que cet électrolyte mince entre en contact avec l’acier exposé, une petite pile de corrosion se forme et la rouille progresse sous la couche environnante. Une armoire métallique qui semble simplement éraflée sur le quai peut présenter ultérieurement, dans un entrepôt, une tache en expansion. La couche visible de poudre constitue la dernière défense, non la première, et toute rupture de celle-ci expose la liaison située en dessous.
L’adhérence compte davantage que l’épaisseur du revêtement
Il est tentant de spécifier une couche plus épaisse pour un casier métallique lorsqu’une livraison revient marquée, mais l’épaisseur seule ne suffit pas à empêcher qu’une rayure ne devienne une tache. C’est l’adhérence qui compte. Un film lié à une surface correctement préparée résiste au soulèvement aux bords d’une rayure, ce qui limite les points de départ de la corrosion. Une couche épaisse mais mal liée peut se décoller en feuillet dès que de l’humidité pénètre sous celle-ci. Les essais d’adhérence par quadrillage et les expositions au brouillard salin évaluent cet ancrage, et non l’aspect brillant visible.
Construire l’adhérence à partir de l’acier nu vers l’extérieur
Avant la poudre : dégraissage et phosphatation
La finition d’un casier métallique commence bien avant l’application de toute couleur. La tôle laminée à froid quitte la ligne de découpe et de pliage recouverte d’huile, de fines poussières métalliques et de marques dues à la manipulation, que même un pistolet à peinture ne parvient pas à masquer. Le dégraissage élimine ces résidus, tandis que le phosphatage transforme la surface nue en une fine couche cristalline qui assure l’accrochage de la poudre et ralentit la corrosion aux endroits exposés. Omettre l’une ou l’autre de ces étapes donne un panneau propre en apparence, sur lequel la couche de finition peut se déposer sans toutefois adhérer réellement. Chez Luoyang Huawei Office Furniture Co., Ltd, fondée en 1992 et implantée sur une superficie de 30 000 m², ce prétraitement constitue une étape maîtrisée, dotée de contrôles spécifiques, car les fours en aval ne peuvent pas corriger une surface jamais correctement préparée.
Projection électrostatique, cuisson au four, vérifications d’adhérence
Une fois la surface préparée, une poudre chargée est pulvérisée afin qu’elle recouvre les bords et les angles plutôt que de s’accumuler uniquement sur les faces planes. Le panneau traverse ensuite un four de cuisson, où la poudre fond, s’écoule et forme des liaisons réticulées créant un film continu ; le temps et la température appliqués déterminent si le revêtement atteint une adhérence complète ou reste mou et facile à écailler. Un casier métallique retiré trop tôt peut paraître fini tout en échouant à un simple test d’arrachage au ruban adhésif ou au réseau de coupes. L’exposition au brouillard salin et les essais cycliques effectués sur des échantillons de panneaux fournissent une évaluation reproductible de cette adhérence, même pour une production mensuelle de 10 000 pièces. La question utile n’était pas l’épaisseur apparente du revêtement, mais bien le respect des tolérances aux étapes amont.
Les vérifications que doit désigner un bon de commande
Ce que couvrent réellement les normes ISO, ANSI, OSHA et NFPA
Les normes fournissent au client un langage que le quai de réception peut appliquer dès qu’un casier métallique arrive, marqué conformément à ces normes. L’ISO 9001 encadre le processus documenté sous-jacent au prétraitement et à la cuisson, tandis que l’ISO 14001 traite des projections excessives et de la gestion des déchets ; une usine fonctionnant selon un système vérifié par un organisme tiers garantit la traçabilité de ces étapes. L’ANSI/BIFMA X5.9 définit les exigences en matière de résistance et de durabilité pour les unités de stockage, et l’ANSI Z535.4 couvre les étiquettes de sécurité et de charge que doit porter une unité. L’OSHA 29 CFR 1910 Sous-partie S régit le câblage des cabines de projection et des fours de cuisson, et la NFPA 1 aborde les questions liées au code incendie concernant l’application de poudre.
Lors de l’achat d’un casier métallique : demandez quel prétraitement est utilisé sur la ligne, exigez les résultats d’adhérence et de brouillard salin issus du même lot de production, et confirmez que le revêtement a été cuit plutôt que séché à l’air libre. Incluez ces éléments dans le bon de commande afin que l’expédition à réception soit accompagnée d’une référence écrite.
Inspection d’un casier métallique à l’arrivée : parcourir les bords de la porte et les rails inférieurs sous une lumière rasante, photographier toute fissure atteignant le métal nu, et vérifier que les fentes d’aération sont exemptes d’humidité stagnante. Comparer le motif observé avec la méthode d’emballage avant de décider d’une retouche ou d’un rejet.
Utilisation d’un casier métallique : maintenir l’appareil hors du contact avec les sols humides à l’aide des pieds réglables, éviter d’empiler des cartons contre les faces revêtues, et permettre la circulation de l’air à travers les fentes d’aération. Ce sont les sangles et les charges adjacentes qui transforment une finition intacte en trace d’éraflure au cours d’un long transport.
Entretien d’un casier métallique : nettoyer les marques à l’aide d’un détergent doux plutôt qu’un solvant susceptible d’attendrir le film, sécher la condensation après une variation thermique, et sceller immédiatement toute arête exposée avec le matériau de retouche correspondant. Enregistrer les marques répétées afin de pouvoir identifier une anomalie liée à l’emballage.
Questions fréquemment posées
Q : Pourquoi un casier métallique est-il arrivé avec des taches de rouille alors que le châssis était intact ?
A : La condensation chargée de sel s’infiltre dans les petites fissures du revêtement pendant une traversée maritime, et la corrosion commence là où l’acier nu est exposé. Le châssis reste intact parce que les dommages restent limités au film superficiel. C’est pourquoi les inspecteurs séparent les contrôles structurels des contrôles de finition et notent précisément l’emplacement de chaque marque. Un châssis intact avec une liaison faible renvoie à un prétraitement défectueux, et non à une mauvaise manipulation.
Q : À quoi sert le phosphatage avant l’application de la peinture en poudre ?
A : Le phosphatage transforme la surface d’acier dégraissée en une fine couche cristalline à laquelle la poudre peut adhérer et qui ralentit la corrosion aux bords exposés. Le dégraissage seul élimine l’huile, mais laisse une surface lisse offrant peu de prise. Ensemble, ces deux étapes déterminent si la finition d’un casier métallique résiste à une rayure ou s’en soulève. Omettre l’une ou l’autre étape se traduit ultérieurement par une mauvaise adhérence.
Q : Comment un acheteur peut-il vérifier l’adhérence du revêtement avant l’expédition d’un conteneur ?
A : Demander les résultats d’adhérence et de brouillard salin issus d’une même série de production, ainsi que l’enregistrement du cycle de cuisson au four qui y est associé. Un essai de traction après rainurage sur un panneau témoin permet de vérifier si le film se soulève au niveau d’un bord rainuré. Ces contrôles évaluent la liaison située sous la couche colorée, laquelle ne peut pas être révélée à l’œil nu sur une surface brillante.
Q : Une couche de poudre plus épaisse empêche-t-elle les éraflures survenues pendant le transport maritime ?
A : L’épaisseur contribue à résister à l’abrasion, mais c’est l’adhérence qui détermine si une rayure reste localisée. Une couche épaisse appliquée sur un acier mal préparé peut se décoller en lamelles dès qu’humidité pénètre sous celle-ci, tandis qu’une couche bien adhérente reste intacte au niveau de la rupture. La durée et la température de cuisson comptent autant que la quantité de poudre appliquée.
Q : Quelles normes s’appliquent à la ligne de revêtement et à l’armoire elle-même ?
A : ISO 9001 couvre le processus documenté de prétraitement et de cuisson, tandis qu’ISO 14001 traite les projections excessives et la gestion des déchets. ANSI/BIFMA X5.9 définit les exigences en matière de durabilité pour l’unité de stockage, et ANSI Z535.4 régit ses étiquettes. OSHA 29 CFR 1910, sous-partie S, s’applique au câblage des cabines et des fours, et NFPA 1 couvre les dispositions relatives à la sécurité incendie dans les zones de travail à la poudre.
Q : Que doit faire l’équipe de réception lorsqu’elle constate des marques ?
A : Mettre l’unité à l’écart, prendre des photos des bords des portes et des rails inférieurs, et noter si chaque marque atteint le métal nu. Vérifier que les cadres restent bien droits et que les serrures fonctionnent correctement, puis comparer le motif des marques avec la façon dont la série a été attachée et empilée. Une retouche contrôlée convient aux dommages superficiels ; une déformation du cadre exige une autre approche.