
 EN
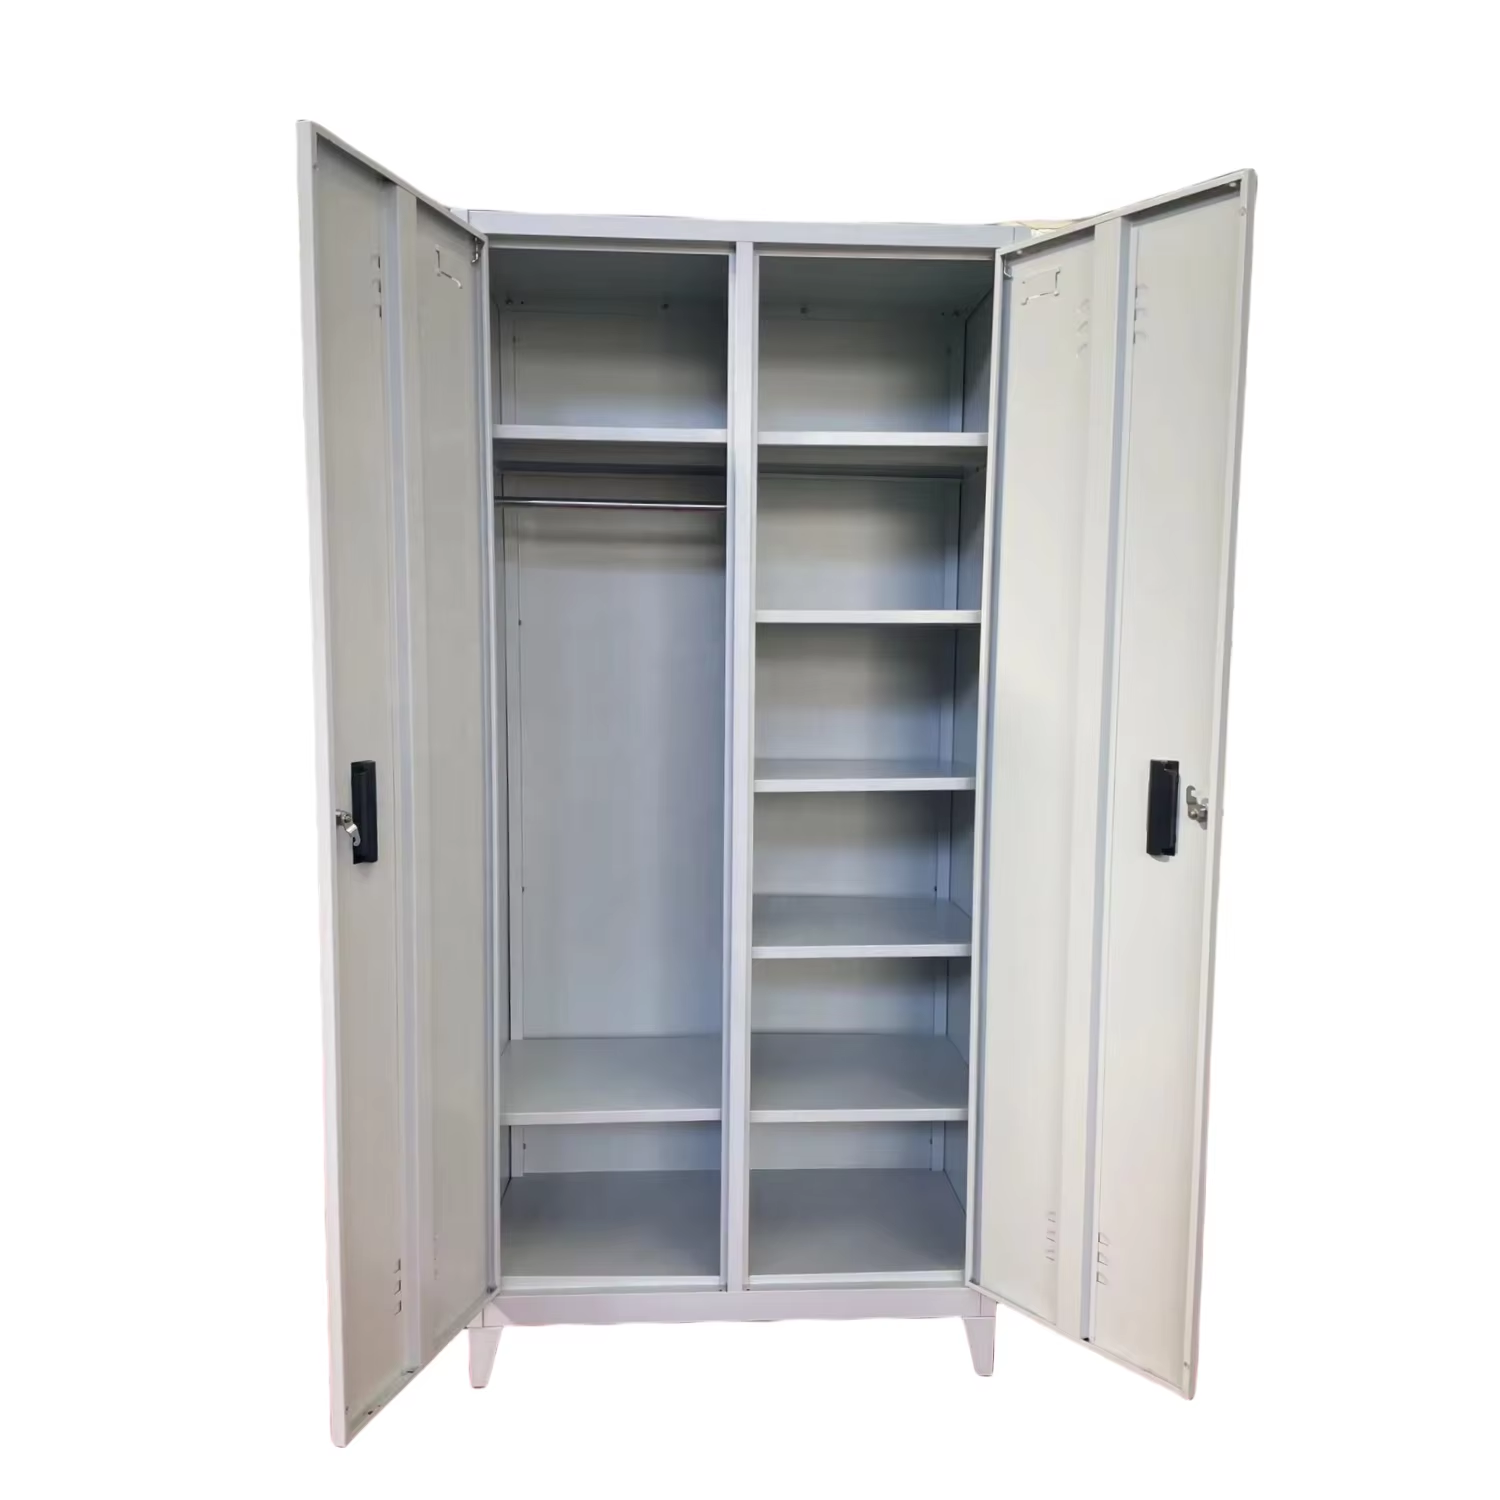
Dous fabricantes seguros poden ofrecer as mesmas dimensións, a mesma descrición do aceiro e o mesmo modelo de pechadura, e logo entregar unidades que envellecen de maneira moi distinta. Un comprador que visitou ambas as instalacións atopou a razón nos rexistros: unha fábrica medía a súa primeira peza cada turno e gardaba un panel recuberto de cada lote, mentres que a outra comprobaba unha unidade rematada cando alguén se lembraba. Os fabricantes seguros non se distinguen polos adxectivos dun catálogo. Distínguense polas medicións que se fan nun martes á tarde cando ninguén está visitando, e por se esas medicións se anotan ou non.
Para que serve realmente unha norma de proceso
Nas fábricas seguras, un informe de probas describe unha unidade. Un estándar de proceso describe as seguintes mil unidades, que é o que realmente adquire un comprador multi-sitio.
Cando unha mostra aprobada agocha un proceso inestable
Unha única mostra aprobada nas fábricas seguras demostra que se pode fabricar unha boa unidade. Non di nada sobre o montaxe do dispositivo de soldadura nun turno posterior nin sobre a concentración da baña na liña de pretratamento tres semanas despois. Pregúntelle ás fábricas seguras qué se mide ao comezo de cada execución, con que frecuencia se calibran os medidores e onde vai un panel fallido. Pida un rexistro dun día normal de produción, non dun día de auditoría preparado. As fábricas seguras cun sistema en funcionamento tenden a responder cun formulario e unha data; unha carpeta de certificados normalmente significa que a medición só existe cando un cliente a solicita.
Cinco puntos de control nunha liña de produción de arquivos de aceiro
Estes cinco controles nas fábricas seguras son prácticos, observables e fáciles de incluír nunha orde de compra. Ningún deles require que o comprador sexa metalurxista.
ISO 9001 e o debuxo controlado en cada posto
Para os fabricantes seguros, a norma ISO 9001 é unha norma de sistema de xestión, e na liña de produción manifestase como un debuxo cun número de revisión nos postos de corte, dobrado, soldadura e montaxe, ademais de calibradores cos datos actuais de calibración, unha comprobación do primeiro artigo e unha mostra conservada de cada lote. Pida ver un conxunto de rexistros dunha execución real de produción e comprobe que a revisión coincide coa cita. Cando un pedido dun cliente se fabrica segundo un plano ou mostra, o control dos debuxos resulta aínda máis importante, pois dunha dimensión personalizada pódese perder o rastro entre a prensa de dobre e a banca de empaquetado.
Exposición á corrosión segundo a norma ISO 9227 ou ASTM B117
A exposición ao salpico de sal é o método habitual que os fabricantes de portas utilizan para comparar os sistemas de revestimento, sendo as normas ISO 9227 e ASTM B117 os métodos máis citados. Pregunte cal foi o método empregado, canto tempo durou a exposición e que criterio de aceptación se aplicou; despois comprobe que o informe abarca o mesmo tratamento previo e o mesmo revestimento en pó que se está cotizando. Un número sen método nin criterio non constitúe proba. Preste tamén atención ás bordas: as dobras, os recortes de persianas e as zonas de soldadura son os lugares onde o revestimento falla primeiro, polo que un informe sobre unha mostra plana ofrece menos información ca un informe sobre un panel conformado. As declaracións REACH e RoHS cobren a composición química do revestimento e calquera teclado electrónico.
Verificación da adhesión segundo as normas ISO 2409 ou ASTM D3359
Para os fabricantes seguros, as probas de adhesión comproban se o revestimento permanece no aceiro despois da conformación e curado. A norma ISO 2409 emprega un corte en cruz e unha avaliación con cinta; a ASTM D3359 é outra metodoloxía amplamente utilizada. Ambas só teñen sentido cando a preparación da superficie é correcta, xa que unha capa de conversión apresurada manifestarase como mala adhesión antes de que apareza calquera ferruxe. Pregunte con que frecuencia se realiza a proba, en que parte dun panel e que ocorre cando un lote falla. Un panel revestido conservado dun lote anterior permite ao comprador comparar visualmente o acabado máis tarde, o que pode soar pouco sofisticado pero detecta máis desvío de cor do que a maioría espera.
Por que a proba de ciclos de pechadura UL 768 debe figurar no rexistro de probas
Un candado é o compoñente que os usuarios operan cada día nas unidades de fabricantes de caixas fortes, e unha norma como a UL 768 para candados de combinación cobre o dispositivo máis que o armario. Pregunte se a fábrica proba cada candado instalado, rexistra o resultado asociado a un número de serie e mantén un procedemento documentado de restablecemento. Verifique a proba de entrada para cilindros ou teclados adquiridos externamente, e confirme que os corpos de candado de reposto coinciden coa revisión do debuxo das unidades entregues. Unha caixa forte de calidade cun teclado defectuoso queda fora de servizo independentemente da resistencia da súa envoltura, polo que este rexistro merece a mesma atención que o rexistro de soldaduras.
Onde as probas de transporte ISTA atopan a banca de empaquetado
Unidades pesadas de fabricantes seguros danan as caixas. As secuencias de tránsito ISTA, xunto cunha clasificación escrita das caixas, protección das esquinas, un sistema de restrición da porta no interior da caixa e unha regra para empacar os teclados por separado, transforman o embalaxe nun paso controlado en vez dunha decisión de última hora. Fotografe o interior dunha caixa aprobada e conserve esa imaxe baixo o mesmo control de revisión que o debuxo. Pregunte cal foi a secuencia de caídas e vibracións utilizada e cales foron os criterios de aceptación. Os fabricantes seguros que envían produtos mediante canais de venda por correo aprenden isto cedo; unha ruta de paquete con moitos cambios de man expón as esquinas débiles moito máis rápido que unha entrega única en paletas.
Os rexistros que fan que eses puntos de comprobación sexan verificables
Unha medición en fabricantes seguros só se volve útil cando se pode vincular a un lote e atopala de novo un ano despois.
Crear un conxunto de rexistros rastrexables por cada tanda de produción
Solicitar un índice de documentos que vincule a revisión do debuxo, as medicións do primeiro artigo, os métodos e resultados das probas de revestimento, o rexistro das probas de pechado, o debuxo do embalaxe e a gama de números de serie cunha única execución produtiva. A acreditación ISO/IEC 17025 é a que se debe buscar en calquera informe dun laboratorio externo, xa sexa respecto das clases de resistencia ao lume UL 72 ou da resistencia contra roubo UL 687 e EN 1143-1. A norma ISO 2859-1 axuda a establecer un plan de mostraxe de entrada no extremo do comprador, e a ISO 45001 fai referencia á forma na que a planta xestionar a seguridade no taller arredor dos paneis de acero pesados. A norma OSHA 29 CFR 1910.176(b) abarca a manipulación de materiais, a NFPA 70 pode aplicarse á instalación eléctrica dos teclados motorizados e a ANSI Z535.4 cobre o deseño gráfico das etiquetas. Manter o índice co pedido para que un revisor posterior poida auditalo sen necesidade de consultar ao comprador orixinal.
Utilizando as cinco nunha conversa co fornecedor
Nomear os cinco puntos de control de seguridade dos fabricantes na orde de compra e anexar o criterio de aceptación a cada un. Solicitar un conxunto completo de rexistros antes de liberar a produción, e despois comparar o primeiro envío coa mostra conservada e coa fotografía do cartón sellado. Cando falte algún resultado, solicitar unha acción correctiva datada en lugar dunha garantía xeral. Isto non trata de engadir características a un armario; trátase de facer que a segunda orde sexa tan predecible como a primeira. Os compradores que estruturan a conversa dese xeito tenden a obter respostas directas, porque a solicitude é suficientemente específica para actuar sobre ela.
Preguntas frecuentes
Por que aparece a ISO 9001 xunto cos ensaios de produto?
Para fabricantes seguros, a norma ISO 9001 cobre o sistema que garante a repetibilidade da produción: debuxos controlados, calibración de instrumentos de medida, comprobacións do primeiro artigo, mostras conservadas e rexistros de inspección vinculados a un lote. As probas de produto describen unha unidade; un sistema de xestión describe as próximas mil. Pida un conxunto de rexistros dunha execución normal de produción e verifique que a revisión do debuxo coincida coa oferta. Esa é a diferenza práctica entre unha mostra aprobada e un proceso estable.
Que debería indicar realmente un informe de revestimento?
Debería indicar o método de ensaio, como a ISO 9227 ou a ASTM B117 para exposición á corrosión e a ISO 2409 ou a ASTM D3359 para adhesión, xunto coa duración da exposición, o criterio de aceptación e o tratamento previo e o sistema en pó exactos sometidos a ensaio. Verifique que o informe cubra o acabado incluído na oferta, idealmente nun panel conformado con bordos dobrados, non nunha probeta plana. Unha declaración de aprobación sen especificar o método non ofrece ao comprador nada co que comparar un lote posterior.
A certificación UL 768 dunha pechadura abarca todo o armario?
Non. A norma UL 768 aplícase á pechadura de combinación como dispositivo. A carcasa, o mecanismo de pestana, a chapa reforzada e o sistema de bloqueo de emerxencia situados detrás son decisións de enxeñaría independentes, con informes propios, como UL 687 ou EN 1143-1 para resistencia ao roubo. Solicite xuntos a documentación da pechadura e o informe do armario, e pida un rexistro de cicles da pechadura vinculado aos números de serie, para poder rastrexar o compoñente instalado ata a unidade específica.
Por que incluír unha proba de transporte nun estándar de fábrica?
O peso concentra os danos nas esquinas das caixas e nas beiras das portas, e unha porta amachada adoita significar a substitución da unidade e unha etapa adicional de transporte de devolución. As secuencias de transporte ISTA, unha calidade especificada de cartón, a protección das esquinas e un sistema de suxeición da porta fan do embalaxe un paso controlado. Pregunte qué secuencia de caída e vibración se empregou, cales foron os criterios de aceptación e conserve unha fotografía do interior da caixa aprobada baixo control de revisión.
Como se poden incluír estas cinco comprobacións nun pedido?
Enumerar cada punto de verificación co seu método e criterio de aceptación, e requirir un conxunto completo de rexistros antes de liberar a produción. Facer referencia á revisión do debuxo, ao intervalo de números de serie e á mostra conservada no mesmo documento. Engadir ISO/IEC 17025 para calquera informe de laboratorio externo e ISO 2859-1 para o plan de mostraxe de entrada do comprador. As cláusulas específicas son máis fáciles de aplicar pola fábrica que un requisito xeral de calidade.
Que normas corresponden ao comprador?
A norma OSHA 29 CFR 1910.176(b) cobre o almacenamento e a manipulación de unidades pesadas antes da instalación; NFPA 1 e NFPA 101 cobren a colocación e as rutas de saída; e NFPA 70 pode aplicarse á instalación eléctrica do teclado con alimentación. A norma ANSI Z535.4 aplícase ás etiquetas. A fixación de ancraxe debe escollerse polo equipo no lugar segundo o tipo real de pavimento ou parede. Rexistrar estes aspectos por orde, de xeito que ambas as partes coñezan os documentos esperados antes do envío.
Índice de contidos
- Para que serve realmente unha norma de proceso
-
Cinco puntos de control nunha liña de produción de arquivos de aceiro
- ISO 9001 e o debuxo controlado en cada posto
- Exposición á corrosión segundo a norma ISO 9227 ou ASTM B117
- Verificación da adhesión segundo as normas ISO 2409 ou ASTM D3359
- Por que a proba de ciclos de pechadura UL 768 debe figurar no rexistro de probas
- Onde as probas de transporte ISTA atopan a banca de empaquetado
- Os rexistros que fan que eses puntos de comprobación sexan verificables
- Utilizando as cinco nunha conversa co fornecedor