
 EN
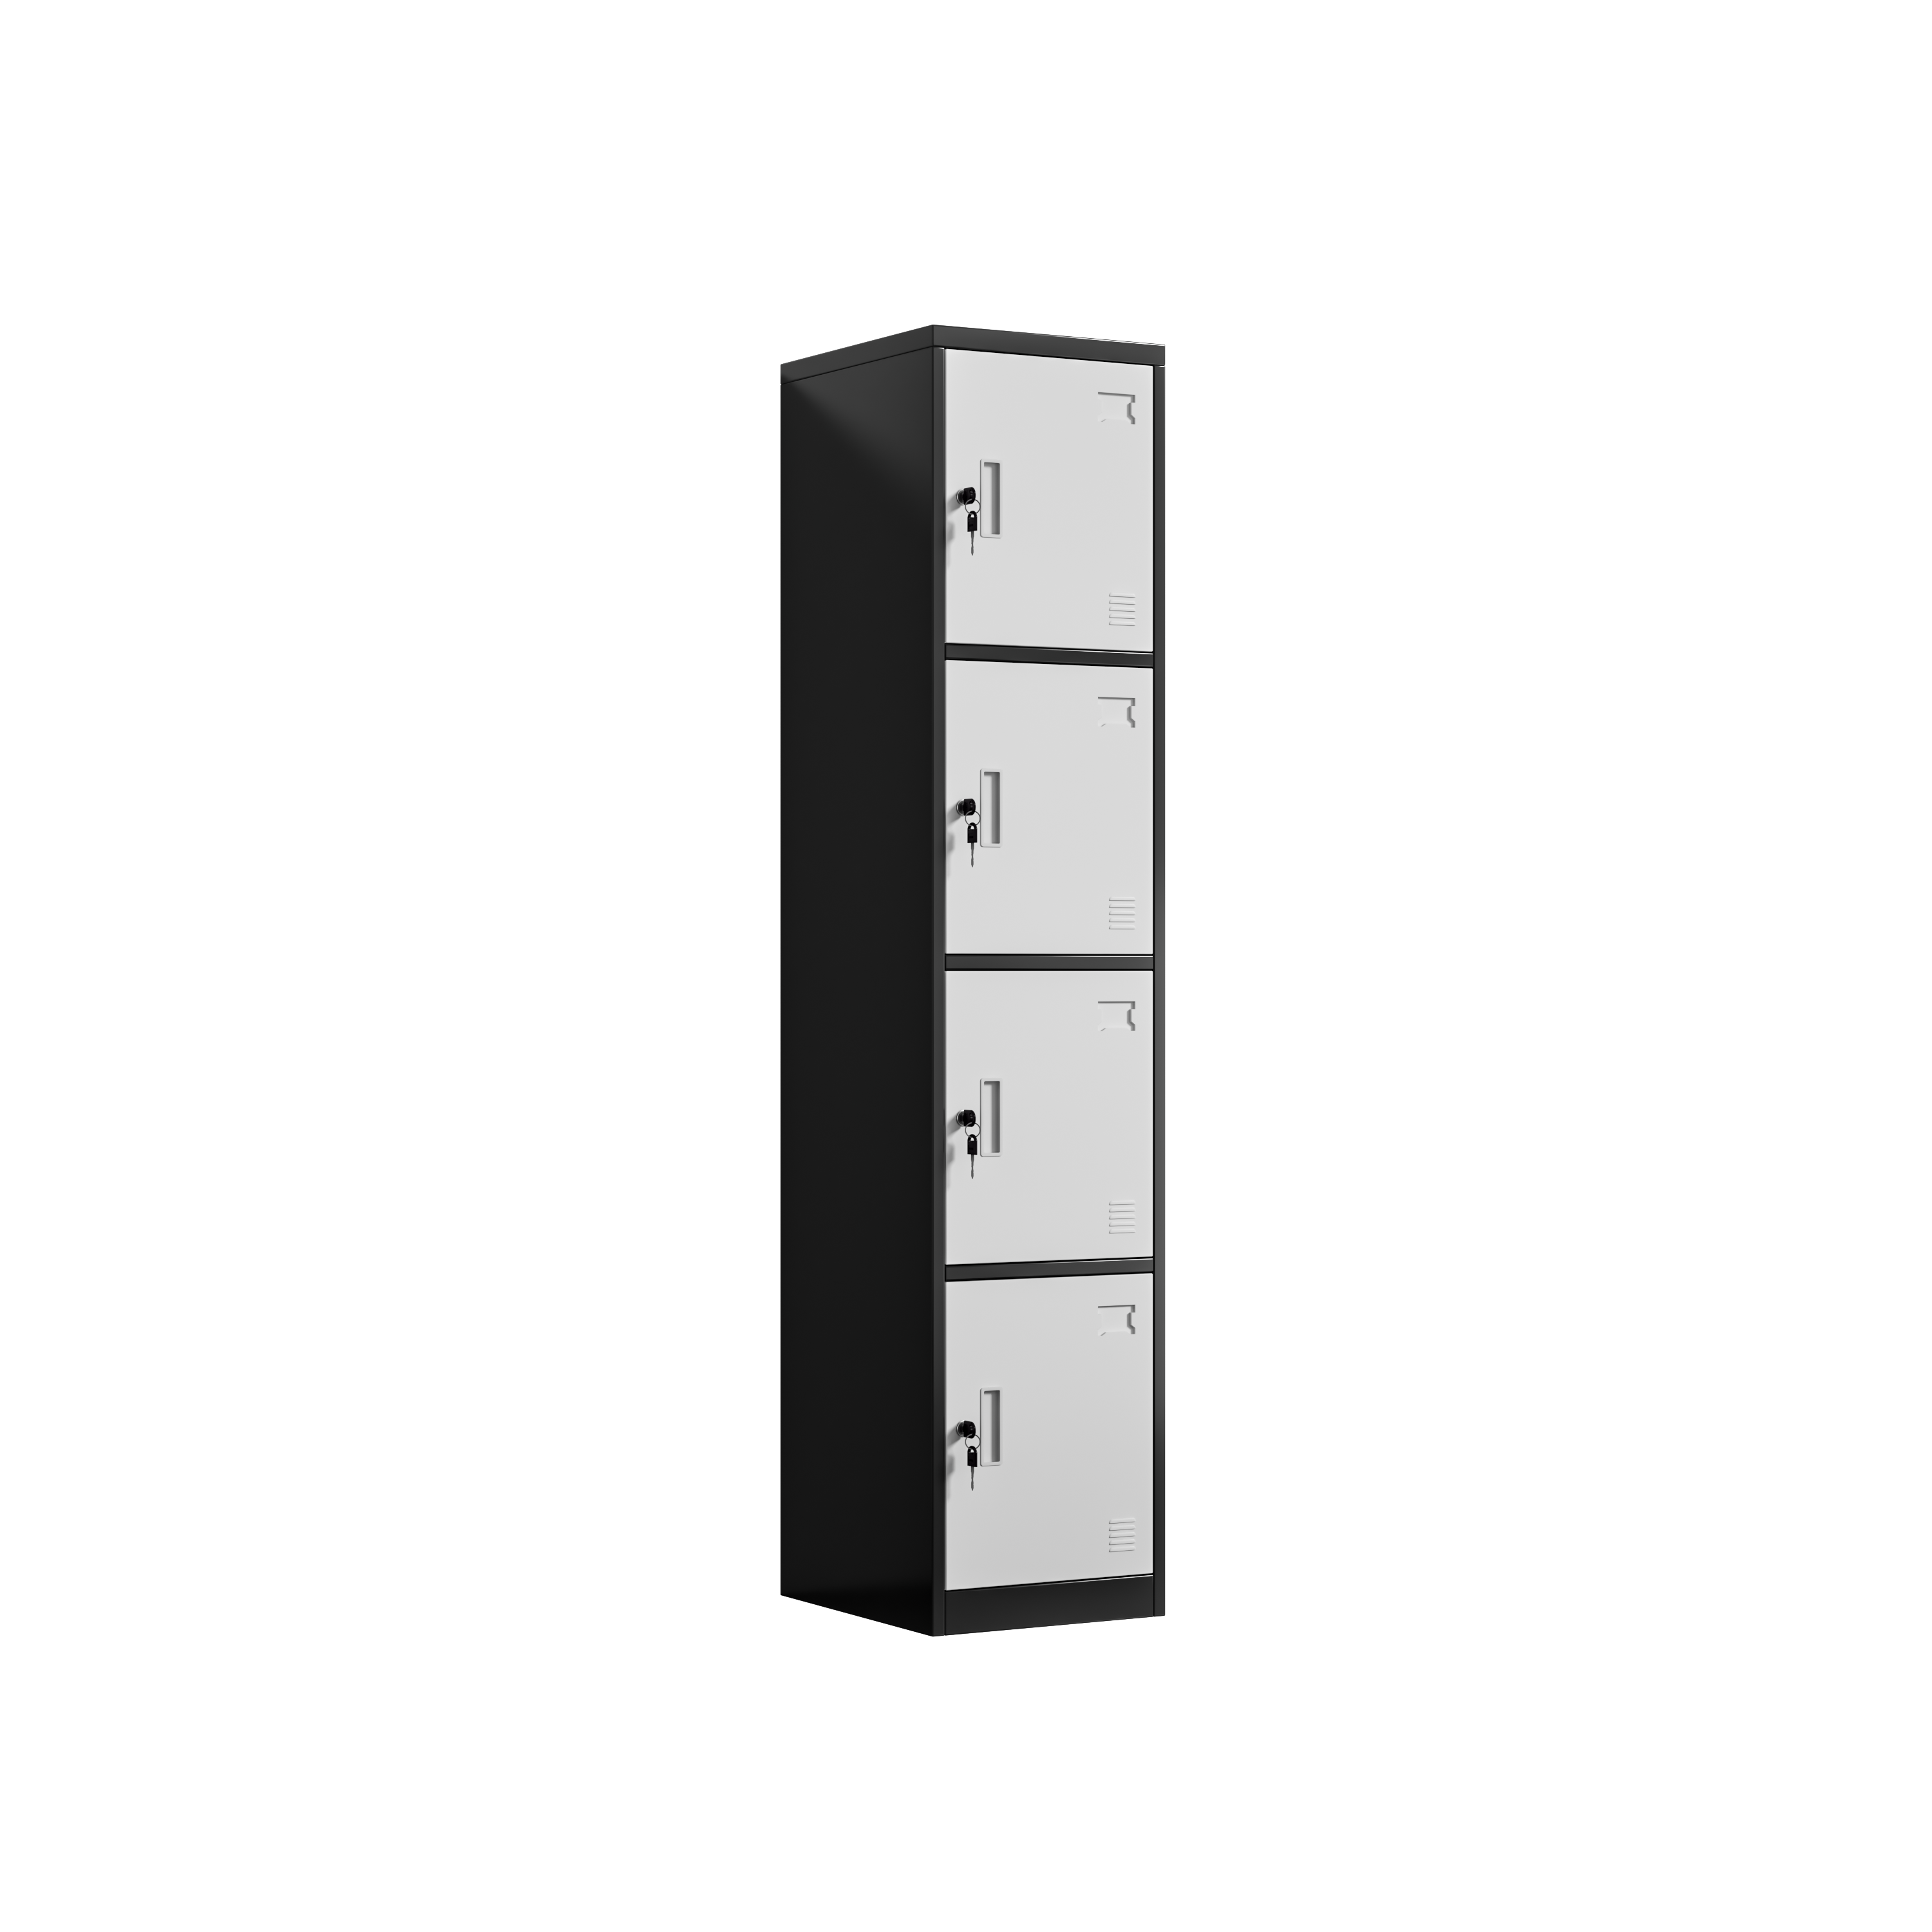
O contedor atravesara mares cálidos e húmidos, e o embarcadoiro aínda cheiraba a sal cando se abriron as portas. Ao longo da beira inferior do primeiro armario metálico, unha liña pálida marcaba o lugar onde unha correia rozara durante a carga. Preto das esquinas inferiores, pequenas manchas de cor ferruxenta aparecían na condensación acumulada contra as ranuras de ventilación. Nadie deixara caer a unidade nin deformara un panel. O dano limitábase exclusivamente ao acabado, tan fino que pasaba desapercibido baixo a iluminación do embarcadoiro e tan fácil de limpar antes de que alguén o examinase con máis atención. A tripulación apartou esa unidade, fotografou as beiras e consultou a lista de empaque.
Un contedor chega en condicións de humidade elevada: o que rexistrou a tripulación
Onde se acumulan as liñas de rozadura ao longo das beiras das portas
As marcas non eran aleatorias. Agrupábanse nas bordas verticais das portas e ao longo do rail inferior, os lugares onde un armario metálico toca as correas, as caixas veciñas e o chan do contedor durante un longo desprazamento. As amplas superficies frontais das portas mantivéronse limpas, polo que o acabado non fallara nunha superficie completa. Simplemente, os puntos de contacto foran desgastados ata deixar o metal ao descuberto. O patrón indicaba un problema relacionado co empaquetado e a manipulación, non un fallo na liña de pulverización.
Non apareceu ningunha abolladura no propio bastidor
Distinguir un problema de acabado dun problema estrutural salvou o lote dun rexeito inmediato. O bastidor, as bisagras e a pechadura de came medían correctamente; as portas seguián abrindo sen trabar, e os parafusos de desmontaxe mantiveron o seu par de apriete. Isto era importante porque un bastidor deformado indicaría unha manipulación brusca, mentres que un bastidor intacto cun revestimento danado apuntaría a unha preparación incorrecta da superficie. A tripulación anotou esta distinción na folla de inspección e identificou as unidades afectadas para un retoque controlado, en vez dunha devolución.
Por que un rasguño fino se converte nunha floración de ferruxa?
O condensado transporta sal a través dunha rotura na película
O aire mariño rara vez é seco, e un contedor hermético experimenta ciclos entre días cálidos e noites máis frescas. A humidade condénsase sobre o acero frío, recolle trazas de sales do aire e do embalaxe, e aséntase en calquera microfuro ou rasguño que chegue ao metal desprotexido. Unha vez que ese fino electrólito entra en contacto co acero exposto, iníciase unha pequena cela de corrosión e a ferruxa esténdese cara fóra baixo a capa circundante. Un armario metálico que parece simplemente arañado no embarcador pode amosar máis tarde unha mancha que se espalla nun almacén. A capa visíbel de po é a última defensa, non a primeira, e unha rotura nela expón calquera unión que haxa por debaixo.
A adhesión importa máis ca o grosor da capa
É tentador especificar un recubrimento máis grosa para un armario metálico cando un envío volve marcado, pero a grosor por si só non impide que un rasguño se converta nunha mancha. O que o fai é a adhesión. Unha película unida a unha superficie adequadamente preparada resiste ser levantada nas bordas dun rasguño, polo que a corrosión ten menos lugares onde comezar. Unha capa grosa pero mal adherida pode despegarse en forma de lámina unha vez que a humidade penetra debaixo dela. As probas de adhesión mediante reixa cruzada e a exposición ao salpicadura de sal analizan esa unión, non o brillo visible.
Construír a adhesión desde o acero nu cara ao exterior
Antes do revestimento en po: desengrase e fosfatado
O acabado dun armario metálico comeza moito antes de que se aplique calquera cor. A chapa laminada en frío abandona a liña de corte e dobrado con aceite, po fino de metal e marcas de manipulación que unha pistola pulverizadora non pode ocultar. A desengrasaxe elimina eses residuos, e a fosfatación converte a superficie descuberta nunha fina capa cristalina que fixa o revestimento en pó e retarda a corrosión en zonas expostas. Saltar calquera destas fases deixa un panel co aspecto limpo, pero sobre o que un revestimento pode asentar sen agarrarse verdadeiramente. En Luoyang Huawei Office Furniture Co., Ltd, fundada en 1992 e distribuída nunha superficie de 30.000 metros cadrados, esa pretratamento é un paso controlado, con as súas propias comprobacións, porque os fornos posteriores non poden reparar unha superficie que nunca foi preparada.
Pulverización electrostática, curado en forno, comprobacións de adhesión
Unha vez que a superficie está preparada, espráyase o pó cargado para que envolva as bordas e esquinas en lugar de acumularse só nas caras planas. A chapa pasa entón por un forno de curado, onde o pó funde, flúe e se reticula formando unha película continua; o tempo e a temperatura nese forno determinan se a capa alcanza a adhesión total ou permanece branda e fácil de descascarillar. Un armario metálico extraído prematuramente pode parecer rematado e, aínda así, fallar nunha simple proba de arrancado con cinta ou con reixa. A exposición a néboa salina e as probas cíclicas en chapas mostrais ofrecen unha lectura repetible dese enlace, mesmo cunha produción mensual de 10.000 unidades. A pregunta útil non era qué grosor tiña a capa, senón se esas etapas anteriores se mantiveran dentro das especificacións.
As comprobacións que debe indicar unha orde de compra
Que cobren realmente as normas ISO, ANSI, OSHA e NFPA
As normas ofrecen unha lingua ao comprador que o posto de recepción pode aplicar cando chega un armario metálico marcado. A ISO 9001 enquadra o proceso documentado detrás do tratamento previo e da cura, mentres que a ISO 14001 trata da pulverización excesiva e da xestión de residuos; unha planta que traballa segundo un sistema auditado por unha terceira parte mantén eses pasos rastrexables. A ANSI/BIFMA X5.9 establece as expectativas de resistencia e durabilidade para as unidades de almacenamento, e a ANSI Z535.4 cobre as etiquetas de seguridade e carga que debe levar unha unidade. A OSHA 29 CFR 1910 Subpart S rexula a instalación eléctrica na cabina de pulverización e no forno de cura, e a NFPA 1 aborda as preocupacións do código de incendios relacionadas coa aplicación en pó.
Ao mercar un armario metálico: pregunte cal é o tratamento previo que usa a liña, solicite os resultados de adherencia e de proba de salmoira da mesma serie de produción e confirme que o revestimento está curado, non secado ao aire. Inclúa eses puntos na orde de compra para que o envío que chegue teña unha referencia escrita.
Inspeccionando un armario metálico ao chegar: percorrer as bordos da porta e os carrís inferiores baixo unha luz rasante, fotografar calquera rotura que alcance o metal desprotegido e comprobar que as fendas de ventilación están libres de humidade acumulada.
Usando un armario metálico: manter a unidade afastada de solos húmidos mediante pés niveladores, evitar apilar caixas contra as superficies recubertas e permitir que o aire circule polas fendas de ventilación. As correas e as cargas adxacentes son o que transforman un acabado en bo nunha liña de rozadura durante un transporte longo.
Mantendo un armario metálico: limpar as marcas cun deterxente suave en vez dun solvente que ablande a película, secar a condensación tras un cambio de temperatura e sellar inmediatamente calquera bordo exposto co material de retoque coincidente. Rexistrar as marcas repetidas para poder rastrexar un fallo no empaquetado.
Preguntas frecuentes
P: Por que chegou un armario metálico con puntos de ferruxe se o bastidor estaba sen danos?
A:A condensación cargada de sal aséntase nas pequenas fendas do revestimento durante unha travesía mariña, e a corrosión iníciase onde queda exposto o acero desnudo. O chasis mantense en bo estado porque os danos están limitados á película superficial. Por iso os inspetores separan as comprobacións estruturais das comprobacións do acabado e rexistran a localización de cada marca. Un chasis en bo estado cunha unión débil apunta cara ao tratamento previo, non ao manexo.
P: Que fai a fosfatización antes de aplicar o revestimento en pó?
A:A fosfatización converte a superficie de acero desengraxada nunha fina capa cristalina á que o revestimento en pó pode aderir e que ralentiza a corrosión nas bordas expostas. O desengrase por si só elimina o aceite pero deixa unha superficie lisa con pouca capacidade de ancraxe. Xuntos, estes dous pasos determinan se o acabado dun armario metálico resiste a un rasguño ou se desprende ao seu redor. Saltar calquera destes pasos manifestarase máis tarde como mala adhesión.
P: Como pode un comprador verificar a adhesión do revestimento antes de que o contenedor saia?
A:Solicite os resultados de adhesión e de proba de salitre extraídos da mesma serie de produción, así como o rexistro de curado no forno que os acompaña. Unha proba de arrancamento en cruz sobre un panel mostra se a película se despega na beira marcada. Esas comprobacións describen a unión debaixo da cor, algo que unha superficie brillante non pode revelar á vista.
P: Un revestimento en pó máis grosa prevén as rascadas durante o transporte marítimo?
A:A grosor axuda a resistir a abrasión, pero a adhesión decide se un rasguño permanece localizado. Un revestimento grosa sobre acero mal preparado pode descascarillarse en lámina cando a humidade penetra debaixo del, mentres que un revestimento ben adherido mantense na zona danada. O tempo e a temperatura de curado son tan importantes como a cantidade de pó aplicada.
P: Que normas se aplican á liña de revestimento e ao propio armario?
A:A ISO 9001 cobre o proceso documentado de pretratamento e curado, e a ISO 14001 trata da pulverización excesiva e da manipulación de residuos. A norma ANSI/BIFMA X5.9 establece as expectativas de durabilidade para a unidade de almacenamento, mentres que a ANSI Z535.4 rexe os seus rótulos. A OSHA 29 CFR 1910 Subpart S cobre a instalación eléctrica do cabine e do forno, e a NFPA 1 aborda as preocupacións sobre o código de incendios relacionadas co traballo en pó.
P: Que deben facer os membros da brigada de recepción cando atopan marcas?
A:Colocar a unidade á parte, fotografar as bordas das portas e os carrís inferiores, e anotar se cada rotura chega ata o metal desnudo. Comprobar que os marcos aínda están en posición vertical e que as pechaduras funcionan, e despois comparar o patrón de marcas coa forma na que o lote foi atado e apilado. Un retoque controlado é adecuado para danos superficiais; un marco deformado require unha conversa diferente.