
 EN
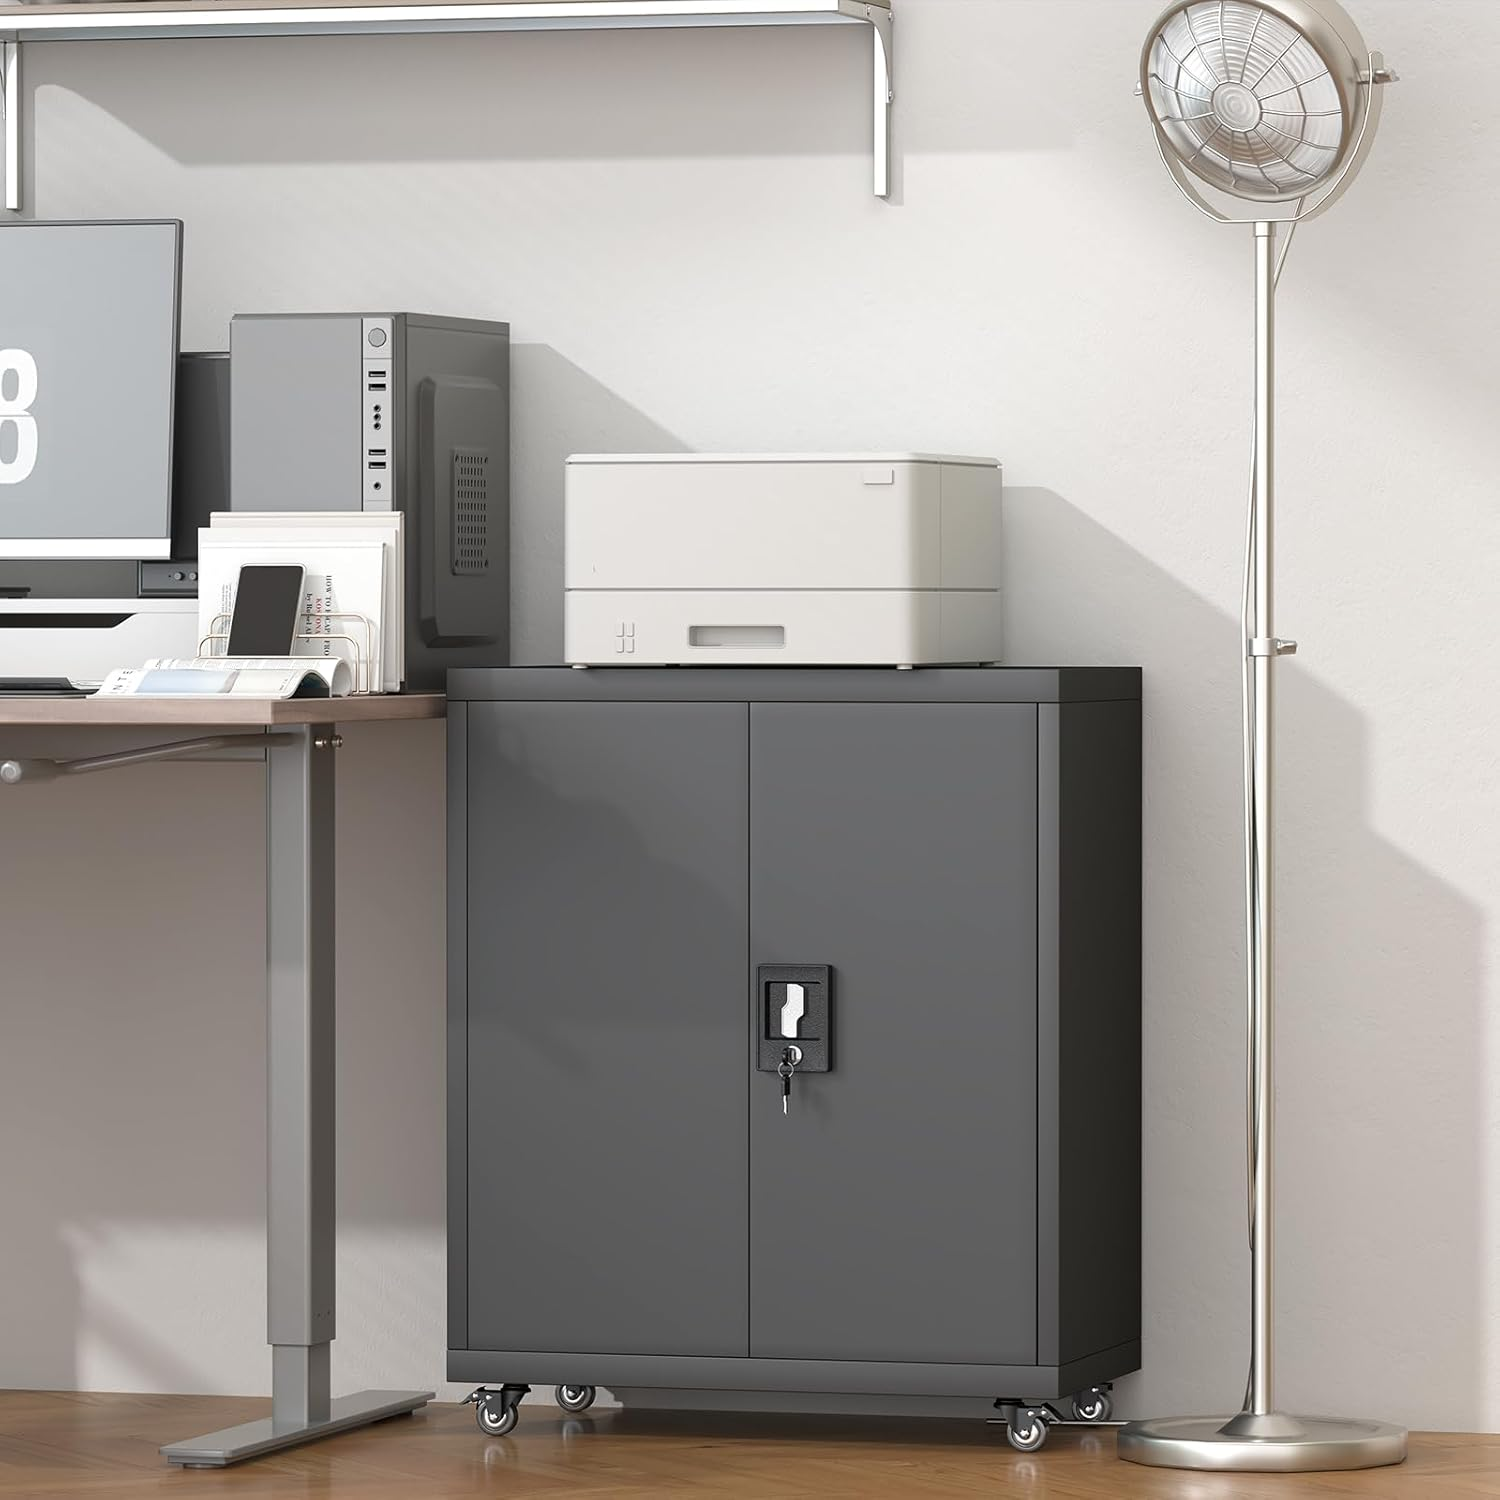
Ao mediodía, a sala de copias é unha fila de persoal que amontoa resmas e abre carpetas cargadas nos cajóns. Un armario ao lado da fotocopiadora soporta ese tráfico: as esquinas dos carros rozan a beira inferior, os nudillos golpean a manilla e o po do papel depositase en todas as xuntas. A historia aparece na superficie, non nunha folla de especificacións. As esquinas das bordas perden primeiro o seu brillo, a pintura da manilla afína onde descansan as palmas e unha pequena racha preto dunha bisagra invita á oxidación. Un armario metálico para arquivar dese tipo de zona valórase pola forma na que envellece, polo que o tratamento previo e o deseño das bordas son máis importantes ca unha foto de catálogo. Ler o desgaste ensina máis ca os folletos.
Ao lado da fotocopiadora: unha semana de lecturas na superficie
Onde a pintura da manilla se afína baixo as palmas
Un puxador é a parte máis tocada de calquera arquivador metálico. As palmas das mans, os aneis de chaves e os puños das camisas fríen a mesma zona do revestimento miles de veces. O primeiro sinal non é un rasguño, senón un cambio no brillo: unha zona bruñida onde o revestimento en pó texturizado foi alisado pola fricción. Se se observa con atención, a zona bruñida perde cor e, finalmente, expón o acero desnudo. Esta progresión é un problema de adhesión do revestimento, non un problema de limpeza. Limpar o po de papel nunca restaura o brillo, porque a perda é desgaste mecánico dun revestimento fino, non suxeito sobre el.
As bordas e as esquinas envellecen máis rápido que os paneis planos
Os paneis planos das portas mantéñense en bo estado, mentres que o perímetro dun armario de ficheiros metálico conta outra historia. As esquinas agudas de ángulo recto concentran o impacto dos choques dos carros, e o revestimento en pó fíxase máis fino nunha esquina afiada durante a cura. Unha vez que ese bordo fino é golpeado, a racha esténdese ao longo da liña de dobrado. As esquinas arredondadas comportánses de forma distinta: o revestimento envolve un radio, polo que un golpe abomba o metal en vez de descascarillar a pintura. Un rexistro de campo anonimizado dunha zona de impresión repetiu ese patrón: esquinas desgastadas e centros intactos. Especificar radios de dobrado xenerosos dende o principio reduce este contraste.
Por que pequenas rachas se escalan ata converterse nun risco de adquisición
Rastrexar unha racha ata un tratamento previo deficiente
As lascas raramente comezan onde parecen. Ao levantar unha lama preto dunha bisagra, o aceiro que hai embaixo adoita verse limpo en vez de oxidado, indicando un problema na etapa previa ao tratamento. A chapa de aceiro laminado en frío chega con aceite industrial e unha fina capa de óxido. Se a liña de desengrase e fosfatado non elimina esa capa, o recubrimento de conversión fosfática non se adhiere de maneira uniforme e a película en pó aséntase sobre unha interface débil. A adhesión depende entón da sorte máis que da química. As lascas nas bordas na primeira tempada suelen deberse a un baño omitido ou a produtos químicos de tratamento previo xa desgastados, non a un uso brusco. Preguntar como controla a liña a súa etapa de fosfatado distingue un armario metálico duradeiro dun meramente decorativo.
Unha lama fina non permanece meramente decorativa
Un único chip é un pequeno suceso con consecuencias a longo prazo. A humidade procedente da fregadura e do aire húmido alcanza o aceiro descuberto, e o óxido infíltrase debaixo da película circundante, desprendendo máis revestimento ao avanzar. Nunha zona de copia, este proceso acelérase porque o po de papel retén a humidade contra a superficie. Para un comprador B2B que adquire ducias de unidades, os chips dispersos tradúcense nunha aparencia inconsistente nun mesmo chan, seguida de peticións de substitución e horas de traballo. Tratar a preparación da superficie como unha especificación de primeira orde, verificada nunha mostra antes da produción completa, supón un custo moito menor ca refacer armarios xa instalados.
O que realmente fai a fosfatización no aceiro laminado en frío
A etapa de desengraxado que elimina o aceite industrial
O tratamento previo é unha secuencia, e cada etapa permite a seguinte. A desengraxación alcalina elimina o aceite de laminación e a graxa de manuseo da folla de acero laminado en frío; segúe un enxaguado con auga limpa para que non quede ningunha película de surfactante. Só entón o baño de fosfatado reacciona co metal para formar unha capa de conversión microcristalina. Trátase dunha película de fosfato insoluble que aumenta a superficie para mellorar a adhesión e retarda a corrosión baixo a película. Se se salta o enxaguado ou se acelera o tempo no baño, a capa queda irregular, e nin sequera unha capa abundante de pó pode disimulalo. Comprender esta cadea axuda ao comprador a preguntar como se preparou a superficie dun armario metálico antes de entrar na cabina de pintura, en vez de limitarse a preguntar se foi pintado.
Como o pó electrostático se cura para formar unha capa protectora
A pulverización fai-se ao final. O revestimento en pó electrostático carga partículas secas para que envolvan uniformemente bordos e esquinas, e logo un forno de curado funde e entrecruza a película nunha capa continua. O tempo e a temperatura do forno determinan se esa capa alcanza unha adhesión total ou permanece fráxil e empoeirada. Un acabado correctamente curado resiste o brillo causado polo manexo; un acabado insuficientemente curado desprénse coa uña. A adhesión verifícase mediante probas de arrancado con cinta de corte cruzado e probas de salpicadura con sal, non simplemente observando o acabado nunha sala de mostras. Para un armario metálico destinado a unha sala de copias, esa capa curada é a superficie que sofre o desgaste diario, polo que o control do curado ten tanta importancia como a coincidencia de cor.
Normas, regras de saída e hábitos diarios
Normas independentes definen unha liña base mensurable
As afirmacións sobre durabilidade convértense en verificables cando se relacionan con normas publicadas. A norma ANSI/BIFMA X5.9 establece ensaios de resistencia e ciclos para unidades de almacenamento, definindo así un estándar obxectivo para gavetas cargadas e para a durabilidade do acabado dun armario metálico. A norma ISO 9001 fala do control dos procesos, a mesma disciplina que aplica un fabricante de Luoyang, fundado en 1992, nunha instalación de 30 000 metros cadrados con unha produción mensual de 10 000 unidades. A norma OSHA 29 CFR 1910.37 rexula as rutas de saída, polo que un armario situado ao lado dunha fotocopiadora non debe reducir a anchura dun corredor. O Código de Incendios NFPA 1 define as distancias de seguridade arredor dese tipo de equipos. Xuntas, estas normas transforman as afirmacións sobre acabados en requisitos obrigatorios para as ofertas.
Ao adquirir un armario metálico: solicite unha mostra da liña de produción, non unha peza de exposición, e friccione a beira da maneta para comprobar a dureza da cura. Confirme por escrito a secuencia de pretratamento, incluíndo a desengraxación, a lavaxe e a fosfatización, e indique o raio de dobrado no debuxo.
Inspeccionando un armario metálico de ficheiros ao chegar: comprobe os raios das esquinas e os bordos dobrados para verificar a cobertura fina, realice unha proba de arrastre con cinta nun bordo oculto e compare a cor ao longo do palet. Rechace as unidades nas que o brillo do bordo difira dos paneis planos, xa que esa discrepancia indica un envolvemento desigual do revestimento en pó.
Usando un armario metálico de ficheiros: colóqueo lonxe da traxectoria de saída da copiadora, evite que os carros pasen sobre o bordo inferior e non peche de golpe as gavetas, pois iso sacode o revestimento nos puntos de contacto coas bisagras e as manillas.
Mantemento dun armario metálico de ficheiros: limpe o po de papel cun pano seco e suave en vez de con solventes húmidos, repare inmediatamente calquera rascado cun rotulador de cor coincidente e rexistre as zonas de desgaste recorrente para que no seguinte pedido se poida especificar un revestimento máis grosa neses lugares.
Preguntas frecuentes
P: Por que perde a manilla o seu revestimento antes que o panel da porta?
A:Un puxado sofre contacto deslizante concentrado das palmas, aneis e puños miles de veces ao día, mentres que un panel plano de porta maioritariamente se enfronta ao aire en repouso. O revestimento en pó texturizado primeiro se bruñe ata obter un brillo polido, logo afína e finalmente expón o acero nu. Trátase dun desgaste mecánico a través do revestimento, non de suxeira. Especificar un curado máis duro e un puxado arredondado retarda a mudanza, pero nunca elimina o contacto, polo que os puxados sempre envellecen antes ca calquera outro elemento dun armario metálico para ficheiros nunha zona con moito tráfico.
P: Pódese ignorar un pequeno chip preto dunha bisagra ata o seguinte pedido?
A:Ignorar un chip permite que a humidade e o po de papel cheguen ao acero nu, e a ferruxe propágase entón debaixo da película circundante, levantando máis revestimento nas semanas seguintes. Nunha zona húmida de copias, a mancha esténdese máis rápido ca nun panel seco. Repárase inmediatamente o punto cun lapis de revestimento coincidente ao aparecer, e anótase a súa localización. Un patrón de chips rexistrados indica no seguinte pedido onde solicitar unha capa extra de película antes de producir a tirada completa.
P: Que engade, de feito, o tratamento previo con fosfato a un armario?
A:O fosfatado forma unha fina capa de conversión insoluble sobre o aceiro laminado en frío limpo despois de que a desengraxación elimine o aceite da laminación. Esa pel microcristalina ofrece á pintura en pó unha superficie máis grande na que adherirse e retarda a corrosión se a película se rompe posteriormente. Sen ela, a adhesión depende dunha superficie descuberta e lixeiramente oleosa, e falla prematuramente durante a manipulación. Non é pintura e non engade cor, pero determina en gran medida se un armario metálico para ficheiros conserva o seu acabado co uso diario.
P: Como debe un comprador verificar a adhesión do revestimento antes dunha encomenda masiva?
A:Pida unha mostra extraída da produción real, logo faga unha proba de arrancado con cinta cruzada nun bordo oculto e unha fregadela coa unlla na maneta. Compare o brillo entre os paneis planos e as esquinas, pois unha discrepancia suxire un envolvemento desigual do revestimento en pó. Solicite por escrito a secuencia de pretratamento e os parámetros de curado. Un fornecedor seguro nas súas etapas de desengrase, fosfatado e curado compartirá esa información, mentres que unha resposta vaga normalmente indica unha liña que omite pasos.
P: Require unha unidade recuberta con pó uns coidados distintos nunha sala de copias?
A:A película de pó resiste ben a limpeza seca, pero non soporta a humidade estacionaria nin os limpiadores con solventes que ablandan a superficie. Na sala de copias, o po de papel retén humidade contra os bordos, polo que é mellor usar con frecuencia un pano seco e suave que facer de vez en cando unha limpeza húmida. Mantenha os carros afastados do bordo inferior e evite pechar de golpe as gavetas, pois iso impacta o revestimento nos puntos de contacto. Estes hábitos conservan a capa curada moito máis tempo que calquera posterior retoque dun armario metálico.
P: Que normas axudan cando un armario está preto dunha ruta de saída?
A:A colocación preto dunha ruta de saída implica a aplicación da norma OSHA 29 CFR 1910.37, pois as unidades almacenadas non deben estreitar un corredor. A NFPA 1, o Código de Incendios, regula as distancias de seguridade e a carga combustible arredor do equipamento de fotocopiado. A ANSI/BIFMA X5.9 cobre a resistencia das unidades de almacenamento e as probas de ciclos, mentres que a ISO 9001 cobre o control de procesos repetibles durante o acabado. Xuntas, estas normas ofrecen ao comprador puntos concretos para incluír na oferta, en vez de depender só da aparencia.