
 EN
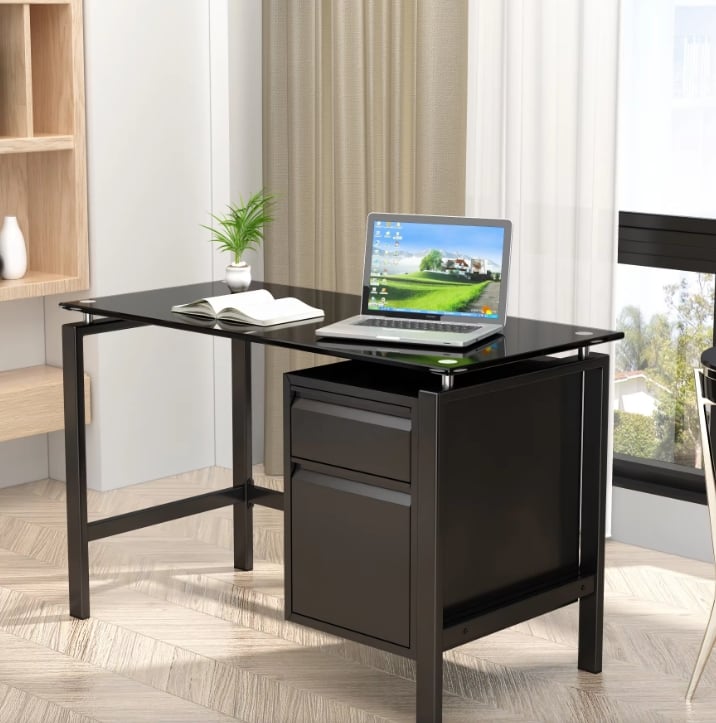
बहु-मंजिला कॉर्पोरेट मुख्यालय, नगरपालिका सेवा केंद्र या औद्योगिक अनुसंधान एवं विकास केंद्रों के लिए खरीद टीमें अक्सर एक जैसे दिखने वाले कार्यस्थलों के बीच उल्लेखनीय प्रदर्शन अंतर का सामना करती हैं। दो प्रतिस्पर्धी कार्यालय डेस्क निर्माताओं के दो उद्धरणों में समान बाहरी आयामों की सूची भी हो सकती है, जबकि वे पूरी तरह अलग शीट-मेटल सहिष्णुताओं, वेल्ड प्रवेश गहराई और कोटिंग रसायनों पर निर्भर करते हैं। पाँच अविनियमित इंजीनियरिंग मानकों के माध्यम से उत्पादन लाइनों का मूल्यांकन करना अनुशासित कारखानों को अवसरवादी शीट-मेटल कार्यशालाओं से अलग करता है।
मानकरहित डेस्क निर्माण से जुड़ी क्षेत्रीय विफलताएँ
जब कोई विनिर्माण संयंत्र गुणवत्ता नियंत्रण को कार्टन को बंद करने से पहले अंतिम दृश्य सफाई के रूप में मानता है, तो किराएदारों के प्रवेश के महीनों के भीतर संरचनात्मक संक्षिप्तियाँ सामने आ जाती हैं। क्षेत्रीय बैंक शाखाओं और लॉजिस्टिक्स डिस्पैच हब्स में सुविधा प्रबंधक नियमित रूप से रैकिंग लेग फ्रेम्स, अटके हुए पेडेस्टल लॉक्स और छिलते हुए डेस्कटॉप कोनों की सूचना देते हैं, जिनका सीधा संबंध छोड़े गए शॉप-फ्लोर मानकों से है।
संचयी वक्र विचलन जो क्षेत्रीय स्थापना कर्मियों को रोक देता है
डिस्असेंबल करने योग्य स्टील कार्यस्थलों के लिए दर्जनों अंतर्संबद्ध टैब्स, स्लॉटेड कॉलम्स और कैप्टिव एम6 या एम8 नटसर्ट्स की एक साथ संरेखण की आवश्यकता होती है। अकैलिब्रेटेड मैनुअल प्रेस ब्रेक्स पर काम करने वाले कारखाने बहु-फोल्ड किनारों पर आधा मिलीमीटर के कोण त्रुटियों को संचयित होने देते हैं। जब स्थापना दल एक तंग सप्ताहांत कार्यक्रम पर दो सौ डेस्क खोलते हैं, तो गलत संरेखित बोल्ट छेद कार्यकर्ताओं को पेंट किए गए पैनलों को स्टील की छड़ों से उखाड़ने के लिए मजबूर कर देते हैं, जिससे फिनिश खराब हो जाता है और श्रम घंटे दोगुने हो जाते हैं।
आर्द्र वाणिज्यिक भवनों में फिल्म के तहत संक्षारण
तटीय बंदरगाह शहरों या उन इमारतों में स्थित कार्यालय जहां सप्ताहांत के दौरान वातानुकूलन बंद हो जाता है, इस्पात फर्नीचर को चक्रीय संघनन के संपर्क में लाते हैं। निर्माता जो मिल में तेल लगाई गई ठंडी रोल्ड शीट्स पर सीधे स्थिरवैद्युत चूर्ण छिड़कते हैं, बहु-स्तरीय रासायनिक परिवर्तन को छोड़कर, ऐसी मेजें देते हैं जो पहले दिन चिकनी दिखती हैं लेकिन एक ही नमी भरे मौसम के दौरान निचले पैरों के सरकने वाले हिस्सों और बिंदु वेल्डिंग की दरारों के साथ पेंट में बुलबुलों के कारण बनी उभरी हुई रेखाएँ विकसित कर लेती हैं।
शीर्ष मेज निर्माण कारखानों में निहित पांच इंजीनियरिंग मानक
अग्रणी कार्यालय मेज निर्माता दैनिक कॉइल विभाजन, CNC द्वारा आकार देना, सतह परिष्करण, और पैकिंग संचालन में सीधे पांच अंतरराष्ट्रीय स्तर पर मान्यता प्राप्त गुणवत्ता मानकों को एकीकृत करते हैं।
|
गुणवत्ता मानदंड |
निर्माण नियंत्रण बिंदु |
बी2बी खरीदारों के लिए संचालन मूल्य |
|
ANSI/BIFMA X5.5 |
मेज की सतह के परीक्षण भार, पैरों का पार्श्व धक्का, 50,000 चक्र वाले दराज |
केंद्र-विस्तार झुकाव और गेंद असर ट्रैक की खराबी को रोकता है |
|
ISO 9001 |
मानकीकृत सूक्ष्ममापी, CNC पंचन का अनुवर्तन, वेल्डिंग मार्गदर्शक यंत्र |
दोहराए गए कंटेनरों में समान बोल्ट संरेखण की गारंटी देता है |
|
ASTM A1008 / JIS G3141 |
प्रमाणित SPCC ठंडी रोल्ड कार्बन इस्पात आधार |
स्थिर उपज ताकत और समतल पैनल ज्यामिति प्रदान करता है |
|
आईएसओ २४०९ और आईएसओ ९२२७ |
क्रॉस-कट कोटिंग चिपकने की क्षमता और तटस्थ नमक-छिड़काव परीक्षण |
आर्द्र कार्यालयों में पेंट के छीलने और सीमा पर जंग लगने को रोकता है |
|
ISTA 1A / 3A |
बहु-कोणीय कार्टन गिरावट और यादृच्छिक कंपन अनुकरण |
महासागरीय और पार्सल पारगमन के दौरान फ्लैट-पैक स्टील कोनों की रक्षा करता है |
एएनएसआई/बिफमा एक्स५.५ के अधीन यांत्रिक भार और चक्र सत्यापन
एक १६०० मिमी डेस्कटॉप स्पैन के दोहरे मॉनिटर आर्म और लेज़र प्रिंटर के तहत झुकने की संभावना का अनुमान लगाने के बजाय, शीर्ष निर्माता अनुदैर्ध्य एप्रन और वेल्डेड हैट-सेक्शन दृढ़ीकरणों को इंजीनियर करते हैं ANSI/BIFMA X5.5 परीक्षण फिक्सचर। प्रोटोटाइप पर संकेंद्रित परिधीय भार, क्षैतिज पैर के पार्श्व-धक्का बल और कैलिब्रेटेड भार के साथ फ़ाइल ड्रॉअर के दस हज़ारों पूर्ण-विस्तार चक्रों के अधीन किया जाता है, जिसके बाद ही टूलिंग द्रव्यमान उत्पादन में प्रवेश करती है।
प्रक्रिया दोहराव को आईएसओ ९००१ प्रणालियों द्वारा नियंत्रित किया जाता है
सक्रिय अवस्था में ISO 9001 गुणवत्ता प्रबंधन के तहत, गुणवत्ता आश्वासन की शुरुआत कच्चे कॉइल बे से होती है। आने वाली SPCC ठंडे-लुढ़के हुए इस्पात की कॉइल्स, जो ASTM A1008 या जेआईएस जी३१४१ के मानकों के अनुरूप होती हैं, को कॉइल के दोनों किनारों और मध्य-रेखा पर डिजिटल माइक्रोमीटर से जाँचा जाता है, ताकि कटाई से पहले शुद्ध धातु की मोटाई की पुष्टि की जा सके। वेल्डिंग फ्लोर पर, ऑपरेटर प्रत्येक शिफ्ट के दौरान विकर्ण वर्गाकारता को एकरूप बनाए रखने के लिए पैर के असेंबली को कठोर इस्पात जिग्स में कस देते हैं।
कोटिंग चिपकने की क्षमता और नमकीन धुंध प्रतिरोध के प्रोटोकॉल
उत्कृष्ट सतह स्थायित्व का मूल कड़ी पूर्व-उपचार रसायन विज्ञान—क्षारीय डिग्रीज़िंग, ताज़े पानी से धोना, जंग हटाना, और सिलेन या जिंक-फॉस्फेट रूपांतरण—पर आधारित है, जिसके बाद १८०°C से २००°C के नियंत्रित ओवन द्वारा पकाया जाता है। प्रयोगशाला तकनीशियन प्रत्येक उत्पादन शिफ्ट की पुष्टि के लिए परीक्षण पैनलों पर ISO 2409 के अनुसार १ मिमी के ग्रिड बनाकर उन्हें खरोंचते हैं ( ISO 2409 (जो एएसटीएम डी3359 ) और मानक तटस्थ नमकीन धुंध प्रदर्शन के अनुसार परीक्षण करते हैं ( आईएसओ 9227 ताकि मोड़े गए किनारों के साथ किसी भी प्रकार के जंग के फैलाव की पुष्टि शून्य हो सके।
ISTA दिशानिर्देशों के अनुसार ड्रॉप-टेस्ट किए गए पैकेजिंग वास्तुकला
भारी फ्लैट-पैक स्टील पैनल टेलगेट्स या कन्वेयर च्यूट्स से गिरने पर कार्टन के कोनों पर उच्च गतिज ऊर्जा लगाते हैं। 1992 में स्थापित, लुओयांग हुआवेई ऑफिस फर्नीचर कंपनी लिमिटेड लुओयांग के ऑफिस फर्नीचर उद्योग में इंजीनियर्ड मेल-ऑर्डर पैकिंग को शुरू करने वाला पहला कारखाना बन गया और स्वतंत्र तृतीय-पक्ष कारखाना निरीक्षण पास कर लिया, जिसमें डबल-वॉल करुगेटेड कार्टन, हनीकॉम्ब वॉइड फिलर्स और मॉल्डेड कॉर्नर आर्मर का संयोजन किया गया, जिन्हें ISTA ड्रॉप प्रोटोकॉल के खिलाफ सत्यापित किया गया।
वाणिज्यिक भवनों में कार्यस्थल सुरक्षा और विनियामक संरेखण
कारखाना स्थायित्व के अतिरिक्त, वाणिज्यिक फर्नीचर को कठोर सुविधा सुरक्षा कोड को पूरा करना आवश्यक है। स्वचालित डीबरिंग ब्रश और तिगुने मोड़े गए सुरक्षा रिटर्न फ्लैंज़ डेस्कटॉप और केबल पोर्ट्स के नीचे तीव्र शीट-मेटल किनारों को समाप्त कर देते हैं, जो सीधे OSHA 1910 के लैसरेशन और शारीरिक रूप से उपयुक्त घुटने के लिए स्थान की अपेक्षाओं के साथ संरेखित हैं। इसके अतिरिक्त, शून्य-फॉर्मेल्डिहाइड थर्मोसेट पाउडर से लेपित अदाह्य ठंडा-रोल्ड स्टील निर्माण आंतरिक ईंधन भार को कम करता है NFPA 101 व्यावसायिक अग्नि सुरक्षा मूल्यांकन, जबकि आंतरिक वायु गुणवत्ता को शुद्ध बनाए रखा जाता है।
व्यावहारिक खरीदार सत्यापन और दीर्घकालिक देखभाल दिशा-निर्देश
खरीद अधिकारी मानकों को कागज़ के वादों से वास्तविक संपत्ति सुरक्षा में बदलते हैं, जो नमूना लेने और गोदाम प्राप्ति के दौरान स्पष्ट सत्यापन चरणों को लागू करते हैं।
शिपमेंट से पहले मिल प्रमाणपत्रों और जीवित गुणवत्ता नियंत्रण रिकॉर्ड का ऑडिट करना
निर्माताओं से आवश्यकता करें कि वे पूर्व-शिपमेंट निरीक्षण डॉसियर के साथ कच्चे स्टील मिल परीक्षण रिपोर्ट, ओवन तापमान क्योर लॉग और शुष्क-फिल्म मोटाई के पाठ्यांक (60 से 80 माइक्रॉन के लक्ष्य के साथ) संलग्न करें। तृतीय-पक्ष AQL निरीक्षण के दौरान, आईएसओ २८५९-१ इस बात पर जोर दें कि निरीक्षक केवल सम्मिलित हार्डवेयर ब्लिस्टर कार्ड का उपयोग करके पैलेटाइज़्ड स्टॉक से यादृच्छिक रूप से चुने गए पूर्ण डेस्क को एकत्रित करें।
संरचनात्मक सटीकता को बनाए रखने के लिए नियमित सुविधा रखरखाव
एक बार कॉर्पोरेट फ्लोर पर स्थापित होने के बाद, स्पिरिट लेवल का उपयोग करके सभी थ्रेडेड लेग ग्लाइड्स को समतल करें, ताकि पेडेस्टल फ्रेम्स ऊर्ध्वाधर स्थिति में रहें और टेलीस्कोपिक बॉल-बेयरिंग स्लाइड्स पर कोई पार्श्व घर्षण न हो। मैट टेक्सचर्ड पाउडर सतहों को पीएच-तटस्थ डिटर्जेंट्स और नरम माइक्रोफाइबर कपड़ों से साफ़ करें, और क्रोम लॉक सिलेंडर्स के पास कठोर क्लोरीनयुक्त विलायकों या कठोर रगड़ने वाले पैड्स का उपयोग न करें।
अक्सर पूछे जाने वाले प्रश्न
शीर्ष कार्यालय डेस्क निर्माता स्टील की डेस्कटॉप पर खोखली धात्विक आवाज़ को रोकने के लिए क्या करते हैं?
अनुभवी निर्माता डेस्कटॉप शीट के नीचे के हिस्से पर पूरी लंबाई के ओमेगा या हैट-सेक्शन स्टील स्टिफनर रिब्स को वेल्ड करते हैं और रिब्स तथा कार्य सतह के बीच उच्च-घनत्व ध्वनि अवशोषण पैड्स को बॉन्ड करते हैं। यह संयुक्त संरचना ड्रम-जैसी अनुनाद और शीट के झुकाव को समाप्त कर देती है, जिससे दैनिक कार्यालय कार्यों के दौरान एक मज़बूत, शामिल टाइपिंग और लेखन का अनुभव प्रदान होता है।
बी2बी अनुबंधों में कच्ची धातु की स्टील मोटाई को अंतिम मोटाई के बजाय क्यों निर्दिष्ट करना चाहिए?
टेक्सचर्ड इलेक्ट्रोस्टैटिक पाउडर कोटिंग्स प्रति तरफ़ लगभग 0.06 मिमी से 0.10 मिमी की मोटाई जोड़ती हैं, जिसका अर्थ है कि एक पेंट किए गए पैनल पर कुल मिलाकर 0.20 मिमी तक की पॉलिमर फ़िल्म होती है। पैडेस्टल्स के लिए 0.8 मिमी और स्ट्रक्चरल लेग कॉलम्स के लिए 1.2 मिमी जैसी बेयर-मेटल SPCC मोटाई का निर्दिष्ट करना विक्रेताओं को भारी पेंट की परतों के नीचे पतले आधार स्टील को छिपाने से रोकता है।
डेस्क निर्माताओं का चयन करते समय तृतीय-पक्ष कारखाना निरीक्षण का क्या महत्व है?
मान्यता प्राप्त एजेंसियों द्वारा किए गए स्वतंत्र तृतीय-पक्ष निरीक्षण शारीरिक कार्यशाला के आकार, सीएनसी लेज़र और प्रेस-ब्रेक के स्वामित्व, पूर्व-उपचार के लिए पर्यावरणीय अनुमतियाँ, और स्थान पर सक्रिय गुणवत्ता आश्वासन (क्यूए) कर्मचारियों की उपस्थिति की पुष्टि करते हैं। ऑडिट किए गए कार्यशाला रिपोर्ट्स की समीक्षा करना उन व्यापारिक मध्यस्थों को फ़िल्टर करती है जो आदेशों को अनियमित कार्यशालाओं में आउटसोर्स करते हैं, जिनमें लगातार गुणवत्ता नियंत्रण की कमी होती है।
आईएसओ 9227 नमक-छिड़काव परीक्षण का कार्यालय की डेस्क की वास्तविक दीर्घायु से क्या संबंध है?
आईएसओ ९२२७ में लेपित इस्पात परीक्षण पैनलों को गरम कक्षों के अंदर लगातार परमाणुकृत सोडियम-क्लोराइड की धुंध में उजागर किया जाता है, ताकि आर्द्रता से होने वाले क्षरण के वर्षों के प्रभाव को कुछ दिनों में त्वरित किया जा सके। जो पैनल स्क्राइब किए गए सीमों के बोल्डरों और लाल जंग के फैलाव का प्रतिरोध करते हैं, वे साबित करते हैं कि कारखाने की रासायनिक पूर्व-उपचार सुरंग ने पाउडर क्यूरिंग से पहले खाली इस्पात को उचित रूप से सील कर दिया था।
मानकीकृत इस्पात डेस्क निर्माता क्या विशिष्ट परियोजना निविदाओं के लिए आकारों को अनुकूलित कर सकते हैं?
फाइबर लेज़र कटर, सीएनसी टॉवर पंच और आंतरिक सीएडी इंजीनियरिंग टीमों से लैस स्थापित इस्पात फर्नीचर निर्माता आमतौर पर खरीदार के चित्रों या भौतिक नमूनों के आधार पर डेस्क की चौड़ाई, केबल ट्रॉफ लेआउट, लॉक करने योग्य सीपीयू बे और कस्टम राल ब्रांड रंगों को बिना महंगे हार्ड-स्टैम्पिंग डाई की आवश्यकता के अनुकूलित करते हैं।
वैश्विक शिपिंग के दौरान फ्लैट-पैक ऑफिस डेस्क की रक्षा के लिए कौन से प्री-शिपमेंट ड्रॉप परीक्षण किए जाते हैं?
आईएसटीए 1ए या 3ए ड्रॉप क्रमों के बाद, गुणवत्ता तकनीशियन पूरी तरह से पैक किए गए मास्टर कार्टन को कैलिब्रेटेड ऊँचाइयों से एक कोने, तीन किनारों और छह सपाट सतहों पर एक ठोस प्रभाव प्लेट पर गिराते हैं। बाद में कार्टन को खोलने पर पुष्टि होती है कि हनीकॉम्ब कुशनिंग और कोने के गार्ड्स ने प्रत्येक स्टील फ्लैंज को सीधा और स्कफ़-मुक्त रखा।