
 EN
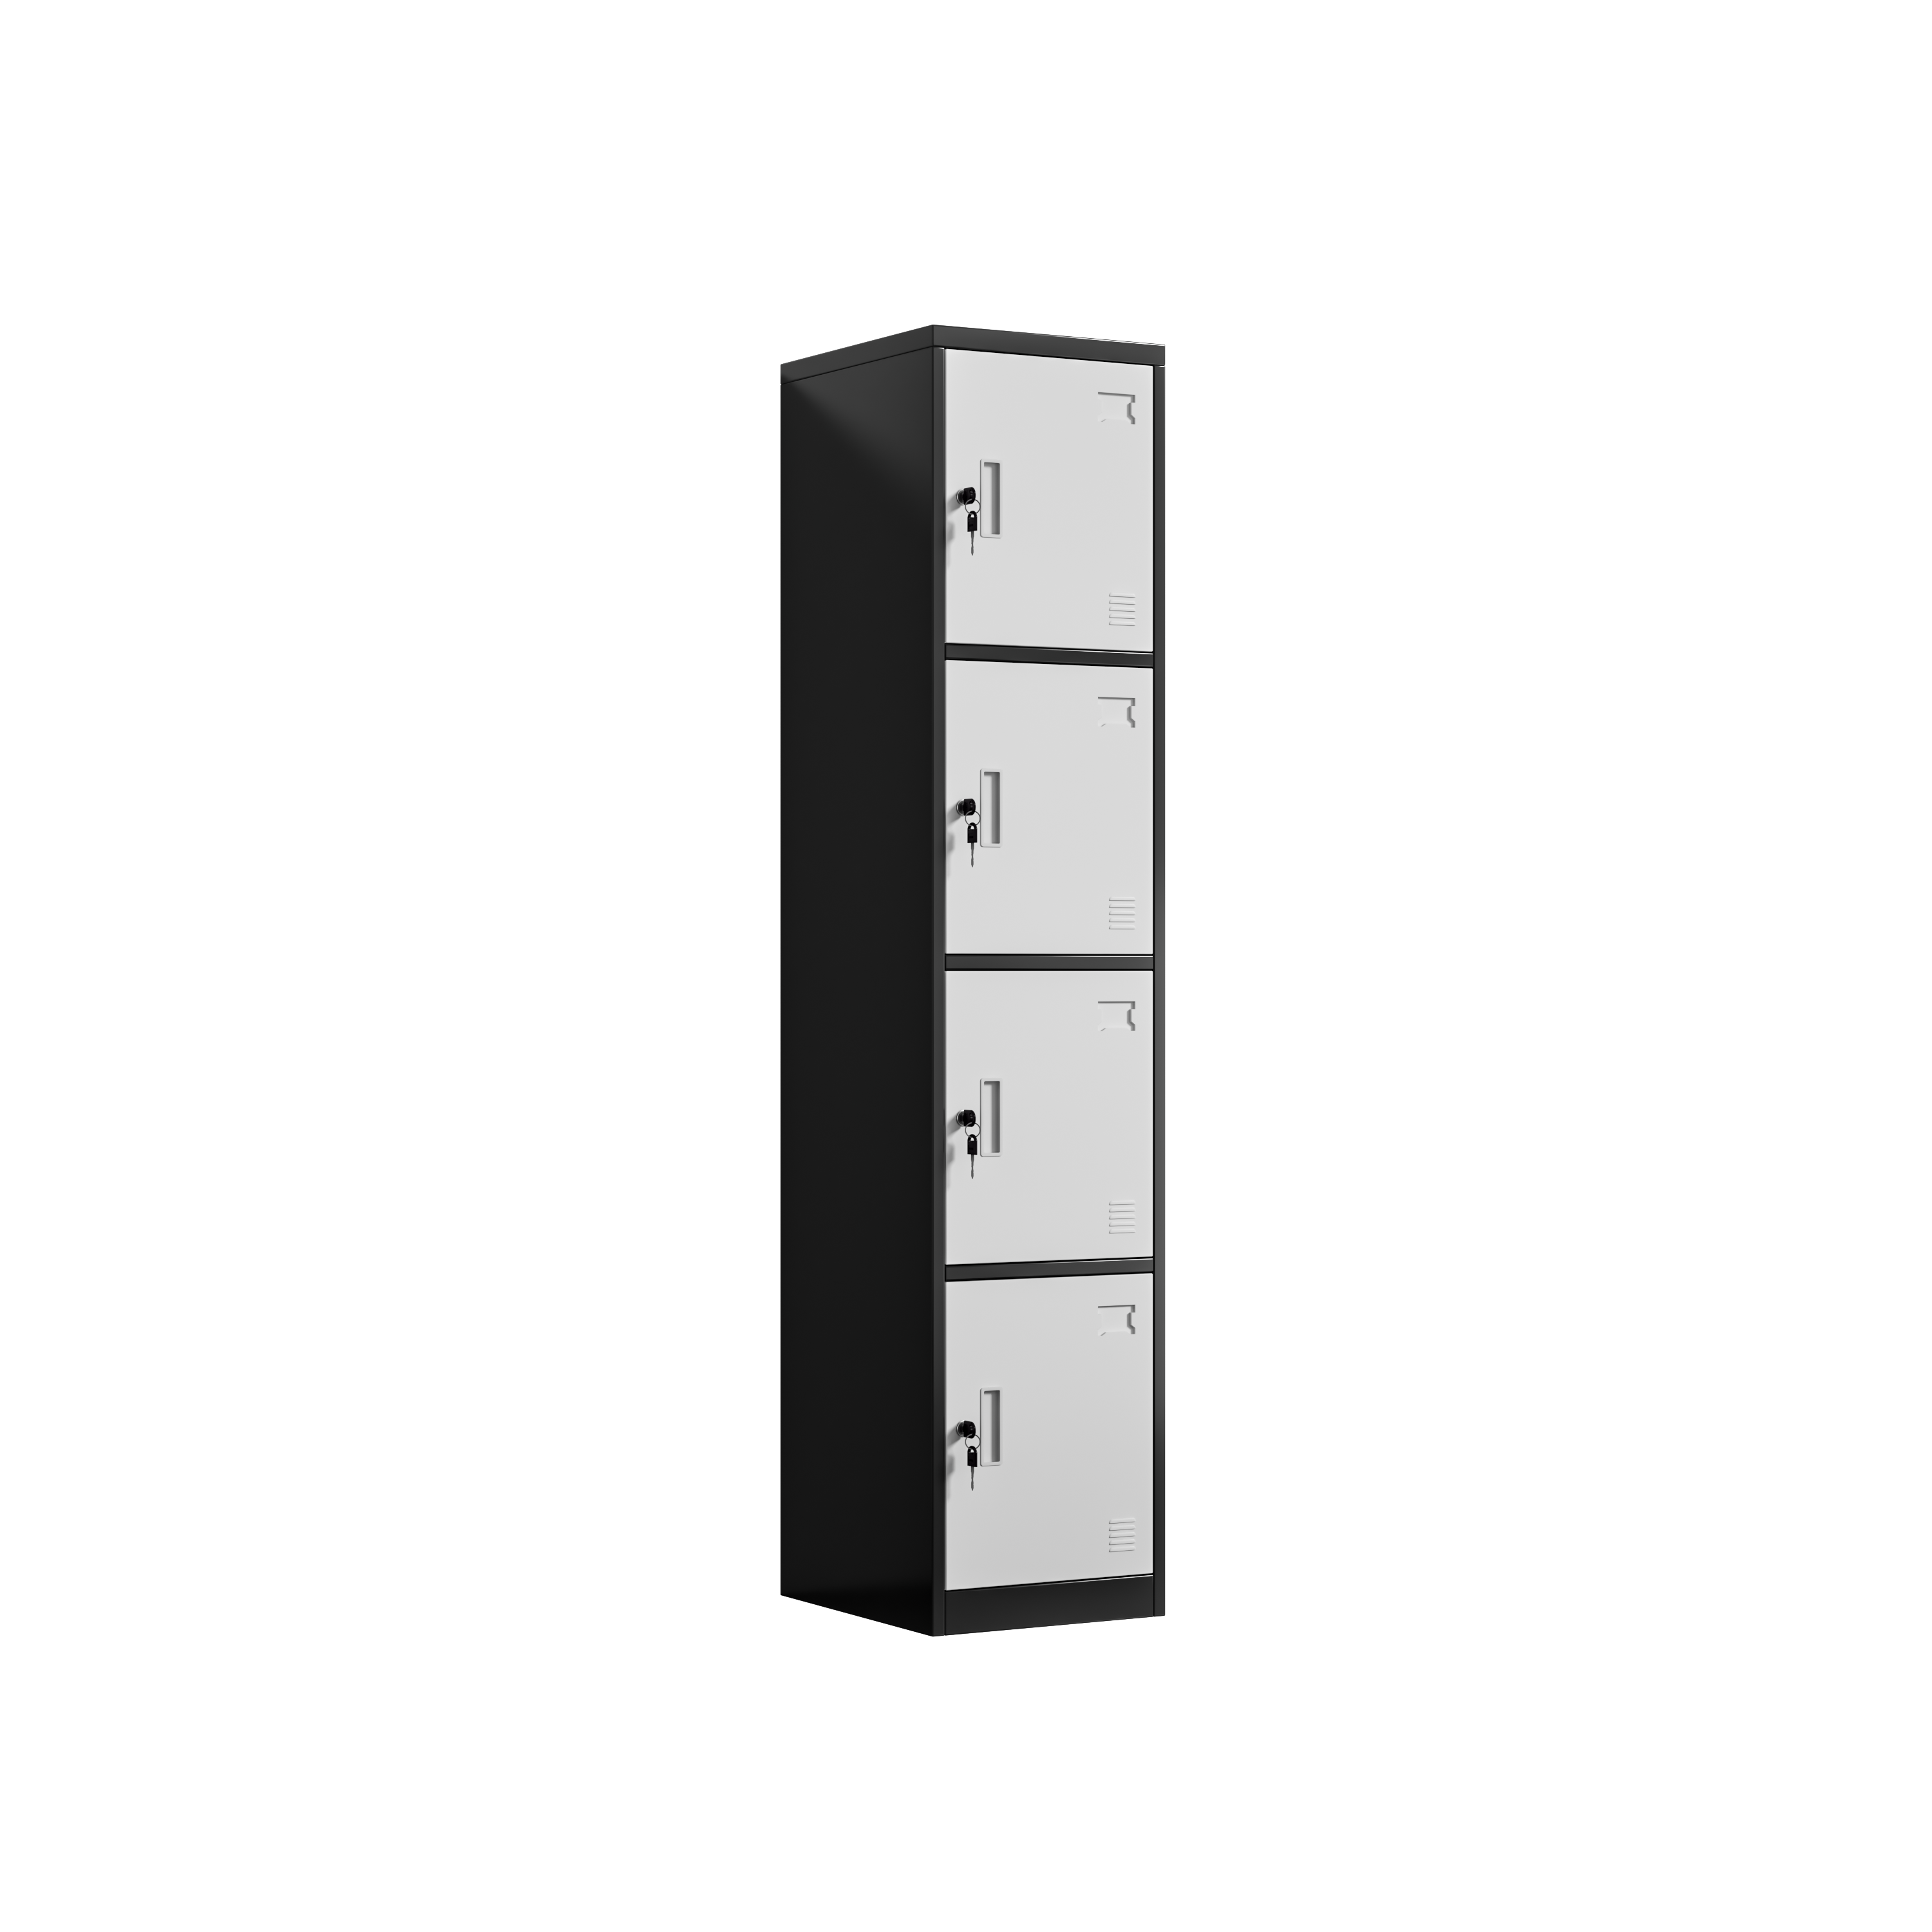
कंटेनर गर्म, आर्द्र समुद्रों को पार कर चुका था, और जब दरवाज़े खुले, तो डॉक की गंध अभी भी नमक की थी। पहले धातु लॉकर के निचले किनारे के साथ, लोडिंग के दौरान एक स्ट्रैप के रगड़ने के कारण एक हल्की रेखा दिखाई दे रही थी। निचले कोनों के पास, वेंट स्लॉट्स के सामने जमा हुई संघनन के छोटे-छोटे जंग-रंग के धब्बे थे। किसी ने भी इकाई को नहीं गिराया था या कोई पैनल नहीं मोड़ा था। क्षति पूरी तरह से फ़िनिश में थी, जो इतनी पतली थी कि डॉक की रोशनी में उसे देखा नहीं जा सकता था, और जब कोई गौर से नहीं देखता था, तो उसे आसानी से पोंछा जा सकता था। क्रू ने उस इकाई को अलग रखा, किनारों की तस्वीरें लीं, और पैकिंग सूची निकाली।
आर्द्र मौसम में आए कंटेनर के बारे में क्रू द्वारा दर्ज किए गए अवलोकन
जहाँ स्कफ़ लाइनें दरवाज़े के किनारों के साथ जमा होती हैं
चिह्न यादृच्छिक नहीं थे। वे ऊर्ध्वाधर दरवाज़े के किनारों और नीचली रेल पर केंद्रित थे—वे स्थान जहाँ एक धातु का अलमारी लंबे समय तक झुकने के दौरान पट्टियों, पड़ोसी डिब्बों और कंटेनर के फर्श को छूती है। चौड़े दरवाज़े के बाहरी हिस्से साफ़ रहे, इसलिए फिनिश पूरी सतह पर विफल नहीं हुआ था। केवल संपर्क बिंदुओं पर फिनिश पूरी तरह से पहन गया था और मूल धातु उजागर हो गई थी। यह पैटर्न पैकिंग और हैंडलिंग की ओर इशारा करता था, स्प्रे लाइन में किसी दोष की ओर नहीं।
फ्रेम में कोई धंसाव नहीं दिखाई दिया
फिनिश संबंधी समस्या को संरचनात्मक समस्या से अलग करने से बैच को तुरंत अस्वीकार किए जाने से बचाया गया। फ्रेम, कब्ज़े और कैम लॉक सभी सही माप के थे; दरवाज़े अभी भी बिना अटके हुए घूम रहे थे, और नॉक-डाउन बोल्ट्स ने अपना टॉर्क बनाए रखा। यह महत्वपूर्ण था क्योंकि एक टेढ़ा फ्रेम रॉफ हैंडलिंग की ओर इशारा करता, जबकि एक अछूता फ्रेम जिसकी सतह क्षतिग्रस्त थी, सतह की तैयारी की ओर इशारा करता। क्रू ने निरीक्षण शीट पर इस अंतर को नोट किया और प्रभावित इकाइयों को वापसी के बजाय नियंत्रित टच-अप के लिए चिह्नित किया।
एक सूक्ष्म खरोंच क्यों जंग के फूलने में बदल जाती है?
संघनित नमी लवण को फिल्म के टूटे हुए भाग में ले जाती है
महासागरीय वायु शायद ही कभी शुष्क होती है, और एक सील किए गए कंटेनर में गर्म दिनों और ठंडी रातों के बीच चक्र बनता रहता है। ठंडे इस्पात पर नमी संघनित होती है, वायु और पैकेजिंग से सूक्ष्म मात्रा में लवण उठाती है, और किसी भी पिनहोल या खरोंच में जमा हो जाती है जो खुले धातु सतह तक पहुँचती हो। जैसे ही यह पतली विद्युत-अपघट्य परत खुले इस्पात के संपर्क में आती है, एक छोटी सी संक्षारण कोशिका शुरू हो जाती है और जंग चारों ओर की परत के नीचे बाहर की ओर फैलने लगती है। एक धातु लॉकर जो डॉक पर केवल खरोंचदार दिखता है, बाद में गोदाम में फैलते हुए धब्बे के रूप में दिखाई दे सकता है। दृश्यमान चूर्ण परत अंतिम रक्षा है, प्रारंभिक नहीं, और इसके टूटने से उस बंधन का खुलासा हो जाता है जो इसके नीचे स्थित है।
आसंजन, कोटिंग की मोटाई से अधिक महत्वपूर्ण है
यह आकर्षक लग सकता है कि जब कोई शिपमेंट चिह्नित करके वापस आता है, तो धातु के लॉकर के लिए एक मोटी कोट निर्दिष्ट की जाए, लेकिन केवल मोटाई एक खरोंच को धब्बे में बदलने से नहीं रोकती है। चिपकने की क्षमता रोकती है। एक उचित रूप से तैयार सतह से जुड़ी हुई फिल्म खरोंच के किनारों पर उठने का प्रतिरोध करती है, इसलिए संक्षारण के शुरू होने के लिए कम स्थान बचते हैं। एक मोटी लेकिन खराब रूप से जुड़ी हुई परत एक बार नमी उसके नीचे पहुँच जाने पर शीट के रूप में छील सकती है। क्रॉसहैच चिपकने की जाँच और नमकीन छिड़काव का अध्ययन उस बंधन की जाँच करते हैं, न कि दृश्यमान चमक की।
खाली इस्पात से बाहर की ओर चिपकने की क्षमता का निर्माण
पाउडर से पहले: वसा हटाना और फॉस्फेटिंग
धातु के लॉकर पर फिनिश की प्रक्रिया तब शुरू होती है, जब तक कि कोई रंग लागू नहीं किया जाता। ठंडा रोल किया गया शीट काटने और मोड़ने की लाइन से तेल, बारीक धातु के कणों और हैंडलिंग के निशानों के साथ निकलता है, जिन्हें स्प्रे गन छुपा नहीं सकती। डिग्रीज़िंग इन अवशेषों को हटा देती है, और फॉस्फेटिंग खुली सतह को एक पतली क्रिस्टलीय परत में बदल देती है, जो पाउडर को जकड़ती है और उजागर स्थानों पर संक्षारण को धीमा करती है। इनमें से किसी भी चरण को छोड़ने से एक साफ़ दिखने वाला पैनल मिलता है, जिस पर कोटिंग लगाई जा सकती है, लेकिन वास्तव में चिपक नहीं पाती। लुओयांग हुआवेई ऑफिस फर्नीचर कंपनी लिमिटेड, जो १९९२ में स्थापित की गई थी और जिसका क्षेत्रफल ३०,००० वर्ग मीटर है, उसमें यह प्रीट्रीटमेंट एक नियंत्रित चरण है जिसके अपने जाँच बिंदु हैं, क्योंकि बाद के ओवन उस सतह की मरम्मत नहीं कर सकते जिसे कभी तैयार नहीं किया गया हो।
इलेक्ट्रोस्टैटिक स्प्रे, ओवन क्यूरिंग, एडहेशन जाँच
जब सतह तैयार हो जाती है, तो आवेशित पाउडर को इस तरह छिड़का जाता है कि वह किनारों और कोनों को ढक ले, बजाय इसके कि केवल समतल सतहों पर जमा हो। फिर पैनल एक क्योरिंग ओवन से गुज़रता है, जहाँ पाउडर पिघलता है, बहता है और एक निरंतर फिल्म में क्रॉस-लिंक हो जाता है; वहाँ समय और तापमान यह तय करते हैं कि कोटिंग पूर्ण चिपकन (एडहेशन) तक पहुँचती है या नरम और छीलने में आसान बनी रहती है। एक धातु का लॉकर जिसे बहुत जल्दी निकाल लिया गया हो, बाहर से पूर्ण दिख सकता है, फिर भी एक साधारण टेप या क्रॉसहैच खींच पर्ख पास नहीं कर पाता। नमूना पैनलों पर नमकीन छिड़काव (सॉल्ट स्प्रे) के अध्ययन और चक्रीय परीक्षण से उस बंधन की दोहराव योग्य माप ली जा सकती है, भले ही मासिक उत्पादन १०,००० पीसी हो। उपयोगी प्रश्न यह नहीं था कि कोटिंग कितनी मोटी दिखती है, बल्कि यह था कि क्या उससे पहले के चरणों को निर्दिष्ट मानकों के अनुसार नियंत्रित किया गया था।
खरीद आदेश में उल्लिखित किए जाने वाले जाँच बिंदु
आईएसओ, एएनएसआई, ओएसएचए और एनएफपीए वास्तव में क्या कवर करते हैं
मानक खरीदार को एक भाषा प्रदान करते हैं जिसके आधार पर प्राप्ति डॉक वह कार्यवाही कर सकता है जब कोई धातु लॉकर चिह्नित करके आता है। आईएसओ ९००१ पूर्व-उपचार और पकाने के पीछे की दस्तावेज़ीकृत प्रक्रिया को संरूपित करता है, जबकि आईएसओ १४००१ अतिरिक्त स्प्रे और अपशिष्ट निपटान के बारे में बात करता है; एक संयंत्र जो किसी तृतीय-पक्ष द्वारा ऑडिट की गई प्रणाली के अनुसार कार्य करता है, उन चरणों को ट्रेस करने योग्य रखता है। एएनएसआई/बिफमा एक्स५.९ भंडारण इकाइयों के लिए शक्ति और स्थायित्व की अपेक्षाओं को निर्धारित करता है, और एएनएसआई जेड५३५.४ उस सुरक्षा और भार लेबल को शामिल करता है जो कोई इकाई वहन करनी चाहिए। ओएसएचए २९ सीएफआर १९१० उपभाग एस स्प्रे बूथ और पकाने के ओवन के वायरिंग को नियंत्रित करता है, और एनएफपीए १ पाउडर आवेदन के संबंध में अग्नि संहिता संबंधी चिंताओं को संबोधित करता है।
धातु लॉकर खरीदते समय: पूछें कि लाइन किस पूर्व-उपचार का उपयोग करती है, उसी उत्पादन चक्र से चिपकने और नमकीन छिड़काव के परिणामों का अनुरोध करें, और पुष्टि करें कि कोटिंग को पकाया गया है या वायु-शुष्क किया गया है। खरीद आदेश में उन वस्तुओं को शामिल करें ताकि आने वाले शिपमेंट के संदर्भ में लिखित दस्तावेज़ उपलब्ध हो।
आगमन पर धातु लॉकर का निरीक्षण: तिरछी रोशनी के नीचे दरवाज़े के किनारों और निचली रेलिंग की जाँच करें, खुली धातु तक पहुँचने वाली किसी भी दरार का फोटो लें, और सुनिश्चित करें कि वायु निकास के खांचे जमी हुई नमी से मुक्त हैं। टच-अप या अस्वीकृति का निर्णय लेने से पहले पैटर्न को पैकिंग विधि से सुमेलित करें।
धातु लॉकर का उपयोग: इकाई को समतलन पैरों के साथ नम फर्श से ऊपर रखें, लेपित सतहों पर कार्टन न ढेर करें, और वायु निकास के खांचों से हवा के प्रवाह की अनुमति दें। लंबी यात्रा के दौरान पट्टियाँ और संलग्न भार एक स्थिर परिष्करण को खरोंच रेखा में परिवर्तित कर देते हैं।
धातु लॉकर का रखरखाव: निशानों को विलायक के बजाय मृदु डिटर्जेंट से साफ़ करें जो लेप को मुलायम करता है, तापमान परिवर्तन के बाद संघनन को सुखाएँ, और किसी भी नंगे किनारे को तुरंत संगत टच-अप सामग्री से सील करें। पुनरावृत्ति निशानों को लॉग करें ताकि पैकिंग दोष का स्रोत पहचाना जा सके।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: जब ढाँचा अक्षुण्ण था, तो धातु लॉकर जंग के धब्बों के साथ क्यों प्राप्त हुआ?
ए: समुद्री यात्रा के दौरान नमकयुक्त संघनन कोटिंग में छोटे-छोटे टूटे हुए हिस्सों में प्रवेश कर जाता है, और जहाँ खुला स्टील दिखाई देता है वहाँ संक्षारण शुरू हो जाता है। फ्रेम सुदृढ़ बना रहता है क्योंकि क्षति सतही फिल्म तक ही सीमित रहती है। इसीलिए निरीक्षक संरचनात्मक जाँच और समाप्ति जाँच को अलग करते हैं तथा प्रत्येक निशान की स्थिति को दर्ज करते हैं। एक सुदृढ़ फ्रेम जिसका बंधन कमज़ोर हो, यह उपचार से पहले की प्रक्रिया की ओर इशारा करता है, न कि हैंडलिंग की ओर।
प्रश्न: पाउडर कोटिंग लगाने से पहले फॉस्फेटिंग क्या करती है?
ए: फॉस्फेटिंग, डिग्रीज़ किए गए स्टील की सतह को एक पतली क्रिस्टलीय परत में परिवर्तित करती है जिसे पाउडर पकड़ सकता है और जो उजागर किनारों पर संक्षारण को धीमा करती है। केवल डिग्रीज़िंग तेल को हटा देती है, लेकिन एक चिकनी सतह छोड़ देती है जिससे कोई अच्छा आधार नहीं बनता। दोनों चरण मिलकर यह तय करते हैं कि क्या धातु के लॉकर की समाप्ति किसी खरोंच पर टिकी रहेगी या उससे अलग हो जाएगी। किसी भी चरण को छोड़ने से बाद में चिपकने की कमज़ोरी दिखाई देती है।
प्रश्न: खरीदार किसी कंटेनर के शिपमेंट से पहले कोटिंग के चिपकने की पुष्टि कैसे कर सकता है?
ए: चिपकने और नमकीन छिड़काव के परिणाम माँगें, जो एक ही उत्पादन चक्र से प्राप्त किए गए हों, और उनके साथ ओवन के उपचार का रिकॉर्ड भी माँगें। एक नमूना पैनल पर क्रॉसहैच खींचने का परीक्षण यह दिखाता है कि क्या फिल्म स्कोर किए गए किनारे पर उठती है। ये जाँचें रंग के नीचे के बंधन का वर्णन करती हैं, जिसे चमकदार सतह आँखों से नहीं देखा जा सकता।
प्रश्न: क्या मोटी पाउडर कोट सी-फ्रेट के खरोंच को रोकती है?
ए: मोटाई घर्षण के प्रतिरोध में सहायता करती है, लेकिन चिपकने की गुणवत्ता यह तय करती है कि कोई खरोंच स्थानीय रूप से ही रहेगी या नहीं। खराब तैयार किए गए इस्पात पर लगाई गई भारी पाउडर कोट, जब नमी उसके नीचे पहुँच जाती है, तो शीट के रूप में उखड़ सकती है, जबकि अच्छी तरह बंधी हुई कोट टूटने के स्थान पर ही टिकी रहती है। उपचार का समय और तापमान लगाई गई पाउडर की मात्रा के जितना ही महत्वपूर्ण होता है।
प्रश्न: कोटिंग लाइन और लॉकर दोनों के लिए कौन-से मानक लागू होते हैं?
ए: आईएसओ ९००१ दस्तावेज़ीकृत पूर्व-उपचार और पकाने की प्रक्रिया को शामिल करता है, और आईएसओ १४००१ अतिरिक्त स्प्रे और अपशिष्ट निपटान को संबोधित करता है। एएनएसआई/बिफमा एक्स५.९ भंडारण इकाई के लिए टिकाऊपन की अपेक्षाओं को निर्धारित करता है, जबकि एएनएसआई जेड५३५.४ इसके लेबलों को नियंत्रित करता है। ओएसएचए २९ सीएफआर १९१० उपभाग एस बूथ और ओवन वायरिंग को शामिल करता है, और एनएफपीए १ पाउडर कार्य के आसपास अग्नि संहिता संबंधी मुद्दों को शामिल करता है।
प्रश्न: चिह्न पाए जाने पर प्राप्ति क्रू को क्या करना चाहिए?
ए: इकाई को अलग रखें, दरवाज़े के किनारों और नीचे की रेलों की तस्वीरें लें, और यह नोट करें कि क्या प्रत्येक टूट खाली धातु तक पहुँचती है। जाँच करें कि फ्रेम अभी भी सही स्थिति में हैं और ताले काम कर रहे हैं, फिर चिह्नों के पैटर्न की तुलना बैच को कैसे बांधा और ढेर किया गया था, उसके साथ करें। सतह के क्षति के लिए नियंत्रित टच-अप उपयुक्त है; एक मुड़ा हुआ फ्रेम एक अलग चर्चा की आवश्यकता होती है।