
 EN
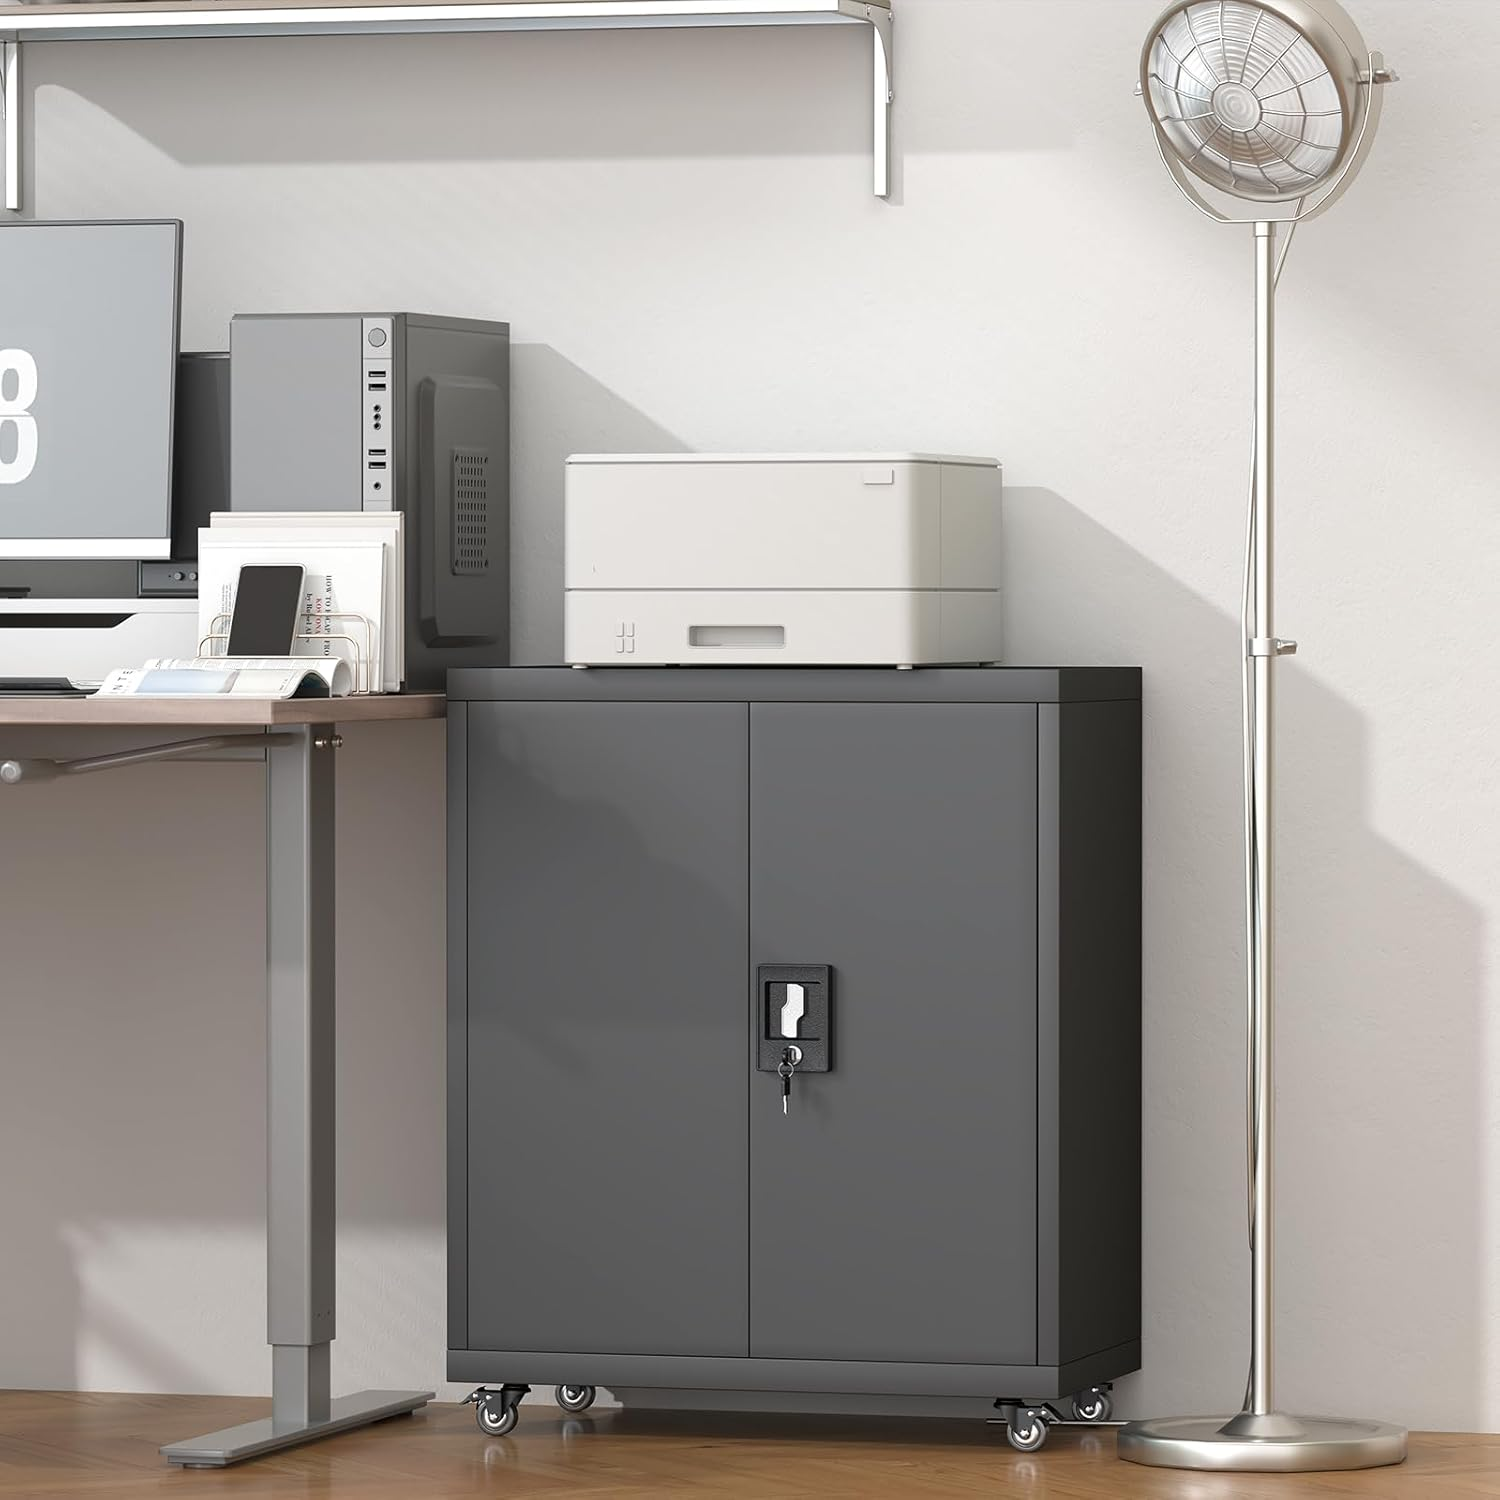
दोपहर तक प्रतिलिपि कक्ष में कर्मचारियों की कतार लग जाती है, जो रीम जमा कर रहे होते हैं और भरे हुए फ़ोल्डर्स को दराज़ों में झटके के साथ डाल रहे होते हैं। कॉपियर के बगल में रखा एक कैबिनेट इस यातायात को सहन करता है: गाड़ी के कोने निचले किनारे को छूते हैं, मुट्ठियाँ हैंडल को बजाती हैं, और कागज़ की धूल हर सीम में जमा हो जाती है। कहानी विशिष्टता पत्रक पर नहीं, बल्कि फ़िनिश पर दिखाई देती है। किनारों के कोने सबसे पहले अपनी चमक खो देते हैं, हैंडल पर लगी पेंट उन स्थानों पर पतली हो जाती है जहाँ हथेलियाँ लगती हैं, और कब्ज़े के पास एक सूक्ष्म दरार जंग लगने का आमंत्रण देती है। ऐसे क्षेत्र के लिए बनाया गया धातु फ़ाइल कैबिनेट उसकी आयु के आधार पर मूल्यांकित किया जाता है, इसलिए पूर्व-उपचार और किनारा डिज़ाइन कैटलॉग की तस्वीर से अधिक महत्वपूर्ण हैं। पहने जाने का अध्ययन ब्रोशर से अधिक कुछ सिखाता है।
कॉपियर के बगल में: सतह के पठन का एक सप्ताह
हथेलियों के नीचे हैंडल पर पेंट कहाँ पतली होती है
हैंडल किसी भी धातु के फाइल कैबिनेट का सबसे अधिक स्पर्श किया जाने वाला हिस्सा होता है। हथेलियाँ, चाबियों की छल्लियाँ और आस्तीन के किनारे हज़ारों बार एक ही कोटिंग के क्षेत्र को रगड़ते हैं। पहला संकेत कोई खरोंच नहीं होती, बल्कि चमक में परिवर्तन होता है: एक पॉलिश किया हुआ स्थान जहाँ टेक्सचर्ड पाउडर को चिकनाया गया है और वह सपाट हो गया है। इसे और देखते रहने पर चिकनाया हुआ क्षेत्र रंग खो देता है, फिर खुलकर शुद्ध इस्पात पर आ जाता है। यह क्रम एक कोटिंग एडहेशन समस्या है, सफाई समस्या नहीं। कागज़ की धूल पोंछने से कभी चमक वापस नहीं आती, क्योंकि यह नुकसान एक पतली फिनिश के माध्यम से यांत्रिक पहनना है, न कि उसके ऊपर गंदगी।
किनारे और कोने समतल पैनलों की तुलना में तेज़ी से बूढ़े होते हैं
सपाट दरवाज़े के पैनल नए के करीब बने रहते हैं, जबकि एक धातु के फ़ाइल कैबिनेट की परिधि एक अलग कहानी कहती है। तेज़ सीधे-कोण वाले किनारे कार्ट के बम्पर्स के प्रभाव को केंद्रित करते हैं, और पाउडर कोटिंग कठोरीकरण के दौरान चाकू-जैसे किनारे पर पतली हो जाती है। एक बार जब वह पतला किनारा टकराता है, तो चिप फोल्ड लाइन के अनुदिश फैल जाती है। गोल किनारे अलग तरह से व्यवहार करते हैं: कोटिंग एक वक्र के चारों ओर लिपट जाती है, इसलिए एक टक्कर रंग के छिलने के बजाय धातु में धंसाव बनाती है। एक मुद्रण क्षेत्र के एक गुमनाम क्षेत्र लॉग में यही पैटर्न दोहराया गया—पहने हुए कोने और अछूते केंद्र। शुरुआत में उचित मोड़ त्रिज्या का निर्दिष्ट करना इस विपरीतता को कम करता है।
छोटी चिपें क्यों खरीद प्रक्रिया के जोखिम में बदल जाती हैं
चिप का पीछा करना: कमज़ोर पूर्व-उपचार तक
चिप्स अक्सर उस जगह से शुरू नहीं होते हैं जहाँ वे दिखाई देते हैं। किसी हिंज के पास एक छोटा सा टुकड़ा उठाएँ, और अक्सर उसके नीचे का स्टील साफ़ दिखाई देगा, न कि जंग लगा हुआ — यह संकेत देता है कि समस्या प्रीट्रीटमेंट तक जाती है। कोल्ड-रोल्ड स्टील शीट मिल ऑयल और हल्की ऑक्साइड परत के साथ आती है। यदि डिग्रीज़िंग और फॉस्फेटिंग लाइन उस परत को पूरी तरह नहीं हटाती है, तो फॉस्फेट कन्वर्ज़न कोटिंग समान रूप से चिपक नहीं पाती, और पाउडर फिल्म एक कमज़ोर इंटरफ़ेस पर बैठ जाती है। इसके बाद चिपकने की क्षमता रसायन विज्ञान पर नहीं, बल्कि सौभाग्य पर निर्भर करती है। पहले मौसम में किनारों पर चिपिंग का होना आमतौर पर किसी छूटे हुए बाथ या थकी हुई प्रीट्रीटमेंट केमिस्ट्री को इंगित करता है, न कि किसी रूखे उपयोगकर्ता को। यह पूछना कि लाइन अपने फॉस्फेटिंग चरण की निगरानी कैसे करती है, एक टिकाऊ धातु फाइल कैबिनेट को एक केवल सौंदर्यपूर्ण वाले से अलग कर देता है।
एक बार बनी हुई सूक्ष्म चिप लंबे समय तक केवल सौंदर्यपूर्ण नहीं रहती
एकल चिप एक छोटी घटना है, जिसका लंबा प्रभाव होता है। मार्जन से नमी और आर्द्र वायु खुले इस्पात तक पहुँच जाती है, और जंग पड़ने की प्रक्रिया चारों ओर की फिल्म के नीचे शुरू हो जाती है, जिससे अधिक लेप उठने लगता है। कॉपी क्षेत्र में यह प्रक्रिया तेज़ हो जाती है, क्योंकि कागज़ की धूल सतह के संपर्क में नमी को बनाए रखती है। B2B खरीदार के लिए, जो दर्जनों इकाइयाँ ऑर्डर करता है, बिखरी हुई चिप्स एक ही फर्श पर असंगत दिखावट का कारण बन जाती हैं, फिर प्रतिस्थापन के अनुरोधों और श्रम घंटों में बदल जाती हैं। सतह की तैयारी को प्रथम-श्रेणी के विनिर्देश के रूप में मानना, जिसे पूर्ण उत्पादन शुरू करने से पहले नमूने पर जाँच किया जाए, पहले से ही स्थापित कैबिनेट्स को पुनः फिनिश करने की तुलना में कहीं कम लागत वाला होता है।
फॉस्फेटिंग वास्तव में ठंडे-लुढ़के हुए इस्पात पर क्या प्रभाव डालती है
मिल तेल को हटाने वाला डिग्रीज़िंग चरण
पूर्व-उपचार एक क्रम है, और प्रत्येक चरण अगले चरण को संभव बनाता है। क्षारीय डिग्रीज़िंग ठंडे-लुढ़के हुए इस्पात की चादर से रोलिंग तेल और हैंडलिंग ग्रीज़ को हटाता है; इसके बाद शुद्ध जल का धोया जाता है ताकि कोई पृष्ठतनाव-कम करने वाली फिल्म शेष न रहे। केवल तभी फॉस्फेटिंग स्नान धातु के साथ प्रतिक्रिया करता है ताकि एक सूक्ष्म-क्रिस्टलीय परिवर्तन परत बन सके। यह एक अघुलनशील फॉस्फेट की परत है जो चिपकने के लिए सतह क्षेत्रफल बढ़ाती है और फिल्म के नीचे होने वाले संक्षारण को धीमा करती है। यदि धोने के चरण को छोड़ दिया जाए या स्नान को जल्दी में पूरा किया जाए, तो परत असमान हो जाती है, जिसे कोई भी मात्रा में पाउडर छुपा नहीं सकता। इस श्रृंखला को समझना खरीदार को यह पूछने में सहायता करता है कि कोटिंग बूथ से पहले धातु के फाइल कैबिनेट की सतह की तैयारी कैसे की गई, न कि क्या उस पर पेंट किया गया।
विद्युत स्थैतिक पाउडर कैसे एक कठोर आवरण में सख्त होता है
छिड़काव अंत में किया जाता है। इलेक्ट्रोस्टैटिक पाउडर कोटिंग में शुष्क कणों को आवेशित किया जाता है, ताकि वे किनारों और कोनों को समान रूप से ढक लें; फिर एक क्यूरिंग ओवन में फिल्म को पिघलाया जाता है और क्रॉस-लिंक किया जाता है, जिससे एक निरंतर आवरण बनता है। ओवन में समय और तापमान यह तय करते हैं कि यह आवरण पूर्ण चिपकने तक पहुँचता है या भंगुर और चॉकी बना रहता है। उचित रूप से क्यूर किया गया फिनिश हैंडल के घिसावट का प्रतिरोध करता है; जबकि अपर्याप्त रूप से क्यूर किया गया फिनिश उँगली के नाखून के नीचे धूल की तरह छूट जाता है। चिपकने की पुष्टि आँख से शोरूम में नहीं, बल्कि क्रॉस-कट टेप पुल और नमकीन छिड़काव परीक्षणों के माध्यम से की जाती है। कॉपी कमरे के लिए निर्धारित एक धातु फाइल कैबिनेट के लिए, यह क्यूर किया गया आवरण दैनिक उपयोग की सतह है, इसलिए क्यूर नियंत्रण का महत्व रंग मिलान के समान ही है।
मानक, निकास नियम और दैनिक आदतें
स्वतंत्र मानक एक मापने योग्य आधाररेखा को परिभाषित करते हैं
टिकाऊपन के दावों को प्रकाशित मानकों के साथ जोड़ने पर उन्हें सत्यापित किया जा सकता है। एएनएसआई/बिफमा एक्स5.9 भंडारण इकाइयों के लिए शक्ति और चक्र परीक्षण निर्धारित करता है, जिससे एक धातु फ़ाइल कैबिनेट को लोड किए गए दराज़ों और फ़िनिश की सहनशक्ति के लिए एक परिभाषित मानक मिलता है। आईएसओ 9001 प्रक्रिया नियंत्रण के बारे में बात करता है, जो वही अनुशासन है जिसे 1992 में स्थापित लुओयांग के एक निर्माता ने 30,000 वर्ग मीटर के स्थल पर, जहाँ मासिक उत्पादन 10,000 पीसी है, पूरे क्षेत्र में लागू किया है। ओएसएचए 29 सीएफआर 1910.37 निकास मार्गों को नियंत्रित करता है, इसलिए कॉपियर के बगल में रखा गया कैबिनेट किसी गलियारे की चौड़ाई को कम नहीं करना चाहिए। एनएफपीए 1, अग्नि संहिता, ऐसे उपकरणों के चारों ओर स्पष्ट रूप से निर्धारित स्थान को परिभाषित करती है। इन सभी मानकों के साथ मिलकर फ़िनिश के दावों को बोली की आवश्यकताओं में बदला जा सकता है।
धातु के फ़ाइल कैबिनेट की खरीद करते समय: शोरूम के टुकड़े के बजाय उत्पादन-लाइन का नमूना माँगें, और हैंडल के किनारे को रगड़कर क्यूर की कठोरता का अनुभव करें। प्रीट्रीटमेंट क्रम की पुष्टि लिखित रूप में करें, जिसमें डिग्रीज़िंग, रिन्सिंग और फॉस्फेटिंग शामिल हों, और ड्रॉइंग पर बेंड रेडियस को स्पष्ट रूप से दर्शाएँ।
धातु के फ़ाइल कैबिनेट की आवक पर निरीक्षण करना: कोनों की त्रिज्या और मोड़े गए किनारों पर पतली कोटिंग की जाँच करें, एक छुपे हुए किनारे पर टेप पुल करें, और पैलेट पर रंग की तुलना करें। उन इकाइयों को अस्वीकार करें जहाँ किनारे की चमक समतल पैनलों से भिन्न हो, क्योंकि यह असंगति असमान पाउडर व्रैप को दर्शाती है।
धातु के फ़ाइल कैबिनेट का उपयोग करना: इसे कॉपी मशीन के निकास मार्ग से दूर रखें, कार्ट के यातायात को निचले किनारे पर न आने दें, और दराज़ों को ज़ोर से बंद करने से बचें, क्योंकि यह कब्ज़ और हैंडल संपर्क बिंदुओं पर कोटिंग को झटका देता है।
धातु के फ़ाइल कैबिनेट का रखरखाव करना: कागज़ के धूल को शुष्क, मुलायम कपड़े से पोंछें—गीले विलायकों का उपयोग न करें; किसी भी चिप की मरम्मत तुरंत मिलान वाले पेन से करें; और बार-बार होने वाले पहने के स्थानों का लॉग रखें, ताकि अगले ऑर्डर में वहाँ मोटी फ़िनिश का विनिर्देश किया जा सके।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: हैंडल का फ़िनिश दरवाज़े के पैनल से पहले क्यों खो जाता है?
ए: एक हैंडल दिन में हज़ारों बार हथेलियों, अंगूठियों और कफ्स से सघन सरकते संपर्क का सामना करता है, जबकि एक सपाट दरवाज़े का पैनल मुख्यतः स्थिर वायु के सामने रहता है। बनावटदार पाउडर पहले चमकदार चमक में पॉलिश हो जाता है, फिर पतला हो जाता है, और अंततः खुलकर शुद्ध इस्पात को उजागर कर देता है। यह फ़िनिश के माध्यम से यांत्रिक पहन-पहन है, गंदगी नहीं। कठोर ओवन-क्यूर और गोलाकार ग्रिप के निर्दिष्ट करने से परिवर्तन धीमा हो जाता है, लेकिन संपर्क कभी भी पूरी तरह समाप्त नहीं होता, इसलिए किसी भी व्यस्त क्षेत्र में धातु के फ़ाइल कैबिनेट पर हैंडल हमेशा सबसे पहले उम्र बढ़ाते हैं।
प्रश्न: क्या हिंज के पास एक छोटा सा चिप अगले ऑर्डर तक अनदेखा किया जा सकता है?
ए: चिप को अनदेखा करने से नमी और कागज़ की धूल खुले इस्पात तक पहुँच जाती है, और फिर जंग पड़ने लगती है जो आसपास की फ़िल्म के नीचे फैलती है और आने वाले सप्ताहों में अधिक कोटिंग को उठा लेती है। एक आर्द्र कॉपी क्षेत्र में धब्बा एक शुष्क पैनल की तुलना में तेज़ी से फैलता है। जैसे ही चिप दिखाई दे, उस स्थान को मिलान वाले कोटिंग पेन से तुरंत रीटच कर लें, फिर स्थान को नोट कर लें। एक दर्ज किया गया चिप पैटर्न अगले ऑर्डर को बताता है कि पूरे रन के उत्पादन से पहले कहाँ अतिरिक्त फ़िल्म बिल्ड के लिए अनुरोध करना है।
प्रश्न: फॉस्फेटिंग पूर्व-उपचार किसी अलमारी में वास्तव में क्या जोड़ता है?
ए: फॉस्फेटिंग, डिग्रीज़िंग द्वारा मिल तेल को हटाने के बाद, साफ़ किए गए ठंडे-लुढ़के हुए इस्पात पर एक पतली, अघुलनशील रूपांतरण परत का निर्माण करता है। यह सूक्ष्म-क्रिस्टलीय आवरण पाउडर को चिपकने के लिए अधिक सतह प्रदान करता है और यदि फिल्म भविष्य में क्षतिग्रस्त हो जाए, तो जंग लगने की दर को धीमा करता है। इसके बिना, चिपकने की क्षमता एक खाली, थोड़ी तेलीय सतह पर निर्भर करती है और नियमित हैंडलिंग के तहत शुरुआत में ही विफल हो जाती है। यह कोई पेंट नहीं है और इसमें कोई रंग नहीं जोड़ा जाता है, फिर भी यह निर्णायक रूप से तय करता है कि क्या एक धातु फ़ाइल अलमारी दैनिक उपयोग के दौरान अपने फ़िनिश को बनाए रखेगी।
प्रश्न: एक खरीदार को बल्क ऑर्डर से पहले कोटिंग चिपकने की जाँच कैसे करनी चाहिए?
ए: वास्तविक उत्पादन चक्र से एक नमूना माँगें, फिर एक छुपे हुए किनारे पर क्रॉस-कट टेप पुल करें और हैंडल पर उँगली के नाखून से रगड़ें। चमक की तुलना समतल पैनलों और कोनों के बीच करें, क्योंकि असंगति से पाउडर व्रैप के असमान होने का संकेत मिलता है। लिखित प्रीट्रीटमेंट क्रम और क्योर पैरामीटर्स की माँग करें। जो आपूर्तिकर्ता डिग्रीज़िंग, फॉस्फेटिंग और क्योरिंग चरणों पर आत्मविश्वासी है, वह उन्हें साझा करेगा, जबकि धुंधला उत्तर आमतौर पर ऐसी लाइन की ओर इशारा करता है जो कदम छोड़ देती है।
प्रश्न: क्या कॉपी रूम में पाउडर-कोटेड यूनिट की देखभाल अलग तरह से करने की आवश्यकता होती है?
ए: पाउडर फिल्म सूखे पोंछने को अच्छी तरह सहन करती है, लेकिन लगातार नमी और सतह को नरम करने वाले विलायक सफाईकर्ताओं से बचती है। कॉपी रूम में, कागज़ की धूल किनारों के खिलाफ नमी को रोके रखती है, इसलिए अक्सर एक मुलायम सूखे कपड़े का उपयोग करना कभी-कभार गीले सफाई की तुलना में बेहतर है। कार्ट्स को निचले किनारे से दूर रखें और दराज़ों को ज़ोर से बंद करने से बचें, क्योंकि यह संपर्क बिंदुओं पर कोटिंग को झटका देता है। ये आदतें किसी भी बाद के धातु फ़ाइल कैबिनेट के पुनर्निर्माण की तुलना में ज़्यादा समय तक सख्त लेप की रक्षा करती हैं।
प्रश्न: कौन से मानक उपयोगी होते हैं जब कोई अलमारी एक निकास मार्ग के पास स्थापित की जाती है?
ए: निकास मार्ग के पास स्थापना OSHA 29 CFR 1910.37 को प्रासंगिक बनाती है, क्योंकि भंडारित इकाइयाँ गलियारे की चौड़ाई को कम नहीं कर सकतीं। NFPA 1, आग संहिता, कॉपियर उपकरणों के चारों ओर स्पष्ट दूरियों और ज्वलनशील भार के लिए दिशा-निर्देश देती है। ANSI/BIFMA X5.9 भंडारण इकाई की शक्ति और चक्र परीक्षण को शामिल करता है, और ISO 9001 फ़िनिशिंग के दौरान दोहराए जा सकने वाले प्रक्रिया नियंत्रण को शामिल करता है। इन सभी मानकों के संयुक्त उपयोग से खरीदार को केवल दिखावट पर निर्भर न होकर बोली में शामिल करने के लिए विशिष्ट बिंदु प्राप्त होते हैं।