
 EN
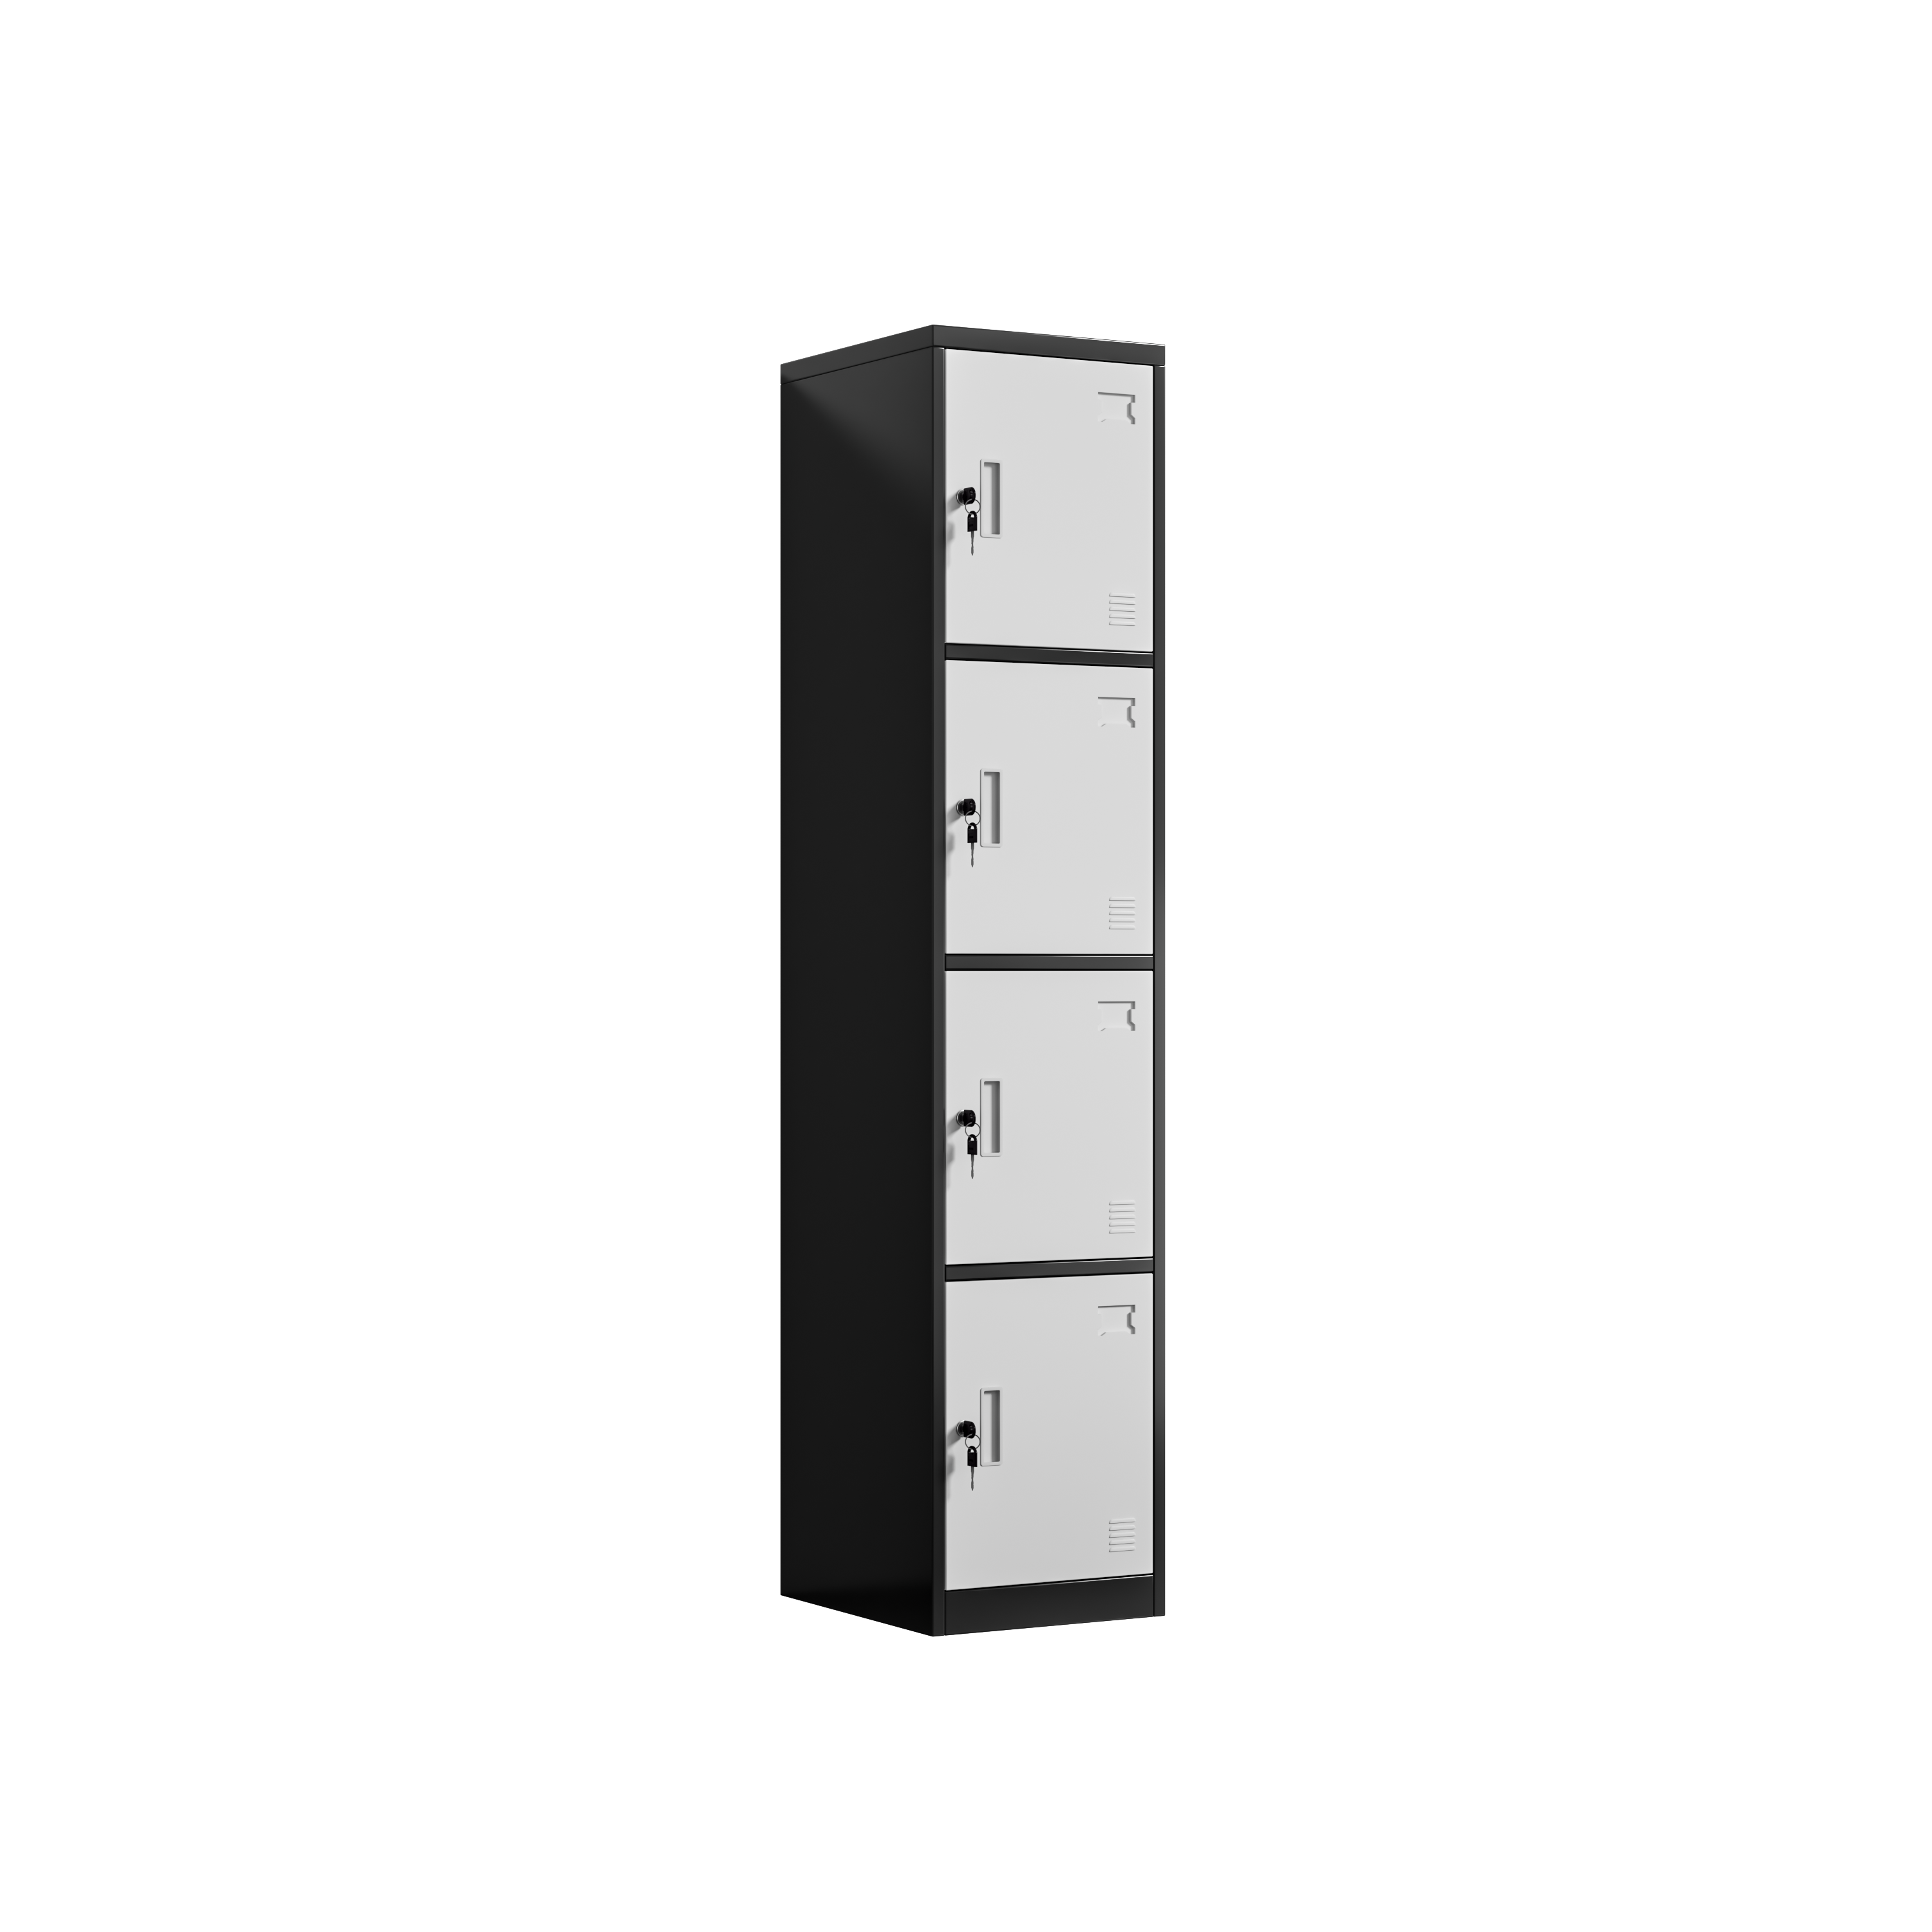
Kontainer telah melintasi lautan yang hangat dan lembap, dan dermaga masih berbau garam ketika pintu-pintunya terbuka. Di sepanjang tepi bawah lemari besi pertama, sebuah garis pucat menandai tempat tali pengikat menggosok saat proses bongkar-muat. Di dekat sudut bawah, bercak kecil berwarna karat muncul di genangan kondensasi yang menempel pada celah ventilasi. Tidak ada unit yang dijatuhkan atau panel yang bengkok. Kerusakan hanya terjadi pada lapisan finishing—tipis sehingga tak terlihat di bawah pencahayaan dermaga dan mudah dihapus sebelum seseorang memeriksanya lebih dekat. Awak kapal menyingkirkan unit tersebut, memotret tepi-tepinya, lalu menarik daftar muatan.
Sebuah kontainer tiba dalam cuaca lembap: catatan yang dibuat awak kapal
Tempat garis-garis goresan berkumpul di sepanjang tepi pintu
Tanda-tanda tersebut tidak muncul secara acak. Tanda-tanda itu terkonsentrasi di tepi vertikal pintu dan sepanjang rel bawah—yakni bagian-bagian di mana lemari logam bersentuhan dengan tali pengikat, kardus-kardus bersebelahan, serta lantai kontainer selama gulingan panjang. Permukaan luas pada sisi pintu tetap bersih, sehingga lapisan pelindung tidak mengalami kegagalan di seluruh permukaan. Titik-titik kontak saja yang aus hingga terbuka logam dasarnya. Pola ini menunjuk kembali pada proses pengepakan dan penanganan, bukan pada cacat di jalur penyemprotan.
Tidak ada lekukan yang tampak pada rangka itu sendiri
Memisahkan masalah lapisan pelindung dari masalah struktural menyelamatkan seluruh lot dari penolakan langsung. Rangka, engsel, dan kunci cam semuanya memenuhi toleransi ukur; pintu masih berayun lancar tanpa macet, dan baut knock-down mempertahankan torsi-nya. Hal ini penting karena rangka yang bengkok akan mengindikasikan penanganan kasar, sedangkan rangka utuh dengan lapisan pelindung rusak menunjukkan persiapan permukaan yang kurang memadai. Tim inspeksi mencatat perbedaan tersebut pada lembar inspeksi dan menandai unit-unit terdampak untuk sentuhan ulang terkendali, bukan pengembalian.
Mengapa goresan halus berubah menjadi karat?
Kondensat membawa garam ke celah pada lapisan pelindung
Udara laut jarang kering, dan wadah tertutup mengalami siklus antara siang yang hangat dan malam yang lebih dingin. Uap air mengembun di permukaan baja dingin, menyerap garam dalam jumlah kecil dari udara dan kemasan, lalu mengendap di setiap lubang mikro atau goresan yang mencapai permukaan baja telanjang. Begitu elektrolit tipis ini bersentuhan langsung dengan baja terbuka, sel korosi kecil mulai terbentuk dan karat merambat ke luar di bawah lapisan pelindung di sekitarnya. Sebuah lemari besi yang tampak hanya lecet di dermaga bisa menunjukkan noda yang membesar di gudang beberapa waktu kemudian. Lapisan serbuk yang terlihat merupakan pertahanan terakhir, bukan yang pertama; jika lapisan ini rusak, maka lapisan ikat di bawahnya pun terpapar.
Daya rekat lebih penting daripada ketebalan lapisan pelindung
Memang menggoda untuk menentukan lapisan yang lebih tebal pada lemari besi ketika pengiriman kembali dengan tanda tertentu, tetapi ketebalan saja tidak mencegah goresan berubah menjadi noda. Yang mencegahnya adalah daya lekat. Lapisan tipis yang terikat pada permukaan yang telah disiapkan secara tepat mampu menahan terangkatnya tepian goresan, sehingga korosi memiliki lebih sedikit tempat untuk mulai berkembang. Sebaliknya, lapisan tebal namun lekatannya buruk dapat terkelupas secara utuh begitu kelembapan masuk di bawahnya. Uji daya lekat pola silang (crosshatch) dan paparan semprotan garam justru menguji kekuatan ikatan tersebut, bukan kilap yang tampak.
Membangun daya lekat dari baja polos ke arah luar
Sebelum proses powder coating: degreasing dan phosphating
Lapisan akhir pada lemari besi dimulai jauh sebelum warna apa pun diaplikasikan. Lembaran baja canai dingin meninggalkan jalur pemotongan dan pembengkokan dengan sisa minyak, debu logam halus, serta bekas pegangan yang tidak dapat ditutupi oleh pistol semprot. Proses degreasing menghilangkan kotoran-kotoran tersebut, sedangkan fosfatasi mengubah permukaan logam telanjang menjadi lapisan kristalin tipis yang menahan lapisan bubuk sekaligus memperlambat korosi di area terbuka. Melewatkan salah satu tahap ini menghasilkan panel yang tampak bersih, tetapi lapisan cat hanya berada di atasnya tanpa benar-benar melekat. Di Luoyang Huawei Office Furniture Co., Ltd—perusahaan yang didirikan pada tahun 1992 dan memiliki luas lahan 30.000 meter persegi—tahap pra-perlakuan ini dikendalikan secara ketat dengan pemeriksaan tersendiri, karena oven di proses selanjutnya tidak mampu memperbaiki permukaan yang tidak pernah dipersiapkan dengan baik.
Semprot elektrostatik, pengeringan dalam oven, pemeriksaan daya lekat
Setelah permukaan siap, bubuk bermuatan disemprotkan sehingga melingkupi tepi dan sudut, bukan hanya menumpuk pada permukaan datar. Panel kemudian bergerak melewati oven pengering, di mana bubuk meleleh, mengalir, dan membentuk ikatan silang menjadi lapisan kontinu; durasi dan suhu di sana menentukan apakah lapisan mencapai daya rekat penuh atau tetap lunak dan mudah terkelupas. Sebuah lemari logam yang ditarik terlalu cepat bisa tampak selesai namun gagal dalam uji tarikan pita atau uji goresan silang yang sederhana. Paparan semprotan garam dan pengujian siklus pada panel sampel memberikan hasil yang dapat diulang terhadap ikatan tersebut, bahkan pada produksi bulanan sebanyak 10.000 pcs. Pertanyaan yang berguna bukanlah seberapa tebal lapisan tampaknya, melainkan apakah tahapan sebelumnya telah dikendalikan sesuai spesifikasi.
Pemeriksaan yang harus disebutkan dalam pesanan pembelian
Cakupan sebenarnya dari ISO, ANSI, OSHA, dan NFPA
Standar memberikan bahasa bagi pembeli yang dapat diterapkan oleh dermaga penerima ketika lemari besi tiba dengan penandaan tertentu. ISO 9001 menetapkan proses terdokumentasi di balik pra-perlakuan dan pengeringan, sedangkan ISO 14001 mengatur penanganan overspray dan limbah; suatu pabrik yang beroperasi berdasarkan sistem yang diaudit pihak ketiga memastikan langkah-langkah tersebut dapat dilacak. ANSI/BIFMA X5.9 menetapkan ekspektasi kekuatan dan ketahanan untuk unit penyimpanan, dan ANSI Z535.4 mencakup label keselamatan serta label beban yang harus dimiliki unit tersebut. OSHA 29 CFR 1910 Subpart S mengatur instalasi kabel di dalam ruang semprot dan oven pengering, sedangkan NFPA 1 membahas pertimbangan kode kebakaran terkait aplikasi bubuk.
Membeli lemari besi: tanyakan jenis pra-perlakuan yang digunakan pada lini produksi, minta hasil uji daya rekat dan uji semprot garam dari lot produksi yang sama, serta pastikan pelapisannya dikeringkan secara termal (cured) bukan dikeringkan di udara terbuka (air dried). Masukkan item-item tersebut ke dalam pesanan pembelian sehingga pengiriman yang tiba memiliki acuan tertulis.
Memeriksa lemari besi saat tiba: telusuri tepi pintu dan rel bawah di bawah cahaya miring, ambil foto setiap retakan yang mencapai logam telanjang, dan pastikan slot ventilasi bebas dari genangan kelembapan. Bandingkan pola kerusakan dengan metode pengemasan sebelum memutuskan apakah perlu sentuhan akhir atau penolakan.
Menggunakan lemari besi: letakkan unit di atas lantai kering dengan menggunakan kaki penyeimbang, hindari menumpuk karton di depan permukaan berlapis, dan pastikan udara mengalir melalui slot ventilasi. Tali pengikat dan muatan di sekitarnya justru yang mengubah lapisan utuh menjadi garis lecet selama pengangkutan jarak jauh.
Merawat lemari besi: bersihkan noda dengan deterjen ringan alih-alih pelarut yang melembutkan lapisan, keringkan kondensasi setelah perubahan suhu, dan segera tutup setiap tepi terbuka dengan bahan sentuhan akhir yang sesuai. Catat secara berkala noda yang muncul berulang agar kesalahan pengemasan dapat dilacak.
Pertanyaan yang Sering Diajukan
T: Mengapa lemari besi tiba dengan bercak karat padahal rangkanya tidak rusak?
A:Kondensasi yang mengandung garam mengendap ke dalam celah-celah kecil pada lapisan selama penyeberangan laut, dan korosi dimulai di area baja yang terbuka. Rangka tetap kokoh karena kerusakan hanya terbatas pada lapisan permukaan. Itulah sebabnya inspektur memisahkan pemeriksaan struktural dari pemeriksaan finishing serta mencatat lokasi masing-masing tanda. Rangka yang kokoh namun ikatan lapisannya lemah menunjukkan masalah pada tahap pra-perlakuan, bukan pada penanganan.
T: Apa fungsi fosfatasi sebelum pelapisan bubuk diterapkan?
A:Fosfatasi mengubah permukaan baja yang telah dikurangi minyaknya menjadi lapisan kristalin tipis yang dapat dipegang kuat oleh bubuk pelapis serta memperlambat korosi di tepi-tepi yang terbuka. Penghilangan minyak saja memang menghilangkan minyak, tetapi meninggalkan permukaan halus tanpa banyak titik pegangan. Kedua tahap ini—fosfatasi dan penghilangan minyak—secara bersama-sama menentukan apakah lapisan pada lemari besi tahan goresan atau justru terangkat dari goresan tersebut. Melewatkan salah satu tahap akan berakibat buruknya daya rekat yang baru terlihat kemudian.
T: Bagaimana pembeli dapat memverifikasi daya rekat lapisan sebelum kontainer dikirim?
A:Minta hasil uji adhesi dan semprotan garam yang diambil dari satu lot produksi yang sama, serta catatan proses pemanasan dalam oven yang terkait dengannya. Uji tarik crosshatch pada panel sampel menunjukkan apakah lapisan terangkat di tepi yang telah digores. Pemeriksaan tersebut menggambarkan ikatan di bawah lapisan warna, yang tidak dapat terlihat secara visual pada permukaan mengilap.
T: Apakah lapisan bubuk yang lebih tebal mencegah lecet akibat pengiriman laut?
A:Ketebalan membantu menahan abrasi, tetapi adhesi menentukan apakah goresan tetap terlokalisasi. Lapisan bubuk tebal pada baja yang tidak dipersiapkan dengan baik dapat mengelupas secara menyeluruh begitu kelembapan masuk di bawahnya, sedangkan lapisan yang melekat sempurna tetap utuh di sekitar area patah. Waktu dan suhu proses pemanasan sama pentingnya dengan jumlah bubuk yang diaplikasikan.
T: Standar mana yang berlaku bagi jalur pelapisan dan bagi lemari itu sendiri?
A:ISO 9001 mencakup proses pra-perlakuan dan pengeringan yang terdokumentasi, sedangkan ISO 14001 mengatur penyemprotan berlebih dan penanganan limbah. ANSI/BIFMA X5.9 menetapkan harapan ketahanan untuk unit penyimpanan, sementara ANSI Z535.4 mengatur labelnya. OSHA 29 CFR 1910 Subpart S mencakup pemasangan kabel di bilik dan oven, dan NFPA 1 mengatur persyaratan kode kebakaran terkait pekerjaan bubuk.
T: Apa yang harus dilakukan tim penerima saat ditemukan bekas kerusakan?
A:Sisihkan unit tersebut, ambil foto tepi pintu dan rel bawah, serta catat apakah setiap retakan mencapai logam dasar. Periksa apakah rangka masih berada dalam posisi tegak dan apakah kunci berfungsi dengan baik, lalu bandingkan pola bekas kerusakan dengan cara kelompok barang tersebut diikat dan ditumpuk. Sentuhan ulang terkendali cocok untuk kerusakan permukaan; sementara rangka yang bengkok memerlukan pembahasan berbeda.