
 EN
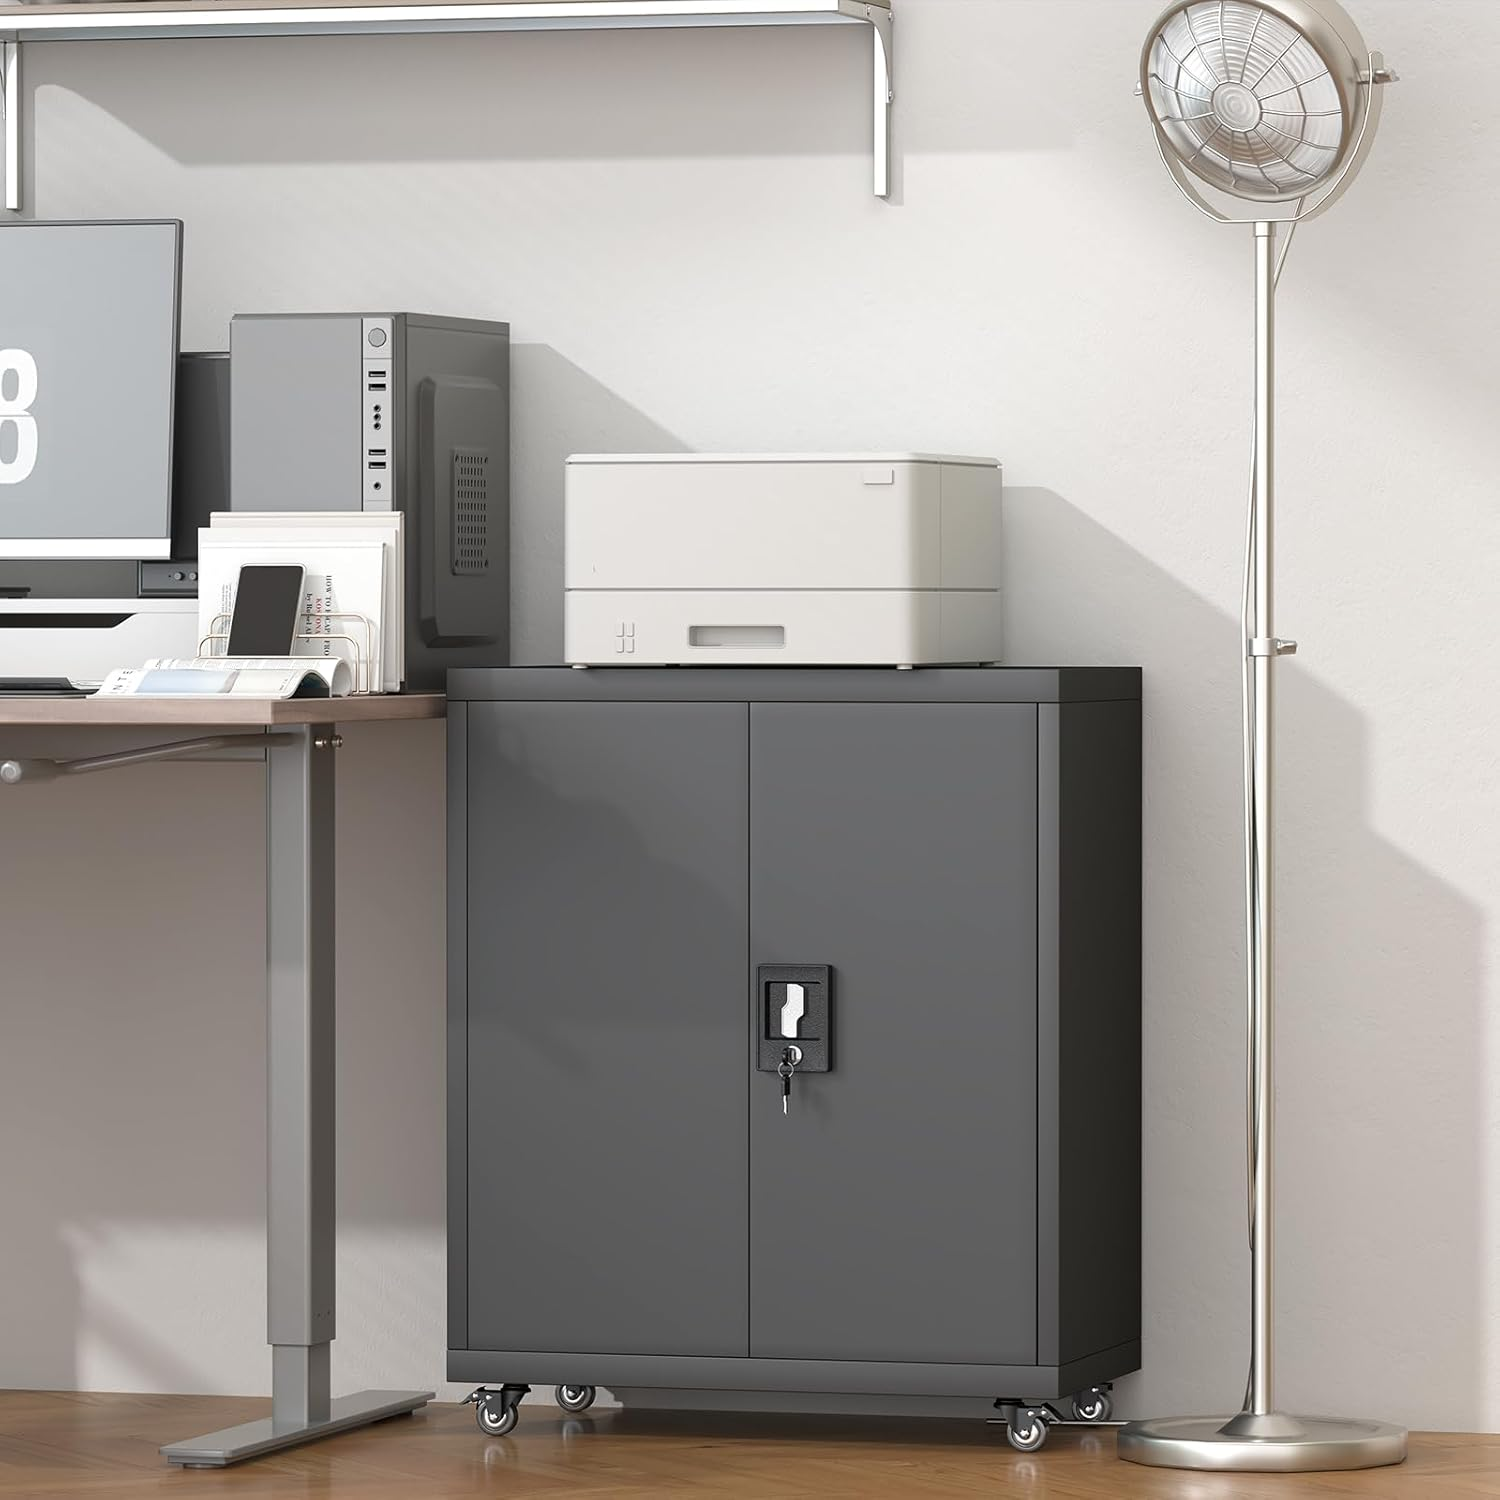
Á mið-morgni er skráningarsvæðið líka langur röð starfsfólks sem setur saman pappírsbundin og opnar þyngda möppur í skúfa. Skápurinn hjá skráningartækinu tekur þessa umferð: hjórnarnir á reiðuförum snerta neðri brúnina, knónir klinga á handtökkunni og pappírsdustur setur sig í hverja saum. Saga skápsins birtist á yfirborðinu, ekki á vöruspecifikatsskjali. Brúnarnar missa glansinn fyrst, litur handtökkunnar þynnist þar sem hendið lendir og smáskurður nálægt hengi getur leitt til rostunar. Málm-skápur sem er ætlaður fyrir slíkt svæði er dæmdur eftir því hvernig hann eldist, svo forskeyttun og hönnun brúna eru miklu mikilvægri en mynd í vöruskrá. Að lesa af notkun segir meira en brosjýrur.
Hjá skráningartækinu: Vika af yfirborðslesingum
Þar sem litur handtökkunnar þynnist undir hendið
Handtak er sá hluti á hverjum metallaðum skáfaskáp sem oftast er snertur. Handflötur, lyklahringir og handfangar reka á sama svæðið af yfirborðsþekju þúsund sinnum. Fyrsta táknin eru ekki riss, heldur breyting á glans: glæðuð svæði þar sem rútt textaður dúst hefur verið slíðraður flatur. Halda áfram að athuga og glæðuða svæðið missir litinn, svo opnar það upp til grunnsálus. Þessi framvöxtur er vandamál við festingu yfirborðsþekju, ekki vandamál við hreinsun. Að þurrka brefadöufu endurheimir aldrei glansinn, því tapið er mekanísk slitaskeið í þunnri yfirborðsþekju, ekki smit á yfirborðinu.
Horn og brúnir eldast hraðar en jafn flatur
Flatar hurðaplötur halda sér nálægt nýjum á meðan ummál metallskáps fyrir skrár segir aðra sögu. Skarpar rétthyrndar brúnir samþéttu áhrif frá hjólahjólum og rúðustofa þynnist við knífbrún í þurrkun. Þegar þessi þunn brún er slöðruð, breiðist skellin út eftir bregðulínu. Rundar brúnir hegða sér annað hvort: þekjan umlykur radíus, svo að sláttur dregur í málm frekar en hún flökur lit. Dagbók úr einum prentsvæði, þar sem auðkenni voru fjarlægð, endurtók þessa mynstur: slitnar horn og óskaðar miðjur. Að tilgreina stórar bregðuráðíusar á upphafi minnkar þessa gagnstæðu.
Af hverju smáskellur vaxa út í innkaupahrisk
Að rekja skell til veikrar forskilyrningar
Sprengingar koma sjaldan þar sem þær virðast. Ef þú lyftir litlum skeljum nálægt hengi er stálin undir oft hrein snarlega frekar en röstuð, sem bendir á að frábært meðferðunaraðferð hafi verið framkvæmd áður. Kaldvalinn stálplötur komast á stað með olíu frá vélverkum og fínri oxíðhúð. Ef ólíufellingar- og fosfatagerðarlínan tekur ekki þessa húð af, getur fosfatþekjan ekki festist jafnt og jafnvel og steypuskráin situr á veikri yfirborðssamband. Festingin er þá háð tækifærum frekar en efnafræðilegum aðstæðum. Sprengingar á brúnunum á fyrsta árinu merkja venjulega að einhver þvottunarskál hefur verið sleppt eða að efnafræðilegar aðstæður í frábæru meðferðunaraðferðinni eru orðnar úreltar, ekki að notandi hafi verið of hræðsluhræddur. Þegar spurt er hvernig línan stjórnar fosfatagerðarstigi sínu er hægt að greina á milli varanlegs málmstöðuls og slíks sem er eingöngu til skemmtunar.
Sprenging í hársíðu verður ekki viðhalda sér sem eingöngu skemmtunartilgangur
Einn litill skemmdir er lítið atburður með langan eftirvöxt. Rakið frá því að slíkja og rakið úr rakinu lofti nálgast óverndað stál og rýmið vaxtar undir umhverfisfilmuna og lyftir meiri yfirborðshjúpnum á meðan það fer. Í afritunarsvæði fer ferlið hraðar vegna þess að pappírsdustur heldur rakka við yfirborðið. Fyrir B2B kaupanda sem pýrðir tugi af einingum breytast sundurskotnar skemmdir í ójafnan útlit á einu gólfsvæði, svo í beiðnir um skiptingu og klukkutímum fyrir verkamenn. Að meðhöndla yfirborðsundirbúning sem fyrsta stigs tilgreiningu, sem er athuguð á dæmi áður en heilu framleiðslusöfnunin hefst, kosta miklu minna en að endurmeðhöndla skápa sem eru þegar fest í staðinum.
Hvað fosfatgerð gerir í raun við köldvalið stál
Það þvottastig sem fjarlægir olíu frá vélum
Fyrirbeiting er röð, og hver þáttur í henni gerir það mögulegt að framkvæma næsta. Alkalískt afolíun fjarlægir olíu frá vélvinnslu og smurræst frá köldum valinni stálplötunni; síðan ferðast hreinu vatni til að engin viðbótarskýrða filmu sé eftir. Aðeins þá getur fosfatþvotturinn reagað við málmnum til að mynda mikrokrystallína umbreytingarskýrðu. Þetta er óleysanleg fosfat-skýrða sem aukar yfirborðsflatarmál til að festa lit og minnkar undir-skýrðu rost. Ef þú sleppir vatnsþvotti eða hrökkar í fosfatþvottinum verður skýrðan ójöfn, og engin magn af dulmáli getur falið það. Að skilja þessa röð hjálpar kaupanda að spyrja hvernig yfirborð steypistálsskáps var fyrirbeitt áður en hann kom í litunarskúrinn, frekar en hvort hann var litinn.
Hvernig rafstöðugt dulmál stífnaðist í skel
Sprenging kemur á síðustu stað. Rafeindarstöðvun á rýkmyndu lit er ferli þar sem þurrir hnitilítir eru hlaðnir svo að þeir umlykja brúnir og horn jafnt, og síðan er hitaofn notaður til að smjúa og tengja mynduna saman í samfellda skel. Tími og hitastig í ofninum ákvarða hvort skelin náir fullri festingu eða verður brjótleg og kalklaga. Vel hörfað yfirborð er ástandshaldandi gegn slíkingu við snertingu; ófullkomlega hörfað yfirborð hrösar undir naglfingri. Festing er staðfest með klippusníði og teypuprófi og með saltþoka próf, ekki með augnaályktun í sýningarsal. Fyrir metaliðna skrárskáp sem er ætlaður fyrir afritunarherbergi er þessi hörfaða skel daglegt notendayfirborð, svo stjórnun á hörfunarmálinu er jafn mikilvæg og litjafnun.
Staðlar, útgangsbænir og dagleg venja
Óháðir staðlar skilgreina mælanlega grunnlínu
Haldnarmálsáskorðanir verða athuganlegar þegar þær eru tengdar opinberum staðla. ANSI/BIFMA X5.9 setur upp styrk- og hreyfipróf fyrir geymslueiningar, sem gefur metaliðna skrifborðsskáp ákveðið mark fyrir hleðda skúfu og viðvarandi yfirborðs. ISO 9001 fjallar um ferlaskýringu, sama rökræðið sem framleiðandi í Luoyang, sem stofnaði árið 1992, notar á svæði af 30.000 fermetrum með mánaðarlega framleiðslu á 10.000 stykki. OSHA 29 CFR 1910.37 stjórnar útgangsruttum, svo skápur við hafavinnslutæki má ekki minnka gangbrautina. NFPA 1, eldsneytislöginn, skilgreinir frírúm í kringum slík tæki. Saman breyta þessar reglur yfirborðsáskorðanum í boðskrárkrofur.
Við kaup á metaliðnum skrifborðsskáp: biðjið um dæmi af framleiðslulínu, ekki dæmi úr sýningarsal, og reyndið stífleikann á handfangsbrúninni með því að stroka hana. Staðfestið fyrvinnsluferlið skriftlega, þar á meðal olíuskríp, þvott og fosfatun, og tilgreinið beygjuradius á teikningunni.
Að skoða metalkassa á tímabili komunnar: Athugaðu hornradíus og foldaða brúnir fyrir þunn umhverfingu, dragðu teipu yfir faldaða brún og berið saman litinn á kassanum. Hafðu ekki við einingar þar sem glæði brúna er ólík glæði flatra hliða, því slík ósamræmi gefa til kynna ójafna pulverhylmingu.
Notkun metalkassa: Settu kassann þannig að hann sé ekki í útgangsbraut afritavélanna, haldu körfuferð frá neðri brún kassans og forðastu að rukka skúffur, sem getur valdið álagi á yfirborðinu við snúða- og handtökuviðtakasvæði.
Viðhald metalkassa: Víttu pappírsdustur með þurrum, mjúkum klút en ekki með vöknum lausnarmiðlum, lagaðu strax öll skemmdir með passandi penndýp, og skráðu endurtekna slitstaði svo næsta pantun geti tilgreint þykktara yfirborð á þeim stað.
Oftakrar spurningar
Sp.: Af hverju missir handtakan yfirborð sitt áður en dyrplatan?
Frá: Höndin tekur samþættu glíðusamband frá handflötum, hringjum og mankettum þúsund sinnum á dag, en flat dyrplata er að mestu leyti útsett fyrir kyrra loft. Mýkt púdurlag brúnar fyrst í glans, þá þynnist það, og síðan opnast það til óbeinna stálplötunnar. Þetta er vélarásun á yfirborðinu, ekki smit. Með því að velja harðari hitaferð og runda grip færst breytingin en sambandið er aldrei fullyggt, svo höndin fer alltaf fyrst í eldri á hverri metaliðju skáfaskáp í miklu notkunarsvæði.
Spurning: Getur litill skemmd við hengi verið hunsað þar til næsta pöntun?
Frá: Með því að hunsa skemmd veitir maður raki og papírsmit aðgang að óbeinna stálplötunni og rakin fer þá undir umhverfisfilmuna og lyftir meiri yfirborðslaginu á eftirfarandi vikum. Á raki afritunarsvæði dreifist flekkur hraðar en á þurrri plötu. Lagaðu staðinn strax með samsvörunarlagpenna þegar hann birtist og taktu eftir staðsetningunni. Skráð skemmdamynstur gefur næstu pöntun upplýsingar um hvar á að biðja um auka filmubýggingu áður en heil bylgja er framleidd.
Spurning: Hvað bætir fosfatunarfrágangur í raun við skápur?
Frá: Fosfatun myndar þunn, óleysanlega umbreytingarlögu á hreinsuðum kuldaformuðum steéli eftir að olía frá rúllunum er fjarlægð með afolíun. Þessi mikrokrystallíska húð gefur pulverlaginu stærri yfirborð til að festast við og hægir á rosti ef laginu er síðar brotið. Án þess byggist festing einungis á hráu, auðveldlega olíugum yfirborði og mistekst snemma vegna meðhöndlunar. Það er ekki málning og bætir ekki við lit, en ákvarðar að mestu hvort metallskápur fyrir skrár viðheldur yfirborðslaginu sínu í daglegri notkun.
Spurning: Hvernig ætti kaupandi að staðfesta festingu yfirborðslagsins áður en stór pöntun er gerð?
Frá: Biðið um dæmi sem er tekið úr raunverulegum framleiðsluferli, gerið síðan „cross-cut tape pull“ á fallega brún og „fingernail rub“ á handtökkunni. Berið saman glansinn á flatum plötum og hornum, því mismunur bendir á ójafna pulverhylkingu. Biðið um skrifaða forskýringu á yfirborðsmeðhöndlun og hitaeinstillingar fyrir hörðun. Framleiðandi sem hefur traust í sínar þvottar-, fosfat- og hörðunarferli mun deila þeim, en óskýr svar vísa oft á línu sem sleppir skrefum.
Sp.: Þarf powder-hyldur eining að vera með öðrum áherslum í afritunarherbergi?
Frá: Powder-hyldan getur orðið við þurrkun með þurrum klútum en ekki vel við rúkandi raki eða lausnarmiðla sem mykjugga yfirborðið. Í afritunarherbergi heldur pappírsdúst rakastöðu á brúnunum, svo þurr mjúkur klút sem notaður er oft er betri en sjaldgæft vökviþvottur. Haldið kerrunum frá neðri brúnunni og forðist að slá skúffum, sem gefur álag á yfirborðið við snertingu. Þessi venjur varðveita hörðuðu skelina langt lengra en hvaða endurmyndun sem er á seinni stigi á járnsgóðum skápur.
Spurning: Hverjar eru staðlaðar reglur sem gilda þegar skápur er settur nálægt útgangsrás?
Frá: Setning nálægt útgangsrás vekur OSHA 29 CFR 1910.37 í umræðu, því að geymslueiningar mega ekki minnka gangbraut. NFPA 1, eldsneytisreglurnar, leiðbeina um frjálsan rúmveg og magn brennanlegra efna í nágrenni afritunarbúnaðar. ANSI/BIFMA X5.9 fjallar um styrk geymslueininga og hreyfiprófun, en ISO 9001 fjallar um endurtekna ferliastýringu við lokun. Saman veita þessar reglur kaupanda ákvarðaðar athugasemdir sem hægt er að setja í boð, frekar en að byggja áeins á útliti.