
 EN
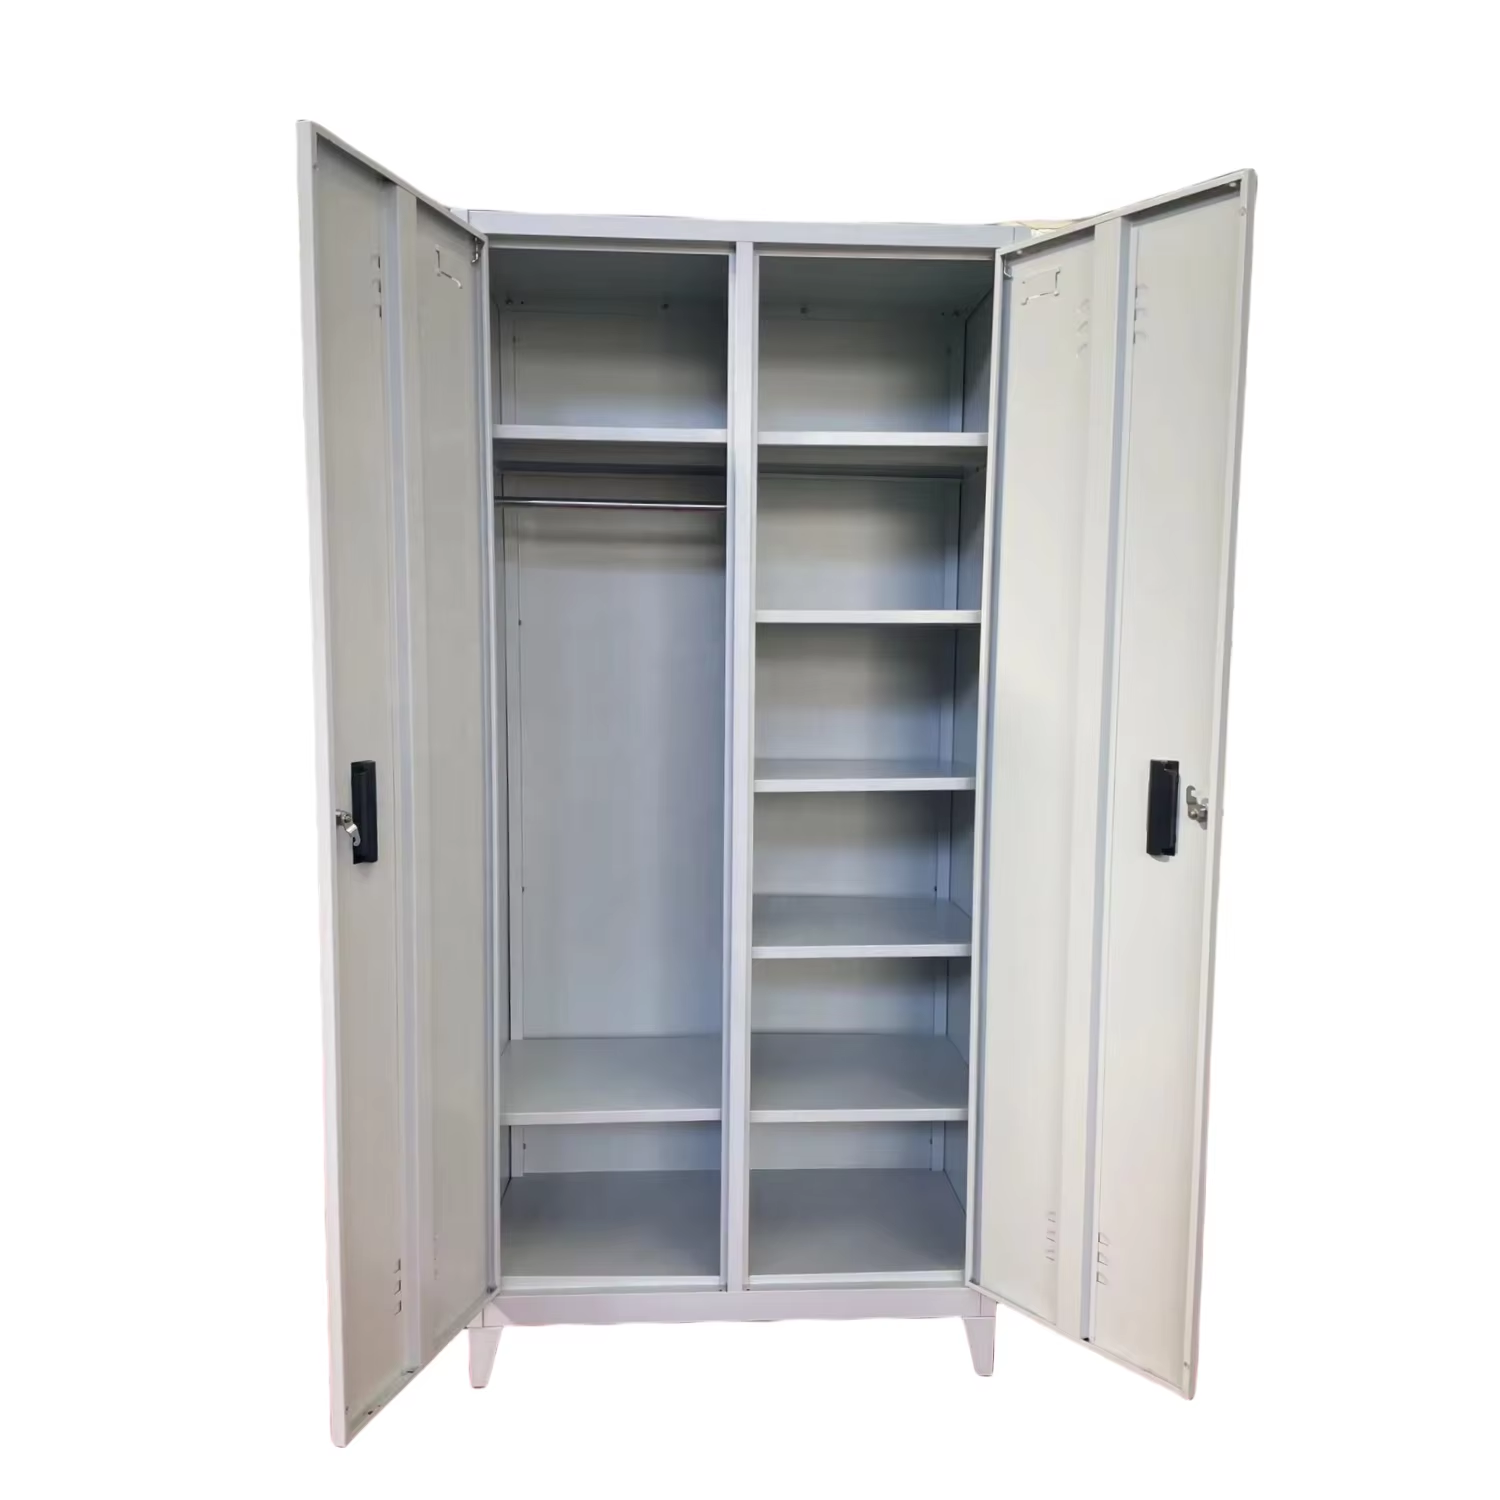
Due produttori sicuri possono quotare le stesse dimensioni, la stessa descrizione dell’acciaio e lo stesso modello di lucchetto, ma consegnare unità che invecchiano in modo molto diverso. Un acquirente che ha visitato entrambi gli stabilimenti ne ha scoperto il motivo nei registri: uno stabilimento misurava il primo articolo prodotto in ogni turno e conservava un pannello rivestito da ogni lotto, mentre l’altro controllava un’unità finita solo quando qualcuno se ne ricordava. I produttori sicuri non sono distinti dagli aggettivi presenti in un catalogo. Sono distinti dalle misurazioni effettuate in un pomeriggio di martedì, quando nessuno sta visitando, e dal fatto che tali misurazioni vengano o meno registrate.
A cosa serve realmente uno standard di processo
Presso i produttori affidabili, un rapporto di prova descrive una singola unità. Uno standard di processo descrive le successive mille unità: è questo ciò che un acquirente multisito acquista effettivamente.
Quando un campione conforme nasconde un processo instabile
Un singolo campione approvato presso i produttori affidabili dimostra che è possibile realizzare un’unità conforme. Non fornisce tuttavia alcuna informazione riguardo alla regolazione del dispositivo di saldatura in un turno successivo o alla concentrazione della soluzione nella linea di pretrattamento dopo tre settimane. Chiedete ai produttori affidabili quali parametri vengono misurati all’inizio di ogni ciclo produttivo, con quale frequenza vengono tarati gli strumenti di misura e dove vengono inviati i pannelli non conformi. Richiedete un registro relativo a una giornata produttiva ordinaria, non a una giornata preparata per un audit. I produttori affidabili dotati di un sistema funzionante tendono a rispondere fornendo un modulo e una data; una cartella piena di certificati indica generalmente che le misurazioni vengono effettuate soltanto quando un cliente ne fa richiesta.
Cinque punti di controllo su una linea di produzione di casseforti in acciaio
Questi cinque controlli sui produttori di casseforti sono pratici, osservabili e facilmente inseribili in un ordine d’acquisto. Nessuno di essi richiede che l’acquirente sia un metallurgista.
ISO 9001 e il disegno controllato in ogni stazione
Per i produttori sicuri, ISO 9001 è uno standard per i sistemi di gestione e, sul piano operativo, si traduce in un disegno con numero di revisione presso le stazioni di taglio, piegatura, saldatura e assemblaggio, oltre a strumenti di misura con date di taratura aggiornate, un controllo del primo articolo e un campione conservato da ogni lotto. Chiedere di visionare un insieme completo di registrazioni proveniente da una vera produzione e verificare che la revisione corrisponda a quella indicata nel preventivo. Quando un ordine cliente viene realizzato secondo un piano o un campione, il controllo dei disegni assume un’importanza ancora maggiore, poiché una dimensione personalizzata potrebbe altrimenti andare persa tra la piegatrice a pressa e il banco di imballaggio.
Esposizione alla corrosione secondo ISO 9227 o ASTM B117
L’esposizione alla nebbia salina è il metodo abituale con cui i produttori di serrature confrontano i sistemi di rivestimento; le norme ISO 9227 e ASTM B117 sono quelle più comunemente citate. Chiedere quale metodo è stato utilizzato, per quanto tempo è durata l’esposizione e quale criterio di accettazione è stato applicato; quindi verificare che la relazione riguardi lo stesso trattamento preliminare e la stessa polvere indicate nell’offerta. Un semplice numero, privo di riferimento al metodo o al criterio, non costituisce una prova. Prestare attenzione anche ai bordi: le pieghe, gli intagli a lamella e le zone di saldatura sono i punti in cui il rivestimento cede per primo; pertanto, una relazione su un campione piano fornisce informazioni meno significative rispetto a una relazione su un pannello sagomato. Le dichiarazioni REACH e RoHS coprono la composizione chimica del rivestimento e di eventuali tastiere elettroniche.
Verifica dell’adesione secondo ISO 2409 o ASTM D3359
Per i produttori sicuri, il test di adesione verifica se il rivestimento rimane sull’acciaio dopo la formatura e la cottura. La norma ISO 2409 prevede un’incisione a griglia seguita da una valutazione con nastro adesivo; ASTM D3359 è l’altra metodologia ampiamente utilizzata. Entrambe forniscono risultati significativi soltanto se la preparazione della superficie è corretta, poiché uno strato di conversione applicato in fretta si tradurrà in una scarsa adesione ancor prima che compaia qualsiasi traccia di ruggine. Chiedere con quale frequenza viene eseguito il test, su quale parte del pannello e quali azioni vengono intraprese in caso di fallimento di un lotto. Conservare un pannello rivestito proveniente da un lotto precedente consente all’acquirente di confrontare visivamente la finitura in un secondo momento: un approccio che, pur sembrando poco sofisticato, rileva variazioni cromatiche più spesso di quanto molti si aspettino.
Perché il ciclo di prova delle serrature UL 768 deve figurare nel registro dei test
Una serratura è il componente che gli utenti azionano quotidianamente sulle casseforti prodotte da costruttori specializzati, e una certificazione come UL 768 per serrature a combinazione riguarda il dispositivo stesso, non l’armadio. Chiedere se lo stabilimento sottopone ogni serratura installata a un ciclo di prova, registra il risultato associandolo a un numero seriale e conserva una procedura documentata per il ripristino. Verificare il test di accettazione per i cilindri o i tastierini acquistati da fornitori esterni e confermare che le serrature di ricambio corrispondano alla revisione del disegno tecnico delle unità consegnate. Una cassaforte di qualità con un tastierino difettoso risulta fuori servizio indipendentemente dalla robustezza del suo involucro, pertanto questo registro merita la stessa attenzione riservata al verbale di saldatura.
Dove i test ISTA per il trasporto incontrano il banco di imballaggio
Le unità pesanti provenienti da produttori sicuri danneggiano i cartoni. Le sequenze di transito ISTA, insieme a una classificazione scritta del cartone, alla protezione degli spigoli, a un sistema di fissaggio della porta all’interno della scatola e a una regola per imballare separatamente i tastierini, trasformano l’imballaggio in una fase controllata anziché in una decisione dell’ultimo minuto. Fotografare l’interno di un cartone approvato e conservare tale immagine sotto lo stesso controllo delle revisioni del disegno. Chiedere quale sequenza di cadute e vibrazioni è stata utilizzata e quali erano i criteri di accettazione. I produttori sicuri che spediscono tramite canali di vendita per corrispondenza apprendono questa pratica fin dall’inizio: un percorso postale con numerosi passaggi intermedia espone gli spigoli deboli molto più rapidamente rispetto a una consegna su singolo pallet.
I documenti che rendono verificabili tali punti di controllo
Una misurazione effettuata presso produttori sicuri diventa utile soltanto quando può essere associata a un lotto e ritrovata esattamente un anno dopo.
Creare un unico insieme di record tracciabili per ogni ciclo produttivo
Richiedere un indice documentale che colleghi la revisione del disegno, le misurazioni del primo articolo, i metodi e i risultati dei test di rivestimento, il registro dei test di chiusura, il disegno dell’imballaggio e la gamma di numeri seriali a una singola produzione. ISO/IEC 17025 è l’accreditamento da ricercare su ogni relazione di laboratorio esterno, sia che riguardi le classi di resistenza al fuoco UL 72, sia che riguardi la resistenza all’effrazione UL 687 ed EN 1143-1. ISO 2859-1 aiuta a definire un piano di campionamento in entrata presso il cliente acquirente, mentre ISO 45001 riguarda il modo in cui lo stabilimento gestisce la sicurezza in officina, in particolare intorno ai pannelli in acciaio pesante. OSHA 29 CFR 1910.176(b) disciplina la movimentazione dei materiali, NFPA 70 può applicarsi ai cablaggi dei tastierini alimentati elettricamente, e ANSI Z535.4 riguarda la grafica delle etichette. Conservare l’indice insieme all’ordine, affinché un revisore successivo possa eseguirne l’audit senza dover contattare l’acquirente originale.
Utilizzare i cinque in una conversazione con il fornitore
Indicare i cinque punti di controllo per la sicurezza dei produttori nell’ordine d’acquisto e associare a ciascuno il relativo criterio di accettazione. Richiedere un set completo di registrazioni prima del rilascio della produzione, quindi confrontare la prima spedizione con il campione conservato e con la fotografia della scatola sigillata. Qualora un risultato manchi, richiedere un’azione correttiva datata, anziché una generica dichiarazione di conformità. Questo non riguarda l’aggiunta di funzionalità a un armadio; si tratta piuttosto di rendere il secondo ordine prevedibile quanto il primo. Gli acquirenti che impostano la conversazione in questi termini tendono a ottenere risposte chiare, poiché la richiesta è sufficientemente specifica da poter essere attuata.
Domande frequenti
Perché ISO 9001 è elencata insieme ai test sui prodotti?
Per i produttori affidabili, la norma ISO 9001 copre il sistema che garantisce la ripetibilità della produzione: disegni controllati, strumenti di misura tarati, verifiche sul primo pezzo prodotto, campioni conservati e registri ispettivi collegati a un lotto specifico. I test sui prodotti riguardano una singola unità; un sistema di gestione descrive invece le successive mille unità. Chiedere un insieme di documenti relativi a una normale serie produttiva e verificare che la revisione del disegno corrisponda a quella indicata nell’offerta. Questa è la differenza pratica tra un campione che supera i test e un processo stabile.
Cosa dovrebbe effettivamente indicare un rapporto sul rivestimento?
Dovrebbe specificare il metodo di prova utilizzato, ad esempio ISO 9227 o ASTM B117 per l’esposizione alla corrosione e ISO 2409 o ASTM D3359 per l’adesione, nonché la durata dell’esposizione, il criterio di accettazione e il preciso trattamento preliminare e il sistema a polvere sottoposti a prova. Verificare che il rapporto riguardi finitura oggetto dell’offerta, preferibilmente su un pannello sagomato con bordi piegati anziché su un campione piano. Una semplice dichiarazione di superamento del test, priva di indicazione del metodo, non fornisce all’acquirente alcun riferimento utile per confrontare un successivo lotto.
Una certificazione UL 768 per serrature copre l’intero armadio?
No. La norma UL 768 si applica alla serratura a combinazione come singolo dispositivo. La scocca, il meccanismo di chiusura, la piastra antiforza e il dispositivo di blocco di emergenza posti dietro di essa sono decisioni ingegneristiche distinte, ciascuna con relativa certificazione specifica, ad esempio UL 687 o EN 1143-1 per la resistenza all’effrazione. Richiedere sia la documentazione relativa alla serratura sia il rapporto di certificazione dell’armadio; inoltre, richiedere un registro dei cicli di funzionamento della serratura associato ai numeri di serie, in modo da poter risalire al componente installato su una specifica unità.
Perché includere un test di trasporto nello standard di fabbrica?
Il peso concentra i danni sugli spigoli del cartone e sui bordi delle porte; una porta ammaccata comporta spesso la sostituzione dell’unità e un ulteriore viaggio di reso. Le sequenze di trasporto ISTA, un grado specificato per il cartone, protezioni angolari e un sistema di fissaggio per la porta rendono l’imballaggio una fase controllata. Chiedere quale sequenza di caduta e vibrazione è stata utilizzata, quali erano i criteri di accettazione e conservare una fotografia dell’interno del cartone approvato sotto controllo delle revisioni.
Come possono questi cinque controlli essere inseriti in un ordine?
Elencare ogni punto di controllo con il relativo metodo e criterio di accettazione, e richiedere un set completo di registrazioni prima del rilascio della produzione. Fare riferimento alla revisione del disegno, alla gamma di numeri seriali e al campione conservato nello stesso documento. Aggiungere ISO/IEC 17025 per qualsiasi rapporto di laboratorio esterno e ISO 2859-1 per il piano di campionamento in ingresso dell’acquirente. Clausole specifiche sono più facili da applicare per una fabbrica rispetto a un requisito generale di qualità.
Quali norme spettano all’acquirente?
OSHA 29 CFR 1910.176(b) riguarda lo stoccaggio e la movimentazione di unità pesanti prima dell’installazione; NFPA 1 e NFPA 101 riguardano il posizionamento e i percorsi di uscita; NFPA 70 potrebbe applicarsi ai cablaggi dei tastierini alimentati. ANSI Z535.4 si applica alle etichette. Il sistema di fissaggio per l’ancoraggio deve essere scelto dal team sul posto in base al materiale effettivo del pavimento o della parete. Registrare tali informazioni nell’ordine indicato, affinché entrambe le parti sappiano quali documenti sono richiesti prima della spedizione.
Indice dei Contenuti
- A cosa serve realmente uno standard di processo
-
Cinque punti di controllo su una linea di produzione di casseforti in acciaio
- ISO 9001 e il disegno controllato in ogni stazione
- Esposizione alla corrosione secondo ISO 9227 o ASTM B117
- Verifica dell’adesione secondo ISO 2409 o ASTM D3359
- Perché il ciclo di prova delle serrature UL 768 deve figurare nel registro dei test
- Dove i test ISTA per il trasporto incontrano il banco di imballaggio
- I documenti che rendono verificabili tali punti di controllo
- Utilizzare i cinque in una conversazione con il fornitore