
 EN
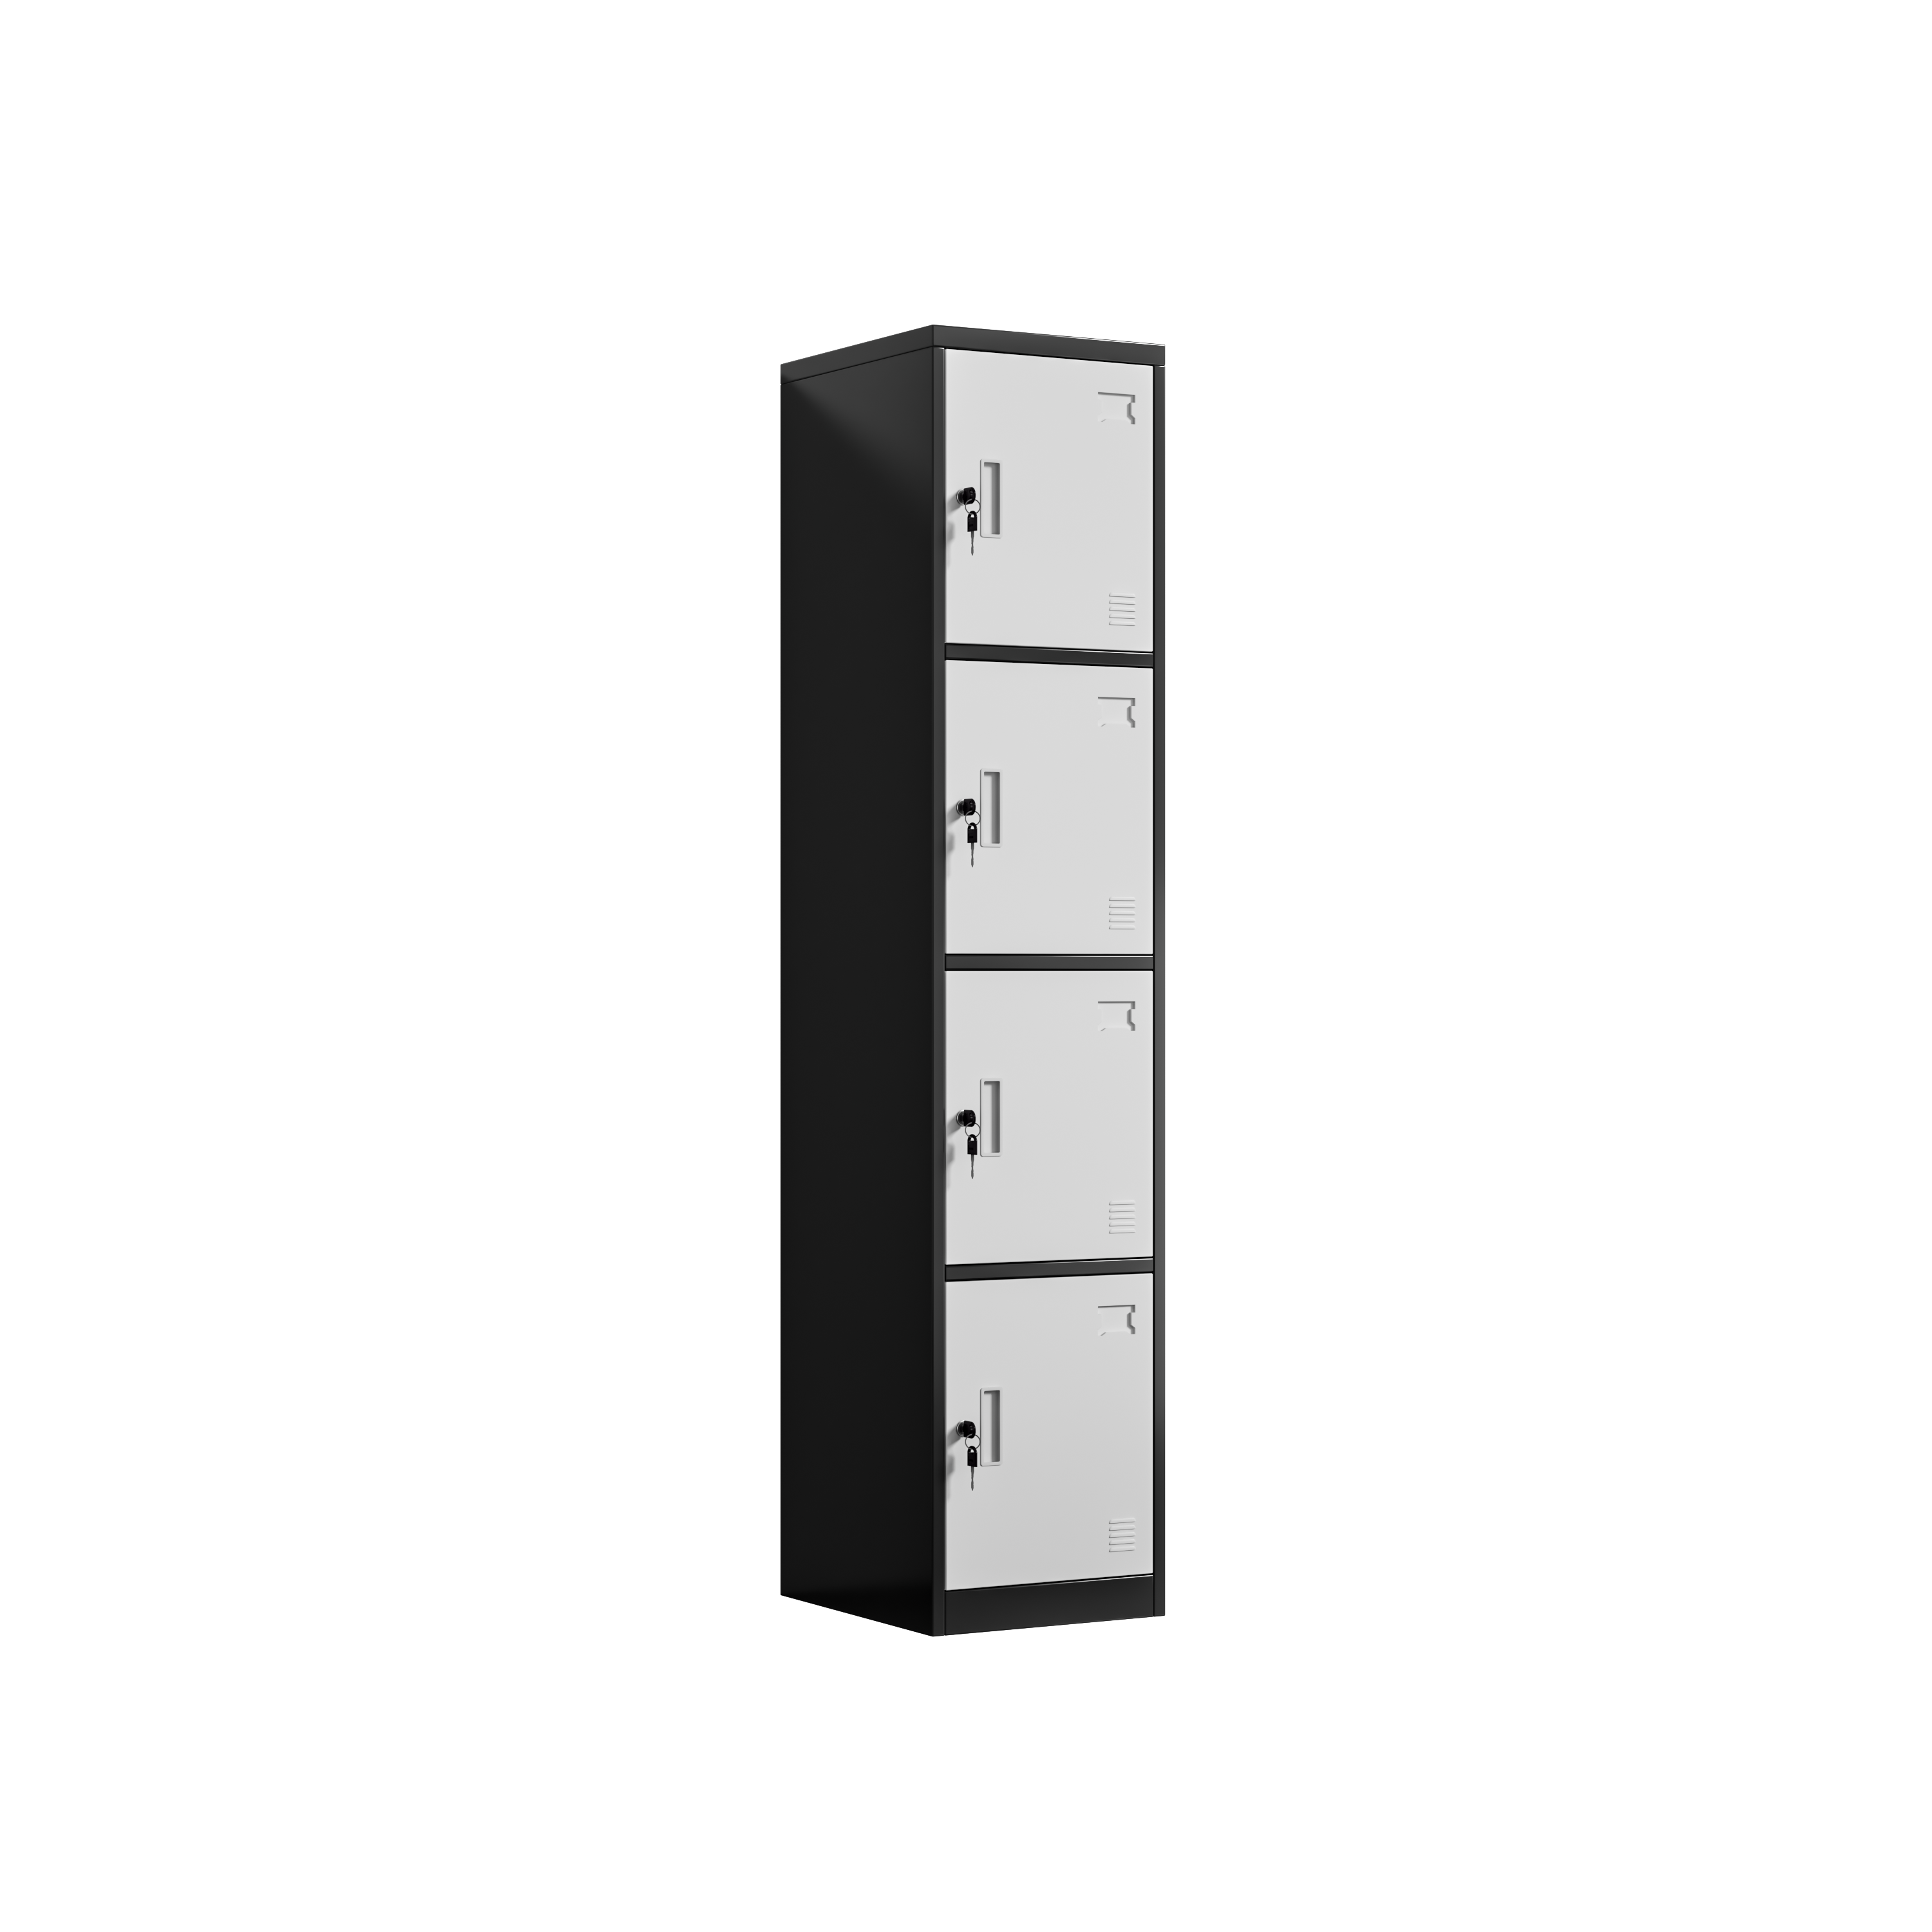
Il container aveva attraversato mari caldi e umidi, e il molo odorava ancora di sale quando le porte si aprirono. Lungo il bordo inferiore del primo armadietto metallico, una linea chiara indicava dove una cinghia aveva sfregato durante il caricamento. Vicino agli angoli inferiori, piccole macchie color ruggine erano comparse nella condensa accumulata contro le fessure di ventilazione. Nessuno aveva fatto cadere l'unità né deformato un pannello. Il danno riguardava esclusivamente la finitura, così sottile da passare inosservata sotto le luci del molo e facilmente rimovibile con un semplice strofinio prima che qualcuno la esaminasse più da vicino. L'equipaggio mise da parte quell'unità, ne fotografò i bordi e consultò il documento di imballaggio.
Un container arriva in condizioni di alta umidità: ciò che l'equipaggio ha registrato
Dove si concentravano le linee di abrasione lungo i bordi delle porte
I segni non erano casuali. Si concentravano sui bordi verticali delle porte e lungo la rotaia inferiore, ovvero nei punti in cui un armadietto metallico entra in contatto con le cinghie, con i cartoni adiacenti e con il pavimento del contenitore durante un lungo trasporto ondulatorio. Le ampie superfici frontali delle porte erano rimaste pulite, quindi la finitura non aveva ceduto su tutta la superficie. I punti di contatto erano semplicemente stati consumati fino a esporre il metallo nudo. Il modello indicava un problema legato all’imballaggio e alla movimentazione, non a un difetto nella linea di verniciatura.
Nessuna ammaccatura era visibile sul telaio stesso
Distinguere un problema di finitura da uno strutturale ha evitato il rigetto immediato dell’intero lotto. Il telaio, le cerniere e la serratura a camma risultavano tutti entro le tolleranze; le porte si muovevano ancora senza attrito e i bulloni per montaggio a scatto mantenevano il corretto momento di serraggio. Questo era rilevante perché un telaio deformato avrebbe indicato una movimentazione troppo brusca, mentre un telaio integro con rivestimento danneggiato faceva riferimento a una preparazione superficiale inadeguata. L’equipaggio ha annotato tale distinzione sul foglio di ispezione e ha contrassegnato le unità interessate per una ritoccatura controllata, anziché per un reso.
Perché un graffio sottile si trasforma in una macchia di ruggine?
La condensa trasporta il sale all'interno di una discontinuità del film
L'aria marina è raramente asciutta e un contenitore sigillato subisce cicli tra giornate calde e notti più fresche. L'umidità si condensa sull'acciaio freddo, assorbe tracce di sali presenti nell'aria e negli imballaggi, e penetra in qualsiasi microforo o graffio che raggiunga il metallo nudo. Non appena questo sottile elettrolita entra in contatto con l'acciaio esposto, si forma una piccola cella corrosiva e la ruggine si espande verso l'esterno sotto il rivestimento circostante. Un armadietto metallico che sembra semplicemente graffiato sul molo può mostrare successivamente una macchia diffusa in un magazzino. Lo strato visibile di polvere è l'ultima difesa, non la prima, e una sua interruzione espone qualsiasi legame sottostante.
L'adesione conta più dello spessore del rivestimento
È allettante specificare uno strato più spesso per un armadietto metallico quando una spedizione viene restituita con annotazioni, ma lo spessore da solo non impedisce a un graffio di trasformarsi in una macchia. Ciò che lo impedisce è l’adesione. Un film legato a una superficie adeguatamente preparata resiste al sollevamento ai bordi di un graffio, riducendo così i punti di partenza della corrosione. Uno strato spesso ma scarsamente aderente può staccarsi a lamelle non appena l’umidità penetra al di sotto. Le prove di adesione mediante reticolo e l’esposizione alla nebbia salina valutano proprio tale adesione, non la lucentezza visibile.
Costruire l’adesione partendo dall’acciaio nudo verso l’esterno
Prima della verniciatura a polvere: sgrassatura e fosfatazione
La finitura su un armadietto metallico inizia molto prima che venga applicato qualsiasi colore. Il foglio di acciaio laminato a freddo esce dalla linea di taglio e piegatura con olio, finissima polvere metallica e segni lasciati dalla manipolazione, che una pistola a spruzzo non riesce a nascondere. La sgrassatura elimina questi residui, mentre la fosfatazione trasforma la superficie nuda in un sottile strato cristallino che fissa la polvere e rallenta la corrosione nelle zone esposte. Saltare una di queste due fasi lascia un pannello dall’aspetto pulito, ma la vernice vi si posa senza aderire realmente. A Luoyang Huawei Office Furniture Co., Ltd, fondata nel 1992 e distribuita su 30.000 metri quadrati, questo trattamento preliminare è una fase controllata, dotata di controlli specifici, poiché i forni successivi non possono riparare una superficie mai adeguatamente preparata.
Spruzzatura elettrostatica, polimerizzazione in forno, controllo dell’adesione
Una volta che la superficie è stata preparata, viene spruzzata una polvere caricata elettricamente, in modo che avvolga bordi e angoli anziché accumularsi esclusivamente sulle facce piane. Il pannello passa quindi in un forno di polimerizzazione, dove la polvere fonde, scorre e forma legami incrociati generando un film continuo; il tempo e la temperatura in questo stadio determinano se il rivestimento raggiunge un’adesione completa oppure rimane morbido e facilmente scheggiabile. Un armadietto metallico estratto troppo presto può apparire finito ma non superare un semplice test di strappo con nastro adesivo o con la griglia (crosshatch). L’esposizione a nebbia salina e i test ciclici su campioni forniscono una valutazione ripetibile di tale adesione, anche con una produzione mensile di 10.000 pezzi. La domanda utile non era quanto spesso apparisse il rivestimento, bensì se le fasi precedenti del processo fossero state eseguite secondo le specifiche.
I controlli che un ordine d’acquisto dovrebbe indicare
Cosa coprono effettivamente ISO, ANSI, OSHA e NFPA
Gli standard forniscono al compratore un linguaggio su cui il magazzino di ricezione può agire quando arriva un armadietto in metallo con la relativa marcatura. ISO 9001 definisce il processo documentato alla base del trattamento preliminare e della polimerizzazione, mentre ISO 14001 riguarda la gestione degli sprechi e dello spruzzo in eccesso; uno stabilimento che opera secondo un sistema verificato da un ente terzo garantisce la tracciabilità di tali fasi. ANSI/BIFMA X5.9 stabilisce i requisiti di resistenza e durata per le unità di stoccaggio, e ANSI Z535.4 disciplina le etichette di sicurezza e di carico che ogni unità deve riportare. OSHA 29 CFR 1910 Subpart S regola l’impiantistica elettrica nelle cabine di verniciatura e nei forni di polimerizzazione, mentre NFPA 1 affronta le questioni relative al codice antincendio nell’applicazione della polvere.
Acquisto di un armadietto in metallo: chiedere quale trattamento preliminare viene utilizzato sulla linea produttiva, richiedere i risultati dei test di adesione e di nebbia salina relativi allo stesso lotto di produzione e verificare che la verniciatura sia stata polimerizzata, non semplicemente essiccata all’aria. Inserire tali richieste nell’ordine d’acquisto, in modo che ogni spedizione in arrivo sia accompagnata da un riferimento scritto.
Ispezione di un armadietto in metallo all’arrivo: percorrere con una luce radente i bordi della porta e le rotaie inferiori, fotografare ogni lesione che raggiunga il metallo nudo e verificare che le fessure di ventilazione siano libere da ristagni di umidità. Confrontare il tipo di danneggiamento con la modalità di imballaggio prima di decidere se effettuare un ritocco o rifiutare il prodotto.
Utilizzo di un armadietto in metallo: tenere l’unità sollevata da pavimenti umidi mediante i piedini regolabili, evitare di appoggiare scatole direttamente sulle superfici rivestite e consentire il passaggio d’aria attraverso le fessure di ventilazione. Cinghie e carichi adiacenti sono ciò che trasforma una finitura integra in una striscia di abrasione durante un trasporto prolungato.
Manutenzione di un armadietto in metallo: rimuovere le macchie con un detergente delicato anziché con un solvente che ammorbidisca il rivestimento, asciugare la condensa dopo un brusco cambiamento di temperatura e sigillare tempestivamente qualsiasi bordo esposto con il materiale per ritocchi corrispondente. Registrare le macchie ricorrenti per poter risalire a un difetto di imballaggio.
Domande frequenti
D: Perché un armadietto in metallo è arrivato con macchie di ruggine, pur essendo il telaio intatto?
A:La condensa salina si deposita nelle piccole interruzioni del rivestimento durante una traversata marittima e la corrosione inizia dove è esposto l'acciaio nudo. Il telaio rimane integro perché il danno è limitato al film superficiale. È per questo che gli ispettori separano i controlli strutturali da quelli del finitura e registrano la posizione esatta di ciascun segno. Un telaio integro con un legame debole indica un problema nel trattamento preliminare, non nella manipolazione.
D: Che cosa fa la fosfatazione prima dell'applicazione della verniciatura a polvere?
A:La fosfatazione trasforma la superficie d'acciaio sgrassata in uno strato cristallino sottile su cui la polvere può aderire saldamente e che rallenta la corrosione ai bordi esposti. Lo sgrassaggio da solo elimina l'olio ma lascia una superficie liscia con pochi punti di ancoraggio. Insieme, queste due fasi determinano se la finitura di un armadietto metallico resiste a un graffio oppure si stacca da esso. Saltare una qualsiasi di queste fasi si traduce successivamente in una scarsa adesione.
D: Come può un acquirente verificare l'adesione del rivestimento prima della spedizione in container?
A:Chiedere i risultati di adesione e di nebbia salina ottenuti dallo stesso ciclo produttivo, nonché il registro della cottura in forno relativo a tali test. Una prova di distacco a griglia su un pannello campione mostra se il film si solleva lungo il bordo inciso. Questi controlli descrivono l’adesione dello strato sottostante al colore, che una superficie lucida non rivela alla semplice ispezione visiva.
D: Uno strato di polvere più spesso previene i graffi dovuti al trasporto marittimo?
A:Lo spessore aiuta a resistere all’abrasione, ma è l’adesione a determinare se un graffio rimane circoscritto. Uno strato spesso applicato su acciaio male preparato può staccarsi a lamelle non appena l’umidità penetra al di sotto, mentre uno strato ben aderente resta integro anche nel punto di rottura. Il tempo e la temperatura di cottura contano quanto la quantità di polvere applicata.
D: Quali norme si applicano alla linea di verniciatura e all’armadietto stesso?
A:ISO 9001 copre il processo documentato di pretrattamento e polimerizzazione, mentre ISO 14001 riguarda la gestione dello spruzzo in eccesso e dei rifiuti. ANSI/BIFMA X5.9 definisce le aspettative di durata per l’unità di stoccaggio, mentre ANSI Z535.4 regola le sue etichette. OSHA 29 CFR 1910 Sottoparte S copre l’impianto elettrico di cabine e forni, e NFPA 1 tratta le norme antincendio relative al lavoro con polveri.
D: Cosa deve fare il personale addetto alla ricezione quando vengono riscontrati segni di danneggiamento?
A:Mettere l’unità da parte, fotografare i bordi della porta e le rotaie inferiori, e verificare se ogni lesione raggiunge il metallo nudo. Controllare che le strutture siano ancora perfettamente squadrate e che le serrature funzionino correttamente, quindi confrontare il pattern dei segni con il modo in cui il lotto è stato legato e impilato. Un ritocco controllato è adatto per i danni superficiali; una struttura deformata richiede invece un intervento diverso.