
 EN
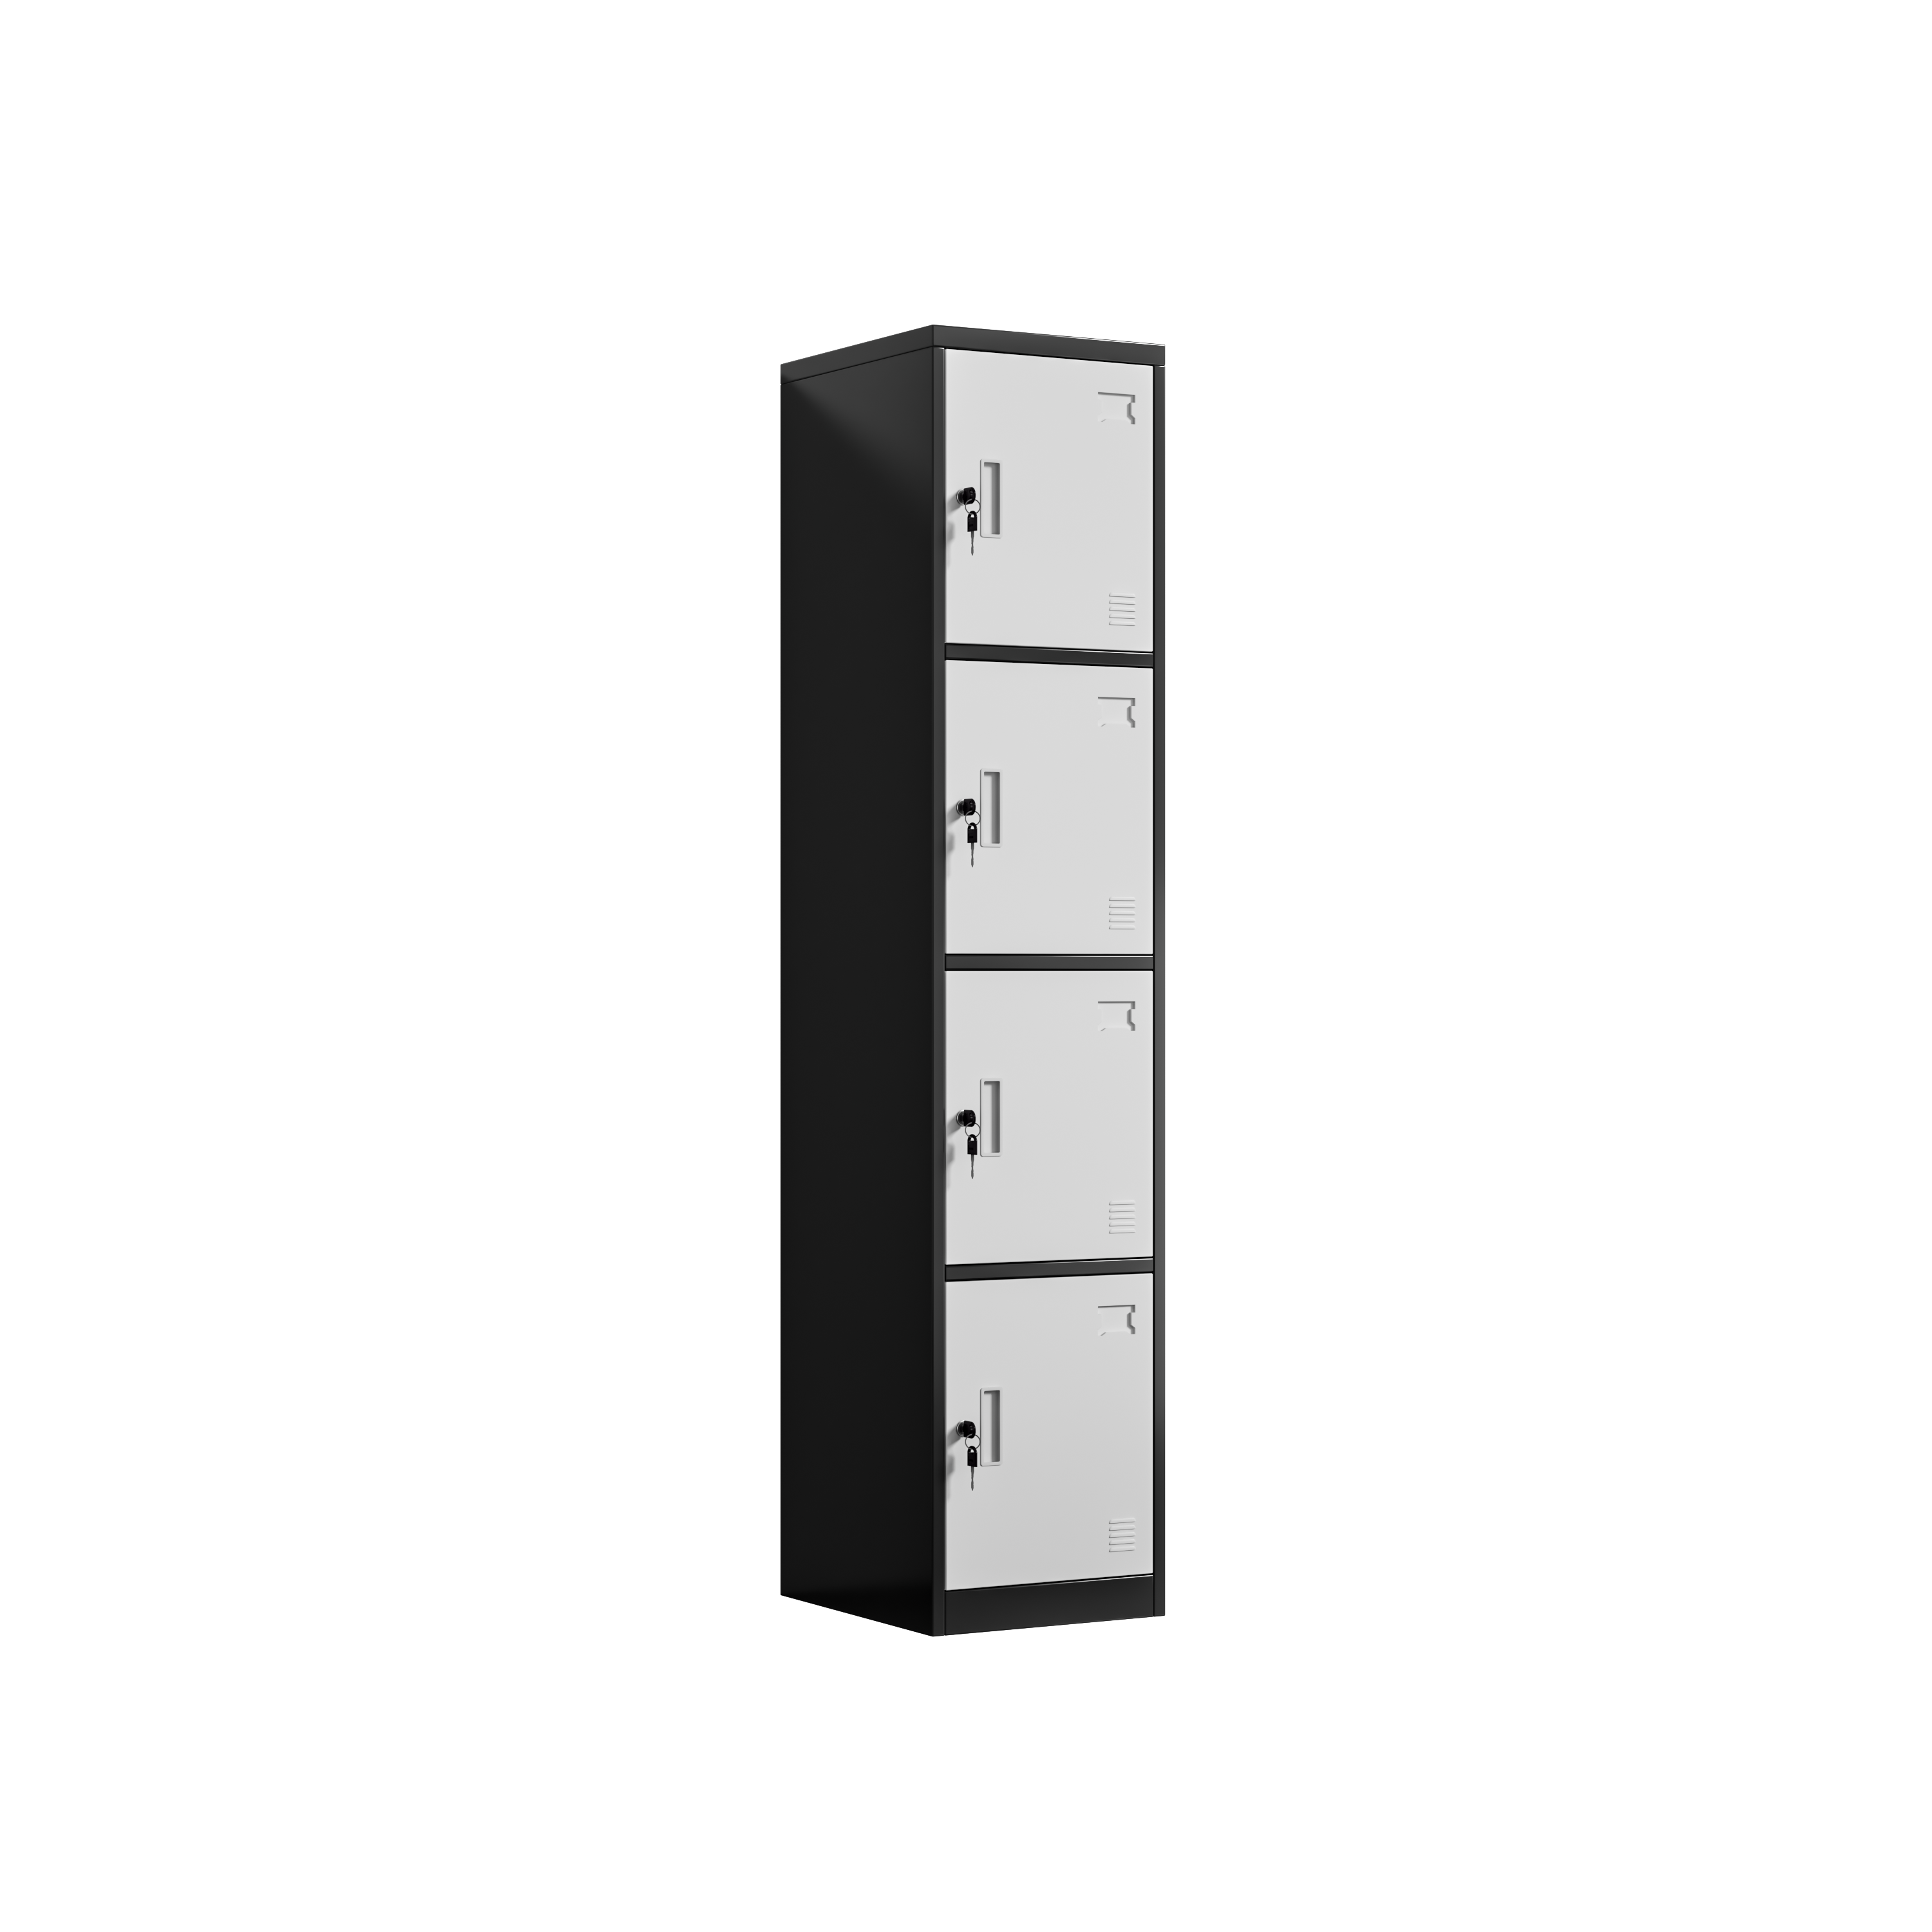
コンテナは湿気の多い暖かい海を越えて到着し、ドックにはまだ塩の匂いが残っていた。最初の金属ロッカーの下部端には、荷役時にベルトが擦れた痕として薄い線が残っていた。底部の角付近では、換気スリットにたまった結露の中に、小さな赤褐色の錆びのような斑点が見られた。誰もそのロッカーを落としたり、パネルを曲げたりした形跡はなかった。損傷はすべて仕上げ面に限られており、ドックの照明下ではほとんど目立たず、誰かがじっくり観察する前に簡単に拭き取れるほど薄かった。作業員はそのロッカーを別に置き、端部を写真に撮り、梱包明細書を取り出した。
湿度の高い天候で到着したコンテナ:作業員が記録した内容
ドアの端に擦れ跡が集中していた場所
これらの傷はランダムに付いていたわけではなく、長時間の輸送中に金属製ロッカーがストラップや隣接する段ボール箱、コンテナ床と接触する部分——つまりドアの垂直エッジと下部レール——に集中していました。一方、広いドア面には傷がほとんど見られず、塗装全体が剥離したわけではありませんでした。接触部位のみが摩耗して素地の金属が露出していたのです。このパターンから、問題の原因は塗装工程の不具合ではなく、梱包および取扱い方法にあると特定されました。
フレーム本体にへこみは見られませんでした。
塗装不良と構造的欠陥を明確に区別できたことで、当該ロットが即座に全数不合格となる事態を回避できました。フレーム、ヒンジ、カムロックの各部品はすべて公差内に収まっており、ドアの開閉もスムーズで引っかかりがなく、組立用ボルトの締付けトルクも保持されていました。これは極めて重要でした。なぜなら、フレームの変形は粗雑な取扱いを示唆する一方、フレームが無傷で塗膜のみが損傷している場合は、表面処理(サンドブラストやプライマー塗布など)に問題があった可能性を示すからです。検査担当者はこの違いを検査表に明記し、該当ユニットについては返品ではなく、管理された状態での局所補修(タッチアップ)を指示しました。
なぜ細かい傷が錆の発生につながるのか?
凝縮水が塩分を塗膜の破損部に運び込む
海辺の空気はほとんど常に湿っており、密閉されたコンテナ内では、日中は暖かく、夜間は冷たくなるという温度変化が繰り返されます。冷えた鋼板表面に水分が凝縮し、空気や梱包材から微量の塩分を吸収して、素地(裸の金属)に達するピンホールや傷の内部に浸透します。この薄い電解質が露出した鋼板と接触すると、小さな腐食電池が形成され、周囲の塗膜の下を這うように錆が広がっていきます。埠頭で単にこすり傷があるように見える金属製ロッカーでも、後になって倉庫内で広がるような錆斑を示すことがあります。目に見える粉末状の層は、最初の防御ではなく、最後の防衛ラインです。その層に亀裂が入ると、その下にある接着層がむき出しになります。
塗膜の厚さよりも、密着性が重要です
出荷後に傷がついたと指摘されて返品された場合、金属製ロッカーに厚めのコーティングを指定したくなるかもしれませんが、厚さだけでは傷が錆びに発展することを防げません。重要なのは密着性です。適切に前処理された表面に密着したフィルムは、傷の端部から剥がれにくく、腐食が進行し始める箇所を減らします。一方、密着性が不十分な厚いコーティング層は、水分がその下に侵入すると、シート状に剥離してしまうことがあります。格子状密着性試験(クロスカットテスト)や塩水噴霧試験は、目で確認できる光沢ではなく、この密着性そのものを評価するものです。
素地鋼板からの密着性構築
粉体塗装前の工程:脱脂およびリン酸処理
金属製ロッカーの仕上げは、色を塗布するずっと前から始まります。冷間圧延鋼板は、切断・曲げ工程を終えると、油分、微細な金属粉、手作業による傷などが付いた状態で出てきますが、スプレーガンではこれらを隠すことはできません。脱脂処理によりこれらの汚れを除去し、リン酸処理(パホスファティング)によって裸の金属表面に薄い結晶層を形成します。この層は粉体塗装をしっかり定着させ、また塗膜が剥がれて露出した部分での腐食を遅らせます。この前処理のいずれかの工程を省略すると、見た目はきれいでも塗膜が十分に密着せず、ただ乗っかっているだけのパネルになってしまいます。1992年に設立され、敷地面積3万平方メートルを有する洛陽華為オフィス家具有限公司では、この前処理工程を厳密に管理・検査しており、後工程の加熱炉では、そもそも準備されていない表面を修復することはできないからです。
静電塗装、加熱炉による硬化、密着性検査
表面処理が完了すると、帯電した粉体塗料を吹き付けます。このとき、塗料は平面部にだけ堆積するのではなく、エッジやコーナーまで均一に被覆されます。その後、パネルは硬化炉へと送られ、粉体が溶融・流動し、架橋反応を起こして連続した皮膜を形成します。この工程における時間と温度設定が、塗膜が十分な密着性を発揮するか、あるいは柔らかく剥離しやすい状態のまま残るかを決定します。例えば、金属製ロッカーの塗装後、十分な硬化時間を待たずに取り出してしまうと、見た目は完成品のように見えても、簡易的なテープ剥離試験やクロスカット試験で不合格となることがあります。サンプルパネルを用いた塩水噴霧試験や耐久性サイクル試験により、月産1万個という大量生産においても、密着性の評価を再現性高く行うことが可能です。ここで問われるべき重要な点は、「塗膜の厚みがどれほど見えるか」ではなく、「上流工程が仕様通りに厳密に管理されていたか」です。
発注書に記載すべき検査項目
ISO、ANSI、OSHA、NFPAが実際に規定・カバーしている内容
規格は、金属製ロッカーに表示されたマークを受入ドックが解釈・対応できるよう、購入者に共通の言語を提供します。ISO 9001は前処理および硬化工程の文書化された手順を規定し、ISO 14001はスプレー塗装時のオーバースプレー(過剰噴霧)や廃棄物処理に関する要求事項を定めています。第三者機関による監査を受けた品質・環境マネジメントシステムを導入している工場では、これらの工程がトレーサビリティ(追跡可能性)を確保して実施されます。ANSI/BIFMA X5.9は収納用ユニットの強度および耐久性に関する性能要件を定め、ANSI Z535.4はユニットに付与すべき安全表示および荷重表示の仕様を規定しています。OSHA 29 CFR 1910 第S章はスプレーブースおよび硬化炉の電気配線に関する安全基準を、NFPA 1は粉体塗装に関連する防火上の要件をそれぞれ定めています。
金属製ロッカーを購入する際は、生産ラインで使用される前処理方式を確認し、同一ロットの付着性試験および塩水噴霧試験の結果を請求してください。また、コーティングが空気乾燥ではなく、熱硬化されていることも確認しましょう。これらの条件は、発注書に明記しておけば、到着した貨物に対して書面による検収基準が確保されます。
到着時に金属製ロッカーを点検する際は、ドアの周辺部および底部のレールを斜め光で照らしながら確認し、素地が露出した傷があれば写真を撮影します。また、通気スロットに水分がたまっていないかも確認してください。補修か拒否かを判断する前に、梱包方法と傷のパターンを照合します。
金属製ロッカーを使用する際は、水平調整脚を使って湿気の多い床から本体を離して設置してください。コーティング面に段ボール箱などを積み重ねないよう注意し、通気スロットから空気が通り抜けるようにしましょう。長距離輸送中に良好な塗装面が擦り傷になる主な原因は、ベルトによる締め付けや隣接する荷物との接触です。
金属製ロッカーの保守管理では、汚れは溶剤ではなく中性洗剤で軽く拭き取ってください(溶剤は塗膜を柔らかくしてしまいます)。温度変化後に発生した結露は、速やかに乾燥させてください。また、素地が露出した端面は、すぐに同色の補修材で密封してください。繰り返し同じ場所に傷がつく場合は、記録を残しておき、梱包上の不具合を特定できるようにしましょう。
よくあるご質問
Q:フレームに損傷がないのに、金属製ロッカーに錆び spots が見つかったのはなぜですか?
A: 海上輸送中に塩分を含んだ結露がコーティングの微細な亀裂に浸透し、露出した鋼材部分から腐食が発生します。フレーム自体は健全なままです。なぜなら、損傷は表面被膜に限定されるためです。そのため、検査員は構造部の点検と仕上げ部の点検を明確に分け、それぞれの傷や痕の位置を記録します。フレームが健全であるにもかかわらずコーティングの密着性が不十分な場合は、その原因は取扱いではなく、前処理にあります。
Q:粉体塗装を施す前に、リン酸処理(りんさんしょり)にはどのような効果がありますか?
A: リン酸処理は、脱脂済みの鋼材表面を、粉体塗料がしっかり密着できる薄い結晶層に変化させるとともに、塗膜が剥離した端面などからの腐食進行を遅らせます。脱脂だけでは油分は除去されますが、表面は滑らかで、塗料が付着するためのアンカーとなる凹凸がほとんど残りません。この二つの工程が、金属製ロッカーの塗膜が傷ついた際に周囲から剥がれてしまうのか、あるいは傷の周辺でしっかり保持されるのかを左右します。どちらか一方の工程を省略すると、後に密着不良として明らかになります。
Q:荷主はコンテナ出荷前にコーティングの密着性をどのように確認できますか?
A: 同一製造ロットから得られた密着性および塩水噴霧試験の結果、およびそれらに付随するオーブン焼成記録を確認してください。サンプルパネルでクロスカット剥離試験を行うと、塗膜が刻線部の端から浮き上がるかどうかがわかります。これらの検査は、光沢面では目視で判別できない、カラーコート下の密着状態を評価するものです。
Q:粉体塗装の膜厚を厚くすれば、海上輸送時の傷(スクラッチ)を防げますか?
A: 膜厚は摩耗抵抗性を高めますが、傷が局所的に留まるかどうかは密着性が決めます。表面処理が不十分な鋼材上に厚膜を形成しても、湿気が塗膜下に侵入した際に、全体がシート状にはがれてしまうことがあります。一方、密着性が良好な塗膜は、傷の発生箇所で剥離せずに保持されます。粉体の塗布量だけでなく、焼成時間および温度も同様に重要です。
Q:塗装ラインおよびロッカー本体に適用される規格は何ですか?
A: ISO 9001は、文書化された前処理および硬化工程をカバーし、ISO 14001はオーバースプレーおよび廃棄物の取り扱いを規定しています。ANSI/BIFMA X5.9は、収納ユニットの耐久性に関する要件を定め、ANSI Z535.4はそのラベル表示を規制しています。OSHA 29 CFR 1910付録Sは、ブースおよびオーブンの配線について定め、NFPA 1は粉体塗装作業に関連する防火に関する規定を定めています。
Q:受入作業員が傷や markings を発見した場合、どのような対応をすべきですか?
A: 該当ユニットを一時的に隔離し、ドアの端部および下部レールを写真に撮り、各傷が素地(裸金属)まで達しているかどうかを確認してください。フレームが依然として直角に据わっていること、およびロック機構が正常に機能することも点検してください。その後、傷のパターンを、そのロットのバンド固定および積み重ね方法と照合します。表面の軽微な損傷には、制御された補修(タッチアップ)が適していますが、フレームの変形が確認された場合は、別途対応が必要です。