
 EN
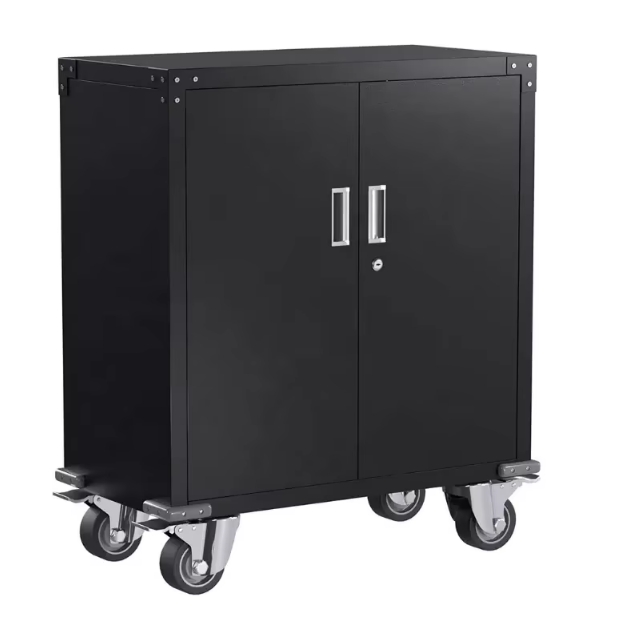
ある郡の記録保管室で使用されていた移動式ファイルキャビネットの最下段引き出しは、すでにたわみ始めていた。職員が裁判関係の書類をぎっしり詰め込んだ結果、引き出しを完全に引き出した際に前方の片側がわずかに下がり、上部の端に隙間が生じていた。フレーム全体が開口側へ傾いていた。引き出し上面に定規を当てて確認すると、片側の側板がスライドレールの溝付近で湾曲しており、底面と床の間に光が透けて見えることから、底面がもはや直角になっていないことがうかがえた。点検はスライドレールから、その背面の補強プレート、さらに下方のクロスメンバ、そして各キャスターのブレーキへと順に進んだ。原因は外観上の問題ではなく、構造的な不具合であった。
満載状態の引き出しにおける実地観察
引き出し前面に最初に現れる隙間の位置
荷重がかかった引き出しは、片持ち梁として機能します。引き出し本体の重量に加え、ファイルフォルダーなどの荷重がキャビネット本体の前方に作用するため、スライドレールと側面板には、引き出しの引き出し量に比例して増大する曲げモーメントが生じます。最初に現れる異常は、通常、部品の破損ではありません。引き出し前面の上端に隙間が生じ、自由端(先端)側でより広がります。これは、スライドレールの取付部近傍で側面板がたわむためです。高密度のアーカイブ資料を収容する移動式ファイルキャビネットでは、この隙間こそが、何らかの構成部品が設計容量に対して小さすぎるという、最も初期のサインなのです。
直尺とフィーラゲージを用いたたわみの測定
診断は低技術のままでした。担当者が直定規をキャビネットの天板に沿って置き、引き出しを閉めて両端の隙間(リベール)を目視確認しました。フィーラーゲージで再現性のある数値を測定し、引き出しを空にして再度測定することで、永久変形によるずれと弾性変形によるたわみを区別しました。また、引き出しを完全に引き出した状態で外側の角を押すことで、スライド自体のたわみとフレームのたわみそれぞれがどれだけ寄与しているかを明らかにしました。同じ列に並ぶ同一仕様のモバイルファイルキャビネットでも同様の手順を繰り返したところ、不具合は当該ユニットに特有のものであり、ロット全体の問題ではないことが確認されました。
荷重をかけた引き出しがフレームを歪ませる理由
ボールベアリング式スライドとローラー式スライドのそれぞれの耐荷重性能
ボールベアリング式スライドは、引き出しの荷重を硬化処理されたレースに分散させるため、ボールが数個のローラーではなく長い接触線上で垂直方向の力を分担します。これは特に全開時において重要で、安価なローラースライドでは変形が生じ、引き出し前面がわずかに浮き上がってしまいます。公称行程と取付け方式によって、鋼材に伝わる力の大きさが決まります。密集したアーカイブ用にモバイルファイルキャビネットを指定する場合、スライドの性能が満載時の引き出し挙動を左右するため、注文書には必ず別行で明記する必要があります。
キャスターのブレーキはフレームの横揺れ(ラッキング)を防止しません
ロック式キャスターはキャビネットを床に固定しますが、その上部の箱体を正方形に保つことはできません。ラッキングとは、フレームが歪む現象であり、荷重の偏りや繰り返しの横方向力によって、長方形から平行四辺形へと変形するものです。ブレーキは床面での移動を防ぐものであり、溶接パネルのねじれを抑えるものではありません。すべてのキャスターのブレーキが正しく作動しても、キャビネットは依然として傾いていました。キャスターのみで可動式ファイルキャビネットを仕様指定しても、この傾きを防ぐことはできません。必要なのはクロスメンバーや溶接継手における剛性確保です。
補強プレートが荷重をキャビネットフレームに伝達します
両側面板を連結する下部クロスメンバー
底部のクロスメンバにより、左右の側面板が一体の箱として機能します。移動式ファイルキャビネットでは、台座は引き出しを支える以上の役割を果たしており、片側の引き出しが反対側のレールを引っ張った際に、もう一方の側面が外側に広がるのを抑制します。このクロスメンバがないと、台座は緩んだU字形状となり、スライド取付部同士が互いに干渉し合い、現場で観察される上部の隙間の拡大という形で問題が顕在化します。左右の側面板および背面に溶接で接合された部材によって、この部分が閉じられ、剛性が高められます。この剛性向上により、引き出しを開いた際の移動式ファイルキャビネット全体の挙動が変化しました。
スポット溶接と曲げ加工が荷重をどう分担するか
冷間圧延鋼板は、切断・曲げ・接合を経て初めて剛性のある構造になります。CNC曲げ加工によりパネル端部にフランジが折り曲げられ、平らな板材よりもはるかに高い剛性が得られます——紙に折り目を入れるのと同じ原理です。スポット溶接によって、これらの折り曲げ部が補強プレートおよびクロスメンバーや複数の箇所で固定され、接合部にかかる応力を分散させます。スライド取付部の背面には局所的な補強プレートを配置し、ねじなどの締結具が確実にかみつくようにしています。1992年に設立された洛陽の工場(敷地面積3万平方メートル、月産1万台)では、こうした一連の工程を厳密に守ることで、移動式ファイルキャビネットの品質と寸法精度を一律に保っています。
規格・荷重伝達経路・長期保守
目視による推定より信頼性が高い:規格が求めるもの
直定規による測定値は、単一のキャビネットの状態を示します。一方、規格とは、あらゆるキャビネットが満たすべき性能要件を定めたものです。引き出しのたわみ、スライドレールの耐久性、フレームの安定性といった項目に関しては、収納家具の強度・耐久性を規定するANSI/BIFMA X5.9が最も近い基準となります。製造工程における反復可能な曲げ加工、溶接、塗装を実現するためには、体系的な品質管理が必要であり、その根幹を支えるのがISO 9001です。作業現場で混雑した通路内に設置されたキャビネットが荷重時に転倒しないよう、安全な収納方法を定めるのはOSHA 1910.176です。また、避難通路内にキャビネットを設置することは生命安全上の重大なリスクとなるため、動線の確保を定めるNFPA 101も関係します。購入者が複数のモバイルファイリングキャビネットを比較検討する際、これらの規格・基準は発注書上の確認事項となります。
モバイルファイリングキャビネットを購入する際は、スライドレールの種類、公称行程、側面板の板厚を文書で明記してもらうとともに、各スライド取付部背面の補強プレートおよびベース下部のクロスマEMBERの配置を示した図面の提出を依頼してください。成形・溶接構造を採用していると説明するサプライヤーは、後から検証可能な荷重伝達経路を提示していることになります。
移動式ファイルキャビネットの到着時の点検:本体を水平な床に設置し、すべてのキャスターのブレーキをかけます。各引き出しを完全に開き、直定規を用いて上部両端の隙間(リベール)を確認します。荷重のかかった引き出しの外側角を押して、側面板の動きを観察します。底面の角部における溶接が連続していることを確認してください。
移動式ファイルキャビネットの使用方法:まず下段の引き出しを中心に荷重を分散させてください。満載された引き出しを開放したままにしないでください。キャビネットを移動する際は、必ずブレーキを解除し、すべての引き出しを閉じたうえで行ってください。許容荷重および許容移動範囲を超えないよう注意し、絶対に開放中の引き出しを踏み台や棚として使用しないでください。
移動式ファイルキャビネットの保守管理:スライドレース部分を定期的に清掃し、取付ボルトの緩みがないか確認してください。高頻度で使用される機器については、数か月ごとに上部の隙間(リベール)を測定しましょう。隙間が徐々に広がっている場合は、早期の異常兆候です。フレームに永久的な歪みが生じる前に、脚部の水平調整を再度行うか、摩耗したキャスターを交換してください。
よくあるご質問
Q:満載状態の引き出しがたわむ原因は何ですか?
A: 荷重のかかった引き出しは片持ち梁として機能するため、ファイルが引き出しを押し出すにつれて曲げモーメントが大きくなります。この力によって、スライドレール、その背面に取り付けられたマウントプレート、および側面板がわずかにたわみます。いずれかの部品が十分な剛性を持っていない場合、引き出し前面の自由端が下がり、上部の縁に隙間が生じます。各部品を個別に点検することで、どの部分から変形が始まるかを特定できます。
Q:ボールベアリング式スライドは、重いファイルの収納にどう役立ちますか?
A: ボールベアリング式スライドでは、垂直方向の荷重が硬化処理されたレースに沿って分散されるため、数多くのボールが力を分担して受け止めます。これに対し、ローラー式では少数のローラーが一点で荷重を支えるため、局所的な負荷が集中します。このように接触線が広がることで、てこ比が最大となる全伸長時のたわみが低減されます。ただし、スライド自体は鋼材製の支持構造に荷重を伝達するだけのものであり、十分な剛性を持つマウントプレートと健全な側面板が不可欠です。
Q:ロック式キャスターは、キャビネットフレームのねじれを防ぎますか?
A: いいえ。ロック式キャスターは、キャビネットが床を滑って移動するのを防ぎますが、左右に不均等な荷重がかかった際にフレームが長方形から平行四辺形へと変形(ラッキング)するのを防ぐことはできません。このラッキングに対する耐性は、溶接継手、補強プレート、および側面板を互いに結ぶ底部横材によって得られます。キャスターは安定性と安全な設置位置確保に重要ですが、それは床面での移動防止の観点であり、筐体の幾何学的形状とは無関係です。
Q:モバイルユニットに底部横材が必要な理由は何ですか?
A: 底部横材は両側面板を一体の閉断面構造に結びつけます。これにより、引き出しを1本のレールから引き出した際に、底面が緩んだU字形に広がるのを防ぎます。底部横材がない場合、スライド取付金具同士が互いに干渉し、フレームがラッキングを起こし、引き出し上面に隙間が広がる現象として目に見えるようになります。側面板および背面と溶接で一体化された横材を用いることで、日常的な使用を長年にわたり繰り返してもスライドの位置精度が安定します。
Q:引き出しの強度および収納安全性には、どの規格が適用されますか?
A: ANSI/BIFMA X5.9は収納ユニットの強度および耐久性を規定しており、引き出しのたわみ、スライドレールの耐久試験、フレームの安定性に関する主な基準となります。ISO 9001は製造プロセス面をサポートしており、成形および溶接作業の再現性は、管理された品質保証システムに依存します。OSHA 1910.176は安全な収納を定めており、荷重をかけた状態でもユニットが転倒したり、収納物が落下したりしないことを求めています。NFPA 101は避難経路周辺の安全性を確保します。
Q:引き出しのアライメントはどのくらいの頻度で点検すればよいですか?
A: 使用頻度の高いキャビネットでは、数か月に1回程度、直定規を用いて各引き出しの上面と前面との隙間(トップリベール)を測定し、変化を記録してください。測定値の間に隙間が広がっている場合は、スライドレール、ボルト、またはフレームのいずれかが徐々に劣化しているサインです。溶接部が亀裂を生じる前に早期に対処する方が、はるかに容易です。点検の際には、スライドレールの走行面を清掃し、締結部品を再締めするとともに、摩耗したキャスターも交換してください。