
 EN
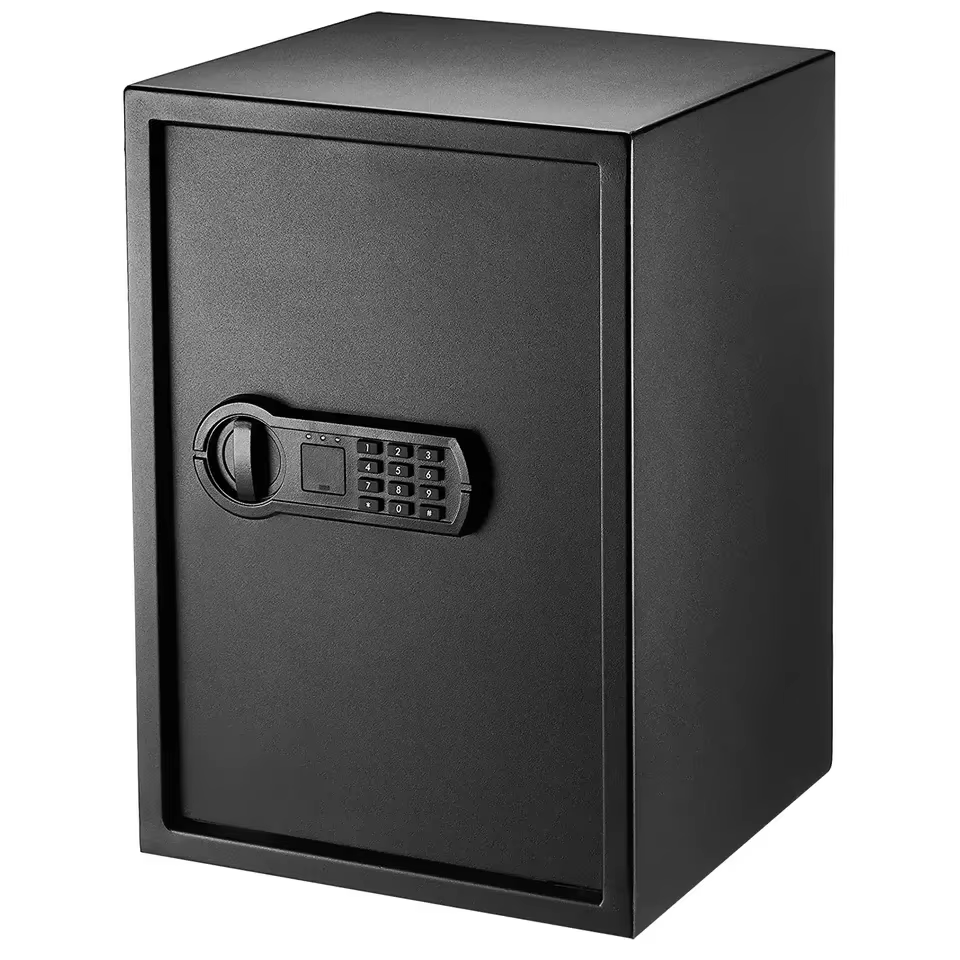
複数拠点でサービスを展開するグループ企業のオペレーション責任者が、単価はほとんど変わっていないのに、なぜ卸売セーフの導入が予算オーバーになったのかと尋ねたことがありました。その答えは、誰もまとめて確認していなかった請求書の中にありました——交換用キーパッドの購入、再鍵付け作業の訪問手配、ドアのへこみによる宅配便保険請求、そしてわずかに色調の異なるグレーのセーフを再度出荷した費用です。これら一つひとつは金額が小さく、目立たなかったのです。しかし卸売セーフプログラムでは、導入を「個別の小規模購入の積み重ね」ではなく、「ひとつの統合システム」として捉え直すため、単に見積もり額をわずかに引き下げるのではなく、繰り返し発生する作業を未然に防ぐことで節約を実現します。
実際に資金が漏れている場所
卸売セーフプログラムにおけるコスト削減額を算出する前に、単価以外のコスト項目を明確にすることが重要です。これらはほぼすべて調整コストであり、拠点数が増えるほど増幅されます。
作業の繰り返しが、仕様の向上よりも高コストになる理由
卸売セーフプログラムでは、プログラム実施中に錠前を交換すると、現場訪問、新たな鍵管理表の作成、および改めて配布する指示書の作成が必要になります。ドアにへこみが生じた場合は、返送輸送、交換用ユニットの手配、およびその受領担当者の確保が必要です。仕上げの不一致があれば、2種類のスペアパーツ在庫をそれぞれ維持しなければなりません。個々の事象は小さなものですが、いずれも発注書の作成、技術者による対応、記録の保管といった手続を伴います。調達チームは通常、見積書を品目ごとに細かく比較するため、こうした「その後に発生するコスト」を完全に見落としがちです。なぜなら、これらのコストは数か月にわたり、異なるコストセンターに分散して計上されるからです。したがって、プロジェクト開始時に単一の統制された仕様書を作成することは、最もシンプルかつ即効性のある対策であり、かかる費用は図面の精度を高めるための時間のみです。
総支出を抑える5つの仕組み
以下の5点は構造的なものであり、いずれも割引に依存せず、注文前にそれぞれ確認できます。
サイト間で共通の鍵施錠スケジュールを標準化する
卸売向け金庫プログラムでは、単一の鍵施錠モデル、単一の鍵・パスコード階層、およびプログラム全体で共通のリセット手順を定め、それらをマスタースペシフィケーションに明記してください。UL 768規格に準拠したリセット可能なダイヤル式錠は、スタッフの入れ替わりが激しい現場に適しています(再鍵交換のための訪問なしでパスコードを変更可能)。一方、鍵式システムでは、マスターキー管理表と予備鍵の保管ルールを文書化する必要があります。いずれの方式でも、統一されたスケジュールを採用すれば、操作手順・研修内容・予備部品の在庫もそれぞれ1種類で済みます。卸売向け金庫導入時に複数の異なる錠体を混在させることは、回避可能なサービス要請の最も一般的な原因ですが、注文段階で完全に防止可能です。
小包配送対応段ボール箱の採用による輸送事故請求件数の削減
卸売向けセーフティボックスの出荷単位は重量が大きいため、包装の強度が不十分だと損傷リスクが高まります。段ボールの等級、角部および辺部の保護方法、箱内でのドア固定方法、およびキーパッドの別送有無を明記してください。宅配便による輸送工程が含まれるルートの場合、書面による受入基準を定めた輸送試験または小包順序試験を実施してください。卸売向けセーフティボックスは多数の宛先へ出荷されるため、パレット積みによる単一配送と比べて、はるかに多くのハンドリングが発生します。そのため、適切な包装は、損害請求や再配達の削減を通じて、そのコストを十分に回収できます。承認済み段ボール箱の内部を写真撮影し、その画像を入荷検品時に使用してください。
共通仕上げを採用することで予備在庫を削減できる理由
卸売向け安全プログラムでは、すべての現場でRALまたはパントーンの色番号を統一することで、補修キットは1種類、交換用ドア部品は1種類、受入基準となる外観サンプルも1種類で済みます。画面上ではまったく同じに見える2種類のグレーを注文するのは簡単ですが、実際には同一の廊下に並べて設置した際に、その違いが目立って使い勝手が悪くなることがあります。仕上げには、前処理および粉体塗装の内容を文書化した証拠資料に加え、付着性および耐食性試験の結果(試験方法を明記したもの。例:ISO 2409による付着性試験、ISO 9227またはASTM B117による耐食性試験)を添付してください。REACHおよびRoHSの適合宣言は、塗装材および電子部品を含むすべての対象品目をカバーする必要がありますが、仕上げを統一することで、これらの文書作成も簡素化されます。
予備のシリンダーは、発注中ではなく、現場に常備
卸売向けセーフティ・バッチの場合、最初の故障発生後に部品を注文するのではなく、メイン・バッチと同時に、測定済みのシリンダー錠、ハンドル、ヒンジピン、キーパッドおよび補修用材料のセットを一括して発注してください。この追加コストは、単一の出荷にわずかに上乗せされる程度ですが、代替案として急送便の送料が発生し、部品到着までキャビネットが使用不能な状態で放置されることになります。工場に対し、すべての予備部品が納入済みユニットの図面改訂版と一致することを確認させ、予備部品にはその改訂版番号を明記するよう依頼してください。また、ロックの交換スケジュールが統一された卸売向けセーフティ・プログラムでは、地域ごとに1セットの予備部品キットで十分です。そもそも標準化を進める目的は、こうした一貫性を確保することに他なりません。
集荷によるコスト削減効果がなくなるとき
同一モデルの異なる設計変更版を1つのコンテナに混載して出荷するのは、最初のコンテナが満載になるまでは合理的です。しかし、一度混載が始まると、仕分け・再ラベリング・現場での混乱によって得られる輸送コスト削減分が相殺されてしまいます。したがって、単一の出荷ロットには1つの承認済み図面改訂版のみを含めるか、あるいは分割出荷を行う場合は、シリアル番号範囲で明確に区別し、それぞれに独立した検査記録を添付するようルールを定めてください。注文が複数の生産ロットにまたがる場合、それらは別々のロットとして取り扱い、別々の書類を発行します。ロットの統合出荷は可能ですが、その際にはバージョン管理と積載計画が同等に厳密である必要があります。
こうしたコスト削減を支える基準
卸売用セーフプログラムにおいて、標準化は単なる選好事項ではなく、購入者が後続のロットが初回ロットと同一であることを証明できるようにするための不可欠な仕組みです。
ロットとともに移動する証拠資料の提出を求める
ISO 9001が基盤となります。これは、管理された図面、校正済みの計測器、および保管された試料によって、大量生産における安全プログラムの一貫性が確保されるためです。入荷検査のための妥当なサンプリング計画にはISO 2859-1が適用され、ISO/IEC 17025認定試験機関による評価報告書には、実際に試験された製品の正確な型式名が明記されている必要があります。火災耐性の等級についてはUL 72が、不正侵入防止性能についてはUL 687およびEN 1143-1が、組合せ錠(コンビネーションロック)についてはUL 768がそれぞれ規定しています。設置前の重い機器の保管・取扱いに関してはOSHA 29 CFR 1910.176(b)が、設置場所および避難経路に関してはNFPA 1が、ユーザーが実際に目にするラベルに関してはANSI Z535.4が適用されます。これらの規格類は、見積額を下げるものではありません。むしろ、二度支払いをしなければならないリスクを低減するものです。
社内での事業化根拠の構築
卸売安全プログラムを構築する際は、単価と下流項目(輸送費、包装不良補償、鍵交換訪問、スペアパーツ、技術者の作業時間、交換用ユニット)を1枚のシートにまとめます。その後、これらの項目のうち、どの項目が管理対象仕様によって除外されるかを明示します。計算にあたっては、恣意的に設定したパーセンテージを使わず、自社の過去の実際の請求書データをそのまま活用してください。これにより、信頼性が高まり、後々の説明責任も果たしやすくなります。また、手付金の支払い前に、サプライヤーに対して、マスタ仕様書、改訂ルール、およびスペアパーツ一覧表の書面による確認を必ず求めてください。こうして構築された卸売安全プログラムを新規サイトへ展開する際は、図面・錠前スケジュール・点検チェックリストがすでに存在しているため、非常に容易です。真のコスト削減は、まさにこの点にあります。
よくあるご質問
標準化されたプログラムは、現場ごとに個別に調達する場合と比べて本当にコストが低くなるのでしょうか?
卸売向けの安全な注文では、単価だけでは全体像がわかりません。仕様を統一すれば、鍵の再設定作業の繰り返し訪問、混在したスペア部品在庫、別々の研修セッション、輸送中の破損による再納品などが不要になります。提案資料を作成する際は、予測されるコスト削減額ではなく、お客様ご自身の実績データを基に、過去の請求書明細を見積もりと並べて示してください。こうした比較を行うと、通常は割引率の試算をしなくても、効果が明確になります。
スタッフの入れ替わりが頻繁な現場には、どのタイプの錠前が適していますか?
リセット可能なダイヤル式錠前は、通常、管理が容易です。また、ダイヤル式錠前の場合はUL 768認証を確認してください。鍵式錠前も十分に有効ですが、その場合、マスターキーの階層構造、スペアキーの管理方法、および再鍵交換のルールを、マスタースペックに明記しておく必要があります。重要なのは、全現場で同一の錠前方式を選択することです。現場ごとに異なる錠前本体を混在させると、標準化によって回避しようとしていたサービス対応(訪問対応)が発生してしまいます。
展開に含める予備ハードウェアの数量はどの程度が適切ですか?
予備品の数量は、設置場所数、想定される取り扱い強度、および交換部品の納入リードタイムをもとに算出し、その根拠を注文書に明記してください。一般的な予備品には、シリンダー、ハンドル、ヒンジピン、キーパッド、タッチアップ材があります。工場に対しては、すべての予備品に納入された本体の図面改訂番号を明記するよう依頼してください。標準化されたプログラムでは、各設置先ごとに個別在庫を抱えるより、地域単位で統一したキットを用意する方が通常は簡便です。
これらの機器において、梱包仕様を明記する意義は何ですか?
重量により損傷は段ボール箱の角部やドア端に集中しやすく、ドアのへこみはしばしば本体交換と往復の返送輸送を招きます。段ボールの等級、角部保護材、ドア固定具、および別梱包とする電子部品を明記し、書面による受入基準を設定した上で輸送順序試験を実施してください。承認済みの段ボール内装写真を保管し、初回納品時に荷受検査(パレット受領サイン前)で実際の内装と照合してください。
異なる図面改訂版を同一コンテナで出荷できますか?
可能です。ただし、厳格な管理が必要です。各改訂版は連番範囲で明確に識別し、それぞれに専用の検査記録を添付し、受入先ごとに期待される連番範囲を事前に通知してください。これを怠ると、貨物費の削減効果が、かえって仕分け作業時間の増加や現場での混乱という形で帳消しになってしまいます。多くのバイヤーは、1回の出荷には1つの承認済み改訂版のみを含むことをルールとして定めており、生産ロットが異なる場合は、注文を2つの明文化されたロットに分割しています。
後続のロットにおける一貫性を確保するための規格は何ですか?
ISO 9001は、製造工程の再現性を担保するための管理図面、計測器具、保管サンプル、検査記録を規定しています。ISO/IEC 2859-1は、根拠のある入荷検査のサンプリング計画を支援します。また、試験機関の認定については、ISO/IEC 17025の取得を確認してください。すべての報告書には、対象となる正確な型式および改訂版を明記することを要求してください。さらに、取扱い・配置・製品ラベルに関しては、OSHA 29 CFR 1910.176(b)、NFPA 1、ANSI Z535.4がそれぞれ適用されます。