
 EN
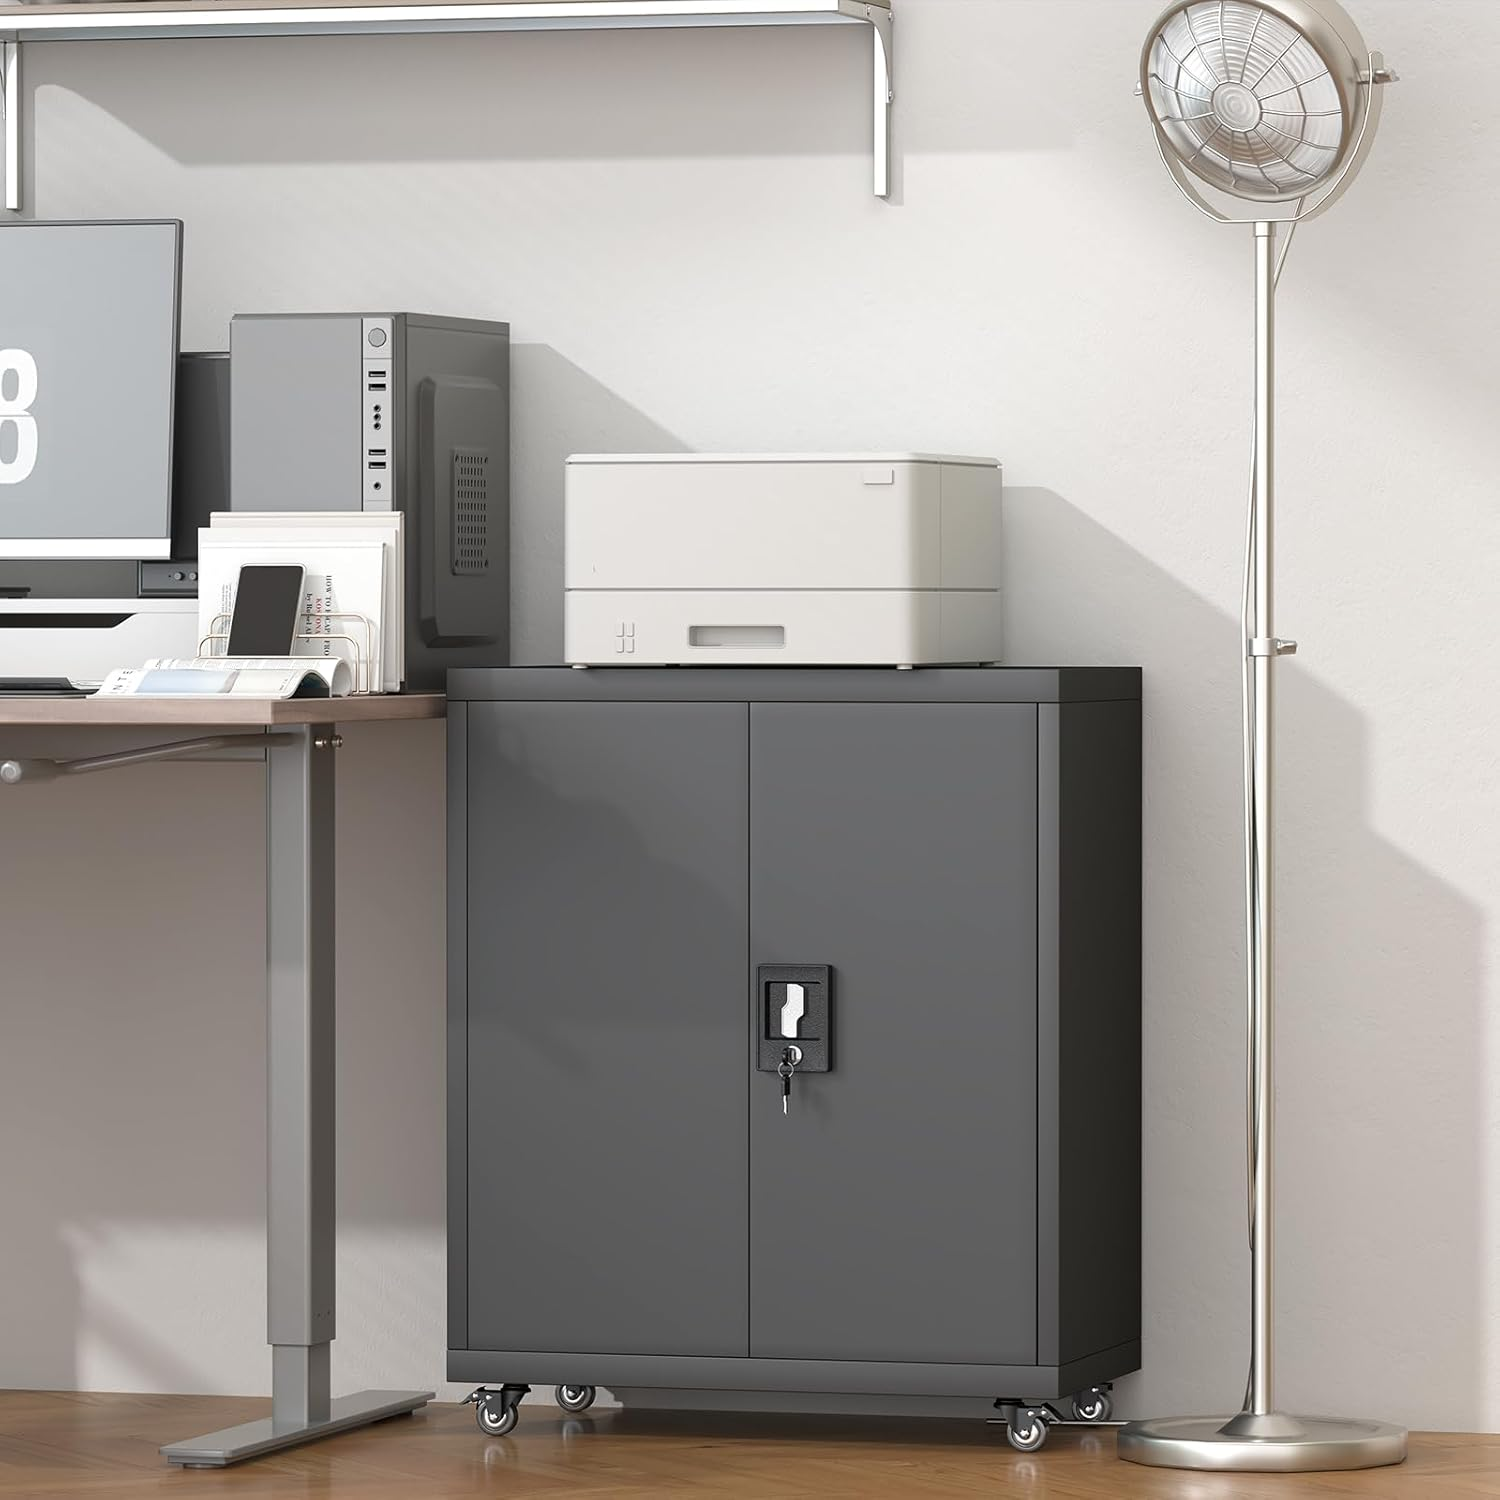
午前中半ばになると、コピー室にはスタッフが紙束を積み上げ、重いフォルダーを引き出しに勢いよく入れる列ができあがります。コピー機横に設置されたキャビネットは、こうした利用負荷に耐えなければなりません。キャスターの角が下部エッジにこすれ、指関節がハンドルを叩き、紙粉がすべての継ぎ目へと沈降します。その使用実態は仕様書ではなく、表面の状態に現れます。まず角の光沢が失われ、手のひらが触れるハンドル部分の塗装が薄くなり、ヒンジ付近に生じた細かいキズから錆が発生し始めます。こうした環境で使う金属製ファイルキャビネットは、経年変化の具合で評価されます。そのため、カタログの写真よりも、前処理の質やエッジ設計の工夫が重要なのです。摩耗の痕跡を読み取ることこそが、パンフレット以上に多くのことを教えてくれます。
コピー機横で:表面状態を1週間観察
手のひらが触れるハンドル部分の塗装の減り具合
ハンドルは、金属製のファイルキャビネットで最も頻繁に触れる部分です。手のひら、キーリング、袖口などが、同じ塗装部分を何千回もこすり続けます。最初に現れる兆候は傷ではなく、光沢の変化です——凹凸のある粉体塗装が磨耗して平滑化し、ツヤが出た部分です。さらに観察を続けると、その磨耗した部分の色が薄れ、やがて素地の鋼材が露出します。この経過は、清掃の問題ではなく、塗膜の密着不良という根本的な問題によるものです。紙の粉塵を拭き取っても光沢は戻りません。なぜなら、失われているのは表面の汚れではなく、薄い塗膜が機械的に摩耗して剥がれ落ちた結果だからです。
エッジやコーナーは、フラットなパネルよりも早く劣化します
フラットなドアパネルは新品に近い状態を保っていますが、金属製ファイルキャビネットの周縁部は別の物語を語っています。シャープな直角エッジでは、カートの衝突による衝撃が集中し、粉体塗装は焼き付け工程でナイフエッジ状の角で薄くなってしまいます。その薄くなったリップ部分が一度衝撃を受けると、キズが折り目線に沿って広がっていきます。一方、丸みを帯びたエッジでは挙動が異なります。塗膜は曲率半径に沿って均一に被覆されるため、衝撃を受けても塗装が剥離するのではなく、金属自体がへこむだけです。ある印刷ゾーンの匿名化された現場記録でも、同様の傾向——すなわち角部の摩耗と中央部の良好な状態——が繰り返し確認されています。設計初期段階で十分な曲げ半径を仕様に盛り込むことで、こうした差異を低減できます。
小さなキズがなぜ調達リスクへと拡大するのか
キズの原因を弱い前処理まで遡る
チップ(塗膜の剥離)が発生する場所は、見た目とは限らない。ヒンジ付近の塗膜を少しだけめくると、その下の鋼板は錆びているのではなく、むしろきれいな状態であることが多い。これは、前処理工程に問題があることを示唆している。冷間圧延鋼板は、製造工場で付着した油分(ミルオイル)とわずかな酸化皮膜を帯びた状態で納入される。脱脂・リン酸処理ラインがこの層を完全に除去できなければ、リン酸被膜は均一に形成されず、粉体塗装膜は弱い界面の上に成形されることになる。結果として、密着性は化学的な設計ではなく、偶然に左右されてしまう。初年度にエッジ部でチップが発生する場合、それは通常、ユーザーの取り扱いが荒いというより、ある処理槽の工程がスキップされたか、リン酸処理液の劣化が原因である。製造ラインがリン酸処理工程をどのように管理・監視しているかを確認することで、耐久性に優れた金属製ファイルキャビネットと、単なる外観重視の製品との違いが明確になる。
ヘアライン状のチップは、見た目だけの問題で済まない
単一のチップ(塗膜の微小な剥離)は、一見小さな事象に見えますが、その後の影響は長期間にわたります。床拭きによる湿気や湿度の高い空気が露出した鋼材表面に達すると、周囲の塗膜の下で錆が進行し、さらに塗膜を浮かせていきます。コピー機設置エリアでは、紙粉が表面に湿気を保持するため、この劣化プロセスがより速く進行します。B2B向けに数十台単位で購入する顧客にとって、こうした散在するチップは、同一フロア内の外観の不均一性を招き、やがて交換依頼や再施工に伴う作業工数増加へとつながります。したがって、塗装前の下地処理を最優先の仕様として位置づけ、量産開始前にサンプルで検証しておくことは、既に現場に据え付けられたキャビネットの再仕上げを行うよりもはるかに低コストです。
リン酸処理が冷間圧延鋼板に実際に及ぼす作用
製造工程で付着した油分(ミルオイル)を除去する脱脂工程
前処理は一連の工程であり、各工程が次の工程を支えています。アルカリ脱脂工程では、冷間圧延鋼板に付着した圧延油や取扱い時の油脂を除去します。その後、純水で洗浄し、界面活性剤の薄膜が残らないようにします。この洗浄が完了して初めて、リン酸処理浴が金属表面と反応し、微結晶状の変成皮膜を形成します。この不溶性のリン酸塩皮膜は、塗装の密着性を高めるための表面積を増加させるとともに、塗膜下の腐食を抑制します。洗浄を省略したり、リン酸処理浴での処理時間を短縮したりすると、皮膜が斑状になり、どんなに高品質な粉体塗装を施してもその欠陥を隠すことはできません。この工程の連鎖関係を理解することで、購入者は「塗装ブースに入る前に金属製ファイルキャビネットの表面がどのように前処理されたか」を問うことができるようになります。「塗装されたかどうか」ではなく、です。
静電粉体塗装がいかにして堅固な被膜へと硬化するか
塗装は最後の工程です。静電粉体塗装では、乾燥した粒子に静電気を帯電させることで、エッジやコーナー全体に均一に付着させます。その後、硬化炉で塗膜を溶融・架橋させ、連続した被膜を形成します。炉内の滞在時間と温度によって、この被膜が十分な密着性を発揮するか、あるいはもろく chalky(チョーキング)した状態のままになるかが決まります。適切に硬化された仕上げは、手でこすっても光沢が落ちませんが、不十分に硬化されたものは爪で軽くこするだけで粉状になります。密着性の確認は、ショールームでの目視ではなく、格子切りテープ剥離試験や塩水噴霧試験によって行います。コピー室に設置される金属製ファイルキャビネットの場合、この硬化被膜こそが日常的に摩耗する表面であり、色合わせと同様に、硬化管理が極めて重要です。
規格・避難基準・日常的な習慣
独立した規格が、測定可能な基準値を定義します
耐久性に関する主張は、公表された規格に照らして評価可能になります。ANSI/BIFMA X5.9は収納家具の強度および耐久性試験(サイクル試験)を定めており、金属製ファイルキャビネットにおいては、荷重をかけた引き出しの強度や仕上げの耐久性について明確な基準を示しています。ISO 9001はプロセス管理に関する国際規格であり、1992年に洛陽で設立されたメーカーが、3万平方メートルの工場敷地内で月産1万点という規模の生産に適用している品質管理手法と同じものです。OSHA 29 CFR 1910.37は避難通路に関する規定であり、コピー機横に設置するキャビネットが通路幅を狭めることを禁じています。また、NFPA 1(火災予防法)では、こうした機器周辺の離隔距離(クリアランス)が明記されています。これらの規格を総合的に活用することで、単なる仕上げに関する主張を、入札時の必須要件へと具体化できます。
金属製ファイルキャビネットを購入する際は、ショールームに展示されている見本品ではなく、実際の生産ラインで製造されたサンプルを請求してください。また、ハンドルのエッジを指でこすって塗膜の硬化度を確認しましょう。前処理工程(脱脂・水洗・リン酸処理など)については、書面による明記を依頼し、図面には曲げ半径(ベンド半径)を明記するよう指示してください。
金属製ファイルキャビネットの到着時の検品:角部の丸みや折り返し部分のコーティングが薄くないかを確認し、目立たない端部でテープ剥離試験を行い、パレット単位で色ムラがないかを比較します。エッジ部の光沢が平面パネルと異なる場合は、粉体塗装の巻き付きが不均一であることを示すため、該当する製品は不合格とします。
金属製ファイルキャビネットの使用時:コピー機の出力トレイ経路から離して設置し、カートによる下部エッジへの接触を避け、引き出しの閉めすぎ(バタンと閉める動作)を禁止します。これは、ヒンジやハンドルの接触部で塗膜に衝撃が加わるためです。
金属製ファイルキャビネットの保守:紙粉は湿った溶剤ではなく、乾燥した柔らかい布で軽く拭き取ります。キズや欠けには、同色の補修ペンで速やかに補修し、繰り返し摩耗する箇所は記録しておき、次回の発注時にその部位に厚めの仕上げを指定できるようにします。
よくあるご質問
Q:なぜハンドルの仕上げがドアパネルよりも先に劣化するのですか?
A: ハンドルは、1日に何千回も手のひら、指輪、袖口と集中してスライド接触しますが、平らなドアパネルはほとんど静止した空気にさらされるだけです。テクスチャード・パウダーコーティングは、まず磨き上げられて光沢を帯び、次に薄くなり、最終的に鋼材そのものが露出します。これは、汚れではなく、仕上げ層に対する機械的摩耗です。より硬質な硬化処理や丸みを帯びたグリップ形状を指定すれば、変化の速度は遅くできますが、接触そのものを完全に防ぐことはできません。そのため、繁忙エリアで使用される金属製ファイルキャビネットでは、ハンドルが常に最も先に劣化します。
Q:ヒンジ付近の小さなキズは、次回の発注まで放置しても大丈夫ですか?
A: キズを放置すると、湿気や紙粉が鋼材の露出部に達し、そこから錆が周囲の塗膜の下を這って広がり、数週間のうちにさらに塗膜が浮き上がります。湿度の高いコピー室では、乾燥したパネルよりも汚染の進行が速くなります。キズが確認された時点で、色合いの一致した塗装ペンで早急に補修し、その位置を記録してください。記録されたキズのパターンをもとに、次回の発注時に、全ロット生産前に該当部位への塗膜厚増しを依頼することができます。
Q:リン酸処理による前処理は、実際にはキャビネットにどのような効果をもたらすのでしょうか?
A: リン酸処理は、脱脂工程で鋼板表面の製造時油(ミルオイル)を除去した後、清掃済みの冷間圧延鋼板表面に薄く、不溶性の変成皮膜を形成します。この微結晶状の皮膜により、粉体塗装の密着面積が広がり、また塗膜に傷が生じた場合でも腐食の進行が遅くなります。この処理がなければ、密着はわずかに油分を含む裸の金属面に頼ることになり、日常的な取り扱いにおいて早期に剥離が発生します。これは塗料ではなく、色調も付与しませんが、金属製ファイルキャビネットが日々の使用に耐えて塗装仕上げを維持できるかどうかを大きく左右する工程です。
Q:大量発注前に、購入者は塗膜の密着性をどのように確認すべきでしょうか?
A: 実際の量産ロットからサンプルを依頼し、隠れたエッジ部でクロスカットテープ剥離試験を行い、ハンドル部で指先によるこすり試験(フィンガーナイル・ラブ)を実施してください。また、フラットなパネルとコーナー部の光沢を比較します。光沢に差がある場合は、粉体塗装の巻き付きが均一でない可能性を示唆しています。さらに、前処理工程の手順書および焼付条件(温度・時間など)の明記された資料を請求してください。脱脂・リン酸処理・焼付の各工程に自信を持つサプライヤーは、こうした情報を積極的に提供しますが、曖昧な回答しかしない場合は、工程を省略しているラインである可能性が高いです。
Q:粉体塗装済みの機器は、コピー室での取り扱いに特別な配慮が必要ですか?
A: 粉体塗膜は乾拭きには強く、湿気の滞留や表面を軟化させる有機溶剤系洗浄剤には弱いという特徴があります。コピー室では紙粉がエッジ部に付着し、そこに湿気を保持するため、頻繁に柔らかい乾燥布で軽く拭くことが、時折行う水拭きよりも効果的です。また、キャスターを下部エッジに当てないようにし、引き出しの閉めすぎ(衝撃による塗膜への負荷)も避けましょう。こうした日常的な配慮こそが、金属製ファイルキャビネットの後工程での再塗装よりも、はるかに長期間にわたって焼付塗膜を保護します。
Q: キャビネットを出口通路の近くに設置する場合、どの規格が適用されますか?
A: 出口通路の近くへの設置は、OSHA 29 CFR 1910.37 の適用を意味します。これは、収納ユニットが通路の幅を狭めてはならないという規定に基づくものです。また、火災防止に関するガイドラインとしてNFPA 1(ファイア・コード)が、複写機設備周辺の空き寸法や可燃物の積載量について定めています。収納ユニットの強度および耐久性試験についてはANSI/BIFMA X5.9が、仕上げ工程における再現性のある品質管理についてはISO 9001がそれぞれ規定しています。これらの規格を総合的に活用することで、購入者は外観だけに頼るのではなく、具体的な評価項目を入札仕様書に明記することが可能になります。