
 EN
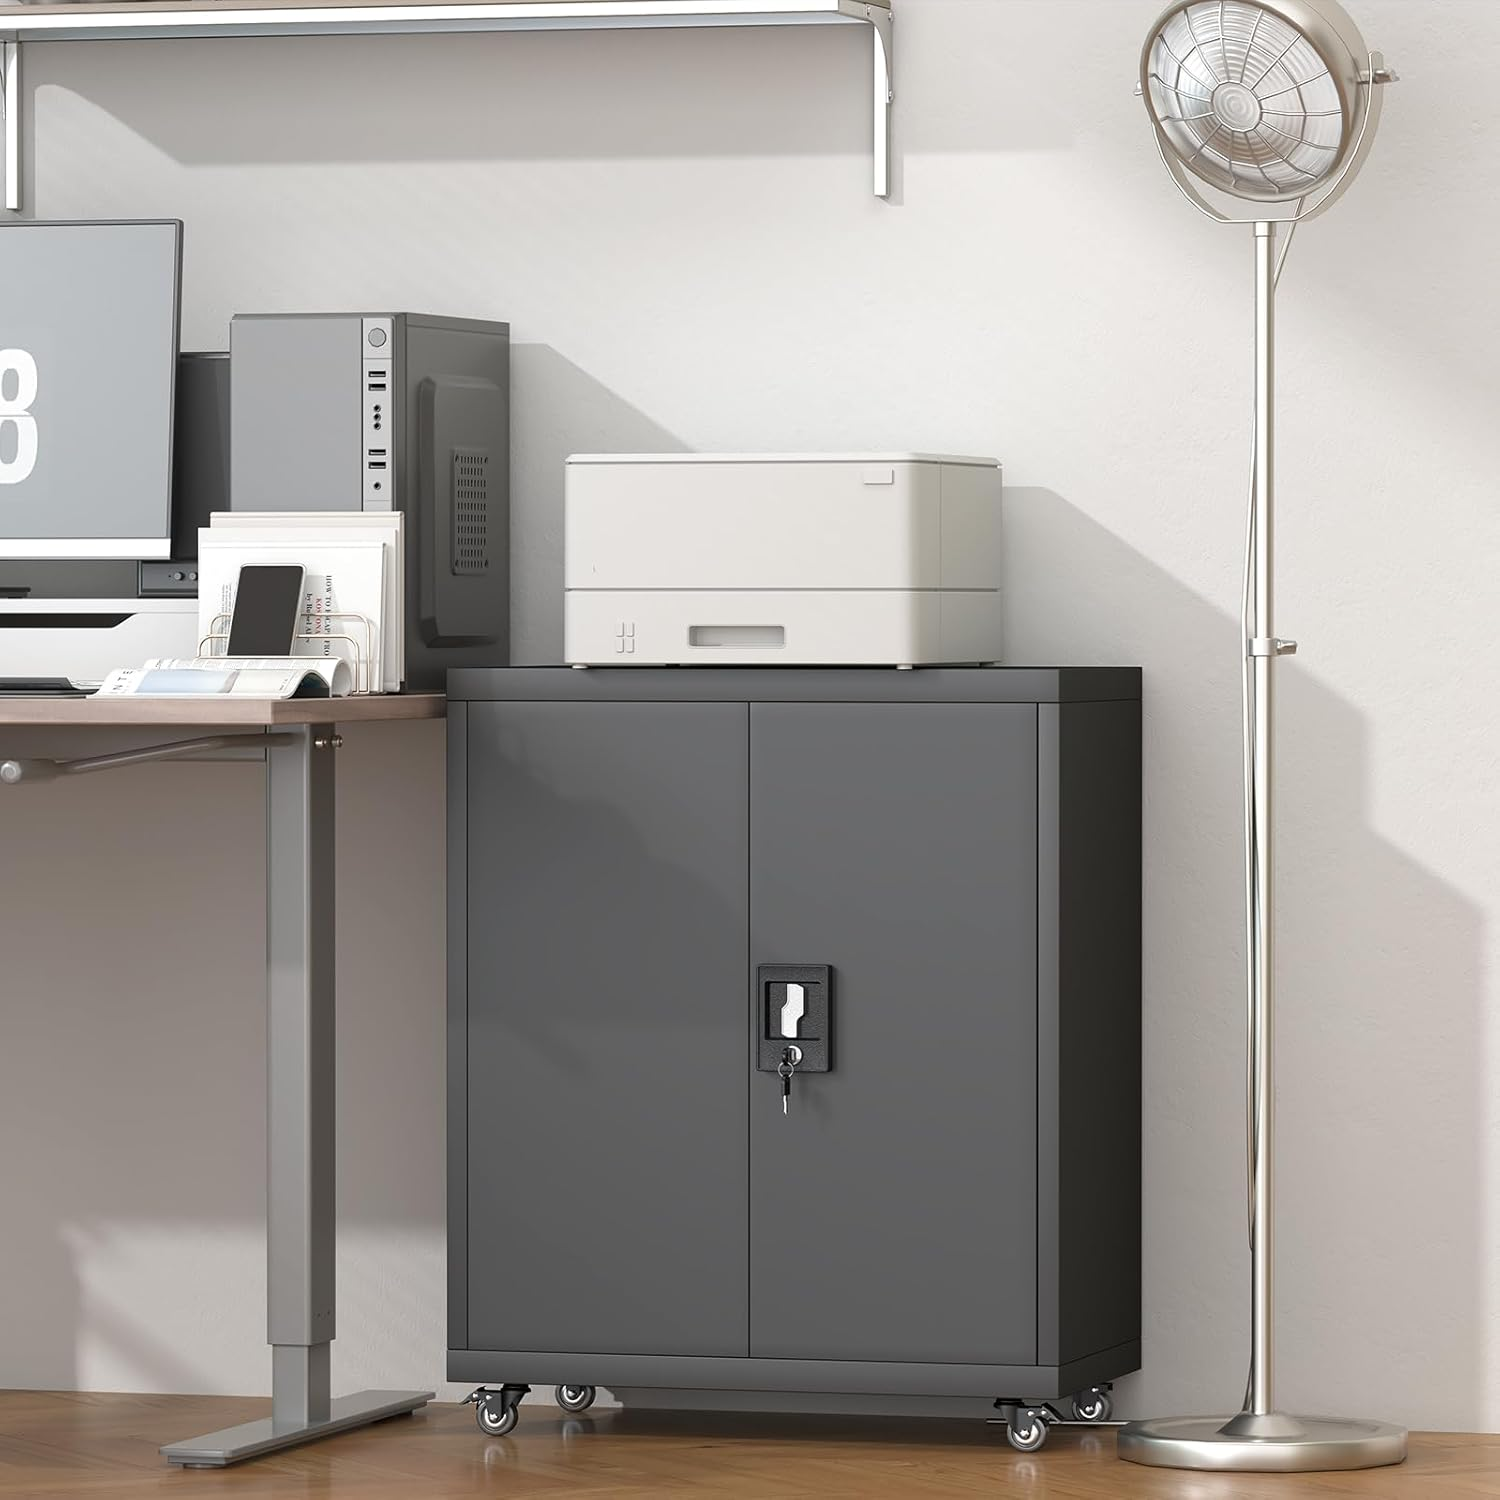
Tegen halfelf ’s ochtends is de kopieerruimte een rij personeel dat pakken papier stapelt en zwaar beladen mappen in de laden gooit. Een kast naast de kopieermachine moet die belasting verdragen: karrenhoeken schuren langs de onderste rand, knokkels rinkelen tegen het handvat en papierstof verzamelt zich in elke voeg. Het verhaal verschijnt op de afwerking, niet op een technisch gegevensblad. Randhoeken verliezen hun glans als eerste, de verf op het handvat dunner wordt waar de handpalmen rusten en een haarrandje van een kras bij een scharnier nodigt roest uit. Een metalen dossierkast die voor zo’n zone is bedoeld, wordt beoordeeld op hoe hij ouder wordt, dus zijn voorbehandeling en randontwerp belangrijker dan een catalogusfoto. Het lezen van slijtage leert meer dan brochures.
Naast de kopieermachine: een week lang oppervlaktelezingen
Waar de verf op het handvat dunner wordt onder de handpalmen
Een handvat is het meest aangeraakte onderdeel van elke metalen dossierkast. Handpalmen, sleutelringen en manchetten wrijven duizenden keren over dezelfde plek van de coating. Het eerste teken is geen kras, maar een verandering in glans: een gepolijste plek waar de gestructureerde poedercoating glad is gewreven. Blijf kijken en het gepolijste gebied verliest kleur, waarna het zich openlegt tot het blote staal. Deze ontwikkeling is een probleem met de hechting van de coating, niet met het schoonmaken. Het wegvegen van papierstof herstelt nooit de glans, omdat het verlies mechanische slijtage is door een dunne afwerking, niet vuil op de oppervlakte.
Randen en hoeken verouderen sneller dan vlakke panelen
Vlakke deurpanelen blijven vrij nieuw terwijl de omtrek van een metalen dossierkast een andere geschiedenis vertelt. Scherpe rechthoekige randen concentreren de impact van karretjes, en het poedercoating wordt dun bij een scherpe hoek tijdens het uitharden. Zodra die dunne rand wordt geraakt, verspreidt de chip zich langs de vouwlijn. Afgeronde randen gedragen zich anders: het coating volgt een radius, dus een tik veroorzaakt een deuk in het metaal in plaats van afbladderend verf. Een geanonimiseerd veldlogboek uit één afdrukzone herhaalde dat patroon: versleten hoeken en intacte centra. Het opgeven van ruime buigradii in een vroeg stadium vermindert dit contrast.
Waarom kleine chips escaleren tot een inkooprisico
Een chip terugvolgen naar een zwakke voorbehandeling
Krasjes ontstaan zelden op de plek waar ze zich voordoen. Til een splinter bij een scharnier op en het staal eronder ziet er vaak schoon uit in plaats van roestig, wat wijst op een gebrek aan voorbehandeling. Koudgewalst staalplaat komt binnen met walolie en een fijne oxidehuid. Als de ontvettings- en fosfateringslijn deze laag niet verwijdert, kan de fosfaatconversielaag zich niet gelijkmatig hechten, en rust de poedercoating op een zwakke interface. De hechting is dan afhankelijk van toeval in plaats van chemie. Randkrasjes in het eerste seizoen duiden meestal op een overgeslagen bad of verouderde voorbehandelingschemie, niet op een ruwe gebruiker. De vraag hoe de lijn haar fosfateringsfase bewaakt, onderscheidt een duurzame metalen dossierkast van een cosmetische.
Een haartjedun krasje blijft niet cosmetisch
Een enkele chip is een klein incident met een langdurig nadeel. Vocht van dweilen en vochtige lucht bereikt onbeschermd staal, waardoor roest zich onder de omliggende folie vreet en steeds meer coating oplicht. In een kopieeromgeving verloopt dit proces sneller, omdat papierstof vocht tegen het oppervlak vasthoudt. Voor een B2B-koper die tientallen eenheden bestelt, leiden verspreide chips tot ongelijkmatige uitstraling over één vloer, gevolgd door vervangingsverzoeken en arbeidsuren. Oppervlaktevoorbereiding als eerste prioriteit behandelen – en controleren op een monster vóór de volledige productierun – kost aanzienlijk minder dan kasten opnieuw afwerken nadat ze al zijn gemonteerd.
Wat fosfatering werkelijk doet met koudgewalst staal
De ontvettingsfase die walolie verwijdert
Voorbehandeling is een opeenvolging van stappen, waarbij elke fase de volgende mogelijk maakt. Alkalisch ontvetten verwijdert walsolie en handgreepvet van de koudgewalste staalplaat; daarna volgt een spoeling met schoon water om te voorkomen dat er een oppervlakteactieve film achterblijft. Pas dan reageert het fosfateringsbad met het metaal om een microkristallijne conversielaag te vormen. Dit is een onoplosbare fosfaathuid die het oppervlak vergroot voor betere hechting en onderfilmcorrosie vertraagt. Sla de spoeling over of haast de badtijd, en de laag wordt ongelijkmatig – wat geen enkele hoeveelheid poeder kan verhullen. Begrip van deze keten helpt een koper om te vragen hoe het oppervlak van een metalen dossierkast werd voorbereid vóór de spuitcabine, in plaats van of het werd gespoten.
Hoe elektrostatisch poeder uithardt tot een beschermende laag
Het spuiten gebeurt als laatste. Bij elektrostatisch poedercoaten worden droge deeltjes geladen, zodat ze zich gelijkmatig om randen en hoeken wikkelen; vervolgens smelt een uithardingsoven de laag en vormt deze tot een aaneengesloten omhulsel via kruisvernetting. De oven-tijd en -temperatuur bepalen of dat omhulsel volledige hechting bereikt of broos en kalkachtig blijft. Een juist uitgeharde afwerking weerstaat slijtage door handcontact; een onvoldoende uitgeharde laag lost op onder de nagel. Hechting wordt gecontroleerd met tape-tests na kruissnijden en zoutsproeitesten, niet visueel in een showroom. Voor een metalen dossierkast die bestemd is voor een kopieerzaal vormt dat uitgeharde omhulsel het dagelijkse slijtvlak, dus is controle van de uitharding net zo belangrijk als kleurafstemming.
Normen, ontsnappingsregels en dagelijkse gewoontes
Onafhankelijke normen definiëren een meetbare basislijn
Duurzaamheidsclaims worden controleerbaar wanneer ze worden gekoppeld aan gepubliceerde normen. ANSI/BIFMA X5.9 stelt eisen aan de sterkte en het aantal cycli voor opbergmeubels, waardoor een metalen archiefkast een duidelijke norm krijgt voor beladen laden en duurzaamheid van de afwerking. ISO 9001 gaat over procesbeheersing — dezelfde discipline die een producent uit Luoyang, opgericht in 1992, toepast op een terrein van 30.000 vierkante meter met een maandelijkse productie van 10.000 stuks. OSHA 29 CFR 1910.37 regelt vluchtroutes, dus een kast naast een kopieermachine mag een gang niet vernauwen. NFPA 1, de brandveiligheidscode, bepaalt de benodigde vrij ruimtes rond dergelijke apparatuur. Samen zetten deze normen afwerkingsclaims om in offertevereisten.
Bij aankoop van een metalen archiefkast: vraag een monster van de productielijn, niet van de showroom, en wrijf met uw vinger langs de rand van de greep om de uithardingshardheid te voelen. Bevestig schriftelijk de voorbehandelingsvolgorde, inclusief ontvetting, spoelen en fosfatering, en vermeld de buigradius expliciet op de tekening.
Inspectie van een metalen archiefkast bij aankomst: controleer de hoekstralen en gevouwen randen op dunne dekking, voer een tape-test uit op een verborgen rand en vergelijk de kleur over de volledige pallet. Afkeuren van eenheden waarbij de glans aan de randen verschilt van die op de vlakke panelen, omdat deze mismatch wijst op een ongelijkmatige poedercoating.
Gebruik van een metalen archiefkast: plaats hem buiten het uitvoerpad van de kopieermachine, houd karrenverkeer weg van de onderste rand en vermijd het hard dichtslaan van de laden, wat de coating belast op de contactpunten van scharnieren en handvatten.
Onderhoud van een metalen archiefkast: veeg papierstof af met een droge, zachte doek in plaats van natte oplosmiddelen, herstel eventuele schade meteen met een passende stift en noteer herhaaldelijk optredende slijtageplekken, zodat de volgende bestelling een dikker laag kan specificeren op die locaties.
Veelgestelde vragen
V: Waarom verliest de handvat zijn afwerking eerder dan het deurpaneel?
A:Een handvat ondergaat duizenden keren per dag geconcentreerd glijdend contact vanaf de palmen, vingers en manchetten, terwijl een vlak deurpaneel meestal stilstaande lucht blootstaat. Een gestructureerde poedercoating wordt eerst glad gepolijst, vervolgens dunner en uiteindelijk zichtbaar staal blootgelegd. Dit is mechanische slijtage door de afwerking heen, geen vuil. Door een hardere uitharding en een afgeronde greep op te geven, vertraagt u de verandering, maar het contact zelf verdwijnt nooit — handvatten slijten daarom altijd als eerste op elke metalen archiefkast in een druk bezochte zone.
V: Kan een klein steekje bij een scharnier worden genegeerd tot de volgende bestelling?
A:Een steekje negeren laat vocht en papierstof doordringen tot het blote staal; roest verspreidt zich dan onder de omliggende coating en lost meer afdeklaag op in de weken daarna. In een vochtige kopieerzone verspreidt de vlek sneller dan op een droog paneel. Behandel de plek onmiddellijk met een overeenkomstige coatingstift zodra het steekje zichtbaar wordt, en noteer de locatie. Een gedocumenteerd patroon van steekjes geeft bij de volgende bestelling aan waar extra coatingdikte moet worden aangevraagd, voordat de volledige productieloop wordt gestart.
V: Wat voegt fosfateringsvoorbehandeling eigenlijk toe aan een kast?
A:Fosfatering vormt een dunne, onoplosbare conversielaag op gewassen koudgewalst staal nadat ontvetting de walolie heeft verwijderd. Deze microkristallijne laag biedt poedercoating een groter oppervlak om zich in te verankeren en vertraagt corrosie als de laag later wordt doorbroken. Zonder deze laag is hechting afhankelijk van een kale, licht olieachtige ondergrond en gaat vroegtijdig verloren bij gebruik. Het is geen verf en voegt geen kleur toe, maar bepaalt grotendeels of een metalen archiefkast zijn afwerking behoudt tijdens dagelijks gebruik.
V: Hoe moet een koper de hechting van de coating controleren voordat hij een bulkbestelling plaatst?
A:Vraag een monster aan dat is gehaald uit de werkelijke productieloop, voer vervolgens een kruissnij-tape-test uit op een verborgen rand en een nageltest op het handvat. Vergelijk de glans tussen vlakke panelen en hoeken, aangezien een afwijking wijst op een ongelijkmatige poedercoating. Vraag schriftelijk de voorbehandelingsvolgorde en de uithardingsparameters op. Een leverancier die vertrouwen heeft in zijn ontvettings-, fosfaterings- en uithardingsfasen, deelt deze graag, terwijl een vaag antwoord meestal duidt op een productielijn die stappen overslaat.
V: Vereist een poedergecoat apparaat andere onderhoudsmaatregelen in een kopieerruimte?
A:Poedercoating verdraagt droog afvegen goed, maar verdraagt staand vocht en oplosmiddelhoudende reinigers die het oppervlak verzachten slecht. In een kopieerruimte houdt papierstof vocht vast tegen de randen, dus een zachte, droge doek regelmatig gebruiken is beter dan af en toe nat schoonmaken. Houd karren weg van de onderste rand en vermijd het met kracht dichtslaan van laden, wat de coating op contactpunten belast. Deze gewoontes behouden de uitgeharde laag veel langer dan elke latere herstelling van een metalen archiefkast.
V: Welke normen zijn van toepassing wanneer een kast in de buurt van een vluchtroute staat?
A:Plaatsing in de buurt van een vluchtroute brengt OSHA 29 CFR 1910.37 in het gesprek, omdat opgeslagen eenheden een gang niet mogen vernauwen. NFPA 1, de Brandveiligeheidscode, geeft richtlijnen voor vrij ruimte en brandbare belasting rond kopieerapparatuur. ANSI/BIFMA X5.9 behandelt de sterkte van opbergunits en cyclusproeven, terwijl ISO 9001 herhaalbare procescontrole tijdens de afwerking regelt. Samen geven zij een koper concrete aandachtspunten om in een offerte op te nemen, in plaats van uitsluitend op uiterlijk te vertrouwen.