
 EN
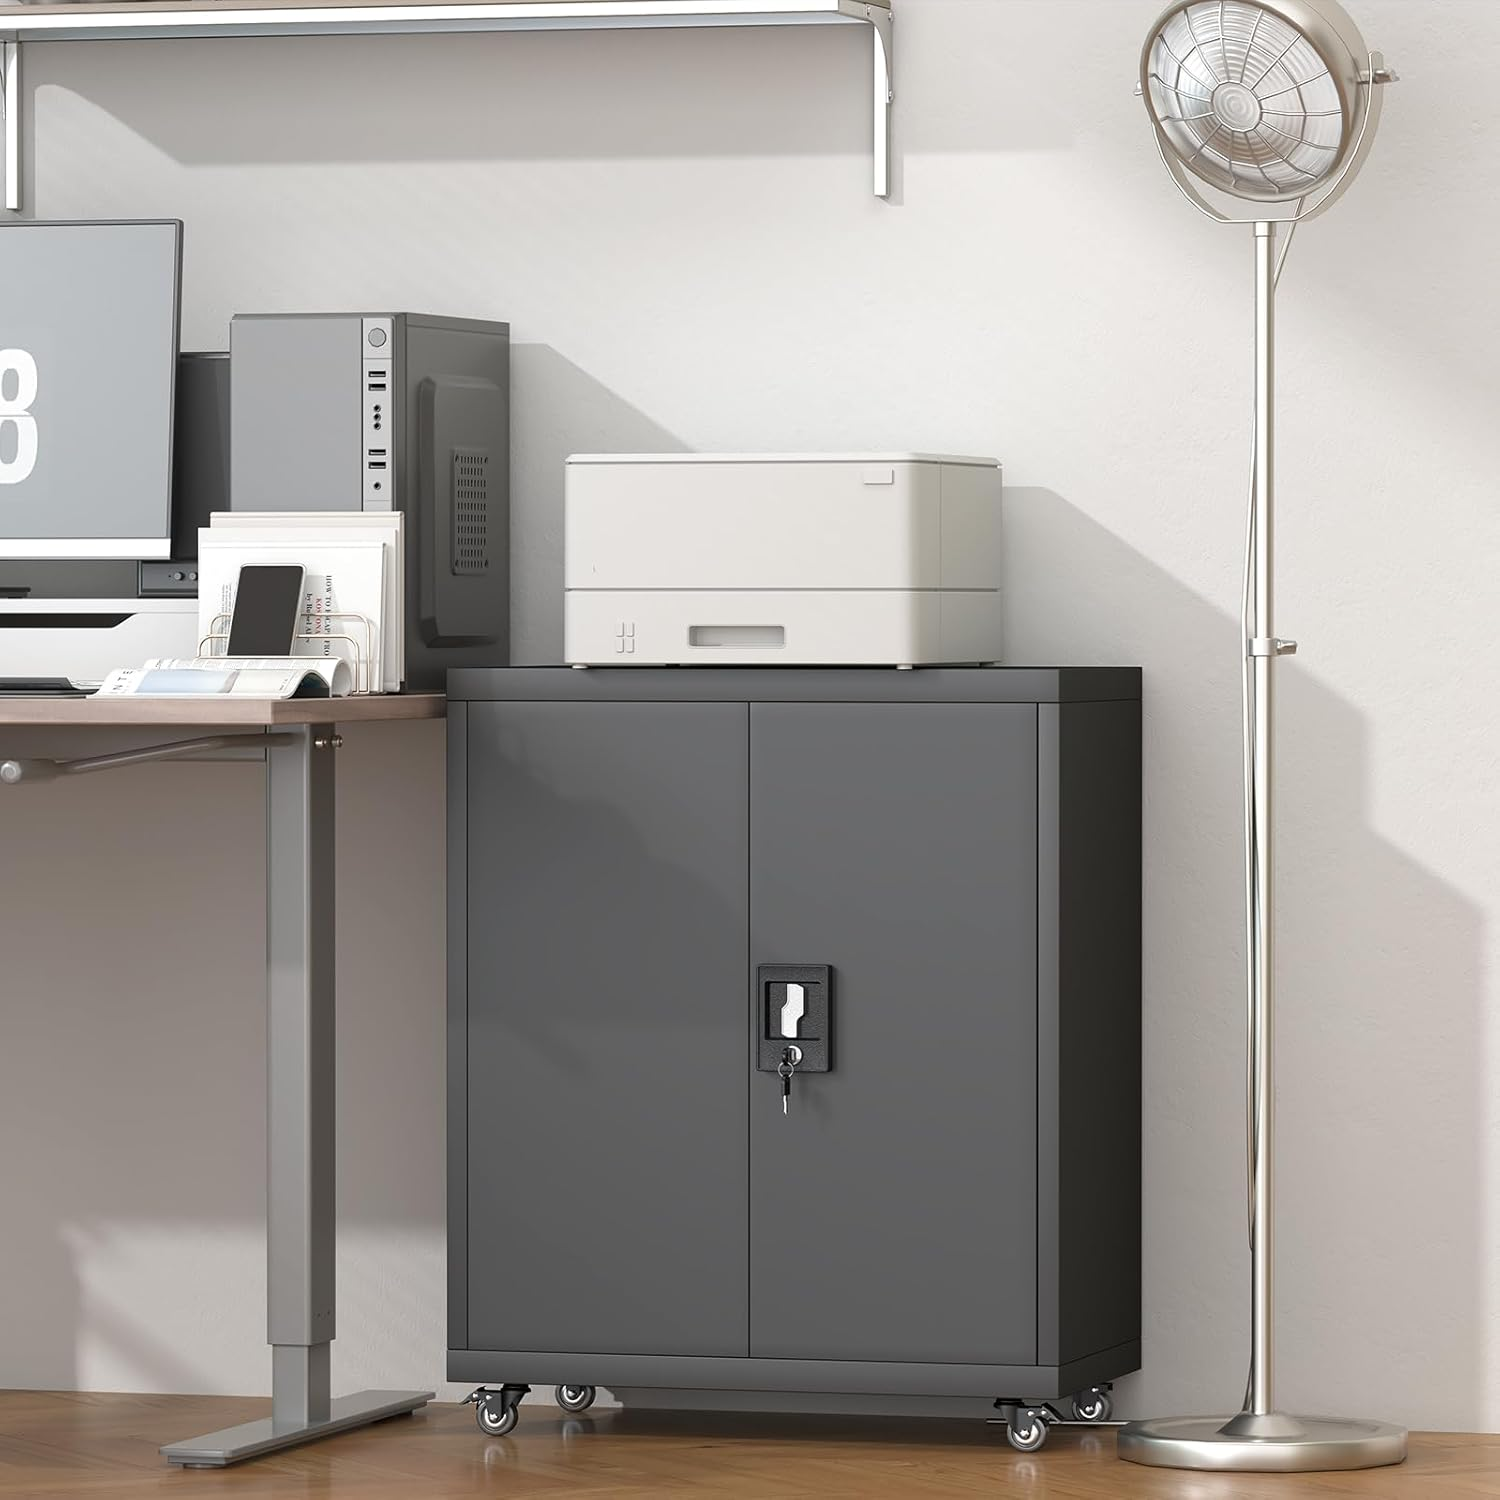
Allerede midt på formiddagen er kopieringsrommet en kø av ansatte som stabler papirbunter og svinger fylte mapper inn i skuffene. Et skap ved siden av kopimaskinen tar imot denne trafikken: hjørnene på vognene berører nedre kant, knoklene banker på håndtaket, og papirstøv setter seg i alle fuger. Historien vises i overflaten – ikke på en spesifikasjonsliste. Kantene mister først glansen, malingen på håndtaket blir tynnere der hendene legger seg, og en mikroskopisk skrap i nærheten av en hengsel kan føre til rust. Et metallarkivskap som skal brukes i et slikt område vurderes etter hvordan det aldrer – så forbehandling og kantdesign er viktigere enn et katalogbilde. Å lese av slitasje forteller mer enn brosjyrer.
Ved siden av kopimaskinen: En ukes overflatelesninger
Hvor malingen på håndtaket blir tynnere under hendene
En håndtak er den mest berørte delen av enhver metallarkivskap. Håndflater, nøkkelringer og ermer gnir på samme flekk av overflaten tusenvis av ganger. Det første tegnet er ikke en skrapskade, men en endring i glans: en polert flekk der strukturert pulverlakk er blitt slitt flatt. Fortsett å observere, og den polerte flekken mister fargen, før den til slutt avslører det nakne stålet. Denne utviklingen skyldes et problem med lakkens adhesjon, ikke et rengjøringsproblem. Å tørke bort papirstøv gjenoppretter aldri glansen, fordi tapet skyldes mekanisk slitasje gjennom en tynn overflate, ikke smuss på toppen av den.
Kanter og hjørner aldres raskere enn flate paneler
Flate dørpaneler holder seg i god stand, mens området rundt en metallarkivskap forteller en annen historie. Skarpe kanter med rette vinkler samler støt fra vognhjul, og pulverlakk blir tynn ved en knivskarp kant under herding. Når denne tynne kanten først blir truffet, spreder skrapingen seg langs brettelinjen. Avrundede kanter oppfører seg annerledes: lakkdekken følger en kurvatur, så et slag forårsaker en dekk i metallet i stedet for at malingen blir avskalad. En anonymisert feltlogg fra én trykksone gjentok dette mønsteret: slitte kanter og intakte sentrale områder. Å spesifisere generøse bretteradier tidlig reduserer denne kontrasten.
Hvorfor små skrapinger eskalerer til innkjøpsrisiko
Å spore en skraping tilbake til svak forbehandling
Skraper sjelden begynner der de vises. Løft en flake nær et hengsel, og stålen under ser ofte ren ut i stedet for rusten, noe som peker mot forbehandlingen tidligere i prosessen. Kaldvalset stålplater kommer med smøremiddel fra verket og en svak oksidhinn. Hvis avfettings- og fosfatlinjen ikke fjerner denne laget, kan fosfatkonverteringsbelegget ikke feste seg jevnt, og pulverlakkbelegget ligger da på en svak grensesone. Da avhenger festingen av tilfeldigheter i stedet for kjemi. Kantskraper i første sesong betyr vanligvis en utelatt badprosess eller sliten forbehandlingskjemi, ikke en grov bruker. Å spørre hvordan linjen overvåker fosfatstadiet skiller en holdbar metallarkivskap fra en kosmetisk.
En fin skrape blir ikke bare kosmetisk
Én enkelt skrap er en liten hendelse med langvarige konsekvenser. Fuktighet fra vasking og fuktig luft treffer ubeskyttet stål, og rust spreier seg under den omkringliggende filmen og løfter mer belegg etter hvert som den vokser. I kopieringsområder går prosessen raskere fordi papirstøv holder fuktighet mot overflaten. For en B2B-kjøper som bestiller dusinvis av enheter blir spredte skraper til en uregelmessig utseende på én etasje, så til erstatningsforespørsler og arbeidstimer. Å behandle overflateforberedelse som en primær spesifikasjon – kontrollert på et prøveutvalg før hele produksjonen – koster langt mindre enn å gjenskape skap som allerede er skrudd fast.
Hva fosfatbehandling faktisk gjør med kaldvalset stål
Fettfjerningsstadiet som fjerner verktøyolje
Forbehandling er en sekvens der hver fase må fullføres før neste kan starte. Alkalisk fettfjerning fjerner valserolje og håndteringsfett fra kaltvalset stålplater; deretter følger en renvannskvelling slik at ingen overflateaktive film blir igjen. Først da reagerer fosfatbadet med metallet for å danne et mikrokristallinsk konverteringslag. Dette er et uoppløselig fosfatlag som øker overflatearealet for bedre festegenskaper og senker risikoen for korrosjon under laget. Hvis kvellingen utelates eller badet gjennomføres for raskt, blir laget uregelmessig – og ingen mengde pulverlakk kan skjule dette. Å forstå denne kjeden hjelper kjøperen til å spørre hvordan overflaten på en metallarkivskap ble forberedt før pulverlakkeringen, i stedet for å spørre om det ble malt.
Hvordan elektrostatisk pulver herdes til et skall
Sprøyting kommer til slutt. Ved elektrostatisk pulverlakkering lades tørre partikler slik at de omgir kanter og hjørner jevnt, og deretter smelter en herdeovn og kryssbinder filmen til et sammenhengende skall. Ovntid og -temperatur avgjør om dette skallet oppnår full adhesjon eller forblir skjør og krittaktig. En riktig herdet overflate tåler ikke slitasje fra håndtak; en underherdet overflate blir pulveraktig under en negle. Adhesjon verifiseres med krysstapetester og salt-sprøytetest, ikke ved visuell inspeksjon i et utstillingsrom. For en metallarkivskap som skal plasseres i et kopirrom, er dette herdede skallet den daglige slitasjeflaten, så herdekontroll er like viktig som fargematching.
Standarder, utgangsregler og daglige vaner
Uavhengige standarder definerer en målbar basislinje
Holdbarhetskrav blir kontrollerbare når de knyttes til offentliggjorte standarder. ANSI/BIFMA X5.9 fastsetter styrke- og syklusprøver for lagringsenheter, og gir dermed en metallarkivskap en definert standard for belastede skuffer og overflateholdbarhet. ISO 9001 handler om prosesskontroll – samme disiplin som en produsent i Luoyang, etablert i 1992, anvender på et område på 30 000 kvadratmeter med en månedlig produksjon på 10 000 stk. OSHA 29 CFR 1910.37 regulerer utgangsveier, så en skap ved en kopimaskin må ikke innskrenke en korridor. NFPA 1, brannkoden, angir avstandskrav rundt slikt utstyr. Sammen gjør de disse standardene overflatekravene til konkurransekrav.
Når du kjøper en metallarkivskap: be om et prøvestykke fra produksjonslinjen, ikke et utstillingsstykke, og stryk langs kanten på håndtaket for å føle herdehardheten. Bekreft forbehandlingssekvensen skriftlig, inkludert fettfjerning, skylling og fosfatbehandling, og angi bøyleradius på tegningen.
Inspeksjon av en metallarkivskap ved ankomst: sjekk hjørneradiuser og brettede kanter for tynn dekning, utfør et teip-test på en skjult kant og sammenlikn fargen på hele pallen. Avvis enheter der glans på kantene avviker fra glansen på flate paneler, siden denne forskjellen indikerer ujevn pulverlakkering.
Bruk av et metallarkivskap: plasser det utenfor utgangsparten til kopimaskinen, unngå at vogntrafikk går over den nedre kanten og unngå å slå skuffene hardt – dette påvirker lakkbelegget ved ledd- og håndtakskontaktpunktene.
Vedlikehold av et metallarkivskap: tørk bort papirstøv med en tørr, myk klut i stedet for våte løsningsmidler, rett opp eventuelle skraper med en passende penn umiddelbart og registrer gjentatte slitasjepunkter slik at neste bestilling kan spesifisere et tykkere belegg på disse stedene.
Ofte stilte spørsmål
Spørsmål: Hvorfor mister håndtaket sitt belegg før dørpanelet?
A:Et håndtak utsettes for konsentrert glidende kontakt fra hender, ringfingre og manchetter flere tusen ganger daglig, mens en flat dørplate for det meste står i ro i luften. Strukturert pulverlakk poleres først til en blank glans, blir deretter tynnere og avslører til slutt blank stål. Dette er mekanisk slitasje gjennom overflaten, ikke smuss. Ved å spesifisere en hardere herding og et rundet grep senkes endringshastigheten, men kontakten kan aldri elimineres helt – derfor aldri aldrer håndtakene først på hvilken som helst metallarkivskap i et travelt område.
Spørsmål: Kan en liten skrap i nærheten av et hengsel ignoreres inntil neste bestilling?
A:Å ignorere en skrap lar fuktighet og papirstøv nå det nakne stålet, og rust spreier seg deretter under den omkringliggende lakken, slik at mer overflateblir løftet de følgende ukene. I et fuktig kopieringsområde spreder flekken seg raskere enn på en tørr plate. Fjern skrapen med en matchende lakkpenn så snart den oppdages, og noter plasseringen. Et registrert mønster av skraper forteller ved neste bestilling hvor ekstra tykkelse på lakken bør forespørres før hele serien produseres.
Spørsmål: Hva legger fosfatbehandling som forbehandling faktisk til et skap?
A:Fosfatbehandling danner et tynn, uoppløselig omgjøringslag på renset kaltvalset stål etter at fett fjernes fra valserolje. Denne mikrokristallinske huden gir pulverlakk en større overflate å gripe tak i og senker korrosjonshastigheten hvis laget senere blir skadet. Uten denne behandlingen avhenger festingen av en naken, litt fet overflate og svikter tidlig under håndtering. Det er ikke maling og gir ingen farge, men det avgjør i stor grad om et metallarkivskap beholder sin overflatebehandling gjennom daglig bruk.
Spørsmål: Hvordan bør en kjøper verifisere festingen til overflatebelegget før en stor bestilling?
A:Be om et prøveeksemplar som er hentet fra en ekte produksjonsomgang, deretter utfør en tverrsnittstest med teip på en skjult kant og en nagletest på håndtaket. Sammenlikn glansen mellom flate paneler og hjørner, siden en uoverensstemmelse tyder på uregelmessig pulverlaminering. Be om den skriftlige forbehandlingsrekkefølgen og herdetemperaturparametrene. En leverandør som er trygg på sine faser for avfetting, fosfatbehandling og herding vil dele disse opplysningene, mens en vag besvarelse ofte indikerer en linje som hopper over trinn.
Sp: Krever en pulverlakkert enhet annen vedlikehold i et kopirrom?
A:Pulverlakklaget tåler tørrviping godt, men det liker ikke stående fuktighet eller løsningsmiddelrengjøringsmidler som mykner overflaten. I et kopirrom holder papirstøv fuktighet fast mot kanter, så en myk, tørr klut som brukes hyppig er bedre enn en sjelden våt rengjøring. Hold vogner unna nedre kant og unngå å slå skuffer hardt igjen, siden dette gir mekanisk sjokk til overflaten på kontaktpunktene. Slike vaner bevarer det herdede laget langt lenger enn noen senere nybelegning av en metallarkivskuff.
Spørsmål: Hvilke standarder gjelder når et skap plasseres nær en utgangsvei?
A:Plassering nær en utgangsvei innebærer at OSHA 29 CFR 1910.37 må tas med i vurderingen, fordi lagrede enheter ikke må innskrenke en korridor. NFPA 1, Fire Code, gir retningslinjer for frihøyde og mengden brennbart materiale rundt kopieringsutstyr. ANSI/BIFMA X5.9 dekker styrken til lagringsenheter og sykkeltester, mens ISO 9001 omfatter gjentagbare prosesskontroller under ferdigstilling. Sammen gir disse standardene kjøperen konkrete kriterier som kan inkluderes i en anbudskonkurranse, i stedet for å basere valget utelukkende på utseende.