
 EN
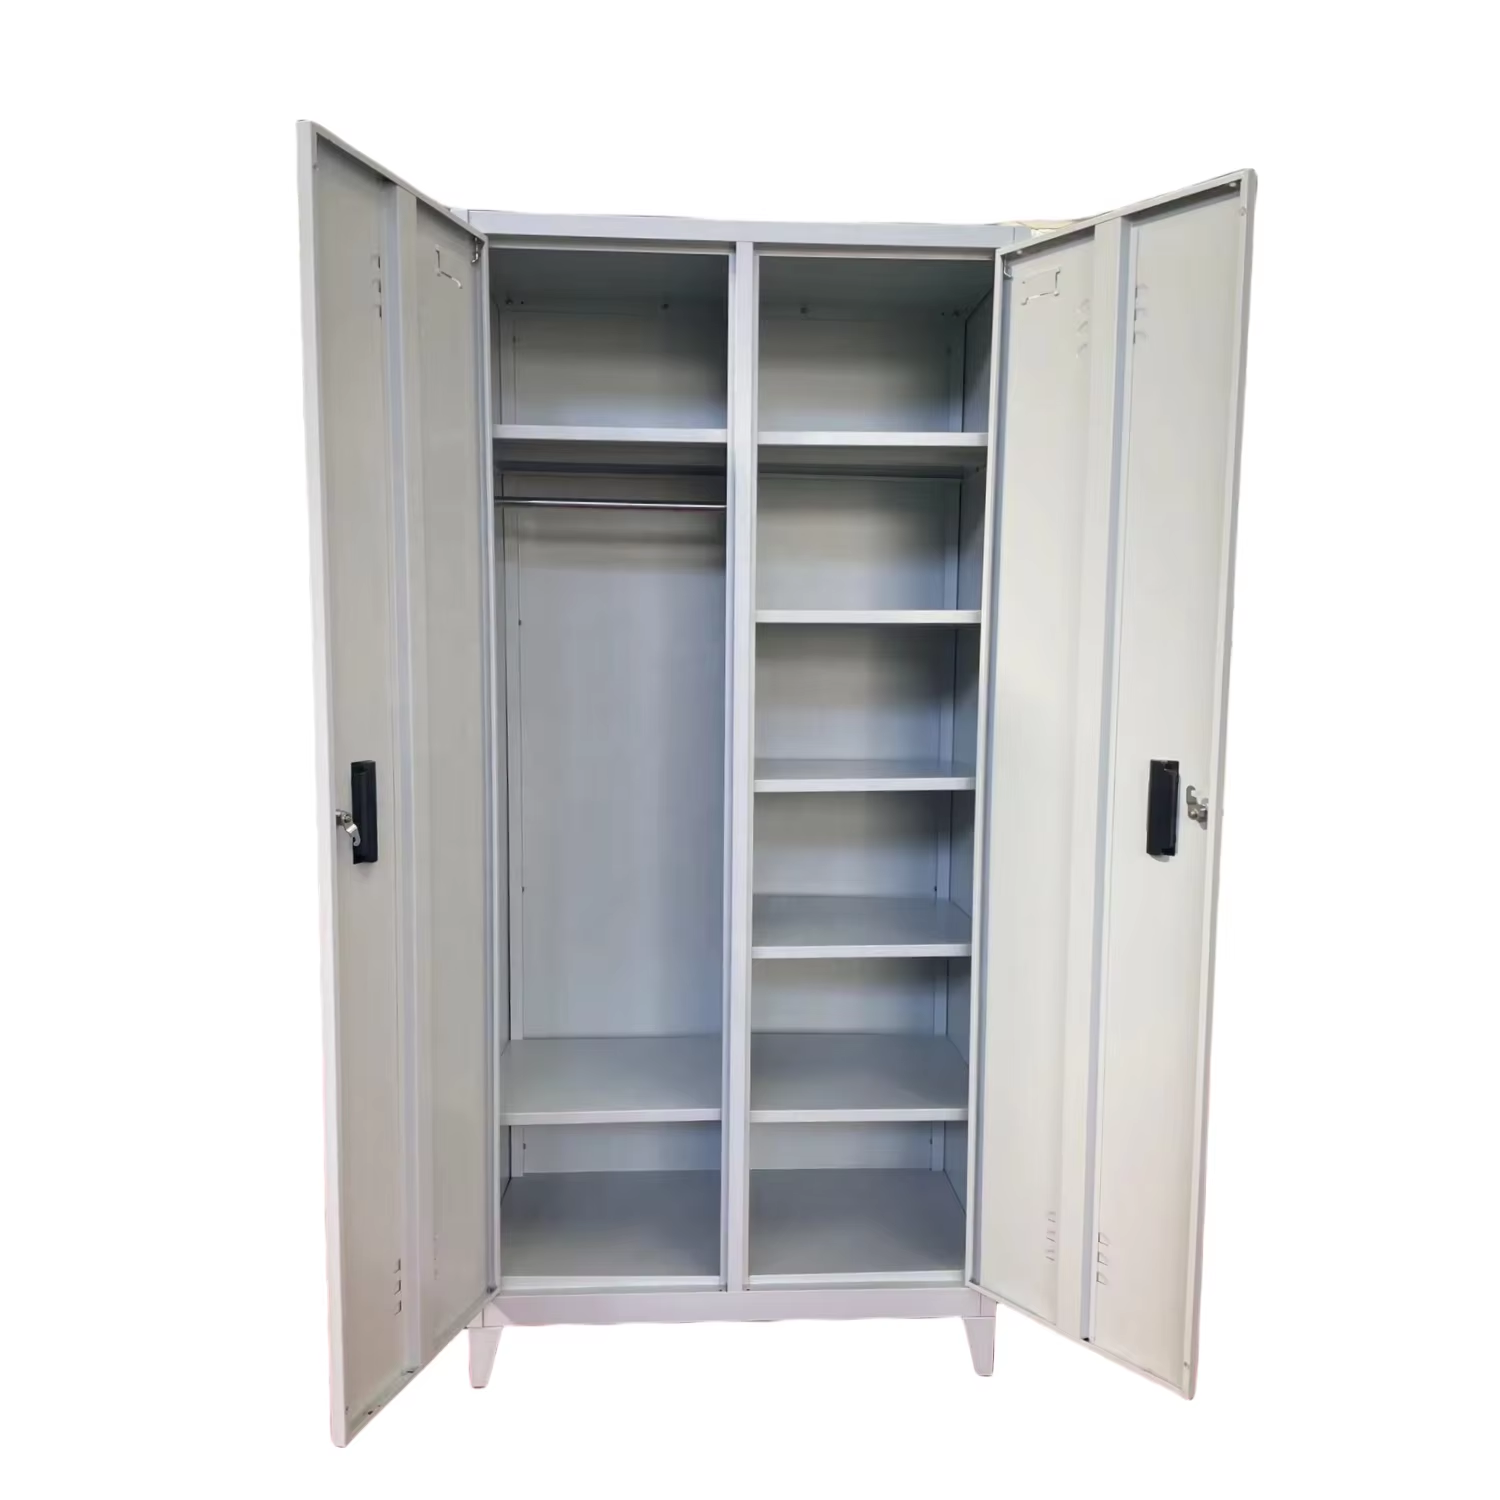
Dwóch bezpiecznych producentów może podać te same wymiary, ten sam opis stali i ten sam model zamka, a następnie dostarczyć jednostki, które starzeją się zupełnie inaczej. Kupujący, który odwiedził oba zakłady, znalazł przyczynę w dokumentacji: jeden zakład mierzył pierwszy egzemplarz przy każdej zmianie i przechowywał panel powlekany z każdej partii, podczas gdy drugi sprawdzał gotową jednostkę dopiero wtedy, gdy ktoś sobie o tym przypominał. Bezpieczni producenci nie różnią się przymiotnikami z katalogu. Różnią się tym, jakie pomiary są wykonywane w środę po południu, kiedy nikt ich nie odwiedza, oraz tym, czy te pomiary są zapisywane.
Do czego właściwie służy standard procesu
W bezpiecznych zakładach produkcji raport z badań opisuje jedną sztukę. Standard procesu opisuje kolejne tysiąc sztuk – to właśnie taką ilość zakupuje nabywca działający na wielu lokalizacjach.
Gdy próbka z wynikiem pozytywnym ukrywa dryfujący proces
Jedna zatwierdzona próbka w bezpiecznych zakładach produkcji dowodzi, że można wykonać dobrą sztukę. Nie mówi nic o ustawieniu uchwytu spawalniczego w późniejszej zmianie ani o stężeniu kąpieli w linii przygotowania powierzchni po trzech tygodniach. Zapytaj bezpieczne zakłady produkcji, jakie pomiary przeprowadzane są na początku każdej serii, jak często kalibrowane są mierniki oraz dokąd trafia panel z niepowodzeniem. Poproś o dokumentację z typowego dnia produkcyjnego, a nie z przygotowanego dnia audytu. Bezpieczne zakłady z działającym systemem zwykle odpowiadają formularzem i datą; folder certyfikatów zwykle oznacza, że pomiary wykonywane są wyłącznie na żądanie klienta.
Pięć punktów kontrolnych na linii produkcyjnej stalowych sejfów
Te pięć kontroli przeprowadzanych w zakładowie produkcyjnym sejfów jest praktyczne, obserwowalne i łatwe do włączenia do zamówienia zakupowego. Żadna z nich nie wymaga od nabywcy posiadania wiedzy metalurga.
ISO 9001 oraz kontrolowane rysunki na każdym stanowisku
Dla bezpiecznych producentów standard ISO 9001 to norma systemu zarządzania, a na linii produkcyjnej przejawia się ona jako rysunek z numerem wersji na stanowiskach cięcia, gięcia, spawania i montażu, a także jako pomiary z aktualnymi datami kalibracji, sprawdzenie pierwszego wyrobu oraz zachowany próbkowy egzemplarz z każdej partii. Poproś o zapoznanie się z jednym zestawem dokumentów z rzeczywistej serii produkcyjnej i sprawdź, czy wersja rysunku zgadza się z ofertą. W przypadku zamówień klientów realizowanych według planu lub wzorca kontrola rysunków ma jeszcze większe znaczenie, ponieważ niestandardowe wymiary mogą zostać utracone między prasą giętną a stołem pakowania.
Narażenie na korozję zgodnie z ISO 9227 lub ASTM B117
Narażenie na mgiełkę solną to typowy sposób, w jaki producenci zabezpieczenia porównują systemy powłokowe; najczęściej odwołuje się do norm ISO 9227 oraz ASTM B117. Zapytaj, której metody użyto, jak długo trwała ekspozycja i jakie kryterium akceptacji zastosowano, a następnie sprawdź, czy raport obejmuje tę samą wstępną obróbkę powierzchni i proszek, który jest przedmiotem oferty. Liczba bez podania metody lub kryterium nie stanowi dowodu. Zwróć również uwagę na krawędzie: zagięcia, otwory w żaluzjach oraz strefy spawania to miejsca, w których wykończenie ulega uszkodzeniu jako pierwsze; raport dotyczący płaskiego próbnika mówi więc mniej niż raport dotyczący panelu o kształcie gotowego wyrobu. Oświadczenia REACH i RoHS obejmują skład chemiczny powłoki oraz ewentualny klawisz elektroniczny.
Sprawdzanie przyczepności zgodnie z normą ISO 2409 lub ASTM D3359
Dla bezpiecznych producentów test przyczepności sprawdza, czy powłoka pozostaje na stali po kształtowaniu i utwardzaniu. Norma ISO 2409 wykorzystuje ocenę metodą siatki krzyżowej z taśmą; ASTM D3359 to inna powszechnie stosowana metoda. Obie mają sens jedynie wtedy, gdy przygotowanie powierzchni zostało wykonane prawidłowo, ponieważ warstwa konwersyjna naniesiona pośpiesznie ujawni się jako słaba przyczepność jeszcze przed pojawieniem się rdzy. Zapytaj, jak często przeprowadzany jest ten test, na której części panelu oraz co dzieje się w przypadku niepowodzenia partii. Zachowanie pokrytego panelu z wcześniejszej partii pozwala zakupującemu później porównać wykończenie gołym okiem – brzmi to prymitywnie, ale wykrywa bardziej subtelne odchylenia barw niż większość osób oczekuje.
Dlaczego cyklowanie zamków wg normy UL 768 należy umieścić w dzienniku testów
Zamek to element, którym użytkownicy posługują się codziennie w sejfach producentów zabezpieczeń; lista norm, np. UL 768 dotycząca zamków szyfrowych, obejmuje samo urządzenie, a nie szafkę. Sprawdź, czy fabryka przeprowadza testy cykliczne każdego zamontowanego zamka, rejestruje wyniki w odniesieniu do numeru seryjnego oraz posiada udokumentowaną procedurę resetowania. Zweryfikuj test przyjęcia zakupionych cylinderów lub klawiatur numerycznych oraz upewnij się, że zapasowe korpusy zamków odpowiadają wersji rysunku dostarczonych jednostek. Jakość sejfu z uszkodzoną klawiaturą numeryczną jest niewystarczająca niezależnie od wytrzymałości jego obudowy, dlatego ten dziennik wymaga takiej samej uwagi jak dokumentacja spawania.
Tam, gdzie badania transportowe ISTA spotykają się z stołem pakowania
Ciężkie jednostki od bezpiecznych producentów niszczą kartony. Sekwencje transportowe ISTA wraz z pisemnie określonym stopniem odporności kartonu, ochroną narożników, ograniczeniem ruchu drzwi wewnątrz opakowania oraz zasadą oddzielnego pakowania klawiatur zamieniają opakowanie w kontrolowany etap procesu, a nie decyzję podejmowaną w ostatniej chwili. Zdjęcie wnętrza zatwierdzonego kartonu należy wykonać i przechowywać pod tym samym systemem kontroli rewizji co rysunek techniczny. Należy zapytać, której sekwencji upadków i wibracji użyto oraz jakie były kryteria akceptacji. Bezpieczni producenci wysyłający towary drogą pocztową lub kurierską uczą się tego wcześnie: trasy przesyłek z wieloma przekazaniami znacznie szybciej ujawniają słabe narożniki niż pojedyncza dostawa na paletach.
Dokumenty zapewniające weryfikowalność tych punktów kontrolnych
Pomiar przeprowadzony przez bezpiecznych producentów staje się przydatny dopiero wtedy, gdy można go powiązać z określoną partią i odnaleźć ponownie po roku.
Tworzenie jednego zestawu śledzonych dokumentów na każdą serię produkcyjną
Zażądaj indeksu dokumentów, który łączy wersję rysunku, pomiary pierwszego wyrobu, metody i wyniki badań powłoki, dziennik testów zamka, rysunek opakowania oraz zakres numerów seryjnych z jednym cyklem produkcyjnym. ISO/IEC 17025 to akredytacja, której należy szukać w dowolnym raporcie zewnętrznego laboratorium, niezależnie od tego, czy dotyczy on klas odporności na ogień według normy UL 72, czy odporności na włamanie według norm UL 687 i EN 1143-1. ISO 2859-1 pomaga określić plan próbkowania przy odbiorze na stronie kupującego, a ISO 45001 określa sposób zarządzania bezpieczeństwem w warsztacie przy obsłudze ciężkich blach stalowych. OSHA 29 CFR 1910.176(b) obejmuje przemieszczanie materiałów, NFPA 70 może mieć zastosowanie do okablowania zasilanego klawiatury, a ANSI Z535.4 dotyczy grafiki etykiet. Zachowaj indeks razem z zamówieniem, aby późniejszy recenzent mógł go zweryfikować bez konieczności kontaktowania się z pierwotnym kupującym.
Stosowanie pięciu w rozmowie z dostawcą
Wymień pięć punktów kontrolnych zapewniających bezpieczeństwo producenta w zamówieniu zakupowym i przypisz do każdego z nich kryterium akceptacji. Zażądaj jednego kompletnego zestawu dokumentów przed uruchomieniem produkcji, a następnie porównaj pierwszą dostawę z zachowanym wzorcem oraz fotografiami usuniętego kartonu. Gdy brakuje jakiegoś wyniku, zażądaj datowanej korekty zamiast ogólnej zapewnienia. Chodzi nie o dodawanie funkcji do szafy, lecz o zapewnienie, że drugie zamówienie będzie tak samo przewidywalne jak pierwsze. Kupujący, którzy formułują rozmowę w ten sposób, zazwyczaj otrzymują konkretne odpowiedzi, ponieważ ich żądania są wystarczająco szczegółowe, by można było na nie zareagować.
Najczęściej zadawane pytania
Dlaczego norma ISO 9001 wymieniona jest obok testów produktu?
Dla bezpiecznych producentów norma ISO 9001 obejmuje system zapewniający powtarzalność produkcji: kontrolowane rysunki, skalibrowane mierniki, sprawdzanie pierwszego egzemplarza, przechowywanie próbek oraz protokoły kontroli powiązane z partią. Testy produktu opisują jeden egzemplarz; system zarządzania opisuje kolejne tysiąc egzemplarzy. Poproś o zestaw dokumentów z typowego cyklu produkcyjnego i sprawdź, czy wersja rysunku zgadza się z ofertą. To właśnie praktyczna różnica między pozytywnym wynikiem testu próby a stabilnym procesem.
Co powinien zawierać raport dotyczący powłoki?
Powinien wymieniać metodę badania, np. ISO 9227 lub ASTM B117 w przypadku narażenia na korozję oraz ISO 2409 lub ASTM D3359 w przypadku przyczepności, a także czas narażenia, kryterium akceptacji oraz dokładny system przygotowania powierzchni i proszkowy poddany badaniu. Sprawdź, czy raport dotyczy wykończenia określonego w ofercie – najlepiej na panelu zgiętym (z załamaniem krawędzi), a nie na płaskim wzorcu. Stwierdzenie „zaliczone” bez podania metody nie daje zakupującemu żadnego punktu odniesienia do porównania z późniejszą partią.
Czy certyfikat zamka zgodny z normą UL 768 obejmuje cały szafek?
Nie. Norma UL 768 dotyczy samego zamka mechanicznego jako urządzenia. Obudowa, mechanizm zatrzaskowy, tarcza ochronna oraz urządzenie blokujące ponownie (relocker) umieszczone za zamkiem to osobne decyzje inżynieryjne, które posiadają własne raporty certyfikacyjne, np. UL 687 lub EN 1143-1 w zakresie odporności na włamanie. Zażądaj dokumentacji zamka oraz raportu szafka osobno; dodatkowo poproś o dziennik cykli pracy zamka powiązany z numerami seryjnymi, aby można było śledzić zamontowany komponent w konkretnym egzemplarzu.
Dlaczego test transportowy powinien być częścią standardu fabrycznego?
Masa skupia uszkodzenia w narożnikach kartonu i na krawędziach drzwiczek; wgnięte drzwiczki często oznaczają konieczność wymiany całego egzemplarza oraz dodatkowego etapu przewozu zwrotnego. Sekwencje transportowe ISTA, określona klasa kartonu, ochrona narożników oraz ogranicznik ruchu drzwiczek czynią pakowanie kontrolowanym etapem produkcji. Zapytaj, która sekwencja upadków i wibracji została zastosowana, jakie były kryteria akceptacji oraz zachowaj zdjęcie wnętrza zatwierdzonego kartonu pod kontrolą rewizji.
W jaki sposób te pięć punktów kontroli można zawrzeć w zamówieniu?
Wymienić każdy punkt kontrolny wraz z metodą jego sprawdzania i kryterium akceptacji oraz wymagać jednego kompletnego zestawu dokumentów przed wydaniem produktu do produkcji. W tym samym dokumencie podać numer rewizji rysunku, zakres numerów seryjnych oraz zachowany próbkę. Dla raportów laboratoriów zewnętrznych dodać odniesienie do normy ISO/IEC 17025, a dla planu pobierania próbek przy odbiorze przez kupującego – do normy ISO 2859-1. Określenie konkretnych punktów normatywnych ułatwia fabryce ich wdrożenie w porównaniu z ogólnymi wymaganiami jakościowymi.
Jakie normy obowiązują po stronie kupującego?
Norma OSHA 29 CFR 1910.176(b) określa zasady składowania i obsługi ciężkich urządzeń przed ich instalacją; normy NFPA 1 oraz NFPA 101 regulują rozmieszczenie urządzeń i trasy ewakuacyjne; norma NFPA 70 może mieć zastosowanie do okablowania zasilanego klawiatury. Norma ANSI Z535.4 dotyczy etykiet. Elementy kotwiące powinny zostać dobrano przez zespół wykonawczy na miejscu, z uwzględnieniem rzeczywistego podłoża podłogi lub ściany. Należy udokumentować te ustalenia w kolejności chronologicznej, aby obie strony miały jasność, jakie dokumenty są wymagane przed wysyłką.
Spis treści
- Do czego właściwie służy standard procesu
-
Pięć punktów kontrolnych na linii produkcyjnej stalowych sejfów
- ISO 9001 oraz kontrolowane rysunki na każdym stanowisku
- Narażenie na korozję zgodnie z ISO 9227 lub ASTM B117
- Sprawdzanie przyczepności zgodnie z normą ISO 2409 lub ASTM D3359
- Dlaczego cyklowanie zamków wg normy UL 768 należy umieścić w dzienniku testów
- Tam, gdzie badania transportowe ISTA spotykają się z stołem pakowania
- Dokumenty zapewniające weryfikowalność tych punktów kontrolnych
- Stosowanie pięciu w rozmowie z dostawcą