
 EN
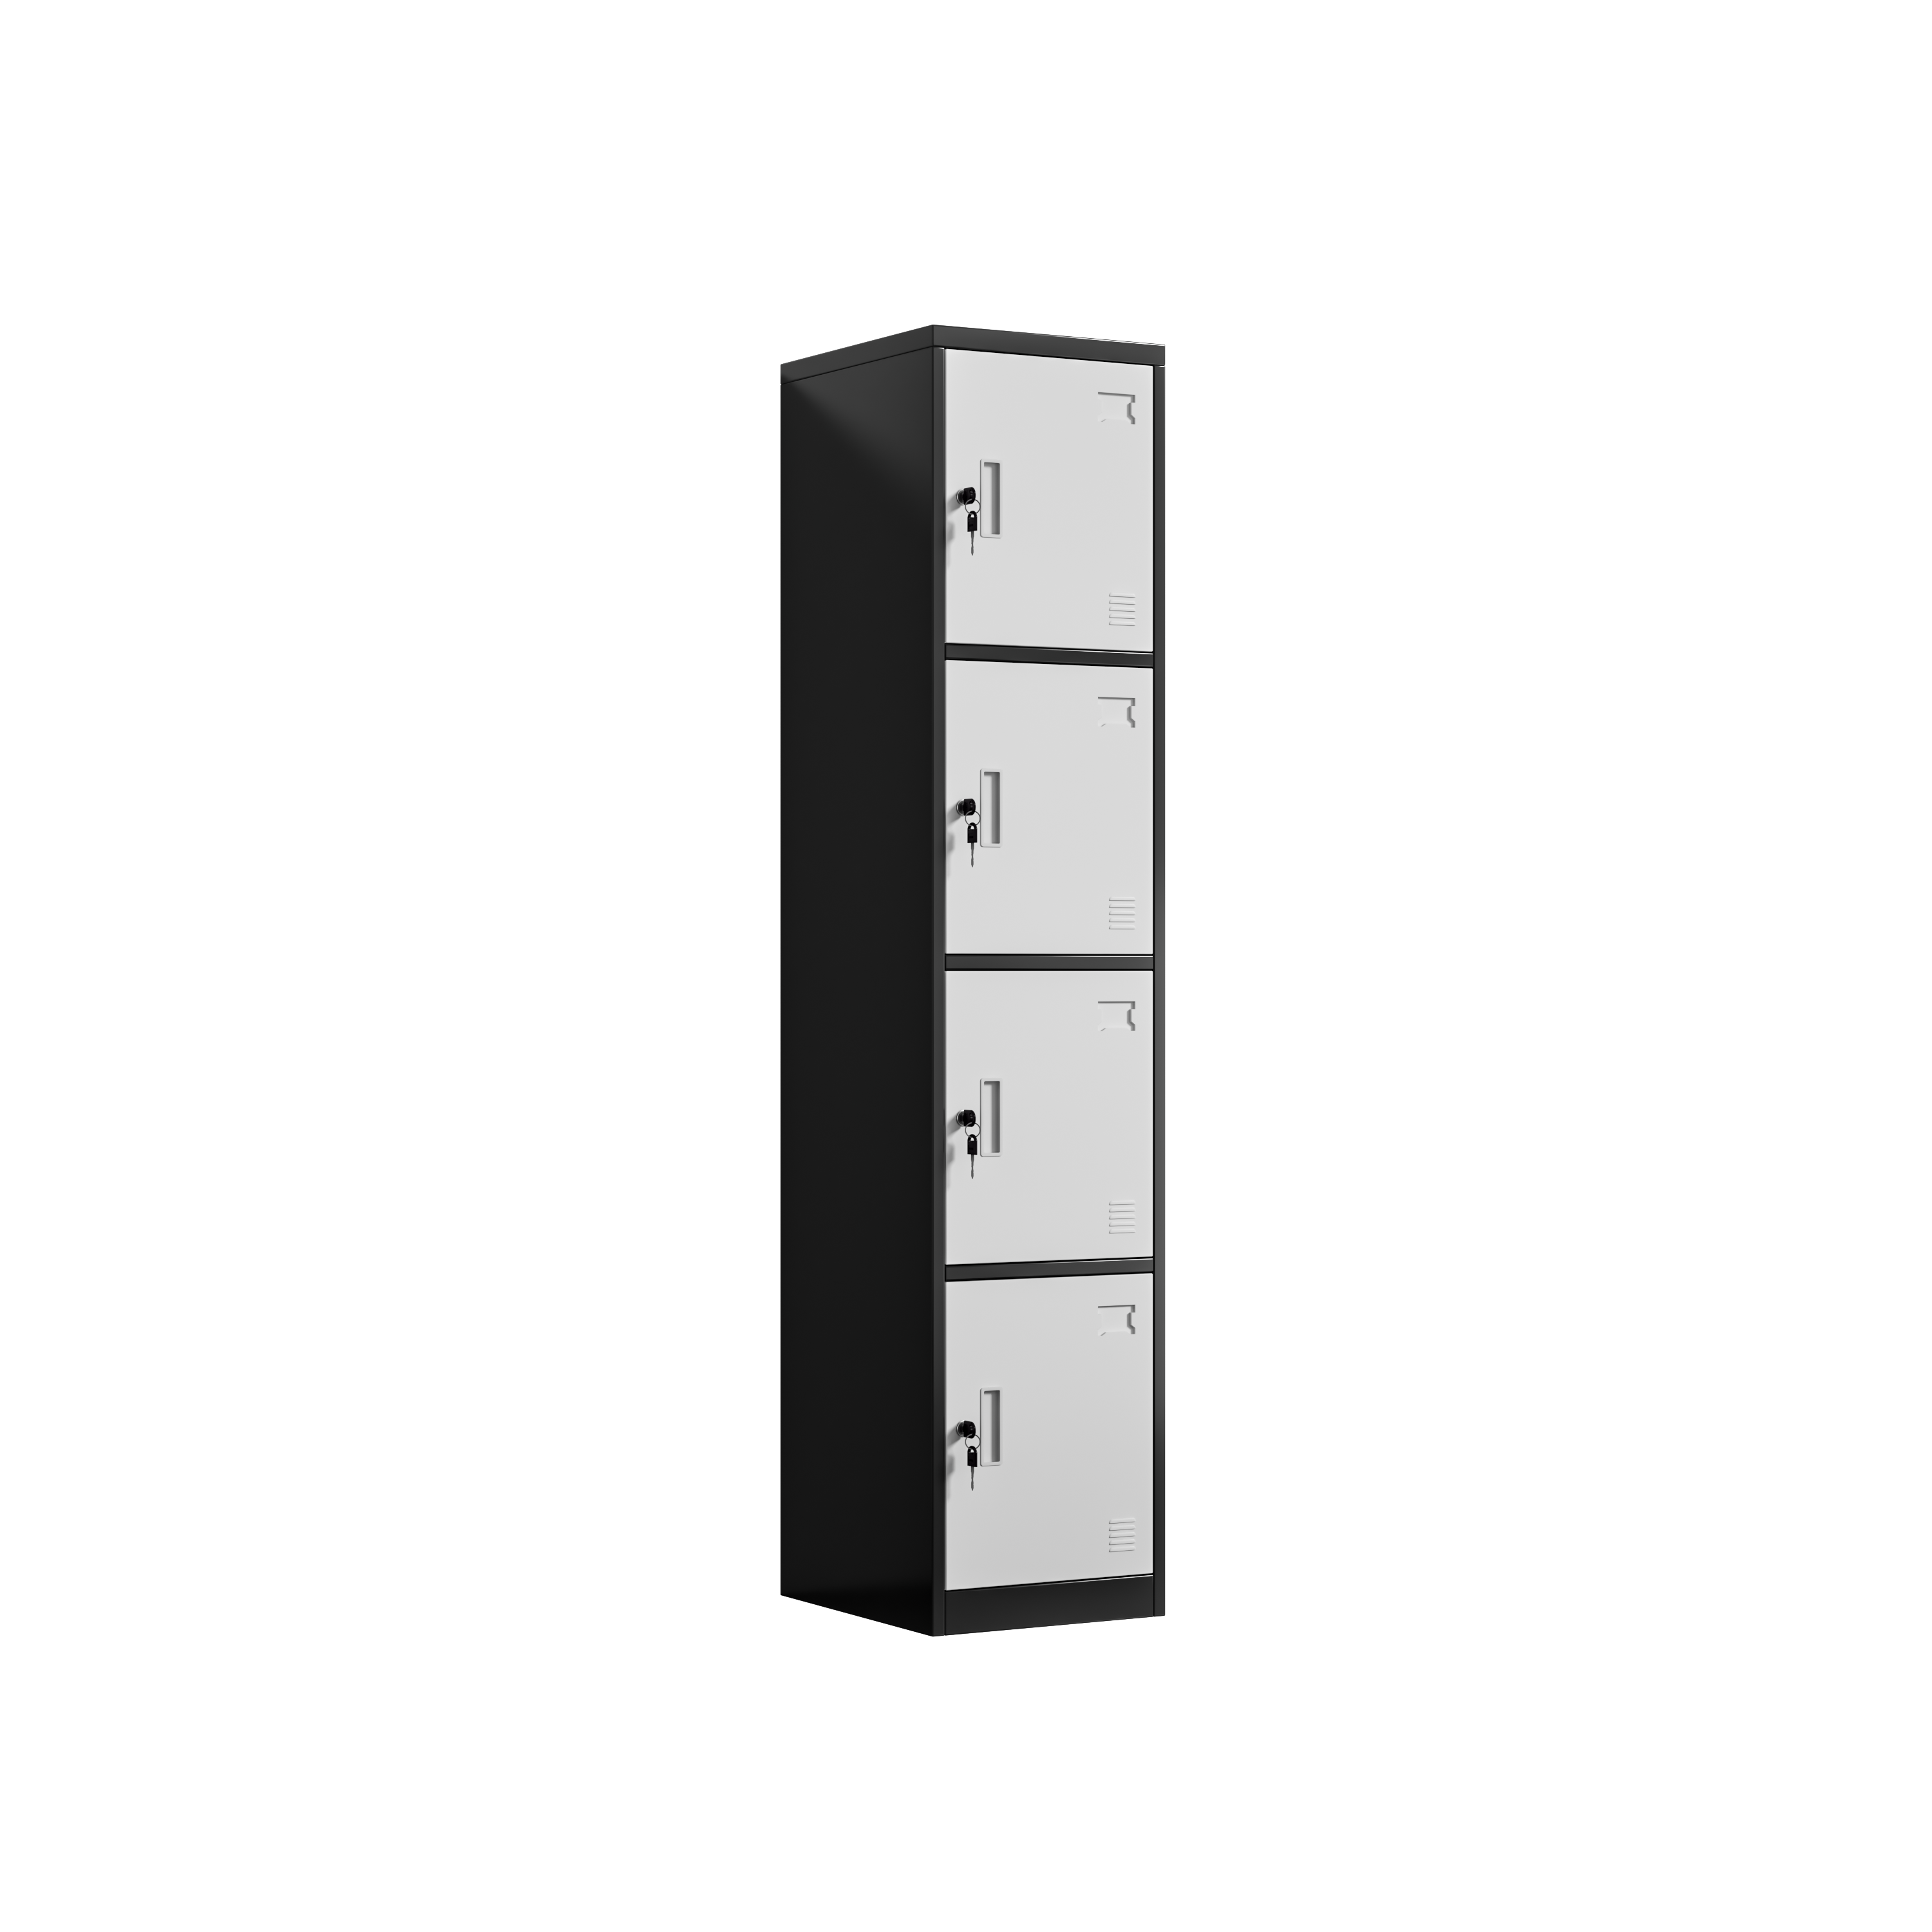
Kontener przemierzył ciepłe, wilgotne morza, a na dokach nadal unosił się zapach soli, gdy drzwiczki się otworzyły. Wzdłuż dolnej krawędzi pierwszej szafki metalowej widniała blade ślad po pasku, który tarł podczas załadunku. W pobliżu dolnych narożników pojawiły się małe, rdzawe plamy w skroplonej wilgoci gromadzącej się przy otworach wentylacyjnych. Nikt nie upuścił jednostki ani nie zdeformował panelu. Uszkodzenia dotyczyły wyłącznie wykończenia – było ono tak cienkie, że prześlizgnęło się niezauważone pod światłem na dokach i łatwo dało się je usunąć przed dokładniejszym obejrzeniem. Załoga odłożyła tę jednostkę z boku, sfotografowała krawędzie i sprawdziła listę pakowania.
Kontener przybywa w wilgotnej pogodzie: co załoga zanotowała
Tam, gdzie linie zadrapań gromadziły się wzdłuż krawędzi drzwiczek
Znaki nie były przypadkowe. Skupiały się na pionowych krawędziach drzwi oraz wzdłuż dolnej listewki – miejscach, w których metalowa szafka styka się z paskami, sąsiednimi kartonami i podłogą kontenera podczas długotrwałego transportu drogowego. Szerokie powierzchnie drzwi pozostały czyste, więc powłoka nie uległa uszkodzeniu na całej swojej powierzchni. Punkty kontaktu zostały po prostu zużyte aż do odsłonięcia gołego metalu. Ten wzór wskazywał na sposób pakowania i obsługi, a nie na wadę linii natryskowej.
Żadne wgniecie nie było widoczne w ramie.
Rozróżnienie problemu z powłoką od problemu konstrukcyjnego uratowało całą partię przed natychmiastową dyskwalifikacją. Rama, zawiasy oraz zamek ekscentryczny miały prawidłowe wymiary; drzwi nadal swobodnie się otwierały i zamykały, a śruby rozłączne utrzymywały odpowiedni moment dokręcenia. Miało to znaczenie, ponieważ wygięta rama wskazywałaby na gwałtowną obsługę, podczas gdy nietknięta rama z uszkodzoną powłoką sugerowała niedoskonałości przygotowania powierzchni. Zespół zanotował tę różnicę w arkuszu inspekcyjnym i oznaczył jednostki z uszkodzeniami do kontrolowanego dotykowego naprawiania zamiast do zwrotu.
Dlaczego drobna zadrażdżka przekształca się w plamę rdzy?
Krople skroplin przenoszą sól do uszkodzenia warstwy ochronnej
Powietrze nad oceanem rzadko bywa suche, a zamknięta pojemność podlega cyklom zmian temperatury między ciepłymi dniami a chłodniejszymi nocami. Wilgoć skrapla się na zimnej stali, pobiera śladowe ilości soli z powietrza i opakowania, a następnie osadza się w każdej mikroskopijnej dziurce lub zadrażdżce dochodzącej do gołej stali. Gdy ten cienki elektrolit pozostaje w kontakcie z odsłoniętą stalą, powstaje mała komórka korozji i rdza rozprzestrzenia się pod otaczającą warstwą lakieru. Szafka metalowa, która na nabrzeżu wydaje się jedynie potargana, może później w magazynie pokazywać się jako rozszerzająca się plama. Widoczna warstwa proszku stanowi ostatnią barierę ochronną, nie pierwszą, a jej uszkodzenie ujawnia warstwę przyklejającą znajdującą się poniżej.
Przyczepność ma większe znaczenie niż grubość powłoki
Temptujące jest określić grubszy powłokę dla szafki metalowej, gdy przesyłka wraca z oznaczeniem, ale sama grubość nie zapobiega przemianie zadrapania w plamę. Zapobiega temu przyczepność. Warstwa powłoki połączona z prawidłowo przygotowaną powierzchnią opiera się odrywaniu się na krawędziach zadrapania, więc korozja ma mniej miejsc, od których może się rozpocząć. Gruba, lecz słabo przyczepiona warstwa może oderwać się w postaci płata, gdy wilgoć przedostanie się pod nią. Badania przyczepności metodą siatki krzyżowej oraz narażenie na mgłę solną sprawdzają właśnie tę przyczepność, a nie widoczną połyskliwość.
Tworzenie przyczepności od gołej stali na zewnątrz
Przed naniesieniem proszku: odtłuszczanie i fosforyzacja
Wykończenie szafki metalowej zaczyna się długo przed nałożeniem jakiegokolwiek koloru. Blachy zimnowalcowane opuszczają linię cięcia i gięcia z olejem, drobnym pyłem metalowym oraz śladami obsługi – czynnikami, których nie da się ukryć za pomocą pistoletu natryskowego. Dezolejowanie usuwa te pozostałości, a fosfatacja przekształca odsłoniętą powierzchnię w cienką warstwę krystaliczną, która zapewnia przyczepność proszku i spowalnia korozję w miejscach narażonych. Pominięcie któregokolwiek z tych etapów pozostawia panel wyglądający czysto, ale farba po prostu leży na nim, nie tworząc prawdziwej przyczepności. W Luoyang Huawei Office Furniture Co., Ltd, założonej w 1992 roku i zajmującej powierzchnię 30 000 metrów kwadratowych, ten etap przygotowania powierzchni jest kontrolowaną operacją z własnymi procedurami sprawdzania, ponieważ piece znajdujące się dalej w procesie nie mogą naprawić powierzchni, która nigdy nie została odpowiednio przygotowana.
Natrysk elektrostatyczny, utwardzanie w piecu, badania przyczepności
Po przygotowaniu powierzchni naładowany proszek jest natryskiwany w taki sposób, że pokrywa krawędzie i narożniki, zamiast gromadzić się wyłącznie na płaskich powierzchniach. Następnie panel przechodzi przez piec utwardzający, w którym proszek topi się, rozprzestrzenia się i tworzy sieć krzyżową, dając ciągłą warstwę; czas i temperatura w piecu decydują o tym, czy powłoka osiągnie pełną przyczepność, czy pozostanie miękka i podatna na odpryskiwanie. Metalowa szafka wyjęta z pieca zbyt wcześnie może wyglądać na ukończoną, ale nadal nie wytrzymać prostego testu taśmą klejącą lub testu siatkowym. Badania pod wpływem mgły solnej oraz testy cykliczne na próbkach paneli zapewniają powtarzalną ocenę tej przyczepności, nawet przy miesięcznej produkcji 10 000 sztuk. Istotnym pytaniem nie było, jak gruba wygląda powłoka, lecz czy wszystkie etapy procesu poprzedzające zostały wykonane zgodnie ze specyfikacją.
Kontrole, które powinien wymieniać zamówienie zakupowe
Co rzeczywiście obejmują normy ISO, ANSI, OSHA i NFPA
Standardy zapewniają kupującemu język, którego może użyć odbiorca na dokach przy odbiorze szafki metalowej z odpowiednimi oznaczeniami. ISO 9001 określa udokumentowany proces wstępnej obróbki i utwardzania, podczas gdy ISO 14001 dotyczy nadmiaru farby rozpylanej oraz postępowania z odpadami; zakład działający zgodnie z systemem weryfikowanym przez niezależną stronę zewnętrzną zapewnia śledzalność tych etapów. ANSI/BIFMA X5.9 określa oczekiwania dotyczące wytrzymałości i trwałości jednostek magazynowych, a ANSI Z535.4 obejmuje etykiety bezpieczeństwa i obciążenia, które powinny być umieszczone na jednostce. OSHA 29 CFR 1910 Subpart S reguluje instalacje elektryczne w kabinach malarskich i piecach utwardzających, a NFPA 1 dotyczy wymagań przeciwpожarowych związanych z aplikacją proszków.
Zakup szafki metalowej: zapytaj, jakiej wstępnej obróbki używa linia produkcyjna, zażądaj wyników badań przyczepności i odporności na sól z tej samej serii produkcyjnej oraz upewnij się, że powłoka została utwardzona, a nie wysuszona na powietrzu. Umieść te punkty w zamówieniu zakupowym, aby dostarczona partia miała pisemne odniesienie.
Inspekcja metalowego szafka po przybyciu: przeskanuj krawędzie drzwiczek i dolne listwy w świetle skośnym, zrób zdjęcie każdej uszkodzenia odsłaniającej gołą metalową powierzchnię oraz sprawdź, czy otwory wentylacyjne są wolne od skroplonej wilgoci. Porównaj wzór uszkodzeń z metodą pakowania, zanim podejmiesz decyzję o retuszowaniu lub odrzuceniu.
Korzystanie z metalowego szafka: ustaw jednostkę na suchym podłożu za pomocą regulowanych nóżek, unikaj układania kartonów bezpośrednio na powłokę malarską oraz zapewnij przepływ powietrza przez otwory wentylacyjne. To właśnie paski mocujące i obciążenia sąsiadujące przekształcają bezbłędny wykończenie w ślady zadrapań podczas długotrwałej transportu.
Konserwacja metalowego szafka: usuwaj plamy łagodnym detergentem zamiast rozpuszczalnika miękczącego warstwę powłoki, usuwaj skroplinę po zmianie temperatury oraz natychmiast zabezpieczaj odsłonięte krawędzie odpowiednim materiałem do retuszowania. Zapisuj powtarzające się ślady, aby można było zidentyfikować wadę pakowania.
Najczęściej zadawane pytania
Pytanie: Dlaczego metalowy szafka przybył z plamami rdzy, mimo że jego ramka była nienaruszona?
A:Skroplenie zawierające sól osadza się w małych pęknięciach powłoki podczas przewozu morskiego, a korozja rozpoczyna się tam, gdzie odsłonięta jest stal. Konstrukcja ramy pozostaje nietknięta, ponieważ uszkodzenia ograniczają się do warstwy powierzchniowej. Dlatego inspektorzy oddzielają kontrolę konstrukcyjną od kontroli wykończenia i dokumentują położenie każdego znaku. Nieuszkodzona rama przy słabym połączeniu wskazuje na niedoskonałą obróbkę wstępna, a nie na niewłaściwe obchodzenie się z wyrobem.
P: Co robi fosfatacja przed nałożeniem powłoki proszkowej?
A:Fosfatacja przekształca odtłuszczone powierzchnie ze stali w cienką, kryształową warstwę, do której przywiera powłoka proszkowa i która spowalnia korozję na odsłoniętych krawędziach. Same odtłuszczenie usuwa olej, ale pozostawia gładką powierzchnię bez wystarczających chwytów do zakotwiczenia powłoki. Razem te dwie fazy decydują, czy wykończenie szafki metalowej utrzyma się przy zadrapaniu, czy też oderwie się od niego. Pominięcie którejś z tych faz później ujawnia się jako słaba przyczepność.
P: Jak kupujący może zweryfikować przyczepność powłoki przed załadunkiem kontenera?
A:Zażądaj wyników badań przyczepności i odporności na mgiełkę solną pochodzących z tej samej serii produkcyjnej oraz dokumentacji procesu utwardzania w piecu, która do nich należy. Badanie odrywania metodą siatki na próbce panelu pokazuje, czy warstwa powłoki odstaje od wykreślonego brzegu. Te badania opisują przyczepność pod warstwą barwną, której nie można ocenić gołym okiem na lśniącej powierzchni.
P: Czy grubsza warstwa proszkowa zapobiega zadrapaniom podczas transportu morskiego?
A:Grubość warstwy pomaga w odporności na zużycie, ale przyczepność decyduje o tym, czy zadrapanie pozostaje lokalne. Gruba warstwa proszkowa na słabo przygotowanej stali może się odciągnąć w postaci płata, gdy wilgoć przedostanie się pod nią, podczas gdy dobrze przyczepiona warstwa pozostaje nietknięta w miejscu uszkodzenia. Czas i temperatura utwardzania mają takie samo znaczenie jak ilość nałożonego proszku.
P: Jakie normy stosuje się do linii malarskiej oraz do szafki samodzielnie?
A:ISO 9001 obejmuje udokumentowany proces przygotowania powierzchni i utwardzania, a ISO 14001 dotyczy nadmiaru farby rozpylanej i postępowania z odpadami. ANSI/BIFMA X5.9 określa oczekiwania dotyczące trwałości jednostki magazynowej, podczas gdy ANSI Z535.4 reguluje jej etykiety. OSHA 29 CFR 1910 Podrozdział S obejmuje okablowanie w kabinach i piecach, a NFPA 1 dotyczy przepisów przeciwpożarowych związanych z pracami proszkowymi.
Pytanie: Co powinien zrobić zespół odbierający, jeśli stwierdzi uszkodzenia?
A:Odłóż jednostkę na bok, zrób zdjęcia krawędzi drzwi i dolnych listew, a także zanotuj, czy każde uszkodzenie sięga do gołego metalu. Sprawdź, czy ramy nadal są prawidłowo ustawione i czy zamki działają poprawnie, a następnie porównaj wzór uszkodzeń z metodą wiązania i układania partii. Kontrolowane dotwarzanie nadaje się do uszkodzeń powierzchniowych; wygięta rama wymaga innego podejścia.