
 EN
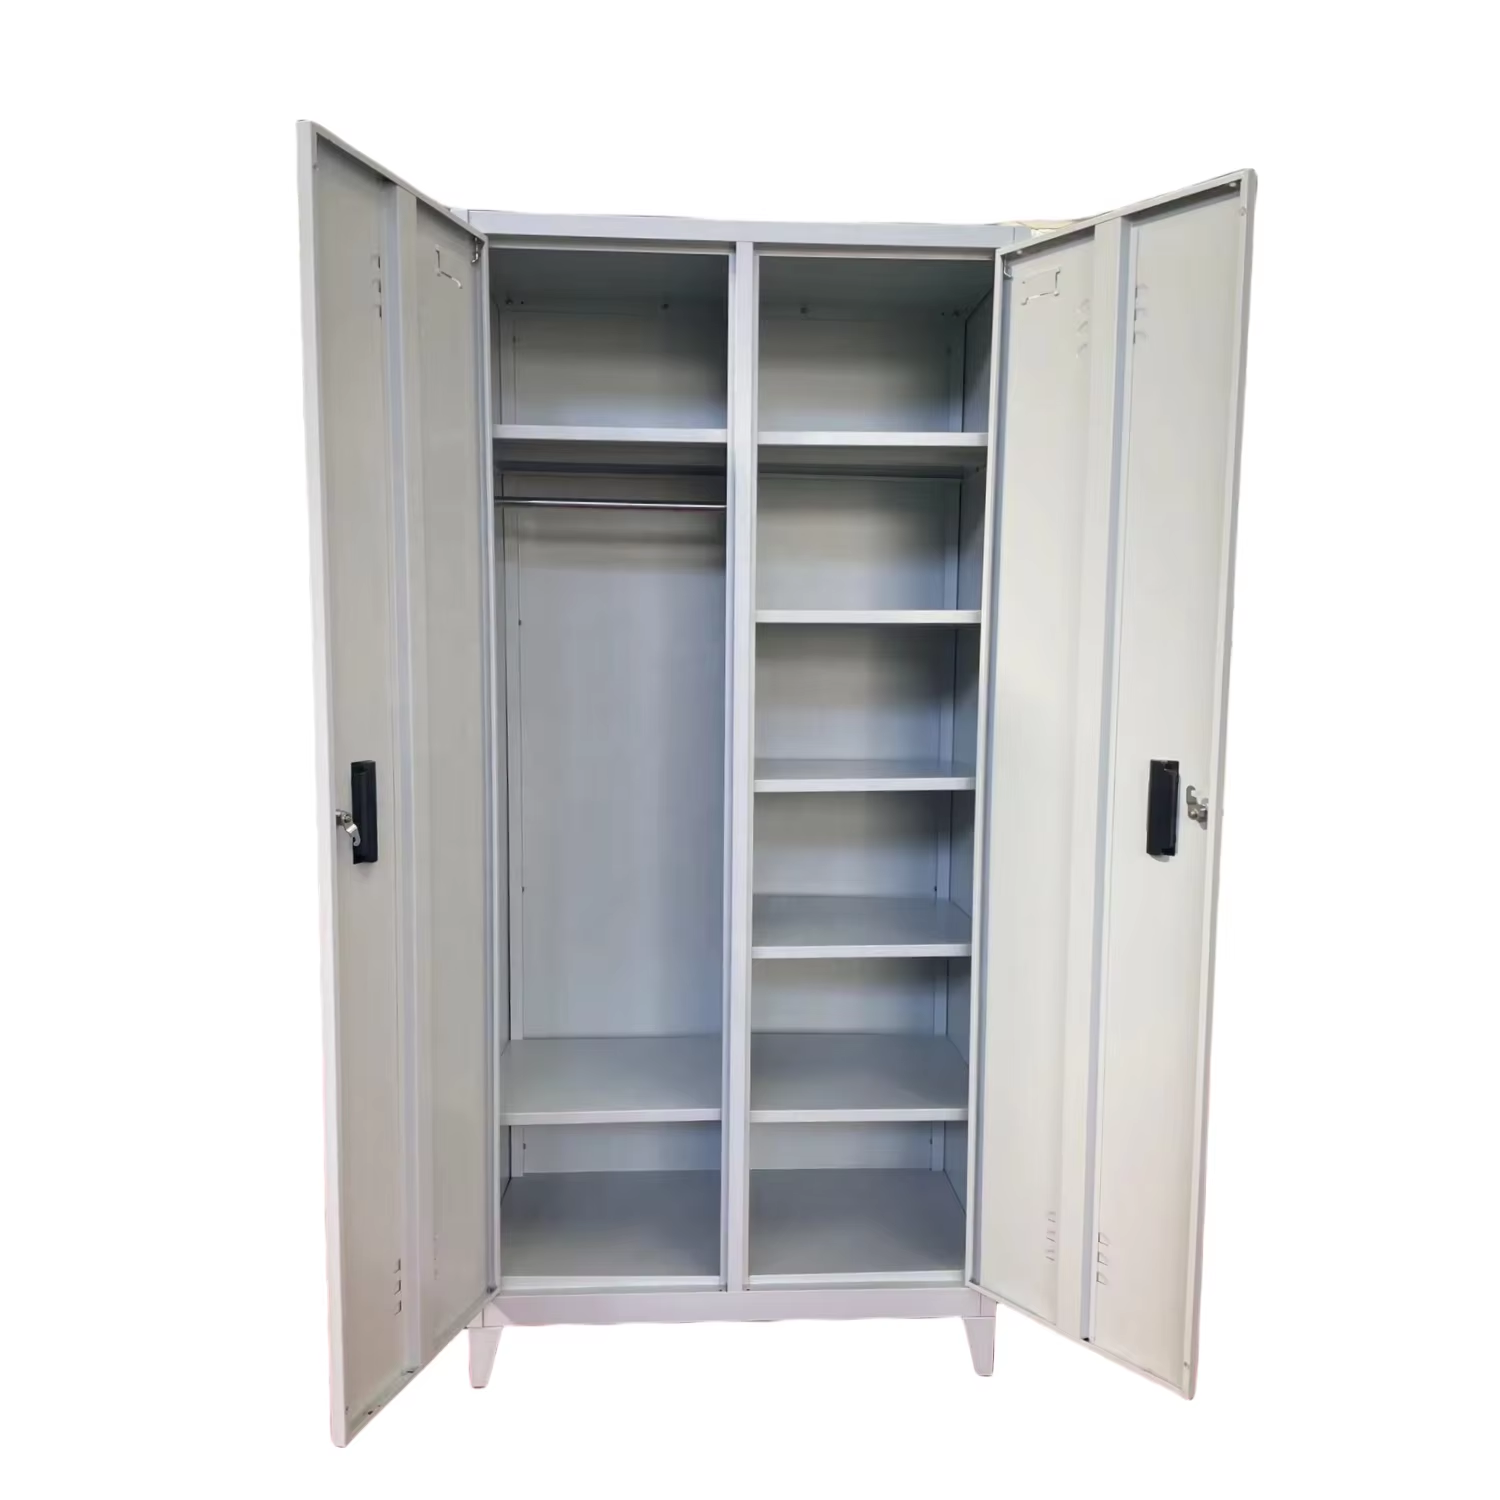
Dois fabricantes seguros podem cotar as mesmas dimensões, a mesma descrição do aço e o mesmo modelo de fechadura, mas entregar unidades que envelhecem de maneira muito distinta. Um comprador que visitou ambas as fábricas descobriu a razão nos registros: uma planta mediu seu primeiro artigo em cada turno e guardou um painel revestido de cada lote, enquanto a outra verificou uma unidade acabada apenas quando alguém se lembrava. Fabricantes seguros não são diferenciados pelos adjetivos de um catálogo. Eles são diferenciados pelas medições realizadas numa tarde de terça-feira, quando ninguém está visitando, e pelo fato de essas medições serem ou não registradas por escrito.
Para que realmente serve uma norma de processo
Em fabricantes seguros, um relatório de teste descreve uma unidade. Um padrão de processo descreve as próximas mil unidades, que é exatamente o que um comprador multi-sítio realmente adquire.
Quando uma amostra aprovada esconde um processo instável
Uma única amostra aprovada em fabricantes seguros comprova que é possível produzir uma unidade de boa qualidade. Não revela nada sobre o ajuste do dispositivo de soldagem em um turno posterior ou sobre a concentração da banheira na linha de pré-tratamento três semanas depois. Pergunte aos fabricantes seguros o que é medido no início de cada ciclo, com que frequência os instrumentos de medição são calibrados e para onde vai um painel reprovado. Peça um registro de um dia comum de produção, não de um dia preparado para auditoria. Fabricantes seguros com um sistema funcional tendem a responder com um formulário e uma data; uma pasta cheia de certificados geralmente indica que as medições existem apenas quando um cliente as solicita.
Cinco pontos de verificação em uma linha de produção de cofres de aço
Esses cinco pontos de verificação em fabricantes seguros são práticos, observáveis e fáceis de incluir em uma ordem de compra. Nenhum deles exige que o comprador seja metalurgista.
ISO 9001 e o desenho controlado em cada estação
Para fabricantes seguros, a ISO 9001 é uma norma de sistema de gestão e, no chão de fábrica, manifesta-se como um desenho com número de revisão nas estações de corte, dobragem, soldadura e montagem, além de calibradores com datas atuais de calibração, uma verificação do primeiro artigo e uma amostra retida de cada lote. Peça para ver um conjunto de registos proveniente de uma produção real e verifique se a revisão corresponde à cotação. Quando uma encomenda de cliente é fabricada com base num plano ou numa amostra, o controlo dos desenhos assume ainda maior importância, pois uma dimensão personalizada pode, de outro modo, ser perdida entre a prensa dobradeira e a bancada de embalagem.
Exposição à corrosão segundo a ISO 9227 ou a ASTM B117
A exposição à névoa salina é a forma habitual pela qual os fabricantes de portas seguras comparam sistemas de revestimento, sendo as normas ISO 9227 e ASTM B117 os métodos mais frequentemente referidos. Pergunte qual método foi utilizado, por quanto tempo durou a exposição e qual critério de aceitação foi aplicado; em seguida, verifique se o relatório abrange o mesmo tratamento prévio e o mesmo pó especificados. Um número sem indicação do método ou do critério não constitui evidência. Observe também as bordas: retornos dobrados, recortes em persianas e zonas de soldadura são os locais onde um acabamento falha primeiro; logo, um relatório sobre uma amostra plana fornece menos informações do que um relatório sobre um painel conformado. As declarações REACH e RoHS abrangem a composição química do revestimento e qualquer teclado eletrónico.
Verificação da aderência segundo a norma ISO 2409 ou ASTM D3359
Para fabricantes seguros, o ensaio de aderência verifica se o revestimento permanece no aço após a conformação e a cura. A norma ISO 2409 utiliza um corte em cruz seguido de avaliação com fita; a ASTM D3359 é a outra abordagem amplamente utilizada. Ambas só têm significado quando a preparação da superfície for adequada, pois uma camada de conversão aplicada às pressas revelará aderência insuficiente ainda antes do aparecimento de qualquer ferrugem. Pergunte com que frequência o ensaio é realizado, em qual parte de um painel e o que ocorre quando um lote falha. Um painel revestido retido de um lote anterior permite ao comprador comparar visualmente o acabamento posteriormente — o que pode parecer pouco sofisticado, mas detecta desvios de cor mais frequentemente do que a maioria espera.
Por que o ciclo de operação de fechaduras UL 768 deve constar no registro de ensaios
Um fechadura é o componente que os usuários operam diariamente em unidades de fabricantes de cofres-fortes, e uma certificação como a UL 768 para fechaduras de combinação abrange o dispositivo em si, não o gabinete. Pergunte se a fábrica submete cada fechadura instalada a ciclos de teste, registra o resultado associado a um número de série e mantém um procedimento documentado de reinicialização. Verifique o teste de entrada para cilindros ou teclados adquiridos externamente e confirme se os corpos de fechadura de reposição correspondem à revisão do desenho das unidades entregues. Um cofre-forte de qualidade com um teclado defeituoso fica fora de serviço, independentemente da resistência da sua carcaça; portanto, esse registro merece a mesma atenção que o registro de soldagem.
Onde os testes de trânsito ISTA encontram a bancada de embalagem
Unidades pesadas de fabricantes seguros danificam caixas de papelão. Sequências de trânsito ISTA, juntamente com uma classificação escrita para caixas de papelão, proteção de cantos, um sistema de contenção de portas no interior da caixa e uma regra para embalar teclados separadamente transformam a embalagem em uma etapa controlada, em vez de uma decisão de última hora. Fotografe o interior de uma caixa de papelão aprovada e mantenha essa imagem sob o mesmo controle de revisão que o desenho técnico. Pergunte qual sequência de quedas e vibrações foi utilizada e quais foram os critérios de aceitação. Fabricantes seguros que enviam produtos por canais de vendas por correspondência aprendem isso cedo: uma rota postal com muitas transferências expõe cantos fracos muito mais rapidamente do que uma única entrega paletizada.
Os registros que tornam esses pontos de verificação passíveis de verificação
Uma medição feita por fabricantes seguros só se torna útil quando pode ser vinculada a um lote e localizada novamente um ano depois.
Criar um conjunto único de registros rastreáveis por ciclo de produção
Solicite um índice de documentos que vincule a revisão do desenho, as medições do primeiro artigo, os métodos e resultados dos ensaios de revestimento, o registro dos ensaios de bloqueio, o desenho da embalagem e a faixa de números de série a uma única produção. A norma ISO/IEC 17025 é a acreditação a ser verificada em qualquer relatório de laboratório externo, seja ele referente às classes de resistência ao fogo UL 72 ou à resistência contra arrombamento UL 687 e EN 1143-1. A norma ISO 2859-1 auxilia na definição de um plano de amostragem para recebimento no lado do comprador, e a norma ISO 45001 aborda como a fábrica gerencia a segurança no ambiente de oficina ao manipular painéis pesados de aço. A regulamentação OSHA 29 CFR 1910.176(b) trata da movimentação de materiais, a NFPA 70 pode aplicar-se à fiação de teclados alimentados e a ANSI Z535.4 cobre a arte gráfica das etiquetas. Mantenha o índice junto ao pedido, para que um revisor posterior possa auditá-lo sem precisar consultar o comprador original.
Utilizando os cinco em uma conversa com o fornecedor
Nomeie os cinco pontos de verificação de segurança dos fabricantes na ordem de compra e anexe o critério de aceitação a cada um. Solicite um conjunto completo de registros antes da liberação da produção, depois compare a primeira remessa com a amostra retida e com a fotografia do cartão selado. Quando um resultado estiver ausente, solicite uma ação corretiva datada, em vez de uma garantia genérica. Isso não se trata de adicionar funcionalidades a um gabinete; trata-se de tornar o segundo pedido tão previsível quanto o primeiro. Compradores que estruturam a conversa dessa maneira tendem a obter respostas diretas, pois a solicitação é específica o suficiente para ser executada.
Perguntas frequentes
Por que a ISO 9001 está listada ao lado dos testes de produto?
Para fabricantes seguros, a ISO 9001 abrange o sistema que garante a reprodutibilidade da produção: desenhos controlados, instrumentos calibrados, verificações do primeiro artigo, amostras retidas e registros de inspeção vinculados a um lote. Os ensaios de produto descrevem uma unidade; um sistema de gestão descreve as próximas mil. Solicite um conjunto de registros de uma operação de produção comum e verifique se a revisão do desenho corresponde à cotação. Essa é a diferença prática entre uma amostra aprovada e um processo estável.
O que um relatório de revestimento deve realmente declarar?
Deve indicar o método de ensaio utilizado, como a ISO 9227 ou a ASTM B117 para exposição à corrosão e a ISO 2409 ou a ASTM D3359 para aderência, juntamente com a duração da exposição, o critério de aceitação e o pré-tratamento exato e o sistema em pó testados. Verifique se o relatório abrange o acabamento cotado, idealmente em um painel conformado com bordas dobradas, em vez de um corpo de prova plano. Uma declaração de aprovação sem menção do método não fornece ao comprador nenhum parâmetro para comparação com um lote posterior.
Uma certificação de fechadura UL 768 abrange todo o armário?
Não. A norma UL 768 aplica-se à fechadura mecânica como dispositivo. A carcaça, os mecanismos de trancamento, a chapa reforçada e o sistema de trancação secundária atrás dela são decisões de engenharia independentes, com relatórios próprios, tais como UL 687 ou EN 1143-1 para resistência contra arrombamento. Solicite simultaneamente a documentação da fechadura e o relatório do armário, além de um registro de ciclos da fechadura vinculado aos números de série, para que o componente instalado possa ser rastreado até uma unidade específica.
Por que incluir um ensaio de transporte em um padrão de fábrica?
O peso concentra danos nos cantos das caixas e nas bordas das portas, e uma porta amassada frequentemente implica substituição da unidade e custos adicionais com frete de devolução. Sequências de transporte ISTA, uma classe especificada de caixa, proteção de cantos e um sistema de contenção da porta transformam a embalagem em uma etapa controlada. Pergunte qual sequência de quedas e vibrações foi utilizada, quais foram os critérios de aceitação e mantenha uma fotografia do interior da caixa aprovada sob controle de revisão.
Como esses cinco itens de verificação podem ser incorporados a um pedido?
Liste cada ponto de verificação com seu método e critério de aceitação e exija um conjunto completo de registros antes da liberação para produção. Faça referência à revisão do desenho, à faixa de números de série e à amostra retida no mesmo documento. Inclua a norma ISO/IEC 17025 em qualquer relatório de laboratório externo e a norma ISO 2859-1 no plano de amostragem de entrada do comprador. Cláusulas específicas são mais fáceis de implementar por uma fábrica do que um requisito geral de qualidade.
Quais normas se aplicam ao comprador?
A norma OSHA 29 CFR 1910.176(b) abrange o armazenamento e a movimentação de unidades pesadas antes da instalação; as normas NFPA 1 e NFPA 101 abrangem a disposição e as rotas de saída; e a norma NFPA 70 pode aplicar-se à fiação alimentada do teclado. A norma ANSI Z535.4 aplica-se às etiquetas. A fixação de ancoragem deve ser escolhida pela equipe local com base no substrato real do piso ou da parede. Registre essas informações na ordem adequada, para que ambas as partes saibam quais documentos são esperados antes do embarque.
Sumário
- Para que realmente serve uma norma de processo
-
Cinco pontos de verificação em uma linha de produção de cofres de aço
- ISO 9001 e o desenho controlado em cada estação
- Exposição à corrosão segundo a ISO 9227 ou a ASTM B117
- Verificação da aderência segundo a norma ISO 2409 ou ASTM D3359
- Por que o ciclo de operação de fechaduras UL 768 deve constar no registro de ensaios
- Onde os testes de trânsito ISTA encontram a bancada de embalagem
- Os registros que tornam esses pontos de verificação passíveis de verificação
- Utilizando os cinco em uma conversa com o fornecedor