
 EN
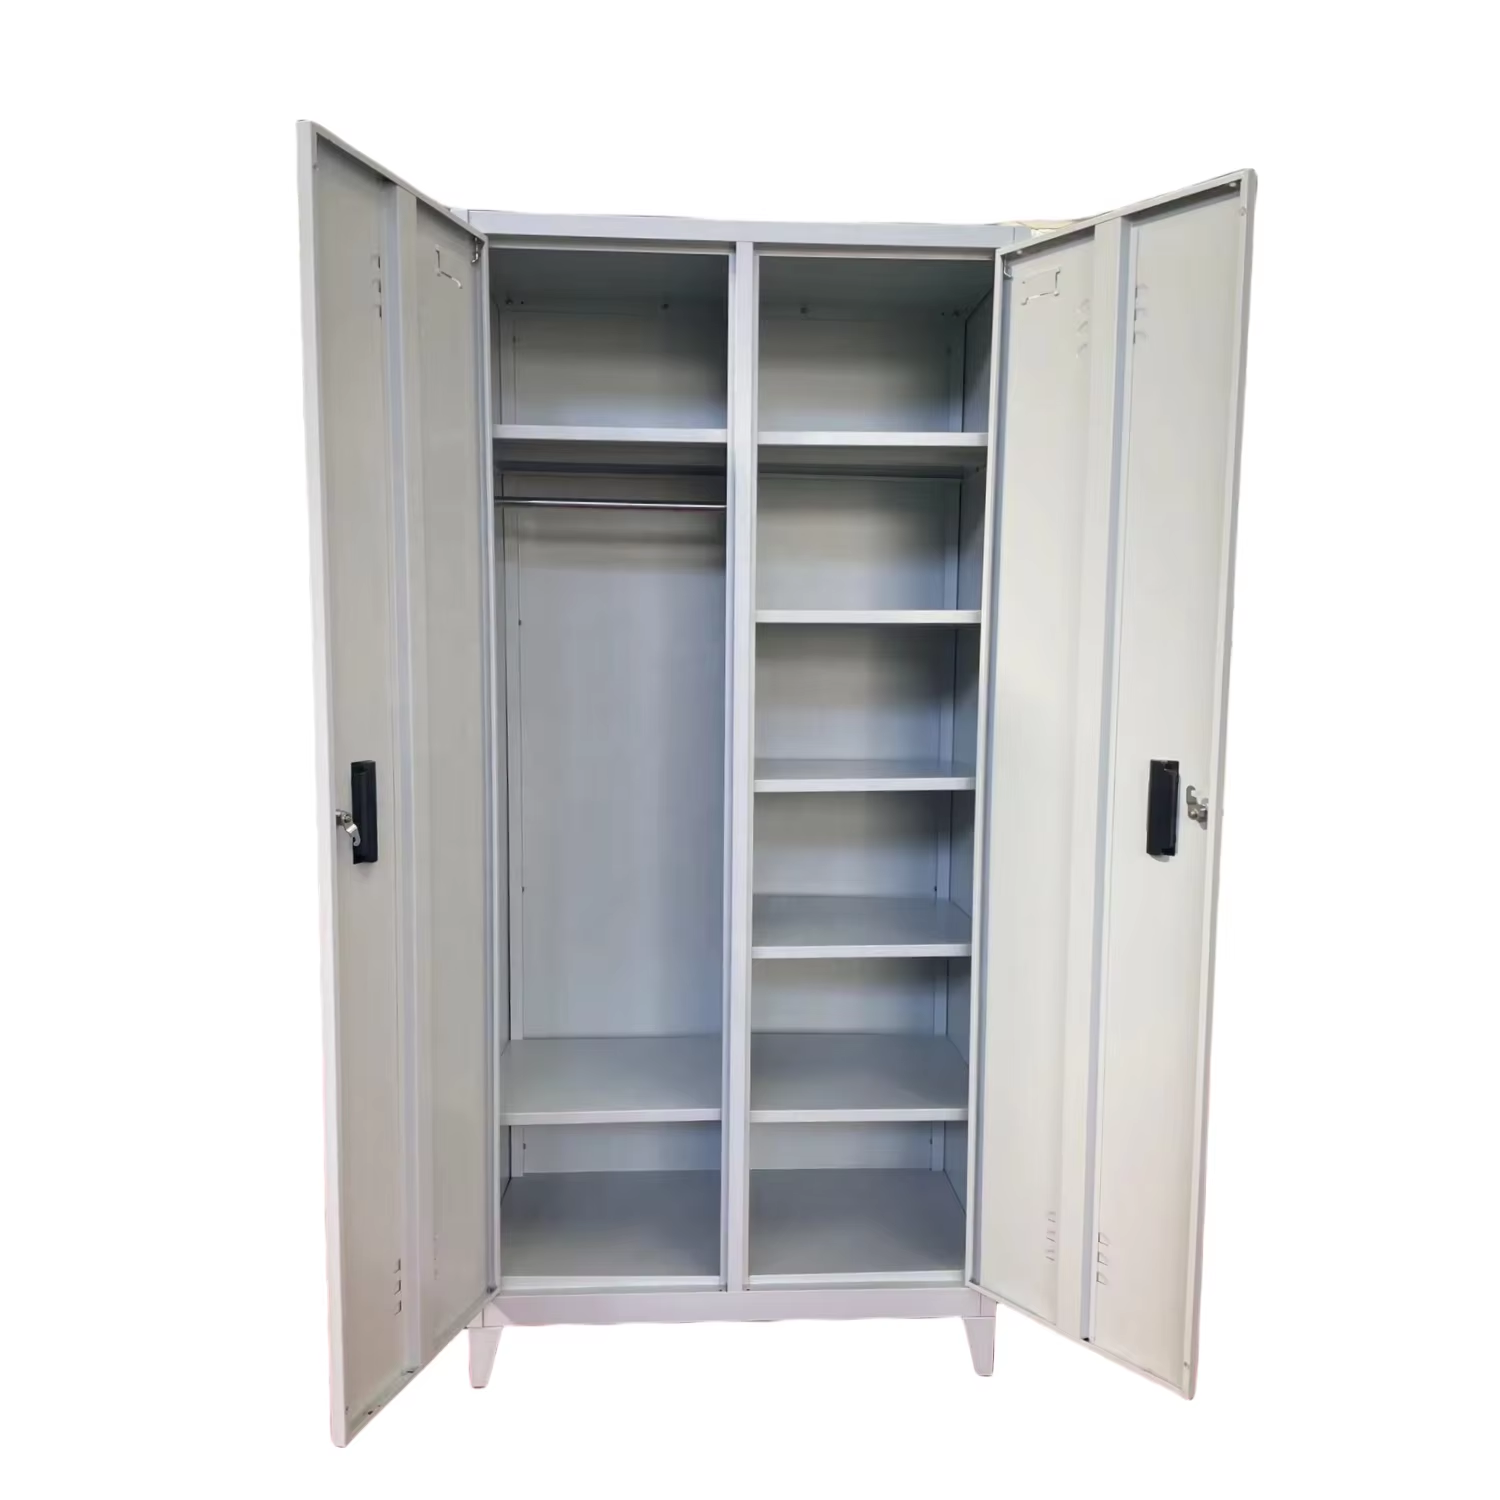
Doi producători siguri pot oferi aceleași dimensiuni, aceeași descriere a oțelului și același model de încuietoare, dar pot livra unități care se degradează în mod foarte diferit. Un cumpărător care i-a vizitat pe amândoi a descoperit motivul în înregistrările respective: una dintre uzine măsura primul articol la fiecare schimb și păstra un panou acoperit din fiecare lot, în timp ce cealaltă verifică o unitate finalizată doar atunci când cineva își amintește. Producătorii siguri nu se disting prin adjectivele dintr-un catalog. Se disting prin măsurătorile efectuate într-o dimineață de marți, când nimeni nu face o vizită, și prin faptul că aceste măsurători sunt sau nu înregistrate.
La ce servește, de fapt, un standard de proces
La producătorii siguri, un raport de test descrie o singură unitate. Un standard de proces descrie următoarele o mie de unități, ceea ce reprezintă de fapt ceea ce achiziționează un cumpărător cu mai multe locații.
Când un eșantion care trece ascunde un proces instabil
Un singur eșantion aprobat la producătorii siguri dovedește că se poate fabrica o unitate bună. Nu spune nimic despre configurarea dispozitivului de sudură într-un schimb ulterior sau despre concentrația baiei din linia de pretratare, la trei săptămâni distanță. Întrebați producătorii siguri ce se măsoară la începutul fiecărei serii, cât de des se etalonează aparatele de măsură și unde ajunge un panou respins. Cereți un înregistrare dintr-o zi obișnuită de producție, nu dintr-o zi pregătită pentru audit. Producătorii siguri care au un sistem funcțional tind să răspundă cu un formular și o dată; un dosar plin de certificate înseamnă, de obicei, că măsurătorile există doar atunci când un client le solicită.
Cinci puncte de control pe o linie de producție a seifurilor din oțel
Aceste cinci verificări aplicate producătorilor siguri sunt practice, observabile și ușor de inclus într-un ordin de achiziție. Niciuna dintre ele nu necesită ca cumpărătorul să fie metalurg.
ISO 9001 și desenul controlat la fiecare post de lucru
Pentru producătorii responsabili, ISO 9001 este o normă privind sistemele de management, iar într-un atelier se concretizează prin intermediul unui desen cu un număr de revizie la posturile de tăiere, îndoire, sudură și asamblare, precum și prin utilizarea unor calibre cu date actuale de etalonare, verificarea primului articol și păstrarea unui eșantion din fiecare lot. Solicitați să vă fie prezentat un set complet de înregistrări dintr-o serie reală de producție și verificați dacă revizia corespunde celei menționate în ofertă. În cazul comenzilor clientului realizate conform unui plan sau a unui eșantion, controlul desenelor este și mai important, deoarece o dimensiune personalizată ar putea altfel să se piardă între presa de îndoit și bancul de ambalare.
Expunerea la coroziune conform ISO 9227 sau ASTM B117
Expunerea la aerosoli saline este metoda obișnuită prin care producătorii de uși compară sistemele de acoperire, metodele ISO 9227 și ASTM B117 fiind cele mai frecvent referite. Întrebați ce metodă a fost utilizată, cât timp a durat expunerea și care a fost criteriul de acceptare aplicat, apoi verificați dacă raportul acoperă aceeași pretratare și același pudră pentru care se face oferta. Un număr fără o metodă sau un criteriu nu constituie dovezi. Examinați, de asemenea, marginile: zonele îndoită, decupajele tip jaluzea și cele ale sudurii sunt locurile unde finisajul cedează prima dată; astfel, un raport privind o epruvetă plană oferă mai puține informații decât unul privind un panou format. Declarațiile REACH și RoHS acoperă compoziția chimică a acoperirii și orice tastatură electronică.
Verificarea adeziunii conform ISO 2409 sau ASTM D3359
Pentru producătorii siguri, testarea adeziunii verifică dacă stratul de acoperire rămâne pe oțel după formare și uscare. ISO 2409 folosește o metodă cu tăietură în cruce și evaluare cu bandă adezivă; ASTM D3359 este cealaltă abordare frecvent utilizată. Ambele metode au sens doar atunci când pregătirea suprafeței este corectă, deoarece un strat de conversie aplicat pripit va evidenția o adeziune slabă chiar înainte de apariția oricărei urme de rugină. Întrebați-vă de câte ori se efectuează testul, pe ce parte a unei plăci și ce se întâmplă când un lot eșuează. Păstrarea unei plăci acoperite dintr-un lot anterior permite cumpărătorului să compare ulterior, vizual, finisajul — o metodă care pare nesofisticată, dar detectează mai multe variații de culoare decât majoritatea oamenilor ar anticipa.
De ce ciclarea încuietorilor conform UL 768 trebuie inclusă în jurnalul de teste
O încuietoare este componenta pe care utilizatorii o folosesc zilnic la unitățile produse de fabricanții de seifuri, iar o listă precum UL 768 pentru încuietori cu combinație acoperă dispozitivul, nu cabinetul. Întrebați dacă fabrica testează fiecare încuietoare montată, înregistrează rezultatul în raport cu un număr de serie și păstrează o procedură documentată de resetare. Verificați testul de recepție pentru cilindri sau panouri numerice achiziționate de la terți și confirmați că încuieturile de rezervă corespund reviziei desenului unităților livrate. Un seif de calitate a cărui panou numeric a eșuat este scoasă din funcțiune, indiferent cât de rezistentă este carcasă, așadar acest jurnal merită aceeași atenție ca și înregistrarea sudurilor.
Unde testarea ISTA pentru transport întâlnește bancul de ambalare
Unitățile grele provenite de la producători siguri deteriorază cutiile. Secvențele de tranzit ISTA, împreună cu o clasificare scrisă a cutiei, protecție pentru colțuri, un sistem de fixare a ușii în interiorul cutiei și o regulă privind ambalarea separată a tastaturilor transformă ambalarea într-o etapă controlată, nu într-o decizie luată la ultima clipă. Fotografiați interiorul unei cutii aprobate și păstrați acea imagine sub același sistem de control al reviziilor ca și desenul. Întrebați ce secvență de cădere și vibrație a fost utilizată și care au fost criteriile de acceptare. Producătorii siguri care livrează prin canale de comandă prin poștă învață acest lucru devreme; o rută de livrare prin colet, cu numeroase transferuri manuale, expune colțurile slabe mult mai repede decât o singură livrare pe paletă.
Înregistrările care fac aceste puncte de verificare verificabile
O măsurătoare la producătorii siguri devine utilă doar atunci când poate fi asociată unei serii și regăsită din nou peste un an.
Construirea unui singur set de înregistrări urmăribile pe fiecare serie de producție
Cereți un index de documente care să lege revizia desenului, măsurătorile primului articol, metodele și rezultatele testelor de acoperire, jurnalul testelor de blocare, desenul ambalajului și intervalul de serii la o singură serie de producție. ISO/IEC 17025 este acreditarea pe care trebuie să o căutați în orice raport al unui laborator extern, indiferent dacă se referă la clasele de rezistență la foc UL 72 sau la rezistența la efracție UL 687 și EN 1143-1. ISO 2859-1 ajută la stabilirea unui plan de eșantionare la intrare la nivelul cumpărătorului, iar ISO 45001 se referă la modul în care uzina gestionează siguranța în atelier în jurul panourilor grele din oțel. OSHA 29 CFR 1910.176(b) acoperă manipularea materialelor, NFPA 70 poate fi aplicabilă la cablarea tastaturilor electrice, iar ANSI Z535.4 acoperă grafica etichetelor. Păstrați indexul împreună cu comanda, astfel încât un evaluator ulterior să îl poată verifica fără a trebui să contacteze cumpărătorul inițial.
Folosind cele cinci într-o conversație cu furnizorul
Numiți cele cinci puncte de control ale producătorilor, privind siguranța, incluse în comandă și atașați criteriul de acceptare pentru fiecare. Solicitați un set complet de înregistrări înainte de lansarea în producție, apoi comparați prima livrare cu eșantionul păstrat și cu fotografia coșului sigilat. În cazul în care un rezultat lipsește, solicitați o acțiune corectivă datată, nu o asigurare generală. Aceasta nu este o chestiune de adăugare a unor caracteristici suplimentare la un cabinet; este vorba despre asigurarea faptului că a doua comandă va fi la fel de previzibilă ca și prima. Cumpărătorii care formulează conversația în acest mod tind să obțină răspunsuri clare, deoarece cerința este suficient de specifică pentru a putea fi pusă în aplicare.
Întrebări frecvente
De ce este menționată norma ISO 9001 alături de testele produsului?
Pentru producătorii siguri, ISO 9001 acoperă sistemul care asigură reproductibilitatea producției: desene controlate, instrumente de măsură etalonate, verificări ale primului articol, eșantioane păstrate și înregistrări de inspecție legate de o serie. Testele de produs descriu un singur exemplar; un sistem de management descrie următoarele mii de exemplare. Solicitați un set de înregistrări dintr-un ciclu obișnuit de producție și verificați dacă revizia desenului corespunde ofertei. Aceasta este diferența practică dintre un eșantion care îndeplinește cerințele și un proces stabil.
Ce ar trebui să specifice, de fapt, un raport privind acoperirea?
Raportul ar trebui să indice metoda de testare utilizată, cum ar fi ISO 9227 sau ASTM B117 pentru expunerea la coroziune și ISO 2409 sau ASTM D3359 pentru aderență, împreună cu durata expunerii, criteriul de acceptare și exactul sistem de pretratare și pudră testat. Verificați dacă raportul acoperă finisajul specificat în ofertă, ideal pe un panou format cu margini îndoită, nu pe o probă plană. O declarație de tip «îndeplinește cerințele» fără menționarea metodei nu oferă cumpărătorului niciun element de comparație pentru o serie ulterioară.
O listare UL 768 pentru încuietori acoperă întregul cabinet?
Nu. UL 768 se aplică încuietorii ca dispozitiv. Carcasa, mecanismul de încuiere, placa dură și sistemul de reîncuiere aflat în spatele acesteia sunt decizii ingineresti separate, fiecare având propriile rapoarte, cum ar fi UL 687 sau EN 1143-1 pentru rezistență la efracție. Solicitați documentația privind încuietoarea și raportul privind cabinetul împreună, precum și un jurnal de ciclare al încuietorii legat de numerele de serie, astfel încât componenta montată să poată fi urmărită până la o unitate specifică.
De ce includeți un test de transport în standardul de fabrică?
Greutatea concentrează deteriorarea în colțurile ambalajului și pe marginile ușii; o ușă deformată implică adesea înlocuirea unității și o etapă suplimentară de transport invers. Secvențele de transport ISTA, o calitate specificată a ambalajului, protecția colțurilor și o fixare a ușii transformă ambalarea într-o etapă controlată. Întrebați ce secvență de cădere și vibrație a fost utilizată, care au fost criteriile de acceptare și păstrați o fotografie a interiorului ambalajului aprobat, sub controlul versiunilor.
Cum pot fi incluse aceste cinci verificări într-un comandă?
Enumerați fiecare punct de control împreună cu metoda și criteriul de acceptare corespunzător, iar înainte de lansarea în producție se cere un set complet de înregistrări. Faceți referire la revizia desenului, la domeniul de serii și la eșantionul păstrat în același document. Adăugați ISO/IEC 17025 pentru orice raport de laborator extern și ISO 2859-1 pentru planul de eșantionare la primire al cumpărătorului. Clauzele specifice sunt mai ușor de aplicat de către fabrică decât o cerință generală de calitate.
Ce standarde se aplică la nivelul cumpărătorului?
OSHA 29 CFR 1910.176(b) reglementează depozitarea și manipularea unităților grele înainte de instalare, NFPA 1 și NFPA 101 reglementează amplasarea și traseele de evacuare, iar NFPA 70 poate fi aplicabilă la cablarea tastaturii electrice. ANSI Z535.4 se aplică etichetelor. Fixarea de ancorare trebuie aleasă de echipa de pe teren, în funcție de substratul real al podelei sau peretelui. Înregistrați aceste elemente în ordine, astfel încât ambele părți să știe ce documente sunt necesare înainte de expediere.
Cuprins
- La ce servește, de fapt, un standard de proces
-
Cinci puncte de control pe o linie de producție a seifurilor din oțel
- ISO 9001 și desenul controlat la fiecare post de lucru
- Expunerea la coroziune conform ISO 9227 sau ASTM B117
- Verificarea adeziunii conform ISO 2409 sau ASTM D3359
- De ce ciclarea încuietorilor conform UL 768 trebuie inclusă în jurnalul de teste
- Unde testarea ISTA pentru transport întâlnește bancul de ambalare
- Înregistrările care fac aceste puncte de verificare verificabile
- Folosind cele cinci într-o conversație cu furnizorul