
 EN
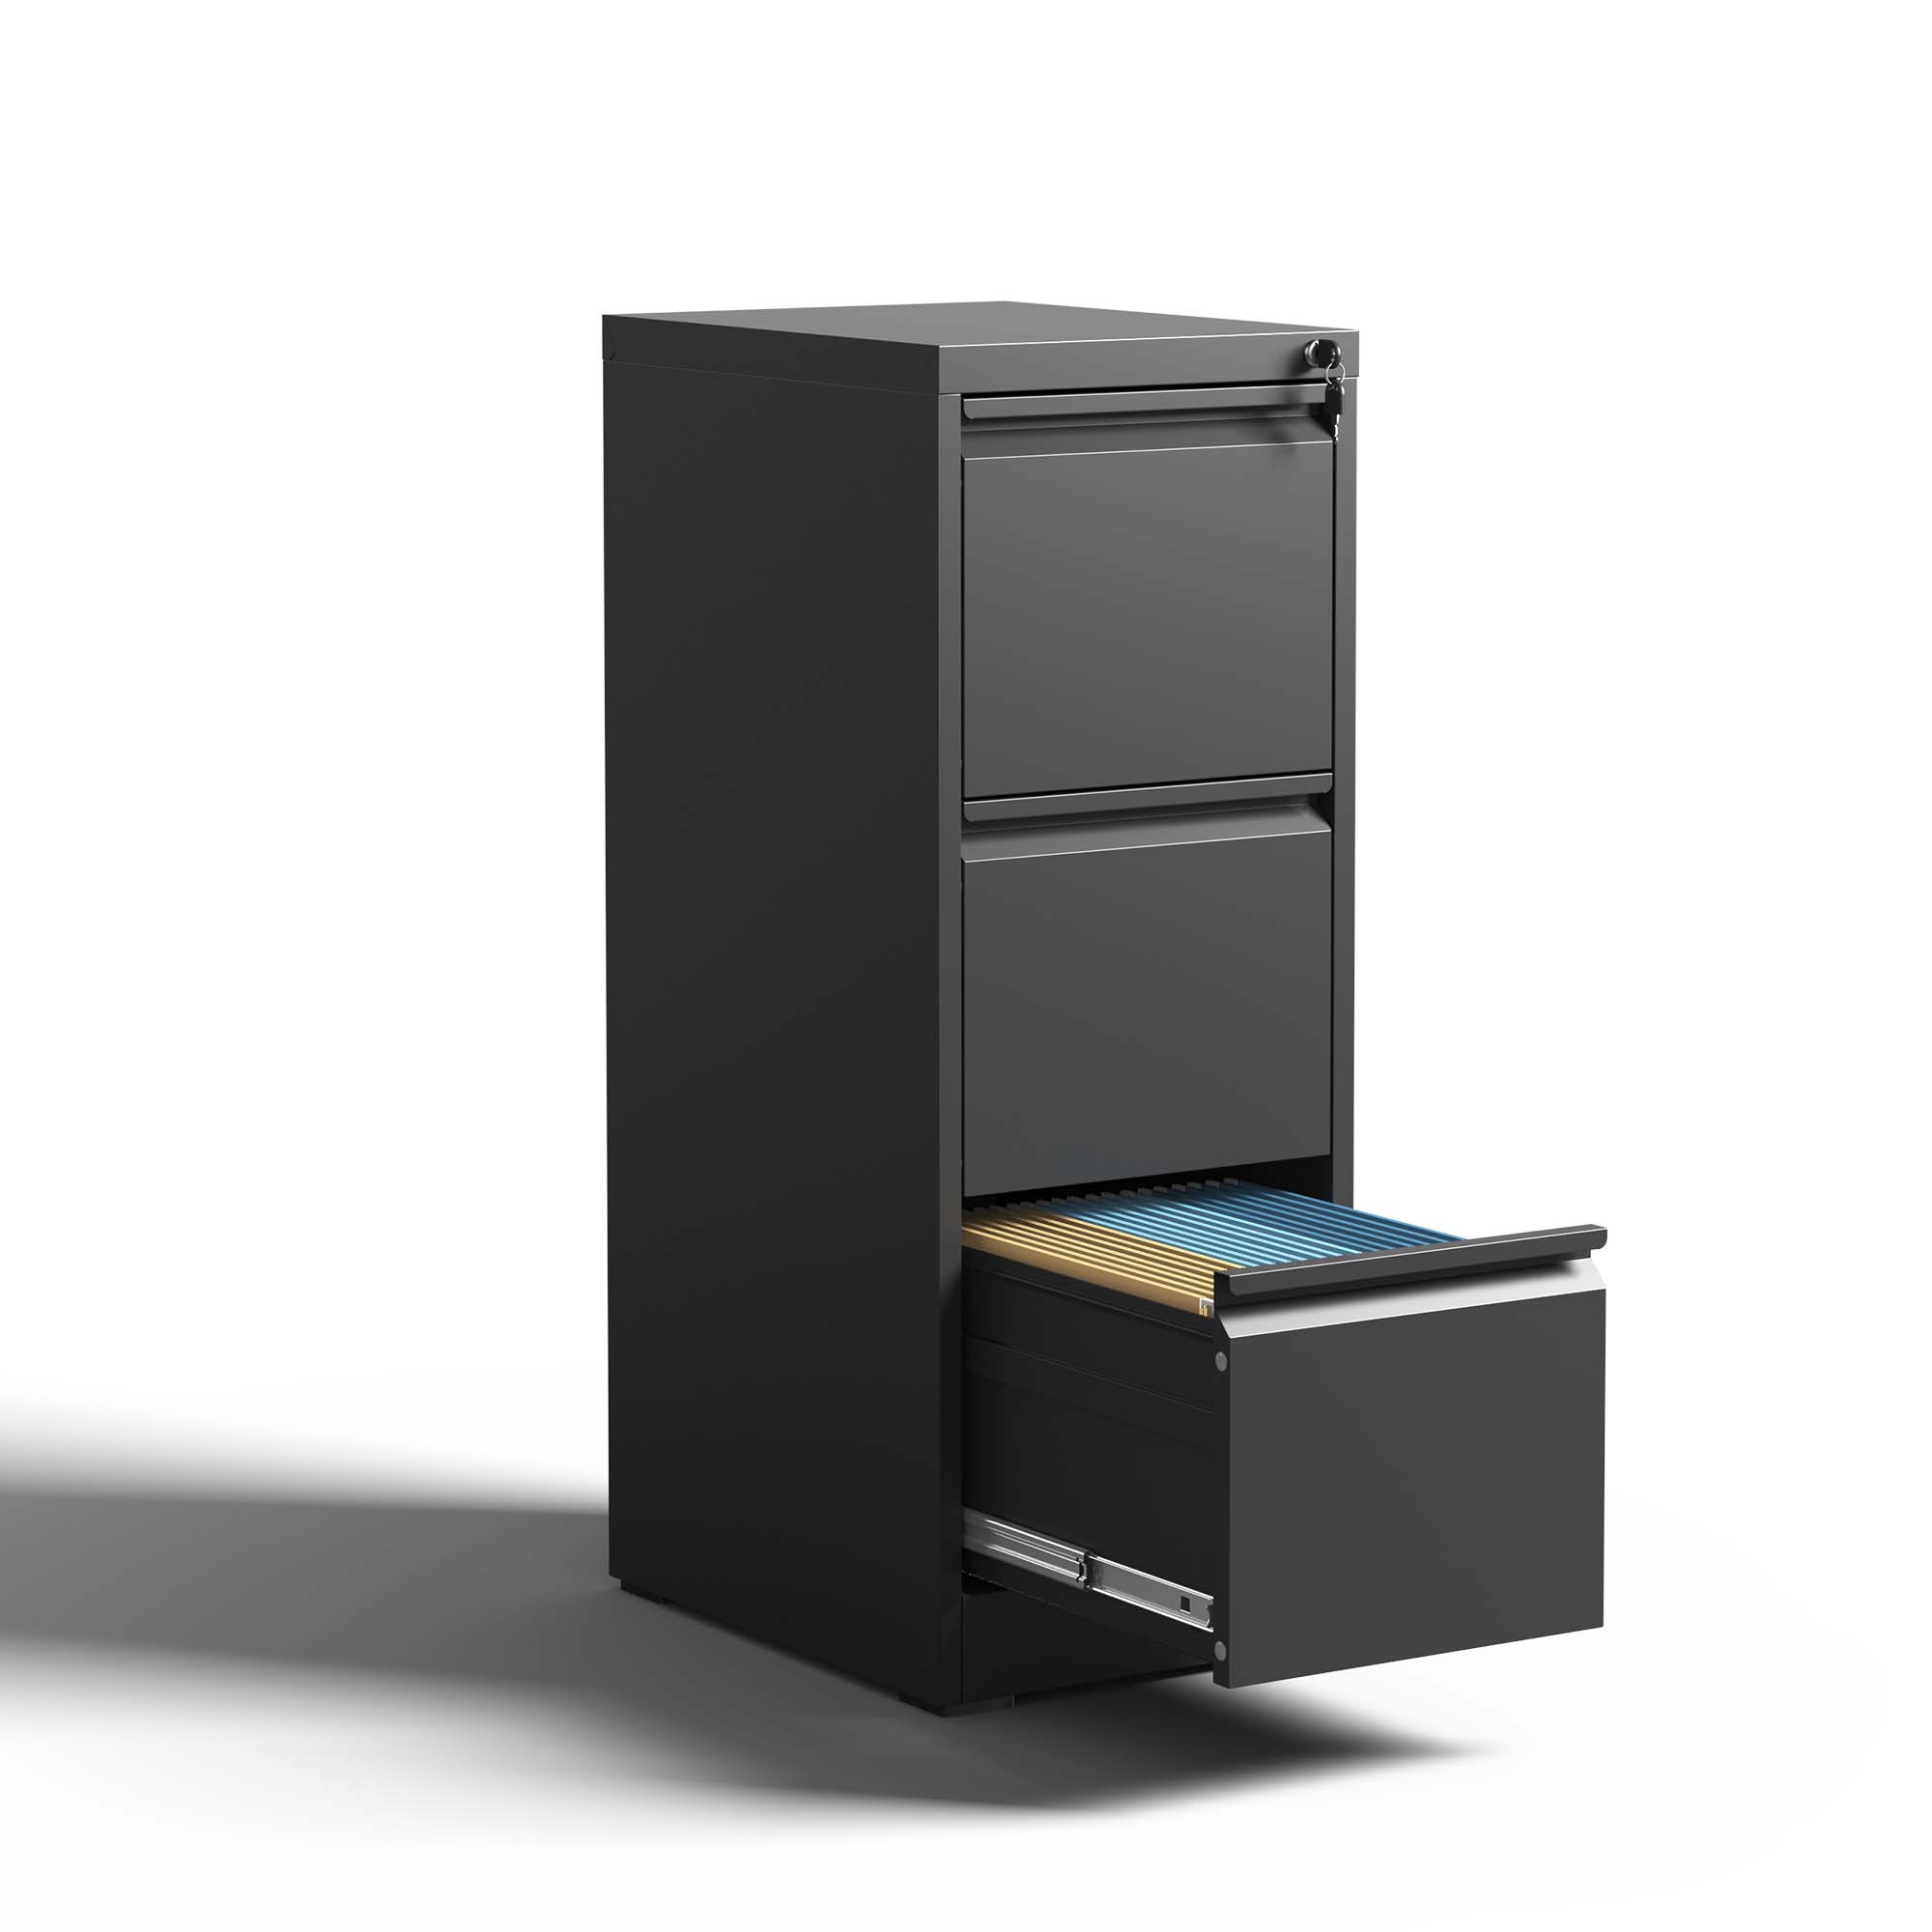
Capacitate de încărcare maximizată într-o suprafață minimă
Cum ingineria traseului de încărcare vertical și oțelul de calibrul ridicat oferă rigiditate pe inch pătrat
Un cabinet vertical îngust își atinge impresionanta capacitate de rezistență la încărcare nu prin masă pură, ci prin inginerie de precizie care direcționează greutatea în mod eficient. Principiul de bază este o cale de încărcare directă și verticală: greutatea fiecărei rafturi se transmite direct în jos, prin panourile laterale întărite, până la podea, minimizând efortul de torsiune și balansul lateral. Acest lucru este fundamental diferit de încăperile mai largi și mai joase, unde traverselor mai lungi introduc momente de îndoire care compromit stabilitatea.
Oțelul de grosime mare asigură această rigiditate într-un gabarit compact. Oțelul laminat la rece, gros — de obicei calitate ASTM A1008 — folosit pentru elementele verticale ale carcasei rezistă deformării sub încărcări mari, fără a necesita un cadru profund și spațios. Rezultatul este o densitate excepțională de rezistență: o cantitate semnificativă de capacitate stabilă de depozitare concentrată într-o suprafață de podea remarcabil de mică, adesea necesitând mai puțin de jumătate din suprafața ocupată de sistemele convenționale pentru a susține o greutate echivalentă. Această filozofie de proiectare abordează direct provocarea stocării obiectelor grele și dense în instalații unde fiecare metru pătrat este extrem de valoros, transformând constrângerile spațiale într-un resursă gestionabilă, nu într-un factor limitativ.
performanța oțelului de 14 gauge versus oțelul de 16 gauge sub încărcări distribuite de 200 lb în designuri de carcase verticale înguste
Alegerea grosimii oțelului este un factor decisiv pentru performanța pe termen lung. Deși atât oțelul de 14 gauge (≈0,075") cât și cel de 16 gauge (≈0,060") sunt frecvent utilizate, comportamentul lor structural diferă semnificativ sub încărcare. Luați în considerare o raftă standard de 36 de inch lățime, încărcată cu o forță distribuită de 200 de lire – o referință comună pentru depozitarea industrială intensă.
| Factor de Performanță | performanța oțelului de 14 gauge | performanța oțelului de 16 gauge |
|---|---|---|
| Deformare calculată | Semnificativ mai mică; menține planitatea sub încărcare, împiedicând deplasarea sau rostogolirea obiectelor. | Deformare vizibilă; rafta poate dezvolta o ușoară, dar permanentă, săgeată în timp, în special la capacitate maximă. |
| Rigiditate practică | Rămâne robustă, cu mișcare laterală minimă, păstrând alinierea verticală a cabinetului. | O balansare laterală crescută este posibilă, deoarece panourile laterale mai subțiri se deformează mai ușor sub greutatea transmisă. |
| Margine de siguranță | Rezistența superioară la rupere oferă un prag semnificativ împotriva suprasarcinilor neașteptate sau a impacturilor în timpul încărcării. | Un margine de siguranță mai mic înseamnă că raftul funcționează mult mai aproape de punctul său de curgere, crescând riscul unui eșec catastrofal. |
Această comparație subliniază faptul că alegerea oțelului de grosime 14 gauge nu este doar o chestiune de grosime marginală — oferă o fundație structurală care modifică fundamental modul în care unitatea rezistă și gestionează zilnic încărcăturile grele și distribuite.
Integritatea materialului și rezistența îmbinărilor pentru stabilitate pe termen lung
Grosimea oțelului laminat la rece și controlul deformației pe deschideri verticale înguste de 72 de inch ale cabinetelor
Integritatea materialului începe cu specificația corectă a oțelului. Într-un cabinet vertical îngust, oțelul laminat la rece trebuie să echilibreze greutatea cu cerința structurală a unei deschideri neîntărite de 72 de inch. Rigiditatea sub sarcină este reglementată de momentul de inerție – o proprietate geometrică care crește exponențial cu grosimea. Trecerea de la oțel de calibrare 16 (0,0598 inch) la oțel de calibrare 14 (0,0747 inch) asigură o creștere de 95 % a rigidității, înainte de orice formare suplimentară. Pentru o sarcină distribuită de 150 lb, centrată pe o poliță de 72 inch, devierea maximă scade de la 0,155 inch (calibrare 16) la 0,080 inch (calibrare 14) – mult sub limita de utilizabilitate L/300 (0,240 inch), recomandată pentru mobilierul de depozitare. Totuși, calibrarea mai mică lasă practic niciun factor de siguranță pentru forțele dinamice, cum ar fi căderea unui unelte pe o poliță încărcată. Prin urmare, producătorii de top specifică oțel laminat la rece de calibrare 14 sau mai groasă (adesea calitate ASTM A1008) pentru carcasă, pentru a menține alinierea sertarelor și ușilor pe parcursul unei perioade de zece ani de utilizare zilnică.
Îmbinări sudate în colț: avantaje privind rezistența la oboseală față de asamblările cu șuruburi (conform ASTM F2057-22)
Metoda de asamblare a componentelor carcaselor determină modul în care eforturile se transmit prin întreaga structură. O carcasă verticală îngustă cu îmbinări sudate în colț funcționează ca un cadru unitar; o asamblare cu șuruburi rămâne o colecție de piese conectate. Deoarece metalul de sudură are aceeași rezistență la curgere ca și oțelul de bază (de obicei 50 ksi), o sudură continuă în colț creează o cale de transmitere a încărcării fără micromiscări sub acțiunea forței tăietoare. În schimb, o îmbinare cu șuruburi se bazează pe frecare — iar odată ce încărcarea de exploatare depășește pragul critic de alunecare, îmbinarea se deplasează, transferând încărcarea către tija șurubului prin presiune. Acest ciclu alungește treptat găurile și slăbește elementele de fixare.
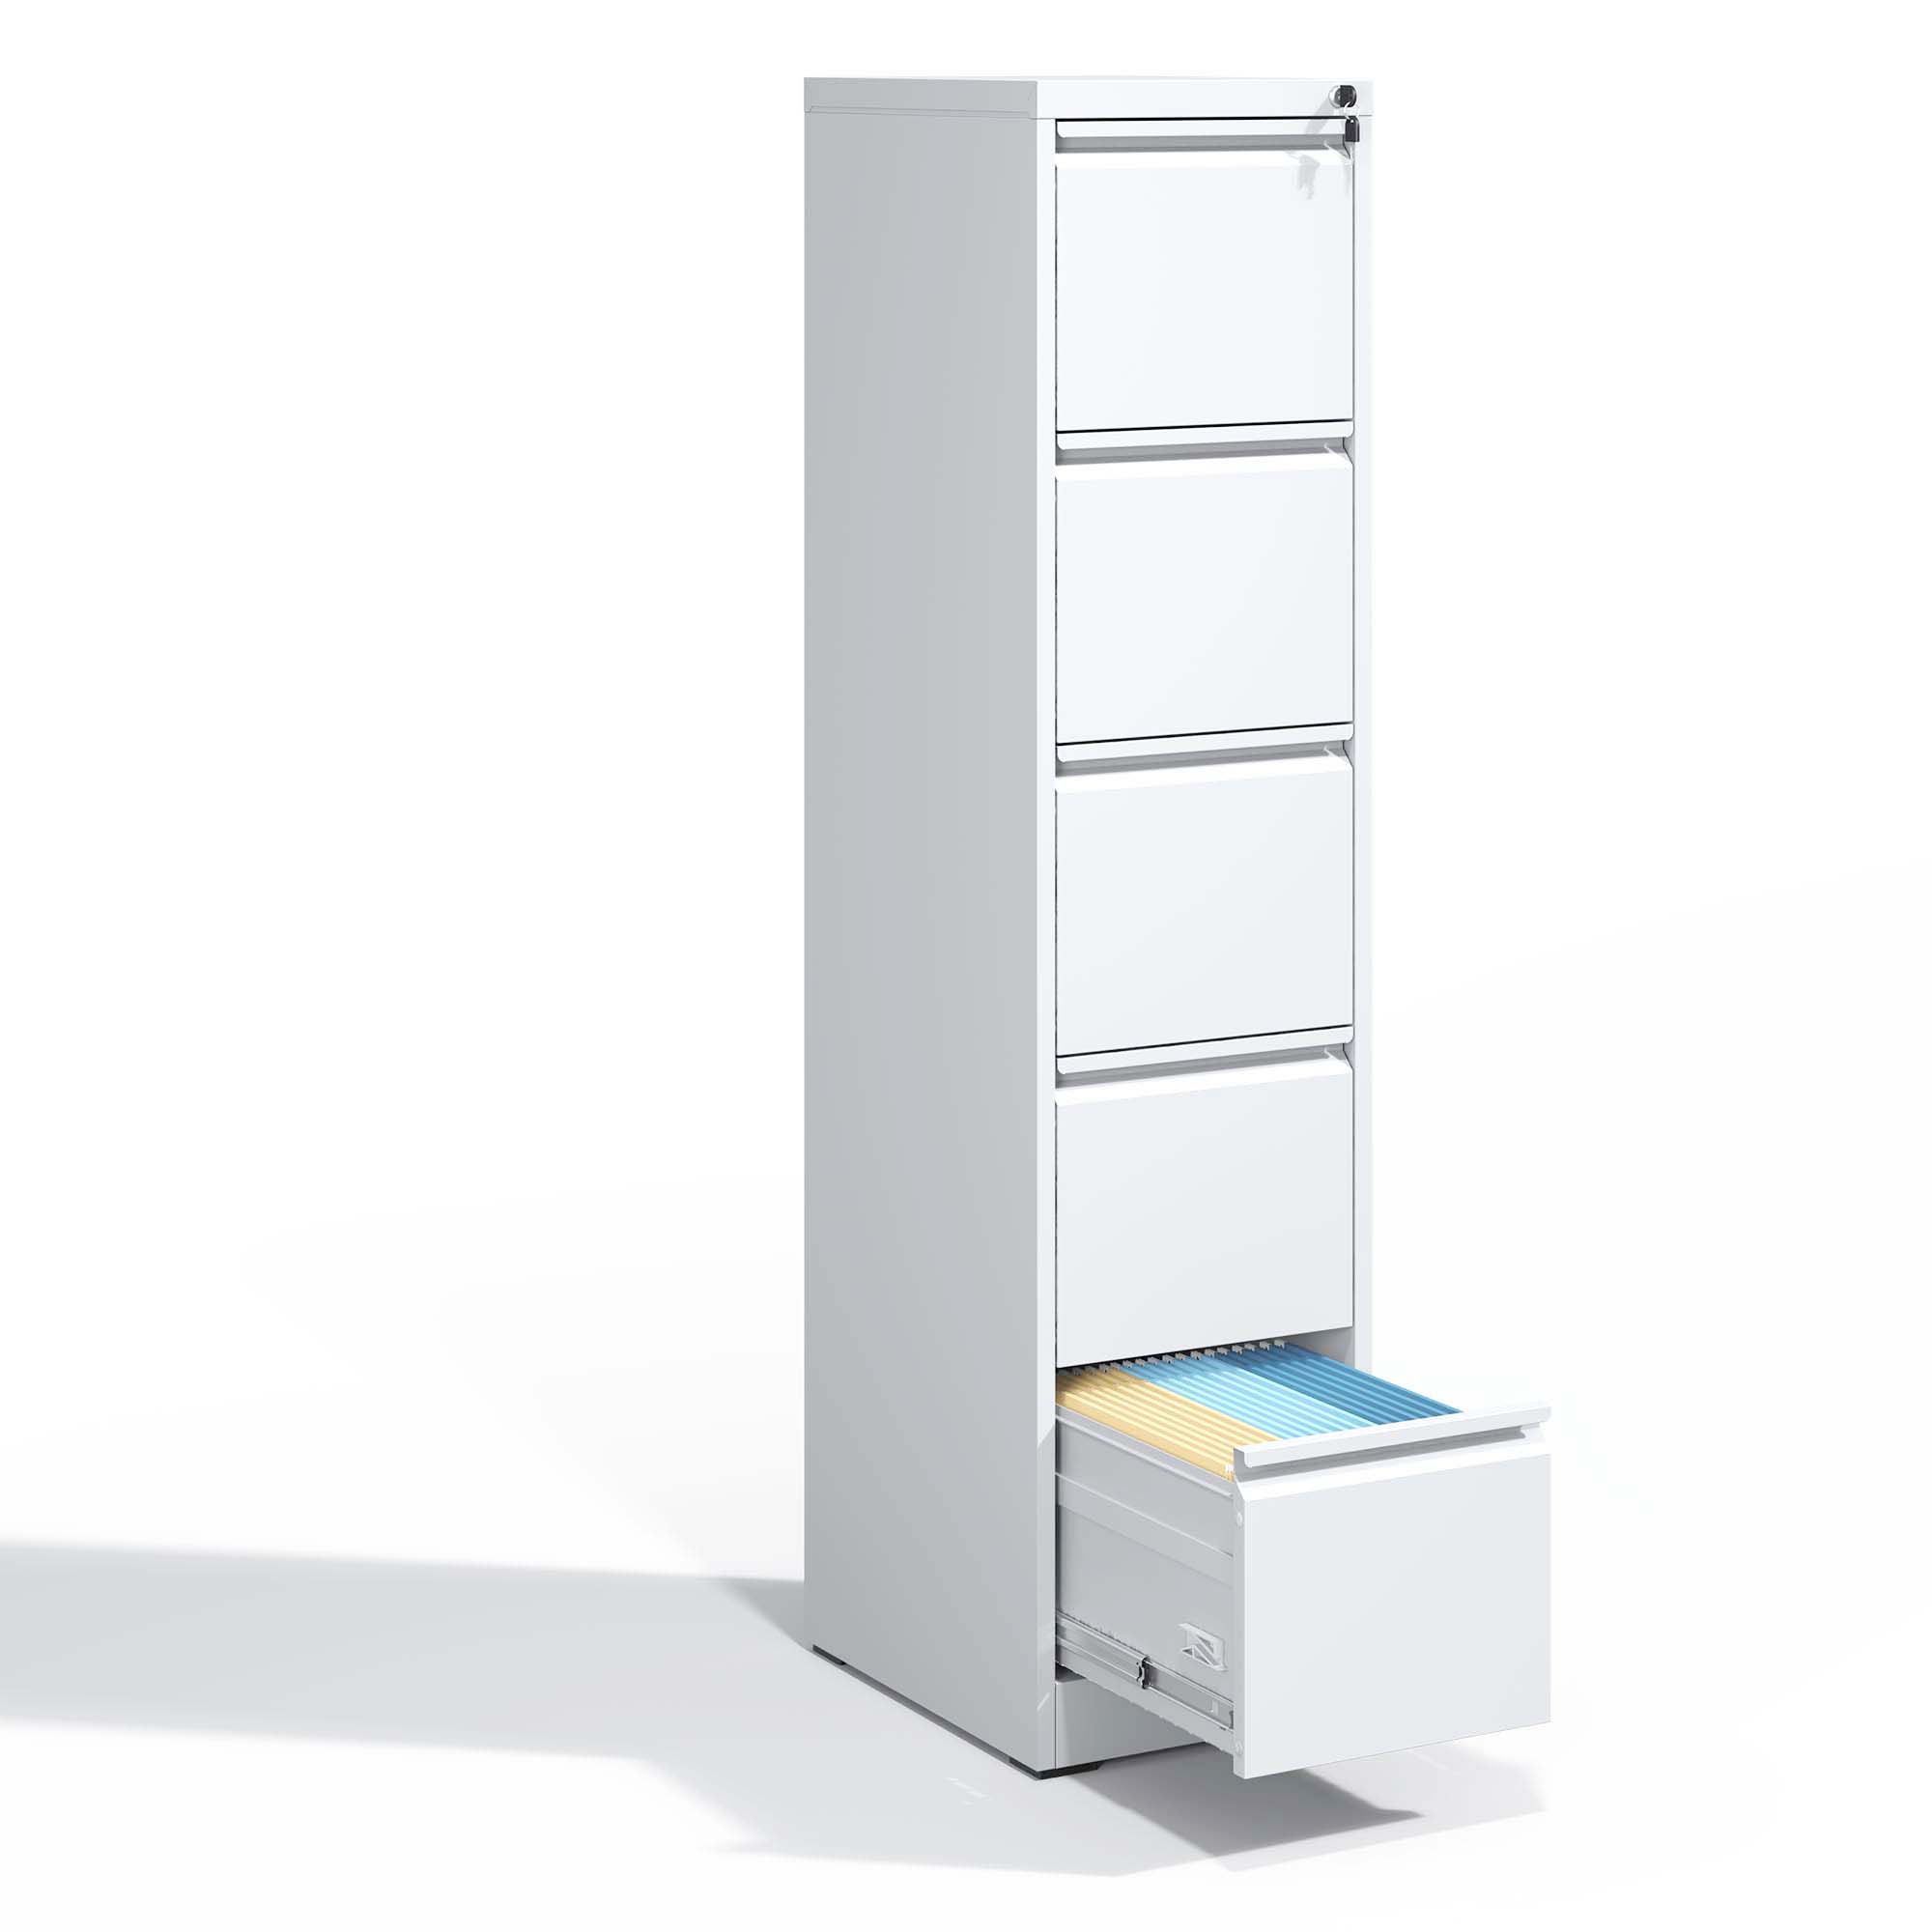
Testele efectuate conform ANSI/BIFMA X5.9-2019 — care stau la baza cerințelor de siguranță din ASTM F2057-22 — confirmă această diferențiere:
| Tipul îmbinării (oțel ASTM A1008) | Rigiditate laterală inițială (lb/in) | Rigiditate după 2.500 de cicluri de încărcare | Clasificarea zgomotului de scârțâit/înțepenire (SAE J2809) |
|---|---|---|---|
| Sudură continuă (GMAW) | 14,200 | 14.100 (−0,7 %) | 9,2/10 (fără zgomot) |
| flanșă cu 3 șuruburi (clasa 5) | 11,800 | 8.900 (−24,6 %) | 6,8/10 (zgomot intermitent) |
Asamblarea sudată păstrează 99,3 % din rigiditatea inițială după simularea unor ani de deschideri ale ușii și încărcări laterale, deoarece zona afectată termic nu introduce un plan de alunecare. Pierderea de rigiditate de 24,6 % a îmbinării filetate este corelată direct cu zgomotele audibile și cu pierderea măsurabilă a rezistenței la deformare laterală. Pentru un cabinet cu susținere pe podea, supus vibrațiilor zilnice și unor impacturi ocazionale, această rezistență la oboseală previne degradarea treptată care compromite atât senzația de calitate, cât și siguranța.
Montare cu susținere pe podea: Strategia optimă de transfer al încărcării pentru cabinete verticale înguste
Când un cabinet vertical îngust stă direct pe podea, greutatea sa și sarcinile pe care le suportă se transmit prin întreaga bază a cabinetului în placa clădirii, evitând ancorajele peretelui fixate cu şuruburi, care pot deveni concentratori de efort. Această cale verticală de încărcare elimină momentele de încovoiere care apar în unitățile montate pe perete, unde cabinetul acționează ca o consolă care trage de perete. Un design susținut de podea transformă podeaua în suprafața principală de rezemare, menținând centrul de greutate scăzut și în interiorul amprentei cabinetului. Fără a depinde de rezistența centurilor sau de valorile de rezistență la extracție ale ancorajelor, ansamblul realizează o compresiune uniformă pe întreaga bază – o condiție intrinsec mai stabilă în cazul încărcărilor mari sau nesimetrice. Pentru cabinele verticale înguste care trebuie să stocheze obiecte dense în spații restrânse, această strategie de montare pe sol elimină riscul de defect unic al unei conexiuni peretelui, păstrând în același timp rigiditatea pe întreaga înălțime.
Sisteme de armare verticală care previn îndoirea rafturilor și deformarea cadrelor
Armătură pentru panoul posterior și canale integrate de rigidizare: reducere cu 42 % a deformării (validat conform UL 962)
Un cabinet vertical îngust stochează obiecte grele într-un spațiu redus, concentrând momentul de încovoiere pe fiecare raft. Panoul posterior acționează ca un plan structural de forfecare, rezistând distorsiunii în formă de paralelogram care apar când un cadru încărcat începe să se încline. Fără această armătură, chiar și o carcasă sudată din oțel se va răsuci sub încărcări neechilibrate; panoul posterior transferă eforturile de forfecare din punctul central către stâlpii verticali de colț, mai rigizi. Canalele integrate de rigidizare — realizate prin deformare sau sudură de-a lungul părții inferioare a raftului — formează o grindă cu zăbrele superficială care mărește în mod semnificativ modulul de rezistență la încovoiere, fără a reduce înălțimea utilă disponibilă.
Aceste două sisteme funcționează în tandem: consolidarea panoului posterior împiedică răsucirea globală a cadrului, iar canalele de rigidizare previn îndoirea localizată a rafturilor sub sarcini concentrate. Testele efectuate conform normei UL 962—standardul de referință pentru mobilierul casnic și cel comercial—arată că această combinație reduce deflexiunea rafturilor cu 42 % comparativ cu panourile plane, neconsolidate. Reducerea se traduce direct într-o oboseală mai scăzută pe termen lung a materialelor, păstrând atât alinierea, cât și capacitatea de încărcare pe parcursul a mii de cicluri de deschidere și închidere. Această validare asigură operatorii că unitatea menține siguranța structurală fără compromisuri.
Siguranță inginerită împotriva răsturnării prin integrarea componentelor hardware și controlul centrului de greutate
Un cabinet vertical îngust necesită un control precis al centrului său de greutate pentru a contracara instabilitatea intrinsecă a unei structuri înalte și compacte. Proiectul reduce centrul de masă eficient prin plasarea obiectelor mai grele, destinate depozitării, în partea de jos și prin integrarea unei plăci grele la nivelul podelei. Această stabilitate pasivă se asociază cu caracteristici active ale echipamentului: suporturi de montare pe perete instalate de fabrică și două puncte de ancorare la podea asigură o conexiune rigidă care împiedică rotația înainte. În cadrul unui test de tracțiune orizontală de 50 de lire (protocol ASTM F2057-22), structura ancorată menține echilibrul fără deformare permanentă. Pentru medii cu trafic intens, aceste măsuri redundante anti-răsturnare transformă un cabinet cu profil subțire într-o soluție de stocare sigură, care protejează atât personalul, cât și inventarul.
Întrebări frecvente
Care este avantajul principal al ingineriei căii de încărcare verticale în cazul cabinetelor înguste?
Avantajul principal al ingineriei traseului verticale de încărcare este transferul eficient al greutății direct în jos, prin panourile laterale întărite, către podea. Acest lucru minimizează stresul de torsiune și balansarea laterală, permițând o capacitate de încărcare mai mare într-un spațiu compact.
De ce este oțelul de grosime mare mai potrivit pentru dulapuri verticale înguste?
Oțelul de grosime mare, cum ar fi oțelul de calibrare 14, oferă rigiditate superioară și o rezistență mai mare la deformare sub încărcări mari, comparativ cu calibrările mai subțiri, cum ar fi oțelul de calibrare 16. Asigură durabilitate pe termen lung și un surplus de siguranță, reducând riscul de cedare structurală în condiții de stres ridicat și încărcări dinamice.
Cum îmbunătățește oțelul laminat la rece stabilitatea unui dulap vertical îngust?
Oțelul laminat la rece asigură integritate materială constantă și o rigiditate superioară. De exemplu, trecerea la oțel de calibrare 14 dublează aproape rigiditatea comparativ cu oțelul de calibrare 16, reducând semnificativ deformarea și menținând stabilitatea dulapului sub încărcări distribuite mari.
De ce sunt preferate îmbinările unghiulare sudate în locul asamblărilor cu şuruburi?
Îmbinările unghiulare sudate se comportă ca un cadru unitar şi oferă o rezistenţă superioară la oboseală comparativ cu asamblările cu şuruburi, care tind să se afle în timp. Îmbinările sudate păstrează rigiditatea şi elimină micromișcările, ceea ce conduce la o stabilitate superioară pe termen lung şi la necesităţi reduse de întreţinere.
Ce rol are armarea panoului posterior în dulapurile verticale înguste?
Armarea panoului posterior acţionează ca un plan structural de forfecare, împiedicând deformarea cadrelor şi înclinarea sub sarcină. Aceasta transmite eforturile de forfecare către stâlpii unghiulari mai rigizi, sporind stabilitatea globală a cadrului, în combinaţie cu canalele integrate de rigidizare care reduc îndoirea rafturilor.
Cum îmbunătăţeşte montarea sprijinită pe podea stabilitatea dulapului?
Montarea sprijinită pe podea permite transferul direct al greutăţii dulapului şi al conţinutului acestuia în placa clădirii, evitând astfel solicitarea ancorajelor din perete. Această soluţie scade centrul de greutate şi minimizează riscul de răsturnare sau deformare a cadrului.
Cuprins
- Capacitate de încărcare maximizată într-o suprafață minimă
- Integritatea materialului și rezistența îmbinărilor pentru stabilitate pe termen lung
- Montare cu susținere pe podea: Strategia optimă de transfer al încărcării pentru cabinete verticale înguste
- Sisteme de armare verticală care previn îndoirea rafturilor și deformarea cadrelor
- Siguranță inginerită împotriva răsturnării prin integrarea componentelor hardware și controlul centrului de greutate
-
Întrebări frecvente
- Care este avantajul principal al ingineriei căii de încărcare verticale în cazul cabinetelor înguste?
- De ce este oțelul de grosime mare mai potrivit pentru dulapuri verticale înguste?
- Cum îmbunătățește oțelul laminat la rece stabilitatea unui dulap vertical îngust?
- De ce sunt preferate îmbinările unghiulare sudate în locul asamblărilor cu şuruburi?
- Ce rol are armarea panoului posterior în dulapurile verticale înguste?
- Cum îmbunătăţeşte montarea sprijinită pe podea stabilitatea dulapului?