
 EN
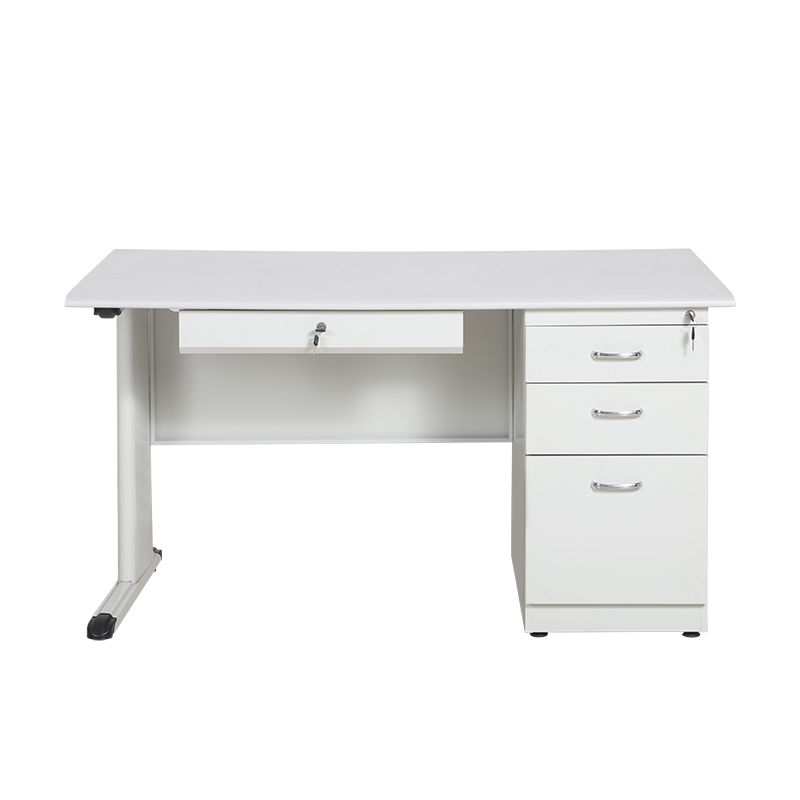
Индивидуальная инженерия OEM для проектов индивидуальных офисных столов
Стандартные каталоговые рабочие станции редко решают пространственные и технические ограничения специализированных B2B-сред — например, центров диспетчерского управления, приёмных зон медицинских лабораторий, университетских компьютерных классов или брендов мебели под собственной торговой маркой, запускающих эксклюзивные линейки. Успешная реализация проекта индивидуального офисного стола зависит от строгой инженерии OEM, которая преобразует архитектурные концепции в производимые сборные стальные конструкции для плоской упаковки.
Дорогостоящие узкие места при неэффективном управлении заказами на индивидуальную мебель
Заказ индивидуальной мебели у мастерских, использующих ручную разметку вместо параметрической обработки на станках с ЧПУ, создаёт серьёзные проблемы на последующих этапах для подрядчиков проектов и импортёров брендов.
Несовпадение шаблонов отверстий при монтаже на объекте
Когда на заводе вручную сверлят прототипные косынки или изменяют габариты без обновления допусков изгиба листового металла в 3D-модели, монтажные отверстия смещаются на два–три миллиметра. При коммерческой установке на двести мест бригады на объекте тратят дни на ручное развертывание стальных отверстий, в то время как сроки заселения арендаторов срываются.
Модернизированные вырезы для кабелей, перерезающие сетевые провода
Прямая резка отверстий под силовые и Ethernet-разъёмы в стальных панелях закрытия без закатанных кромок или защёлкивающихся АБС-втулок оставляет острые заусенцы. Вибрация и перемещение стола постепенно перерезают внешнюю оболочку кабелей Cat6 и шнуры питания мониторов, вызывая короткие замыкания и простои ИТ-инфраструктуры.
Внутри сквозного инженерного процесса OEM-производства стальных столов
Зрелые заводы по производству стальной мебели обрабатывают индивидуальные заказы через структурированные этапы проектирования с учётом технологичности (DFM), что обеспечивает точность габаритов и экономическую эффективность единицы продукции.
|
Инженерный этап OEM |
Основная техническая выходная продукция |
Преимущество для покупателя |
|
1. DFM и 3D-моделирование в CAD |
Разрезанные чертежи листового металла в SolidWorks/AutoCAD |
Выявляет конфликты радиусов изгиба до резки стали |
|
2. ЧПУ-лазерная и турельная пробойная обработка |
Позиционирование отверстий и жалюзи с точностью менее одного миллиметра |
Нулевая плата за дорогостоящие жёсткие штампы на этапе прототипирования |
|
3. Роботизированная и оснасточная сварка |
Специализированные зажимные приспособления для ножек и рёбер жёсткости |
Идентичная прямоугольность при серийном производстве нескольких контейнеров |
|
4. Индивидуальный цвет и текстура |
Электростатические порошковые покрытия, соответствующие стандартам RAL/Pantone |
Точное соответствие корпоративным бренд-гайдлайнам |
|
5. Индивидуальный дизайн картонной упаковки |
Индивидуальный EPS- или сотовый почтовый упаковочный макет |
Безопасная доставка напрямую в филиал или для электронной коммерции |
Припуск на изгиб листового металла и геометрия откидных фиксирующих язычков
Преобразование эскиза заказчика или физического образца в разборный стальной стол требует расчёта точных коэффициентов K для изгибов холоднокатаной стали SPCC. Опытные конструкторы-расчётчики заменяют громоздкие сварные соединения взаимозацепляющимися клиновыми пазами и крепёжными элементами с захватом гайки, сокращая толщину картонной упаковки более чем на шестьдесят процентов без потери боковой жёсткости.
Интеграция специализированных модулей питания, ЦПУ и конфиденциальности
Индивидуальные коммерческие технические задания зачастую предполагают встроенные откидные силовые каналы, вентилируемые запираемые корпуса для ЦПУ в интерактивных киосках, перфорированные акустические стальные экраны конфиденциальности или усиленные крепления для промышленных этикеточных принтеров. Создание шаблонов пробивки непосредственно в программах ЧПУ-башенных прессов обеспечивает гладкие, заусенцевые вентиляционные жалюзи и вырезы под силовые модули, совместимые со стандартом UL.
Создание прототипов без длительных задержек, связанных с изготовлением штамповочного инструмента
Сочетая в процессе отбора образцов волоконно-оптическую лазерную резку с ЧПУ-гибочными прессами, опытное предприятие создаёт полностью функциональный стальной прототип всего за несколько дней. Компания Luoyang Huawei Office Furniture Co., Ltd., основанная в 1992 году, объединяет собственную дизайн-студию и квалифицированных специалистов по обработке металла с производственными линиями, прошедшими независимый аудит третьей стороной, а также с передовыми возможностями упаковки для почтовой доставки — что позволяет покупателям проверять индивидуальные образцы по чертежам или физическим моделям до перехода к серийному производству.
Соблюдение нормативных требований и конструктивной надёжности при разработке индивидуальных решений
Изменение габаритов не должно ни в коем случае снижать уровень конструктивной безопасности. Каждая индивидуальная конфигурация столешницы и консольной опоры должна проектироваться с учётом предельных значений сосредоточенных и распределённых нагрузок по стандартам ANSI/BIFMA X5.5, чтобы столешницы увеличенной длины — 1800 мм или 2000 мм — сохраняли жёсткость в центральной части.
Производственные мощности, работающие в соответствии со стандартом ISO 9001, документируют каждый инженерный заказ на изменение (ECO), чтобы повторные заказы через два года полностью соответствовали исходной партии — вплоть до отверстий под винты направляющих для ящиков.
Рекомендации по подготовке технических заданий OEM и управлению контролем качества
Чёткая техническая коммуникация на старте проекта ускоряет изготовление образцов и исключает дорогостоящие доработки.
Что включать в технический запрос OEM на коммерческое предложение
Укажите целевые внешние габариты (ширина, глубина, высота), предполагаемую нагрузку оборудования на рабочую поверхность стола, конфигурацию ящиков (коробка/коробка/подвесной файл vs. подвесной файл/подвесной файл), предпочитаемый код цвета RAL и уровень глянца, целевой объём заказа, а также окончательный способ распределения — доставка по договору LTL на паллетах или индивидуальная отправка курьерской службой.
Эксплуатация и обслуживание индивидуальных стальных рабочих станций после ввода в эксплуатацию
Держите под рукой запасные маркеры для точечного окрашивания, дополнительные серийные замковые ядра и комплекты крепежных деталей для крупных корпоративных кампусов — уважаемые производители оригинального оборудования (OEM) включают определённый процент запасных крепёжных элементов и регулируемых опор в каждую тару. Ежегодно проверяйте индивидуальные вставки для кабельных заглушек, чтобы убедиться, что защёлки надёжно зафиксированы.
Часто задаваемые вопросы
Какие технические документы необходимы фабрикам для начала проекта по изготовлению индивидуальных столов для офиса?
Покупатели могут предоставить чертежи в AutoCAD в 2D, 3D-модели в форматах STEP/IGES, архитектурные спецификации, а также эскизы с размерными обозначениями и физические образцы конкурентов с пояснениями. Опытная команда CAD фабрики преобразует первоначальные концепции в подробные рабочие чертежи, на которых указаны точные толщины стального листа, места сварки, линии разборки и внутренние зазоры для выдвижных ящиков — для согласования и подписи покупателя.
Всегда ли для изготовления индивидуальных стальных офисных столов требуются дорогостоящие штамповочные пресс-формы?
Большинство индивидуальных стальных офисных столов не требуют дорогостоящих штамповочных матриц. Современные волоконно-оптические лазерные резаки, ЧПУ-тurret-пресс-ножницы и многоосевые ЧПУ-гибочные прессы изготавливают индивидуальные панели, вентиляционные отверстия и кабельные разъёмы с высокой точностью, оставляя специализированные штамповочные матрицы только для тиснёных логотипов или крупносерийного повторяющегося производства.
Как подбираются индивидуальные фирменные цвета при электростатическом порошковом покрытии?
Покупатели указывают стандартные международные коды цветов RAL или Pantone, а также предпочтения по текстуре поверхности — например, гладкая матовая, мелкозернистая песочная или «морщинистая» отделка. Лаборатории по разработке порошковых составов изготавливают физические образцы окрашенной стали, нанесённые распылением и отверждённые при температурах производственных печей, чтобы покупатели могли проверить точный оттенок и блеск при офисном освещении.
Можно ли отправлять сверхкрупные индивидуальные стальные столы в плоских сборных коробках?
Да. Инженеры-конструкторы разделяют широкие L-образные рабочие места, каркасы многосекционных столов и стойки ресепшн на модульные подсборки — выделяя тумбы, каркасы ножек, поперечные направляющие и разделённые или усиленные столешницы в компактные плоские коробки, которые соответствуют лимитам веса для паллет или посылок и при этом обеспечивают жёсткую сборку на месте.
Как инженеры предотвращают прогиб длинных нестандартных стальных столешниц по центру?
Для пролётов свыше 1600 мм без центральной опорной тумбы инженеры увеличивают высоту продольных поперечин, повышают толщину стенок холоднокатаной стали по периметру обрамления и приваривают дополнительные сплошные усилительные каналы в форме шляпки под рабочей поверхностью, чтобы соответствовать критериям прогиба ANSI/BIFMA X5.5.
Как покупателям защитить эксклюзивные нестандартные конструкции столов при работе с OEM?
Заключить четкое Соглашение о неразглашении и недопущении обхода (NNN/NDA) до передачи конфиденциальных 3D-файлов CAD, указать в договоре купли-продажи исключительное право собственности на оснастку для любых специализированных формованных пластиковых элементов отделки или штампованных деталей, а также сотрудничать с проверенными производителями, прошедшими независимую инспекцию и имеющими многолетний опыт экспорта.
Содержание
- Индивидуальная инженерия OEM для проектов индивидуальных офисных столов
- Дорогостоящие узкие места при неэффективном управлении заказами на индивидуальную мебель
- Внутри сквозного инженерного процесса OEM-производства стальных столов
- Соблюдение нормативных требований и конструктивной надёжности при разработке индивидуальных решений
- Рекомендации по подготовке технических заданий OEM и управлению контролем качества