
 EN
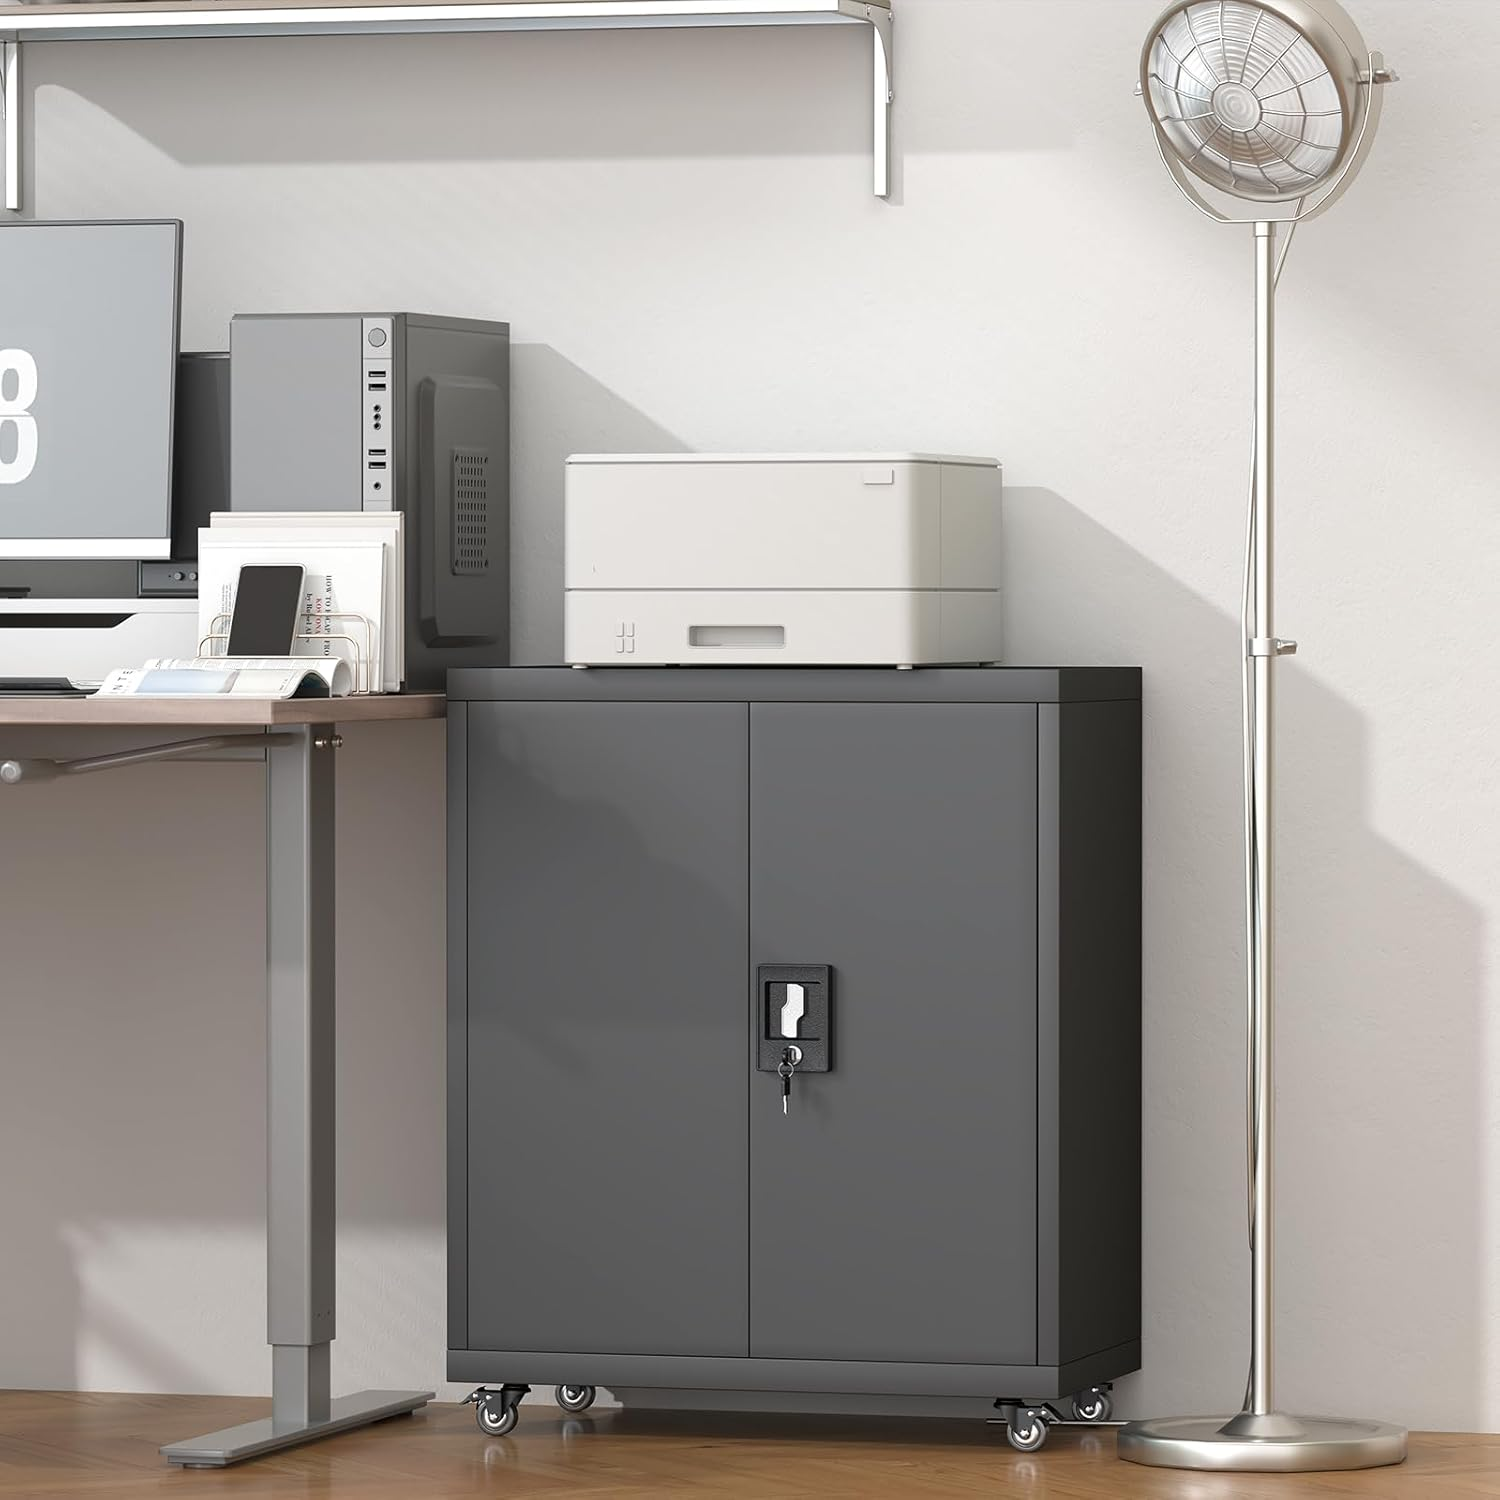
К середине утра в помещении для копирования образуется очередь сотрудников: одни складывают пачки бумаги, другие резко захлопывают переполненные папки в ящики. Тумба рядом с копировальным аппаратом выдерживает эту нагрузку: углы тележек царапают нижний край, костяшки пальцев ударяются о ручку, а бумажная пыль оседает во всех щелях. История износа проявляется на поверхности — не в технической спецификации. Сначала теряется блеск на кромках, краска на ручке истончается там, где ложатся ладони, а микротрещина возле петли создаёт условия для появления ржавчины. Металлическую картотечную тумбу, предназначенную для такой зоны, оценивают по тому, как она стареет; поэтому предварительная обработка и конструкция кромок важнее, чем фотография в каталоге. Анализ следов износа даёт больше информации, чем брошюры.
Рядом с копировальным аппаратом: неделя наблюдений за состоянием поверхности
Там, где краска на ручке истончается под ладонями
Ручка — это самая часто трогаемая часть любого металлического картотечного шкафа. Ладони, ключи и манжеты рукавов тысячи раз трут одно и то же место покрытия. Первый признак износа — не царапина, а изменение блеска: полированный участок, где текстурированное порошковое покрытие стёрлось до гладкости. Продолжайте наблюдать — полированный участок теряет цвет, а затем обнажает сталь. Такое постепенное разрушение указывает на проблему адгезии покрытия, а не на проблему чистоты. Протирание бумажной пыли никогда не восстанавливает блеск, поскольку потеря вызвана механическим износом тонкого финишного слоя, а не загрязнением поверх него.
Кромки и углы стареют быстрее, чем ровные панели
Плоские панели дверей остаются в хорошем состоянии, тогда как периметр металлического шкафа для документов рассказывает иную историю. Острые углы под прямым углом концентрируют ударные нагрузки от бамперов тележек, а порошковое покрытие становится тонким на остром кромочном углу во время отверждения. Как только этот тонкий выступ получает удар, скол распространяется вдоль линии сгиба. Скруглённые кромки ведут себя иначе: покрытие равномерно обволакивает радиус, поэтому при ударе деформируется металл, а не отслаивается краска. В анонимизированном полевом журнале одной зоны печати этот паттерн повторялся неоднократно — изношенные углы и неповреждённые центральные участки. Указание достаточно больших радиусов сгиба на раннем этапе проектирования снижает данный контраст.
Почему мелкие сколы эскалируют в закупочную проблему
Выявление причины скола: слабая предварительная обработка
Чипы редко возникают там, где они видны. Если приподнять чешуйку рядом с петлёй, сталь под ней зачастую выглядит чистой, а не ржавой — это указывает на проблемы на этапе предварительной обработки. Холоднокатаный стальной лист поступает с заводской смазкой и тонкой оксидной плёнкой. Если линия обезжиривания и фосфатирования не удаляет этот слой, фосфатное превращающее покрытие не может сформироваться равномерно, и порошковая плёнка ложится на слабый интерфейс. В результате адгезия зависит от случая, а не от химии. Откалывание кромок в первый сезон обычно означает пропуск одной из ванн или истощение химии предварительной обработки, а не грубое обращение пользователя. Вопрос о том, как линия контролирует стадию фосфатирования, позволяет отличить прочный металлический шкаф для документов от чисто декоративного.
Микротрещина не остаётся косметической
Одиночный скол — незначительное повреждение с долгосрочными последствиями. Влага от влажной уборки и влажный воздух достигают оголённой стали, вызывая коррозию, которая распространяется под окружающей плёнкой и постепенно отслаивает всё больше покрытия. В зоне копирования процесс ускоряется, поскольку бумажная пыль удерживает влагу на поверхности. Для оптового покупателя, заказывающего десятки единиц оборудования, рассеянные сколы приводят к неоднородному внешнему виду на одном этаже, а затем — к запросам на замену и затратам рабочего времени. Контроль подготовки поверхности как параметра первого уровня — с проверкой образца до запуска полного цикла производства — обходится значительно дешевле, чем повторная отделка шкафов, уже установленных на месте.
Что фосфатирование действительно делает с холоднокатаной сталью
Этап обезжиривания, удаляющий технологическую смазку с проката
Предварительная обработка — это последовательный процесс, при котором каждый этап подготавливает поверхность к следующему. Щелочное обезжиривание удаляет прокатную смазку и загрязнения от ручного обращения с листовой холоднокатаной стали; за этим следует промывка чистой водой, чтобы полностью удалить остатки поверхностно-активных веществ. Только после этого фосфатирующий раствор вступает в реакцию с металлом, образуя микрокристаллический преобразовательный слой. Это нерастворимая фосфатная пленка, увеличивающая площадь поверхности для лучшего сцепления покрытия и замедляющая коррозию под покрытием. Пропуск промывки или сокращение времени выдержки в ванне приводит к неравномерному, пятнистому слою — скрыть такой дефект невозможно даже большим количеством порошкового покрытия. Понимание этой цепочки помогает покупателю задавать правильные вопросы: например, как именно была подготовлена поверхность металлического шкафа для документов перед нанесением покрытия в камере, а не просто — было ли изделие окрашено.
Как электростатический порошок превращается в твердую оболочку
Нанесение покрытия завершает процесс. При электростатическом порошковом напылении сухие частицы заряжаются, чтобы равномерно охватывать кромки и углы; затем в печи отверждения пленка расплавляется и образует поперечные связи, формируя сплошную оболочку. Время выдержки и температура в печи определяют, достигнет ли эта оболочка полной адгезии или останется хрупкой и мучнистой. Правильно отвержденное покрытие устойчиво к истиранию при контакте с руками; недостаточно отвержденное легко крошится под ногтем. Адгезию проверяют методом «крестообразного надреза» с последующим отрывом клейкой ленты и испытанием в соляном тумане — а не визуально в выставочном зале. Для металлического картотечного шкафа, предназначенного для помещения с копировальной техникой, такая отвержденная оболочка служит повседневной рабочей поверхностью, поэтому контроль отверждения столь же важен, как и точное совпадение цвета.
Стандарты, правила эвакуации и повседневные привычки
Независимые стандарты задают измеримый базовый уровень
Заявления о долговечности становятся проверяемыми, когда сопоставляются с опубликованными стандартами. Стандарт ANSI/BIFMA X5.9 устанавливает испытания на прочность и цикличность для шкафов хранения, задавая чёткий порог для выдвижных ящиков металлического картотечного шкафа и стойкости покрытия. ISO 9001 регулирует контроль процессов — ту же дисциплину применяет производитель из Лояна, основанный в 1992 году, на площадке размером 30 000 квадратных метров с ежемесячным выпуском 10 000 шт. OSHA 29 CFR 1910.37 регулирует пути эвакуации, поэтому шкаф рядом с копировальным аппаратом не должен сужать коридор. NFPA 1 (Противопожарный кодекс) определяет минимальные расстояния вокруг такого оборудования. В совокупности эти стандарты превращают заявления о качестве покрытия в обязательные требования при подаче коммерческих предложений.
Покупка металлического картотечного шкафа: запросите образец с конвейера, а не из демонстрационного зала, и потрите край ручки, чтобы почувствовать твёрдость отверждённого покрытия. Подтвердите письменно последовательность подготовки поверхности, включая обезжиривание, промывку и фосфатирование, а также укажите радиус изгиба на чертеже.
Осмотр металлического картотечного шкафа при получении: проверьте радиусы углов и загибы кромок на предмет недостаточного покрытия, проведите тест лентой по скрытой кромке и сравните цвет по всей паллете. Отклоняйте единицы, у которых глянец кромок отличается от глянца плоских панелей, поскольку такое несоответствие указывает на неравномерное нанесение порошкового покрытия.
Эксплуатация металлического картотечного шкафа: размещайте его вне зоны выхода бумаги из копировального аппарата, не допускайте прохождения тележек вдоль нижней кромки и избегайте резкого захлопывания ящиков — это создаёт ударные нагрузки на покрытие в местах контакта с петлями и ручками.
Обслуживание металлического картотечного шкафа: удаляйте бумажную пыль сухой мягкой тканью, а не влажными растворителями; оперативно подкрашивайте любые сколы соответствующим маркером; фиксируйте места повторяющегося износа, чтобы в следующем заказе можно было указать более толстое покрытие для этих участков.
Часто задаваемые вопросы
В: Почему у ручки теряется финиш раньше, чем у дверной панели?
A:Ручка подвергается концентрированному скользящему контакту с ладонями, кольцами и манжетами тысячи раз в день, тогда как плоская дверная панель в основном находится в неподвижном воздухе. Текстурированное порошковое покрытие сначала полируется до глянцевого блеска, затем истончается, а затем обнажает сталь. Это механический износ покрытия, а не загрязнение.
В: Можно ли проигнорировать небольшой скол возле петли до следующего заказа?
A:Игнорирование скола позволяет влаге и бумажной пыли проникать к оголённой стали; ржавчина затем распространяется под окружающей плёнкой, отслаивая дополнительное покрытие в течение последующих недель. В влажной копировальной зоне пятно распространяется быстрее, чем на сухой панели. Немедленно закрасьте повреждённое место маркером с совместимым покрытием при первом обнаружении, а затем зафиксируйте его местоположение. Зарегистрированный узор сколов укажет при следующем заказе, где запросить увеличенную толщину плёнки до начала основного производства.
В: Что именно добавляет фосфатирование в качестве предварительной обработки к шкафу?
A:Фосфатирование образует тонкий нерастворимый преобразовательный слой на очищенной холоднокатаной стали после обезжиривания, удаляющего технологическую смазку. Этот микрокристаллический слой увеличивает площадь поверхности для сцепления порошкового покрытия и замедляет коррозию в случае повреждения покрытия. Без него адгезия зависит от чистой, слегка маслянистой поверхности и быстро теряется при эксплуатации. Это не краска и не придаёт цвета, однако именно фосфатирование в значительной степени определяет, сохранит ли металлический файловый шкаф своё покрытие в течение ежедневного использования.
В: Как покупатель должен проверить адгезию покрытия перед крупной партией?
A:Запросите образец, взятый из реального производственного цикла, затем проведите тест на отслаивание ленты по крестообразному разрезу на скрытом крае и тест на отслаивание ногтем на ручке. Сравните глянец между плоскими панелями и углами: несоответствие указывает на неравномерное напыление порошкового покрытия. Запросите письменную последовательность предварительной обработки и параметры отверждения. Поставщик, уверенный в своих этапах обезжиривания, фосфатирования и отверждения, обязательно предоставит эти данные; расплывчатый ответ обычно свидетельствует о пропуске одного или нескольких этапов на линии.
В: Требуется ли особый уход за изделием с порошковым покрытием в помещении для копировальной техники?
A:Порошковое покрытие хорошо переносит сухое протирание, но плохо реагирует на длительное увлажнение и растворители, размягчающие поверхность. В помещении для копировальной техники бумажная пыль удерживает влагу у кромок, поэтому регулярное протирание мягкой сухой тканью эффективнее редкого влажного очищения. Не ставьте тележки на нижний край изделия и избегайте резкого захлопывания ящиков — это создаёт ударные нагрузки на покрытие в точках контакта. Такие привычки сохраняют отверждённое покрытие значительно дольше, чем любая последующая повторная отделка металлического картотечного шкафа.
В: Какие стандарты применяются, когда шкаф устанавливается вблизи эвакуационного выхода?
A:Размещение шкафа вблизи эвакуационного выхода требует учёта положений OSHA 29 CFR 1910.37, поскольку хранящиеся в нём изделия не должны сужать коридор. NFPA 1 («Противопожарный кодекс») регламентирует минимальные расстояния и допустимую нагрузку по горючим материалам в зоне расположения копировальной техники. ANSI/BIFMA X5.9 определяет требования к прочности шкафов для хранения и их испытаниям на циклическую нагрузку, а ISO 9001 регулирует контроль повторяющихся производственных процессов на этапе отделки. В совокупности эти стандарты дают покупателю конкретные технические параметры для включения в тендерную документацию вместо ориентации исключительно на внешний вид.