
 EN
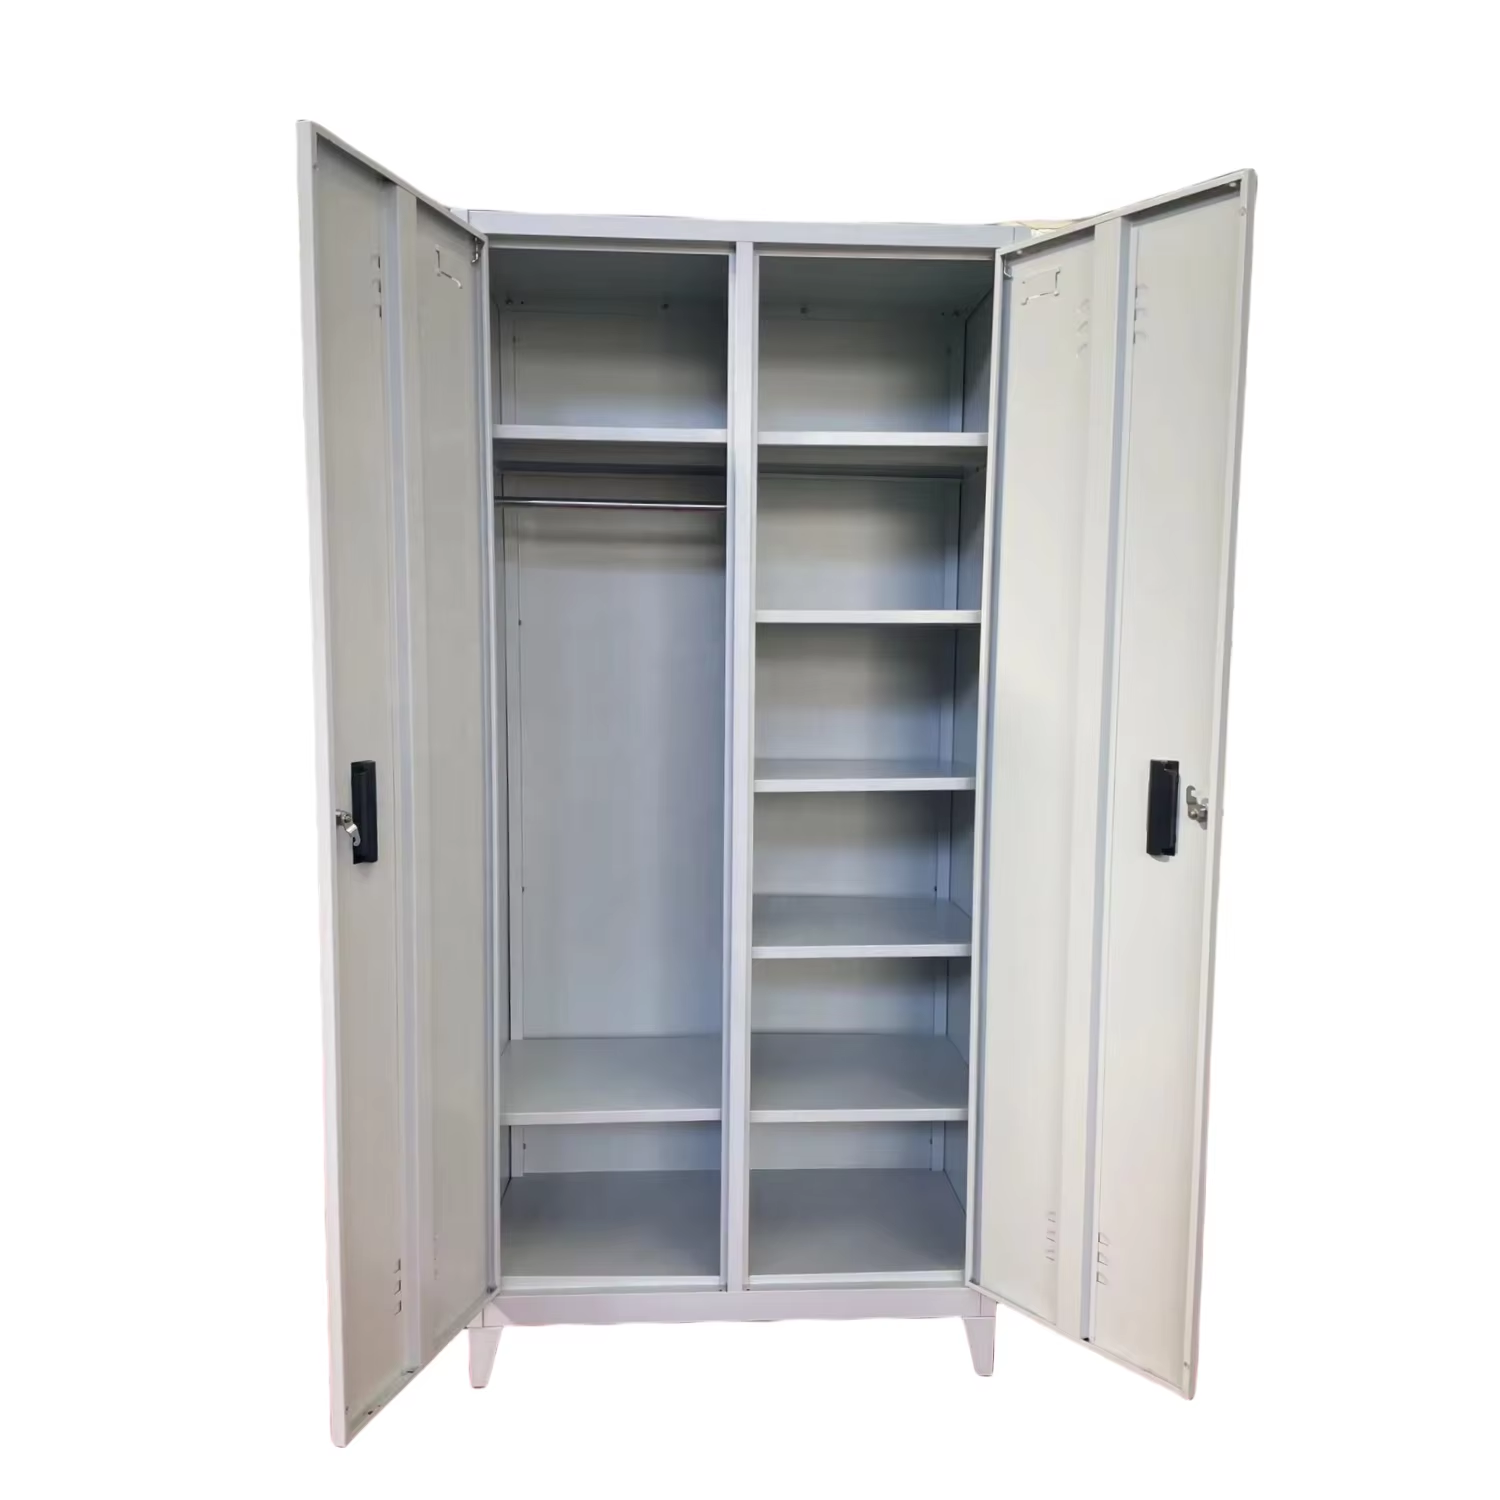
Två säkra tillverkare kan anföra samma mått, samma stålbeskrivning och samma låsmodell, men leverera enheter som åldras mycket olika. En köpare som besökte båda fann orsaken i dokumentationen: en fabrik mätte sin första artikel varje skift och sparade ett belagt panel från varje parti, medan den andra kontrollerade en färdig enhet när någon kom ihåg det. Säkra tillverkare skiljs inte åt av adjektiv i en katalog. De skiljs åt av vilka mätningar som görs en tisdag eftermiddag när ingen besöker anläggningen – och av om dessa mätningar dokumenteras.
Vad en processstandard egentligen är till
Vid säkra tillverkare beskriver en provrapport en enda enhet. En processstandard beskriver de nästkommande tusen enheter – det är egentligen vad en köpare med flera produktionsställen köper.
När ett godkänt prov döljer en avdriftande process
Ett enda godkänt prov vid säkra tillverkare visar att en bra enhet kan tillverkas. Det säger ingenting om svetsjiggens inställning under en senare skift eller badkoncentrationen i förbehandlingslinjen tre veckor senare. Fråga säkra tillverkare vad som mäts i början av varje produktionsserie, hur ofta mätinstrument kalibreras och vart ett undermåligt panel går. Begär en protokoll från en vanlig produktionsdag, inte från en förberedd revisionsdag. Säkra tillverkare med ett fungerande system svarar oftast med ett formulär och ett datum; en mapp med certifikat betyder vanligtvis att mätningarna endast utförs när en kund begär dem.
Fem kontrollpunkter på en stålbrandboxproduktionslinje
Dessa fem kontroller av säkra tillverkare är praktiska, observerbara och lätta att inkludera i en inköpsorder. Ingen av dem kräver att köparen är metallurg.
ISO 9001 och den kontrollerade ritningen på varje station
För säkra tillverkare är ISO 9001 en standard för ledningssystem, och på produktionsgolvet manifesterar den sig som en ritning med revisionsnummer vid skärnings-, vecknings-, svets- och monteringsstationerna, samt mätverktyg med aktuella kalibreringsdatum, en första-artikelkontroll och ett bevarat prov från varje parti. Be om att få se en fullständig dokumentation från en verklig produktion och kontrollera att revisionsnumret stämmer överens med offerten. När en kundbeställning tillverkas enligt en plan eller ett prov är ritningskontroll ännu viktigare, eftersom en anpassad måttsättning annars kan gå förlorad mellan pressbänken och förpackningsbordet.
Korrosionspåverkan enligt ISO 9227 eller ASTM B117
Utsättning för saltspott är det vanliga sättet för säkerhetsleverantörer att jämföra beläggningssystem, där ISO 9227 och ASTM B117 är de metoder som oftast refereras till. Fråga vilken metod som användes, hur lång tid utsättningen pågick och vilken godkännandekriterium som tillämpades, och kontrollera sedan att rapporten omfattar samma förbehandling och pulverfärg som anges i offerten. Ett tal utan angiven metod eller kriterium utgör inte någon bevisning. Tänk också på kanterna: veckade kanter, luftgallerutskärningar och svetsszoner är de ställen där en yta först misslyckas, så en rapport om en platt provbit säger mindre än en rapport om en formad panel. REACH- och RoHS-deklarationer täcker färgens kemiska sammansättning samt eventuella elektroniska tangentbord.
Kontrollera vidhäftning enligt ISO 2409 eller ASTM D3359
För säkra tillverkare kontrollerar vidhäftningstester om beläggningen sitter kvar på stålet efter formning och härdning. ISO 2409 använder ett korsrutsnitt och en tejpbedömning; ASTM D3359 är den andra vanligt använda metoden. Båda metoderna är endast meningsfulla om ytförberedelsen är korrekt, eftersom ett förhastat konverteringslager kommer att visa sig som dålig vidhäftning innan någon rost uppstår. Fråga hur ofta testet utförs, på vilken del av en platta det görs och vad som händer om en batch misslyckas. En sparad belagd platta från en tidigare batch låter en köpare jämföra ytan visuellt senare – detta låter kanske primitivt, men upptäcker mer färgavvikelse än de flesta förväntar sig.
Varför UL 768-låscyklar bör finnas med i testloggen
Ett lås är den komponent som användare använder varje dag på enheter från säkerhetsföretag, och en certifiering som UL 768 för kombinationslås täcker enheten snarare än skåpet. Fråga om fabriken testar varje monterat lås, registrerar resultatet mot ett serienummer och har en dokumenterad återställningsprocedur. Kontrollera inkommande tester för inköpta cylindrar eller tangentbord, och bekräfta att reservlåskroppar stämmer överens med ritningsrevisionen för de levererade enheterna. En kvalitetssäkerhetsskåp med ett trasigt tangentbord är ur drift oavsett hur stark skalet är, så denna logg förtjänar samma uppmärksamhet som svetsregistreringen.
Där ISTA:s transporttester möter förpackningsbänken
Tungt gods från säkra tillverkare påverkar kartonger hårt. ISTA:s transportsekvenser, tillsammans med en skriftlig kartongklassificering, hörnskydd, en dörrbegränsning inuti lådan och en regel för att packa tangentbord separat, omvandlar förpackning till en kontrollerad åtgärd snarare än ett sista-minutens beslut. Fotografera insidan av en godkänd kartong och spara den bilden under samma versionskontroll som ritningen. Fråga vilken fall- och vibrationssekvens som användes samt vilka acceptanskriterier som gällde. Säkra tillverkare som skickar via postorderkanaler lär sig detta tidigt; en paketrutt med många överlämningspunkter avslöjar svaga hörn mycket snabbare än en enda pallförpackad leverans.
Dokumenten som gör dessa kontrollpunkter verifierbara
En mätning hos säkra tillverkare blir endast användbar när den kan kopplas till en sats och återfinnas igen ett år senare.
Skapa en spårbar dokumentuppsättning per produktionsomgång
Begär ett dokumentindex som kopplar samman ritningsrevisionen, första-artikel-mätningarna, beläggningsprovmetoder och -resultat, låsprovloggen, förpackningsritningen och serienummerspannet till en enskild produktionsomgång. ISO/IEC 17025 är den ackreditering som ska efterfrågas på alla externa laboratorierapporter, oavsett om de gäller UL 72-brandhållbarhetsklasser eller UL 687 och EN 1143-1-inbrottsmotstånd. ISO 2859-1 hjälper till att fastställa en inkommande provtagningsplan vid köparens sida, och ISO 45001 handlar om hur anläggningen hanterar verkstadsäkerhet kring tunga stålpaneler. OSHA 29 CFR 1910.176(b) omfattar materialhantering, NFPA 70 kan gälla för elkopplingar till strömdrivna tangentbord, och ANSI Z535.4 omfattar etikettkonstnärlighet. Behåll indexet tillsammans med ordern så att en senare granskare kan granska det utan att behöva kontakta den ursprungliga köparen.
Använd de fem i en leverantörsdiskussion
Namnge de fem säkra tillverkarens kontrollpunkter i inköpsordern och koppla acceptanskriteriet till varje en. Begär en fullständig registeruppsättning innan produktionen godkäns, jämför sedan den första leveransen med den sparade provexemplet och den fotograferade förseglade kartongen. Om ett resultat saknas ska en datumstämplad korrigerande åtgärd begäras istället for en allmän försäkran. Detta handlar inte om att lägga till funktioner i ett skåp; det handlar om att göra den andra beställningen lika förutsägbar som den första. Köpare som formulerar samtalet på detta sätt får ofta raka svar, eftersom förfrågan är specifik nog att agera på.
Vanliga frågor
Varför är ISO 9001 upptaget tillsammans med produkttester?
För säkra tillverkare omfattar ISO 9001 det system som säkerställer att produktionen är reproducerbar: kontrollerade ritningar, kalibrerade mätinstrument, första-artikelkontroller, bevarade prov och kontrollrapporter kopplade till en sats. Produkttester beskriver en enskild enhet; ett ledningssystem beskriver de nästkommande tusen. Begär en dokumentuppsättning från en vanlig produktionsomgång och kontrollera att ritningsrevisionen stämmer överens med offerten. Det är den praktiska skillnaden mellan ett godkänt prov och en stabil process.
Vad ska en beläggningsrapport egentligen ange?
Den ska ange testmetoden, t.ex. ISO 9227 eller ASTM B117 för korrosionsutsättning och ISO 2409 eller ASTM D3359 för vidhäftning, samt utsättningstiden, godkännandekriteriet och den exakta förbehandlingen och pulverbeläggningssystemet som testats. Kontrollera att rapporten avser den ytbearbetning som anges i offerten, helst på en formad platta med veckade kanter snarare än på en plan provbit. En godkännanderapport utan angiven metod ger köparen inget att jämföra med en senare sats.
Omfattar en UL 768-låslistning hela skåpet?
Nej. UL 768 gäller kombinationslåsen som en enhet. Skalen, låsmekanismen, hårdplattan och återlåsningsmekanismen bakom den är separata tekniska beslut med egna rapporter, till exempel UL 687 eller EN 1143-1 för inbrottsskydd. Begär både låsdokumentationen och skåprapporten tillsammans, och begär en logg över låscyklar kopplad till serienummer så att den monterade komponenten kan spåras till en specifik enhet.
Varför inkludera en transporttest i en fabriksstandard?
Vikten koncentrerar skador vid kartonghörn och dörrkanter, och en indragen dörr innebär ofta en ersättningsenhet samt en returfraktetapp. ISTA:s transportsekvenser, en specificerad kartongklass, hörnskydd och en dörrbegränsning gör förpackningen till ett kontrollerat steg. Fråga vilken fall- och vibrationssekvens som användes, vilka godkännandekriterier som gällde och spara en bild av den godkända kartongens insida under versionskontroll.
Hur kan dessa fem kontroller skrivas in i en order?
Lista varje kontrollpunkt med dess metod och acceptanskriterium, och kräv en fullständig uppsättning register innan produktionen släpps. Referera till ritningsrevisionen, serienummerspannet och den sparade provet i samma dokument. Lägg till ISO/IEC 17025 för alla externa laboratorierapporter och ISO 2859-1 för köparens inkommande stickprovsplan. Specifika klausuler är lättare för en fabrik att agera på än en allmän kvalitetskrav.
Vilka standarder gäller vid köparens sida?
OSHA 29 CFR 1910.176(b) omfattar lagring och hantering av tunga enheter före installation, NFPA 1 och NFPA 101 omfattar placering och utgångsvägar, och NFPA 70 kan tillämpas på elkablar för strömdrivna tangentbord. ANSI Z535.4 gäller etiketter. Befästningen bör väljas av platslaget baserat på det faktiska golv- eller väggunderlaget. Registrera dessa i ordning så att båda parter vet vilka dokument som förväntas före leverans.