
 EN
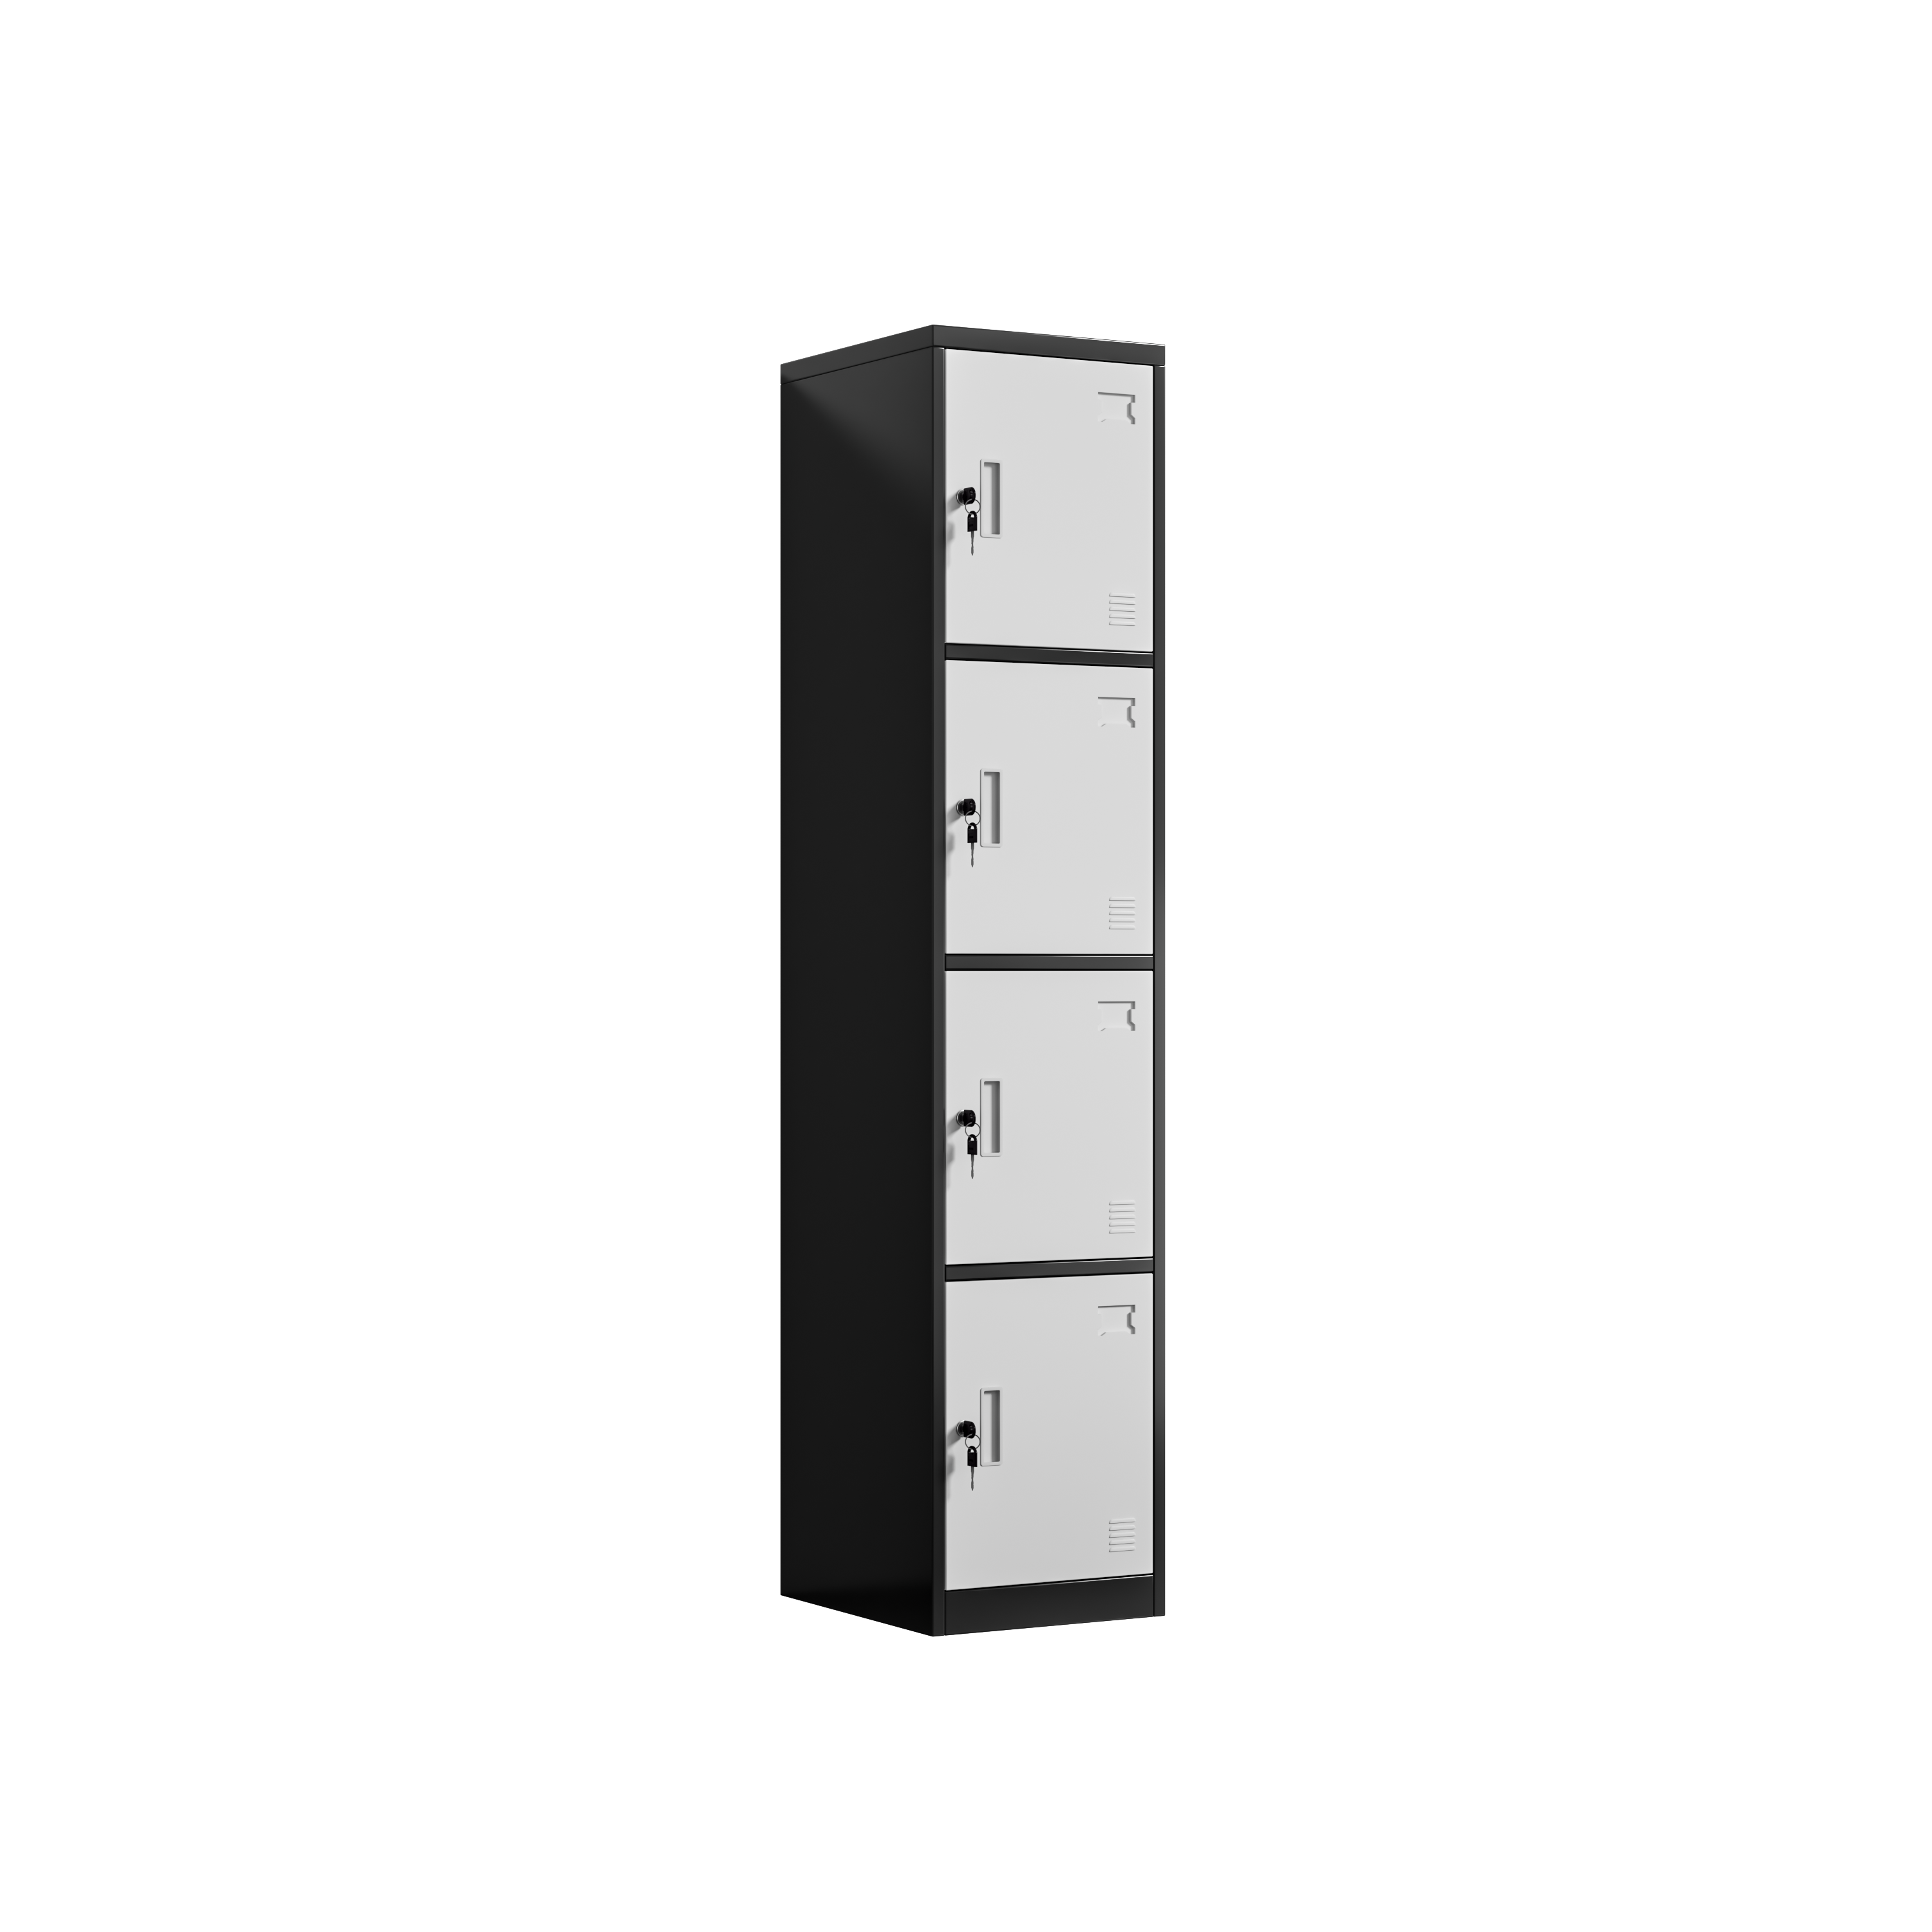
Containern hade korsat varma, fuktiga hav, och kajen doftade fortfarande av salt när dörrarna öppnades. Längs den nedre kanten på den första metallbyrån syntes en blek linje där ett remband hade gnidit under lastningen. I de nedre hörnen fanns små rostfärgade fläckar i kondens som samlats vid ventilationsluckorna. Ingen hade tappat enheten eller böjt en panel. Skadan berörde uteslutande ytan – så tunn att den gick obemärkt förbi under kajbelysningen och lätt att torka bort innan någon tittade närmare. Besättningen satte åt sidan den enheten, fotograferade kanterna och hämtade packlistan.
Ett container anländer i fuktigt väder: vad besättningen registrerade
Där skavspåren samlades längs dörrkanterna
Märkena var inte slumpmässiga. De koncentrerades på dörrns vertikala kanter och längs den nedre skinen – de ställen där en metallskåp berör remmar, intilliggande kartonger och containerns golv under en lång transport. De breda dörrytorna förblev rena, så ytan hade inte misslyckats över hela ytan. Kontaktpunkterna hade helt enkelt slits ner till blottat metall. Mönstret pekade på packning och hantering, inte på ett fel i spraylinjen.
Ingen buckla syntes i ramen själv
Att skilja åt ett ytproblem från ett strukturellt problem räddade partiet från att avvisas direkt. Ramen, gångjärnen och kamlåset hade alla korrekta mått; dörrarna svängde fortfarande fritt utan att kila, och monteringsbultarna höll sin momentstyrka. Det var viktigt, eftersom en böjd ram skulle ha pekat på grov hantering, medan en intakt ram med skadad yta pekade på bristfällig ytförberedelse. Arbetslaget noterade skillnaden på kontrollblanketten och markerade de berörda enheterna för kontrollerad touch-up istället för retur.
Varför förvandlas en fin repa till en rostfläck?
Kondensat för med sig salt in i en brist i beläggningen
Luften vid havet är sällan torr, och en förseglad behållare utsätts för cykler mellan varma dagar och kyligare nätter. Fukt kondenserar på kallt stål, upptar spår av salt från luften och förpackningen och samlas i eventuella mikroskopiska hål eller repor som når det blotta metallet. När denna tunna elektrolytlösning kommer i kontakt med exponerat stål uppstår en liten korrosionscell, och rosten sprider sig utåt under den omgivande beläggningen. En metallskåp som ser ut att vara lätt repat på kajen kan visa en utbredd fläck senare i ett lager. Den synliga pulverlagret är den sista försvarslinjen, inte den första, och en brist i det avslöjar den bindning som finns under.
Häftning är viktigare än beläggnings tjocklek
Det är frestande att specificera ett tjockare lager för en metallskåp när en leverans kommer tillbaka med märkning, men tjocklek ensam hindrar inte att en repa blir en fläck. Det är adhesionen som gör det. En film som är förbunden med en korrekt förberedd yta motverkar att den lyfts vid kanterna på en repa, så korrosion får färre utgångspunkter. Ett tjockt men dåligt förbundet lager kan lossna som ett helt skikt så fort fukt tränger in under det. Korsrutsadhesionstester och saltnebelprov undersöker denna förbindelse snarare än den synliga glansen.
Bygga upp adhesion från naken stål och utåt
Innan pulverlackering: avfettning och fosfatbehandling
Ytan på en metallskåp börjar behandlas långt innan någon färg appliceras. Kallvalsad plåt lämnar skär- och böjlinjen med olja, fint metallstoft och hanteringsmärken som en sprutpistol inte kan dölja. Avfettningsprocessen tar bort dessa rester, och fosfatbehandling omvandlar den nakna ytan till ett tunt kristallint lager som förankrar pulverfärgen och bromsar korrosionen på exponerade ställen. Att hoppa över något av dessa steg ger ett rent utseende på panelen, men färglagret sitter då bara löst på ytan utan att verkligen fastna. Vid Luoyang Huawei Office Furniture Co., Ltd, grundat 1992 och beläget på 30 000 kvadratmeter, är denna förbehandling ett kontrollerat steg med egna kvalitetskontroller – eftersom ugnar längre ner i produktionsprocessen inte kan åtgärda en yta som aldrig förberetts ordentligt.
Elektrostatisk sprutning, ugnshärdning, vidhäftningskontroller
När ytan är förberedd sprutas laddat pulver så att det omsluter kanter och hörn i stället för att bara bygga upp på plana ytor. Panelen passerar sedan genom en härdugn, där pulveret smälter, flyter och korslänkas till en sammanhängande film; tiden och temperaturen där avgör om beläggningen uppnår full vidhäftning eller förblir mjuk och lätt att fläka av. En metallskåp som dras ut för tidigt kan se färdig ut men ändå misslyckas vid ett enkelt tejp- eller korsrutsprov. Saltnebelsutsättning och cykeltester på provpaneler ger en återkommande bedömning av denna vidhäftning, även vid en månatlig produktion på 10 000 stycken. Den användbara frågan var inte hur tjock beläggningen såg ut, utan om de tidigare stadierna hade hållits inom specifikationen.
De kontroller som en inköpsorder bör namnge
Vad ISO, ANSI, OSHA och NFPA faktiskt omfattar
Standarder ger en köpare ett språk som en mottagningsdocka kan agera utifrån när en metallskåp anländer med märkning. ISO 9001 fastställer den dokumenterade processen bakom förbehandling och härdning, medan ISO 14001 behandlar översprutning och avfallshantering; en anläggning som arbetar enligt ett tredjepartsgranskat system håller dessa steg spårbara. ANSI/BIFMA X5.9 anger kraven på hållfasthet och beständighet för förvaringsenheter, och ANSI Z535.4 omfattar säkerhets- och lastmärkningar som en enhet ska bära. OSHA 29 CFR 1910 Subpart S reglerar elektrisk installation i spraybås och härdugnar, och NFPA 1 tar upp brandsäkerhetsfrågor kopplade till pulverapplikation.
När du köper ett metallskåp: fråga vilken förbehandling produktionslinjen använder, begär resultaten från vidhäftnings- och saltnebeltester från samma produktionsomgång, och bekräfta att beläggningen är härdad snarare än lufttorkad. Inkludera dessa punkter i inköpsorder så att en ankommande leverans har en skriftlig referens.
Inspektera en metallskåp vid ankomst: gå längs dörrkanterna och undersidorna på skåpet under snett ljus, fotografera alla sprickor som når blottad metall och kontrollera att ventilationsöppningarna är fria från samlad fukt. Jämför mönstret med förpackningsmetoden innan du beslutar om touch-up eller avvisande.
Användning av ett metallskåp: placera enheten på torra golv med justeringsfötter, undvik att stapla kartonger mot belagda ytor och se till att luft kan cirkulera genom ventilationsöppningarna. Remmar och intilliggande laster är det som omvandlar en oskadad yta till en skavmärkesrad under en lång transport.
Underhåll av ett metallskåp: rengör fläckar med en mild tvättmedel istället för en lösningsmedel som mjukar filmen, torka kondens efter temperaturändringar och tät omedelbart alla blottade kanter med matchande touch-up-material. Logga upprepade märken så att ett förpackningsfel kan spåras.
Vanliga frågor
Fråga: Varför anlände ett metallskåp med rostfläckar trots att ramen var oskadad?
A:Saltbelastad kondens samlas i små sprickor i beläggningen under en sjöfart, och korrosion börjar där blottat stål är utsatt. Ramen förblir intakt eftersom skadan är begränsad till ytskiktet. Därför separerar inspektörer strukturella kontroller från ytfinishkontroller och dokumenterar varje märkning. En intakt ram med svag bindning pekar på förbehandling, inte hantering.
Fråga: Vad gör fosfatbehandling innan pulverbeläggning appliceras?
A:Fosfatbehandling omvandlar den fettfria stålytan till ett tunt kristallint lager som pulverbeläggningen kan gripa sig fast i och som bromsar korrosion vid exponerade kanter. Endast avfettningssteg ger bort olja men lämnar en slät yta med liten ankringsyta. Tillsammans avgör dessa två steg om en metallskåpsytfinish håller vid en repa eller lossnar från den. Att hoppa över något av stegen visar sig senare som dålig adhesion.
Fråga: Hur kan en köpare verifiera beläggningsadhäsion innan en container lastas?
A:Begär limfäst- och salt-sprutresultat från samma produktionsomgång samt ugnshärdningsprotokollet som hör till dem. En korsrutsdragning på en provpanel visar om färglagret lossnar vid en inskuren kant. Dessa kontroller beskriver bindningen under färgen, vilken inte kan avslöjas med blotta ögat på en blank yta.
Fråga: Hindrar ett tjockare pulverlager skavskador under sjötransport?
A:Tjocklek bidrar till motstånd mot slitage, men limfäst bestämmer om en repa förblir lokal. Ett tjockt lager på dåligt förberett stål kan flagna bort som ett helt lager så fort fukt tränger in under det, medan ett väl förbundet lager håller fast vid repans kant. Härdningstid och härdningstemperatur är lika viktiga som mängden applicerat pulver.
Fråga: Vilka standarder gäller för beläggningslinjen och för lådan själv?
A:ISO 9001 omfattar den dokumenterade förbehandlings- och härdningsprocessen, medan ISO 14001 behandlar översprutning och avfallshantering. ANSI/BIFMA X5.9 anger kraven på hållbarhet för förvaringsenheten, medan ANSI Z535.4 styr dess etiketter. OSHA 29 CFR 1910 underavdelning S omfattar kablingsinstallationen i kabiner och ugnar, och NFPA 1 behandlar brandsäkerhetskrav kopplade till pulverbearbetning.
Fråga: Vad ska mottagande personal göra när skador upptäcks?
A:Ställ undan enheten, fotografera dörrkanterna och undersidorna av räckena, och notera om varje skada når ner till blottat metallunderlag. Kontrollera att ramarna fortfarande sitter kvadratiskt och att låsen fungerar, jämför sedan mönstret av skadorna med hur partiet var bandat och staplat. Kontrollerad touch-up är lämplig för ytskador; en böjd ram kräver en annan typ av åtgärd.