
 EN
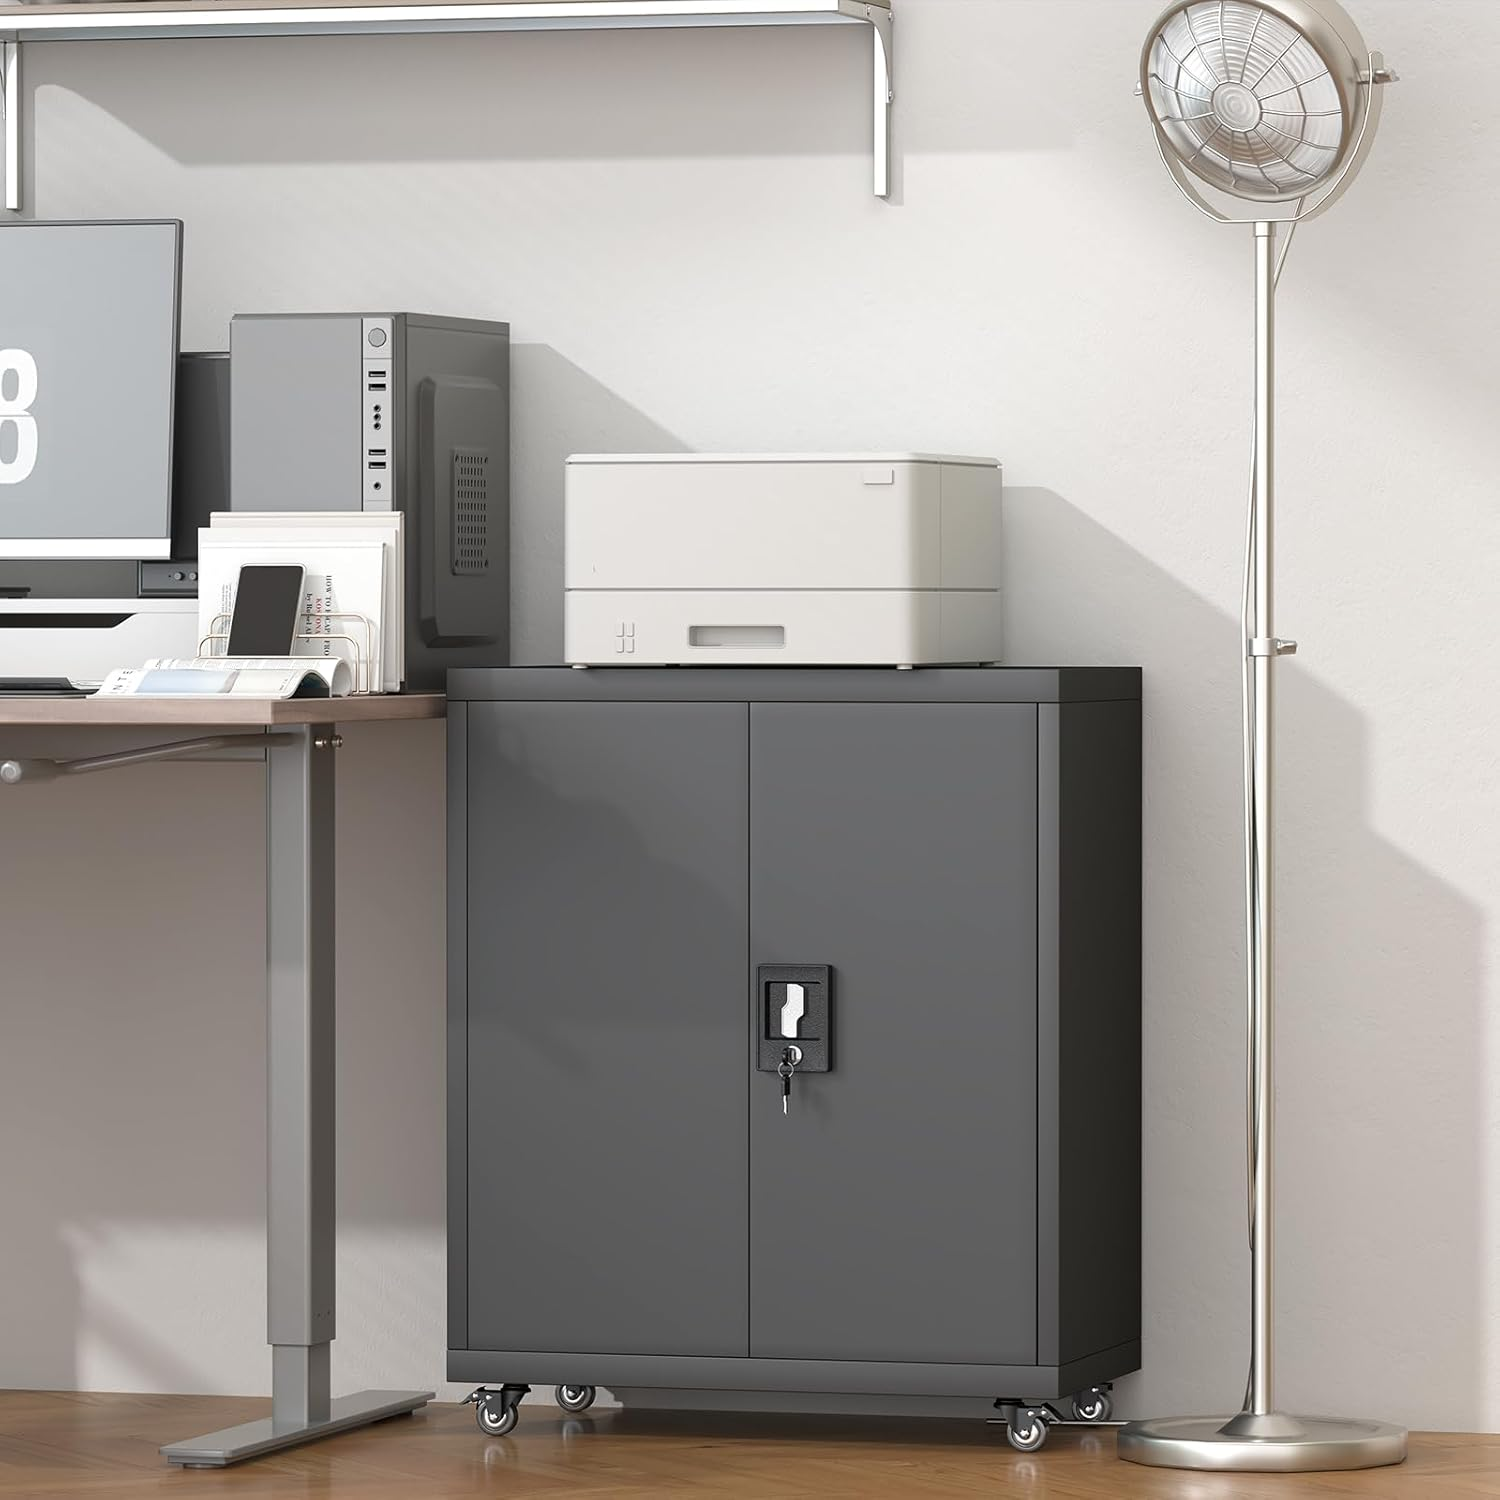
Mot halv tio på morgonen är kopieringsrummet en kö av personal som staplar på rullar och svänger tunga mappar in i lådorna. Ett skåp bredvid kopiatorn tar emot den här trafiken: vagnens hörn nuddar undersidan, knogarna klirrar mot handtaget och pappersdammet samlas i varje fog. Berättelsen syns på ytan, inte på en specifikationslista. Kanthörnen förlorar sin glans först, färgen på handtaget tunnas ut där handflatorna ligger, och en mikroskopisk spricka nära gångjärnet kan leda till rost. Ett metallfilärskåp avsett för en sådan miljö bedöms efter hur det åldras – därför är förbehandling och kantdesign viktigare än en katalogbild. Att läsa av slitage lär mer än broschyrer.
Bredvid kopiatorn: En veckas ytläsningar
Där färgen på handtaget tunnas ut under handflatorna
Ett handtag är den del av en metallarkivskåp som oftaast nuddas. Handflator, nyckelringar och manschetter gnider samma färgbelagda yta tusentals gånger. Det första tecknet är inte en repa utan en förändring i glansen: en polerad fläck där strukturerat pulverlack har blivit slätknoglat. Fortsätt att observera och den slätknoglade ytan förlorar färgen, för att sedan avslöja det nakna stålet. Denna utveckling beror på ett fästproblem med beläggningen, inte på ett rengöringsproblem. Att torka bort pappersdammspartiklar återställer aldrig glansen, eftersom förlusten är mekanisk nötning genom ett tunt ytbeläggningsskikt, inte smuts på ytan.
Kanter och hörn åldras snabbare än plana paneler
Platta dörrpaneler förblir i gott skick medan kanten på en metallfilärskåp berättar en annan historia. Skarpa rätvinkliga kanter koncentrerar stöten från vagnens bumpers, och pulverbeläggningen blir tunn vid en knivskarp hörn under härdningen. När denna tunna kant en gång träffas sprider sig fläkten längs vecklinjen. Avrundade kanter beter sig annorlunda: beläggningen följer en radie, så att ett slag deformera metallen istället för att lossa färgen. En anonym fältlogg från en tryckzon upprepade detta mönster: slitna hörn och intakta centrum. Att specificera generösa böjradier tidigt minskar denna kontrast.
Varför små fläktskador eskalerar till inköpsrisk
Att spåra en fläkt tillbaka till svag förbehandling
Skavlar uppstår sällan där de syns. Lyft en fläck nära en gångjärn och stålet under ser ofta rent ut snarare än rostigt, vilket pekar på förbehandlingen längre upp i processen. Kallvalsat stålplåt anländer med molfett och en svag oxidhinnan. Om avfettnings- och fosfatieringslinjen inte tar bort denna hinna kan den fosfatbaserade omvandlingsbeläggningen inte gripa enhetligt, och pulverlackfilmen ligger på en svag gränsyta. Häftkraften beror då på slumpen snarare än på kemi. Kantskavling under första säsongen betyder oftast att ett bad har hoppats över eller att förbehandlingskemin är trött – inte att användaren är grov. Att fråga hur linjen övervakar sitt fosfatieringssteg skiljer en hållbar metallbyrå från en rent estetisk.
En hårfin skavling förblir inte estetisk
En enda skrapa är en liten händelse med lång eftersläpning. Fukt från tvättning och fuktig luft når blottad stål, och rost sprider sig under den omgivande beläggningen och lyfter bort mer beläggning i sitt spår. I ett kopieringsområde går processen snabbare eftersom pappersdammet håller fukten mot ytan. För en B2B-köpare som beställer dussintals enheter förvandlas utspridda skrapor till ojämn utseende på en hel golvyta, vilket sedan leder till utbytesbegäran och arbetsinsatser. Att behandla ytförberedelse som en första-nivå-specifikation – kontrollerad på ett prov innan hela produktionen påbörjas – kostar långt mindre än att återbehandla skåp som redan är monterade på plats.
Vad fosfatbehandling faktiskt gör med kallvalsat stål
Avfettningssteget som tar bort valsmatolja
Förbehandling är en sekvens där varje steg möjliggör det nästföljande. Alkalisk avfettningsbehandling tar bort valsolja och hanteringsfett från kallvalsad stålplåt; därefter följer en spolning med rent vatten så att ingen tensidfilm återstår. Först då reagerar fosfatbadet med metallen för att bilda ett mikrokristallint omvandlingslager. Det är ett olösligt fosfatlager som ökar ytan för bättre fästning och bromsar korrosion under beläggningen. Om man hoppar över spolningen eller förkortar badtiden blir lagret ojämnt, vilket ingen mängd pulver kan dölja. Att förstå denna kedja hjälper en köpare att fråga hur ytan på en metallarkivskåp förbereddes innan lackeringen, snarare än om det målades.
Hur elektrostatiskt pulver härdas till ett skal
Sprutning sker sist. Elektrostatisk pulverbeläggning laddar torra partiklar så att de omsluter kanter och hörn jämnt; därefter smälter en härdningsugn och korslänkar filmen till ett sammanhängande skal. Ugntid och temperatur avgör om detta skal uppnår full vidhäftning eller förblir sprödt och kritartat. En korrekt härdad yta motstår slitage från handtag; en otillräckligt härdad yta lossnar som pulver under nagelns spets. Vidhäftning verifieras med korsklippta tejpdrag och saltnebelsprov, inte visuellt i en utställningsyta. För ett metallarkivskåp avsett för ett kopieringsrum utgör detta härdade skal den dagliga slitageytan, så härdkontroll är lika viktig som färgmatchning.
Standarder, utrymningsregler och dagliga vanor
Oberoende standarder definierar en mätbar referensnivå
Hållbarhetspåståenden blir kontrollerbara när de kopplas till offentliggjorda standarder. ANSI/BIFMA X5.9 fastställer styrk- och cykeltester för förvaringsenheter, vilket ger en metallfilärskåp en definierad norm för belastade lådor och ythållfasthet. ISO 9001 handlar om processkontroll – samma disciplin som en tillverkare i Luoyang, grundad 1992, tillämpar på en anläggning på 30 000 kvadratmeter med en månatlig produktion på 10 000 stycken. OSHA 29 CFR 1910.37 reglerar utgångsvägar, så ett skåp bredvid en kopiator får inte minska korridorens bredd. NFPA 1, brandskyddskoden, specificerar avståndskrav kring sådan utrustning. Tillsammans omvandlar dessa standarder ytpåståenden till krav i offertförfrågningar.
När du köper ett metallfilärskåp: begär ett prov från produktionslinjen, inte ett utställningsstycke, och stryk över handtagets kant för att känna hårdheten efter härdning. Bekräfta förbehandlingssekvensen skriftligen, inklusive avfettnings-, spol- och fosfatbehandlingssteg, och ange böjradie tydligt på ritningen.
Inspektera en metallarkivskåp vid ankomst: kontrollera hörnradier och veckade kanter för tunn beläggning, utför ett tejpdrag på en dold kant och jämför färgen mellan pallar. Avvisa enheter där kantglansen skiljer sig från de plana panelerna, eftersom denna skillnad indikerar ojämn pulverbeläggning.
Användning av ett metallarkivskåp: placera det så att det inte står i vägen för kopiatorns utmatningsbana, undvik att köra vagntrafik över den nedre kanten och slå inte igen lådorna hårt, eftersom detta påverkar beläggningen vid gångjärn och handtag.
Underhåll av ett metallarkivskåp: torka bort pappersdammsavlagringar med en torr, mjuk trasa istället för fuktiga lösningsmedel, retuschera eventuella skavskador direkt med ett matchande pennor och logga områden med återkommande slitage så att nästa beställning kan specificera en tjockare ytbearbetning där.
Vanliga frågor
Fråga: Varför förlorar handtaget sin yta innan dörrpanelen?
A:Ett handtag utsätts för koncentrerad glidkontakt från handflator, ringar och manschetter tusentals gånger per dag, medan en platt dörrpanel främst står inför stillastående luft. Strukturerat pulverlack polerar först till en blank glans, tunnas sedan av och öppnas slutligen till blottad stål. Detta är mekanisk slitage genom ytan, inte smuts. Att specificera en hårdare härdning och ett avrundat grepp bromsar förändringen, men eliminerar aldrig kontakten – därför åldras alltid handtaget först på något metallarkivskåp i en intensivt använt zon.
Fråga: Kan en liten skavhål nära en gångjärn ignoreras tills nästa beställning?
A:Att ignorera en skavhål gör att fukt och pappersdammspartiklar når blottad stål, och rost sprider sig sedan under den omgivande beläggningen, vilket lyfter mer av beläggningen under de följande veckorna. I ett fuktigt kopieringsområde sprider fläcken sig snabbare än på en torr panel. Rätta omedelbart till stället med en matchande beläggningspenna så snart skavhålet uppträder, och notera sedan platsen. Ett registrerat mönster av skavhål visar vid nästa beställning var man ska begära extra beläggningsbyggnad innan hela serien produceras.
Fråga: Vad bidrar fosfatbehandling som förbehandling egentligen med till ett skåp?
A:Fosfatbehandling bildar ett tunt, olösligt omvandlingslager på renad kallvalsad stål efter att degreasing har tagit bort valsolja. Den mikrokristallina hinnan ger pulverbeläggningen en större yta att fästa sig i och bromsar korrosion om beläggningen senare skadas. Utan denna behandling beror fästningen på en naken, lätt oljig yta och misslyckas tidigt vid hantering. Det är inte färg och lägger inte till någon färgton, men det avgör i stor utsträckning om ett metallarkivskåp behåller sin beläggning under daglig användning.
Fråga: Hur ska en köpare verifiera beläggningsfästningen innan en stor order?
A:Begär ett prov som tagits från en verklig produktionsomgång, utför sedan ett korsrunt tejpdrag på en dold kant och ett nagelgnidande på handtaget. Jämför glansen mellan plana paneler och hörn, eftersom en skillnad tyder på ojämn pulverlackering. Begär den skriftliga förbehandlingsordningen och härdningsparametrarna. En leverantör som är säker på sina avfettnings-, fosfatierings- och härdningssteg kommer att dela dessa uppgifter, medan en vag förklaring ofta pekar på en linje som hoppar över steg.
Fråga: Kräver en pulverlackerad enhet annan vård i ett kopieringsrum?
A:Pulverlackfilm tål torr avtorkning väl, men inte stående fuktighet eller lösningsmedelsbaserade rengöringsmedel som mjukar ytan. I ett kopieringsrum håller pappersdammet fukt kvar mot kanterna, så ett mjukt, torrt tygstycke som används ofta är bättre än en sällsynt fuktig rengöring. Håll vagnarna borta från den nedre kanten och undvik att slå igen lådorna hårt, vilket chockerar beläggningen vid kontaktpunkterna. Dessa vanor bevarar den utbrända skalan långt längre än någon senare omfärgning av ett metallarkiv.
Fråga: Vilka standarder gäller när ett skåp placeras nära en utgångsväg?
A:Placering nära en utgångsväg innebär att OSHA 29 CFR 1910.37 blir aktuell, eftersom förvarade enheter inte får försämra korridorens bredd. NFPA 1, eld- och brandskyddskoden, ger riktlinjer för fria avstånd och mängden brännbart material runt kopieringsutrustning. ANSI/BIFMA X5.9 omfattar lagringsenheters hållfasthet och cykeltester, medan ISO 9001 omfattar återkommande processkontroll under slutförandet. Tillsammans ger dessa standarder en köpare konkreta punkter att inkludera i ett anbud istället för att enbart lita på utseendet.