
 EN
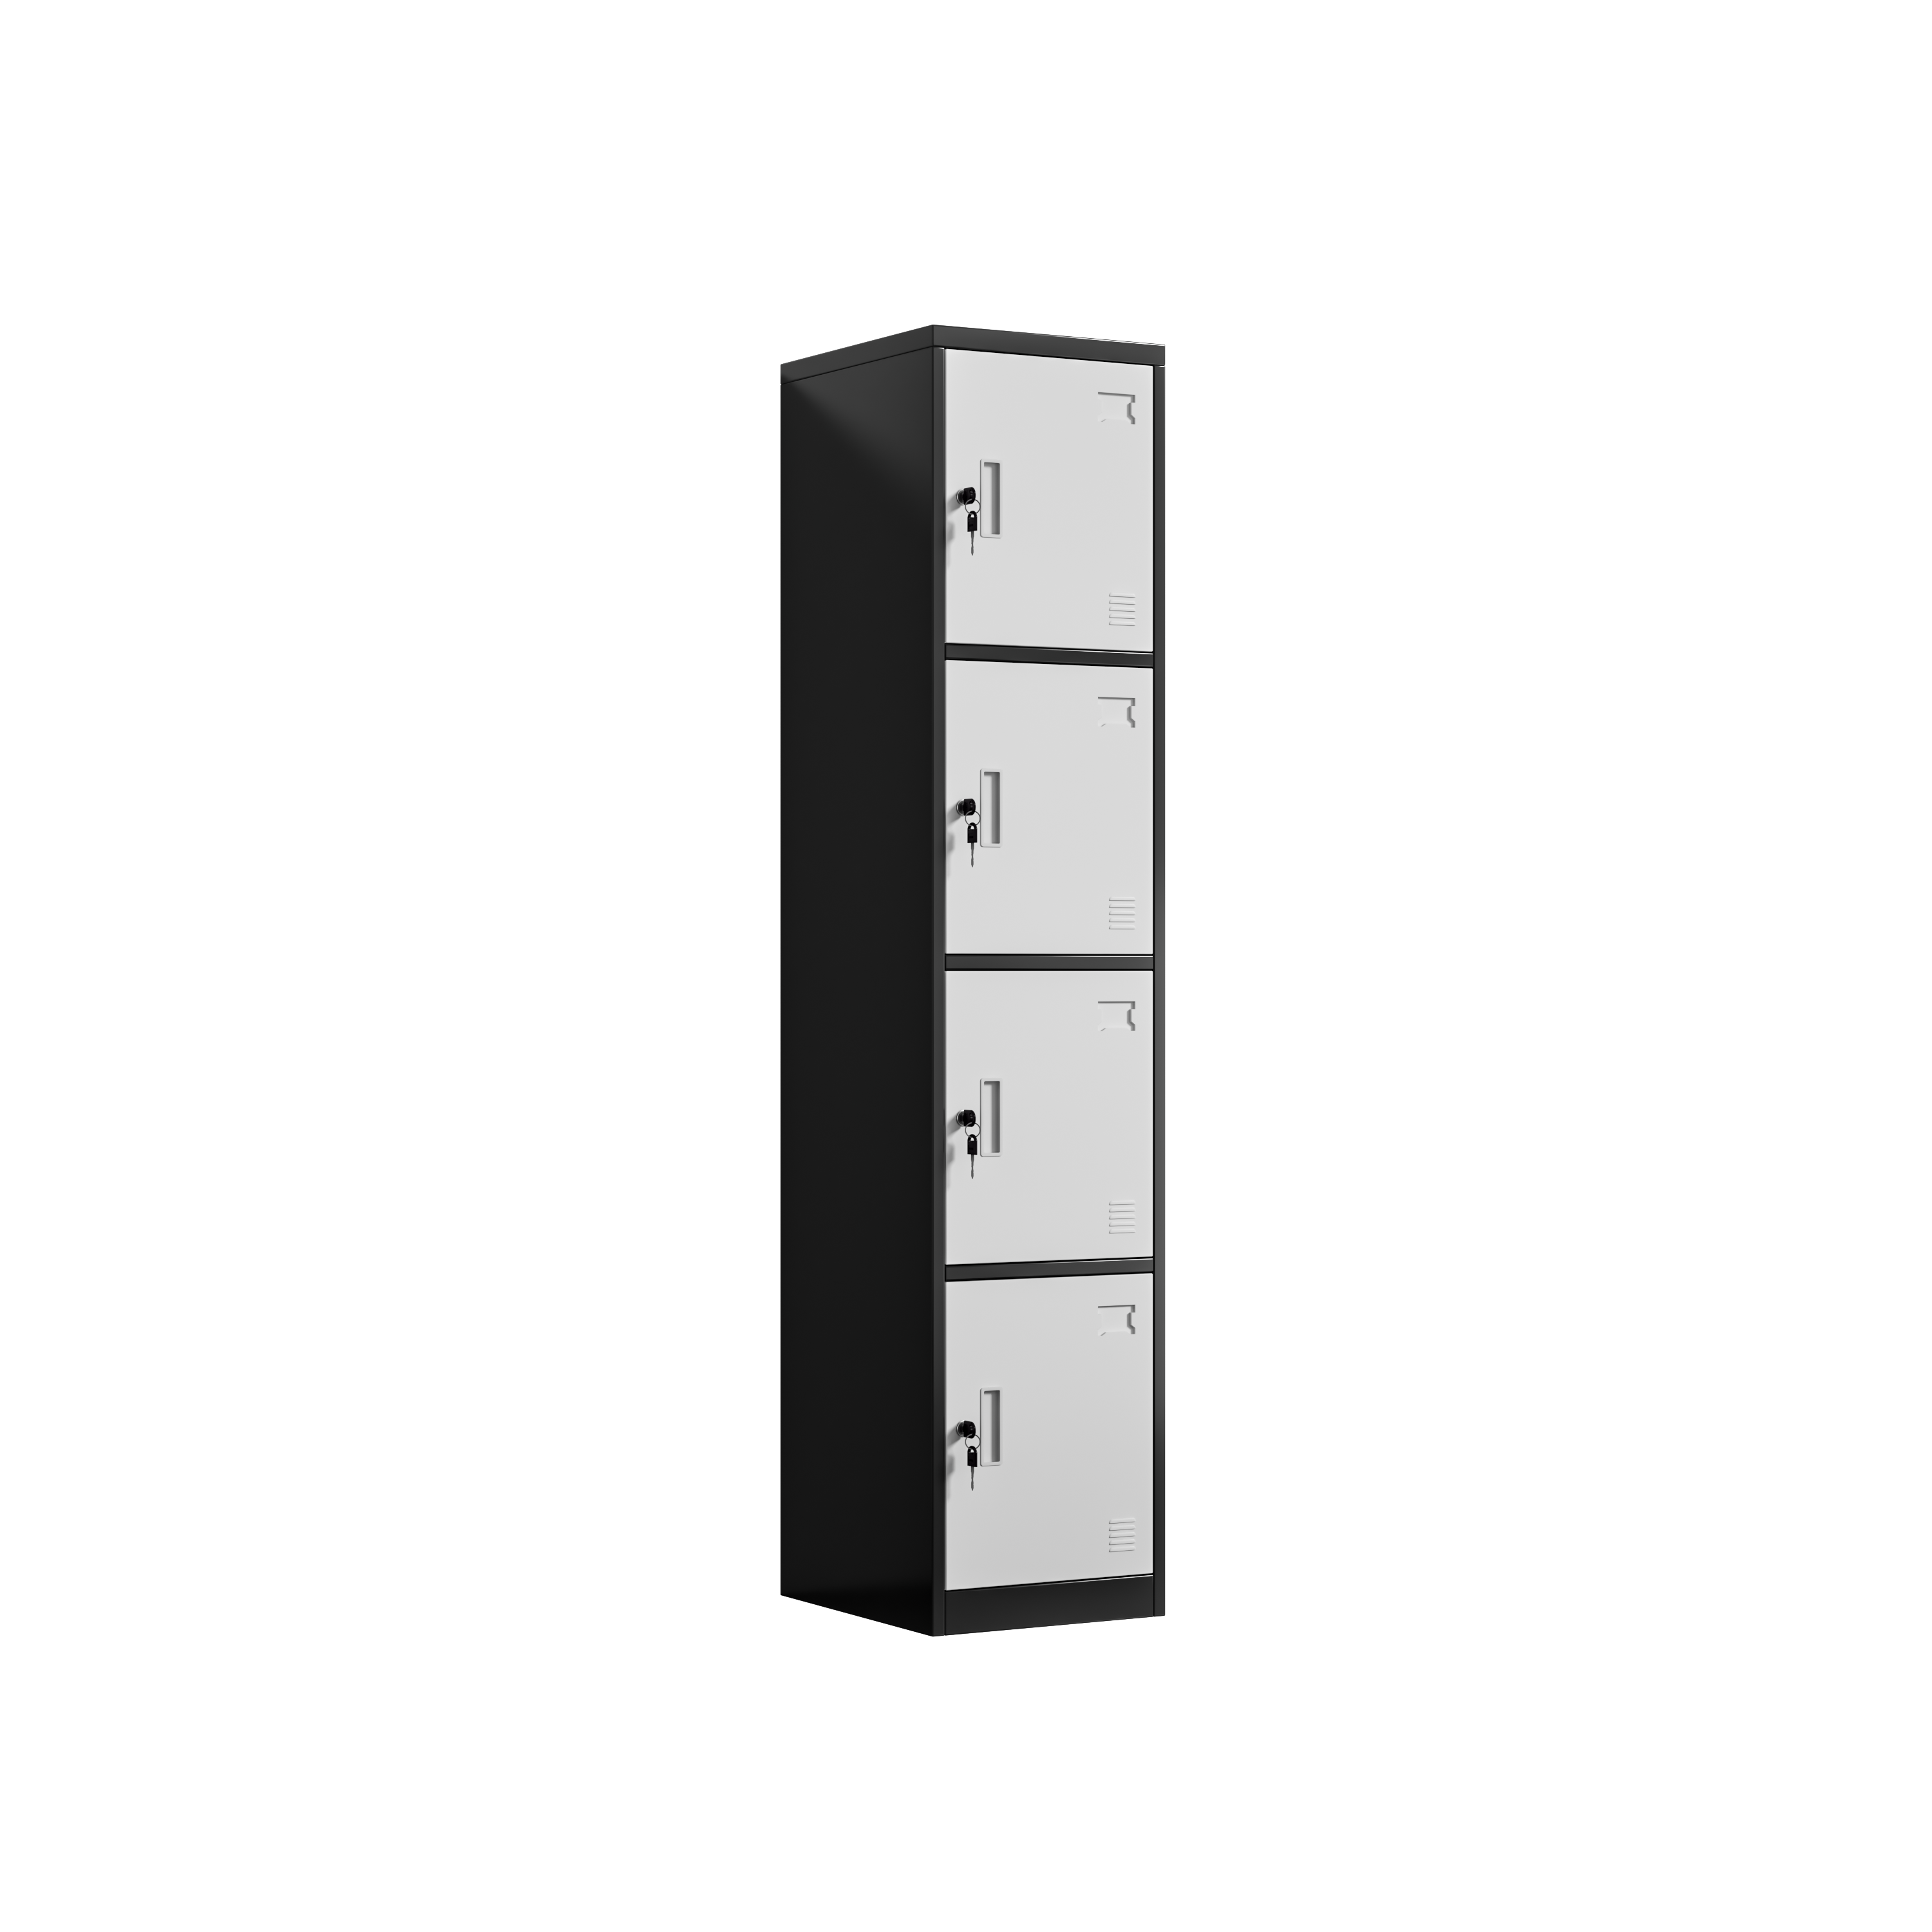
Ang konteiner ay tumawid sa mainit at maulan na karagatan, at ang dok ay patuloy na umamoy ng asin nang buksan ang mga pinto. Sa mababang gilid ng unang metal na locker, isang mapuputing guhit ang naiwan kung saan hinipo ng strap habang iniloload. Malapit sa mga sulok sa ibaba, may mga maliit na kulay-rust na bulaklak na nasa kondensadong tubig na nakapool sa mga butas ng vent. Walang sinuman ang binagsak o pinahina ang anumang bahagi. Ang pinsala ay eksklusibo sa pintuan—sobrang manipis para makita sa ilaw ng dok at madaling tanggalin gamit ang kahit anong basahan bago pa man ito masuri nang mabuti. Inilagay ng tripulante ang nasabing unit sa gilid, kumuha ng litrato ng mga gilid, at kinuha ang listahan ng mga nilalaman ng kahon.
Isang konteiner na dumating sa panahon ng maalinsangan: ang naitala ng tripulante
Kung saan kumalap ang mga guhit na naiwan ng pagkuskos sa mga gilid ng pinto
Ang mga marka ay hindi kusang-loob. Nakapaloob sila sa mga patayong gilid ng pinto at sa ibabang riles—mga lugar kung saan hinahawakan ng metal na locker ang mga strap, mga karatula sa tabi, at ang sahig ng container habang naka-roll nang matagal. Nanatiling malinis ang malalawak na harap ng pinto, kaya hindi nabigo ang finishing sa buong ibabaw. Ang mga punto ng pagkakadikit lamang ang nawala dahil sa paggamit hanggang sa makita ang bare metal. Ang anyo ay nagpapahiwatig na may kinalaman ito sa paraan ng pag-packing at paghawak, hindi sa isang kahinaan sa spray line.
Walang anumang dent ang lumabas sa frame mismo
Ang paghihiwalay ng isang problema sa finishing mula sa isang istruktural na isyu ay nakapagligtas sa buong batch mula sa agarang pag-reject. Ang frame, mga hinge, at cam lock ay lahat na-sukat nang tama; nananatiling gumagalaw nang maayos ang mga pinto nang walang pagkakaharang, at ang mga knock-down bolts ay nanatiling kumakapit nang maayos sa kanilang torque. Ito ay mahalaga dahil ang isang baluktot na frame ay magpapahiwatig ng mabigat na paghawak, samantalang ang isang buong frame na may nasaktang coating ay nagpapahiwatig ng hindi sapat na surface preparation. Tinala ng grupo ang pagkakaiba sa inspection sheet at inilagay ang mga apektadong yunit sa controlled touch-up, imbes na i-return.
Bakit nagiging rust bloom ang isang maliit na guhit?
Ang condensate ay dinala ang asin sa isang punit sa film
Ang hangin mula sa dagat ay bihira nang tuyo, at ang isang nakasara na sisidlan ay nag-iikot sa pagitan ng mainit na araw at ng mas malamig na gabi. Ang kahalumigmigan ay kondensado sa malamig na bakal, kumuha ng mga mikroscopikong asin mula sa hangin at sa pakete, at tumatambay sa anumang butas o guhit na umaabot sa bare metal. Kapag ang manipis na electrolyte ay nakadikit sa nakalantad na bakal, isang maliit na selula ng corrosion ang nagsisimula at ang rust ay kumakalat palabas sa ilalim ng kapaligiran ng coating. Ang isang metal locker na tila lamang nasugatan sa dok ay maaaring magpakita ng kumakalat na stain mamaya sa loob ng warehouse. Ang nakikitang layer ng pulbos ang huling depensa, hindi ang unang depensa, at ang isang punit dito ay nagpapahayag ng anumang bonding na nasa ibaba.
Mahalaga ang adhesion kaysa sa kapal ng coating
Nakakatempting na magtakda ng mas makapal na takip para sa metal locker kapag bumalik ang isang pagpapadala na may marka, ngunit ang kapal lamang ay hindi nakakapigil sa isang sugat na maging ugat ng pamumulot. Ang adhesion ang nagpapigil nito. Ang isang pelikula na nakabond sa isang maayos na inihandang ibabaw ay tumututol sa pagkakalift sa mga gilid ng isang sugat, kaya mas kaunti ang lugar kung saan maaaring magsimula ang corrosion. Ang isang makapal ngunit mahinang nakabond na layer ay maaaring umalis nang buo kapag pumasok na ang kahalumigmigan sa ilalim nito. Ang crosshatch adhesion checks at salt spray exposure ay sinusuri ang bond, hindi ang nakikitang kisame.
Pagbuo ng adhesion mula sa bare steel palabas
Bago ang powder: degreasing at phosphating
Ang pagtatapos sa isang metal na locker ay nagsisimula nang maaga pa bago pa man ilagay ang anumang kulay. Ang cold-rolled sheet ay umuwi mula sa cutting at bending line na may langis, maliit na metal na alikabok, at mga marka mula sa paghawak—mga bagay na hindi kayang takpan ng isang spray gun. Ang degreasing ay nag-aalis sa mga residuong iyon, samantalang ang phosphating ay nagpapalit sa bare surface ng isang manipis na crystalline layer na nagpapakapit sa powder at nagpapabagal sa corrosion sa mga exposed na bahagi. Kung palampasin ang alinman sa dalawang yugto, magkakaroon ka ng isang malinis na panlabas na panel kung saan madaling matatapat ang isang coating ngunit hindi talaga makakapit nang husto. Sa Luoyang Huawei Office Furniture Co., Ltd., na itinatag noong 1992 at kumakalat sa 30,000 square meters, ang nasabing pretreatment ay isang kontroladong hakbang na may sariling mga pagsusuri, dahil ang mga downstream oven ay hindi kayang ayusin ang isang surface na hindi talaga inihanda.
Electrostatic spray, oven curing, adhesion checks
Kapag naipaghanda na ang ibabaw, isinuspray ang naka-charge na pulbos upang ito ay pabalot sa mga gilid at sulok imbes na tumambad lamang sa mga patag na bahagi. Pagkatapos, lumilipat ang panel sa isang curing oven, kung saan natutunaw, dumadaloy, at nagkakabit ang pulbos upang mabuo ang isang tuloy-tuloy na pelikula; ang oras at temperatura doon ang nagpapasya kung ang coating ay makakamit ang buong adhesion o mananatiling malambot at madaling mabulok. Ang isang metal locker na inilabas nang maaga ay maaaring mukhang tapos na pero mabigo pa rin sa simpleng tape test o crosshatch pull. Ang salt spray exposure at cycle testing sa mga sample panel ay nagbibigay ng paulit-ulit na sukat sa kalakasan ng bonding, kahit sa isang buwanang output na 10,000 piraso. Ang kapaki-pakinabang na tanong ay hindi kung gaano kalalim ang hitsura ng coating, kundi kung ang mga nakaraang yugto ay pinapanatili ayon sa mga teknikal na pamantayan.
Ang mga pagsubok na dapat tukuyin sa purchase order
Ano ang saklaw ng ISO, ANSI, OSHA, at NFPA
Ang mga pamantayan ay nagbibigay ng wika sa bumibili na maaaring gamitin ng isang receiving dock kapag dumating ang isang metal locker na may marka. Ang ISO 9001 ay naglalayong i-frame ang dokumentadong proseso sa likod ng pretreatment at curing, samantalang ang ISO 14001 ay tumutukoy sa overspray at paghawak sa basura; ang isang planta na gumagana ayon sa isang third-party audited system ay nagpapanatili ng kakayahang subaybayan ang mga hakbang na iyon. Ang ANSI/BIFMA X5.9 ay nagtatakda ng mga inaasahang antas ng lakas at tibay para sa mga storage unit, at ang ANSI Z535.4 ay sumasaklaw sa mga safety at load label na dapat dalhin ng isang unit. Ang OSHA 29 CFR 1910 Subpart S ay namamahala sa wiring ng spray booth at curing oven, at ang NFPA 1 ay tumutugon sa mga kautusan sa pagsunog kaugnay ng powder application.
Sa pagbili ng metal locker: tanungin kung anong pretreatment ang ginagamit ng linya, humiling ng mga resulta ng adhesion at salt spray mula sa parehong production run, at kumpirmahin na ang coating ay cured na, hindi lamang air dried. Isama ang mga bagay na iyon sa purchase order upang ang dumating na shipment ay may nakasulat na sanggunian.
Pagsusuri sa isang metal locker sa pagdating: lakarin ang mga gilid ng pinto at ang mga lower rail sa ilalim ng raking light, kumuha ng litrato ng anumang sira na umaabot sa bare metal, at suriin kung ang mga vent slot ay malaya sa nakapool na kahalumigmigan. Ihambing ang pattern sa paraan ng pag-pack bago magdesisyon kung ito ay kailangang i-touch-up o itapon.
Paggamit ng metal locker: panatilihing nasa ibabaw ng mga dry floor ang unit gamit ang leveling feet, iwasan ang pag-stack ng mga carton laban sa mga coated na ibabaw, at hayaan ang hangin na dumaloy sa loob ng mga vent slot. Ang mga strap at mga adjacent loads ang nagiging sanhi ng scuff line sa isang maayos na finish habang nasa mahabang biyahe.
Pangangalaga sa metal locker: linisin ang mga marka gamit ang mild detergent imbes na solvent na pumapalabas sa film, patuyuin ang condensation matapos ang temperature swing, at takpan agad ang anumang exposed edge gamit ang matching touch-up material. I-log ang mga paulit-ulit na marka upang masubaybayan ang packing fault.
Mga Madalas Itanong
Tanong: Bakit dumating ang metal locker na may rust spots kahit ang frame ay hindi nasira?
A:Ang kondensasyon na may asin ay pumapasok sa mga maliit na puwang sa patong habang nagdaan sa dagat, at nagsisimula ang pagkaubos kung saan ang bakal ay nakalantad. Ang balangkas ay nananatiling matibay dahil ang pinsala ay limitado lamang sa panlabas na patong. Kaya naman hinahati ng mga inspektor ang pagsusuri sa istruktura at sa panlabas na hitsura, at isinusulat kung saan eksaktong nasaan ang bawat marka. Ang isang matibay na balangkas na may mahinang pagkakadikit ay sumasalamin sa proseso ng paunang paghahanda, hindi sa paraan ng paghawak.
Tanong: Ano ang ginagawa ng phosphating bago ilapat ang powder coating?
A:Ang phosphating ay nagpapalit sa ibabaw ng bakal na nabuhusan ng degreaser upang mabuo ang isang manipis na kristalinong patong na kayang hawakan ng powder at humihigpit sa pagkaubos sa mga nakalantad na gilid. Ang pag-alis ng langis lamang ay nagtatanggal ng mantika ngunit iniwan ang makinis na ibabaw na walang sapat na grip para makadikit. Kapag pinagsama ang dalawang yugto na ito, natutukoy kung ang panlabas na patong ng metal locker ay mananatili sa isang sugat o hihiwalay sa gilid nito. Ang pag-iwas sa alinman sa dalawang yugto ay magreresulta sa mahinang pagkakadikit na makikita sa huling pagsusuri.
Tanong: Paano ma-verify ng isang buyer ang pagkakadikit ng patong bago iship ang isang container?
A:Humingi ng mga resulta ng pagdikit at salt spray na kinuha mula sa parehong production run, at ng record ng oven cure na kasama rito. Ang isang crosshatch pull sa isang sample panel ay nagpapakita kung ang film ay umuunat sa isang naka-scorred na gilid. Ang mga pagsusuring ito ay naglalarawan ng bond sa ilalim ng kulay, na hindi makikita ng mata sa isang madulas na ibabaw.
Tanong: Nakakaiwas ba ang mas makapal na powder coat sa mga scuff mula sa sea-freight?
A:Ang kapal ay nakakatulong upang labanan ang abrasion, ngunit ang adhesion ang nagdedesisyon kung mananatili ba ang isang scratch sa lokal na lugar. Ang isang mabigat na coat sa nadudumihan o di-maayos na inihandang steel ay maaaring umalis nang buo kapag pumasok na ang moisture sa ilalim nito, samantalang ang isang maayos na nakadikit na coat ay nananatiling matibay sa lugar ng punit.
Tanong: Alin sa mga standard ang nalalapat sa coating line at sa locker mismo?
A:Ang ISO 9001 ay sumasakop sa na-dokumentong proseso ng pre-treatment at curing, samantalang ang ISO 14001 ay tumutukoy sa overspray at paghawak sa basura. Ang ANSI/BIFMA X5.9 ay nagtatakda ng mga inaasahang antas ng kahusayan para sa storage unit, habang ang ANSI Z535.4 ay nangangasiwa sa mga label nito. Ang OSHA 29 CFR 1910 Subpart S ay sumasakop sa wiring ng booth at oven, at ang NFPA 1 ay sumasakop sa mga kautusan tungkol sa sunog na may kaugnayan sa powder work.
Tanong: Ano ang dapat gawin ng crew na tumatanggap kapag may nakitang marka?
A:Ilagay ang unit sa gilid, kumuha ng litrato ng mga gilid ng pinto at ng mga lower rail, at tandaan kung ang bawat sira ay umaabot sa bare metal. Siguraduhing paikot pa rin ang mga frame at gumagana ang mga lock, pagkatapos ay ihambing ang pattern ng marka sa paraan kung paano sinisigla at in-stack ang batch. Ang controlled touch-up ay angkop para sa surface damage; ang bent frame naman ay nangangailangan ng ibang usapan.