
 EN
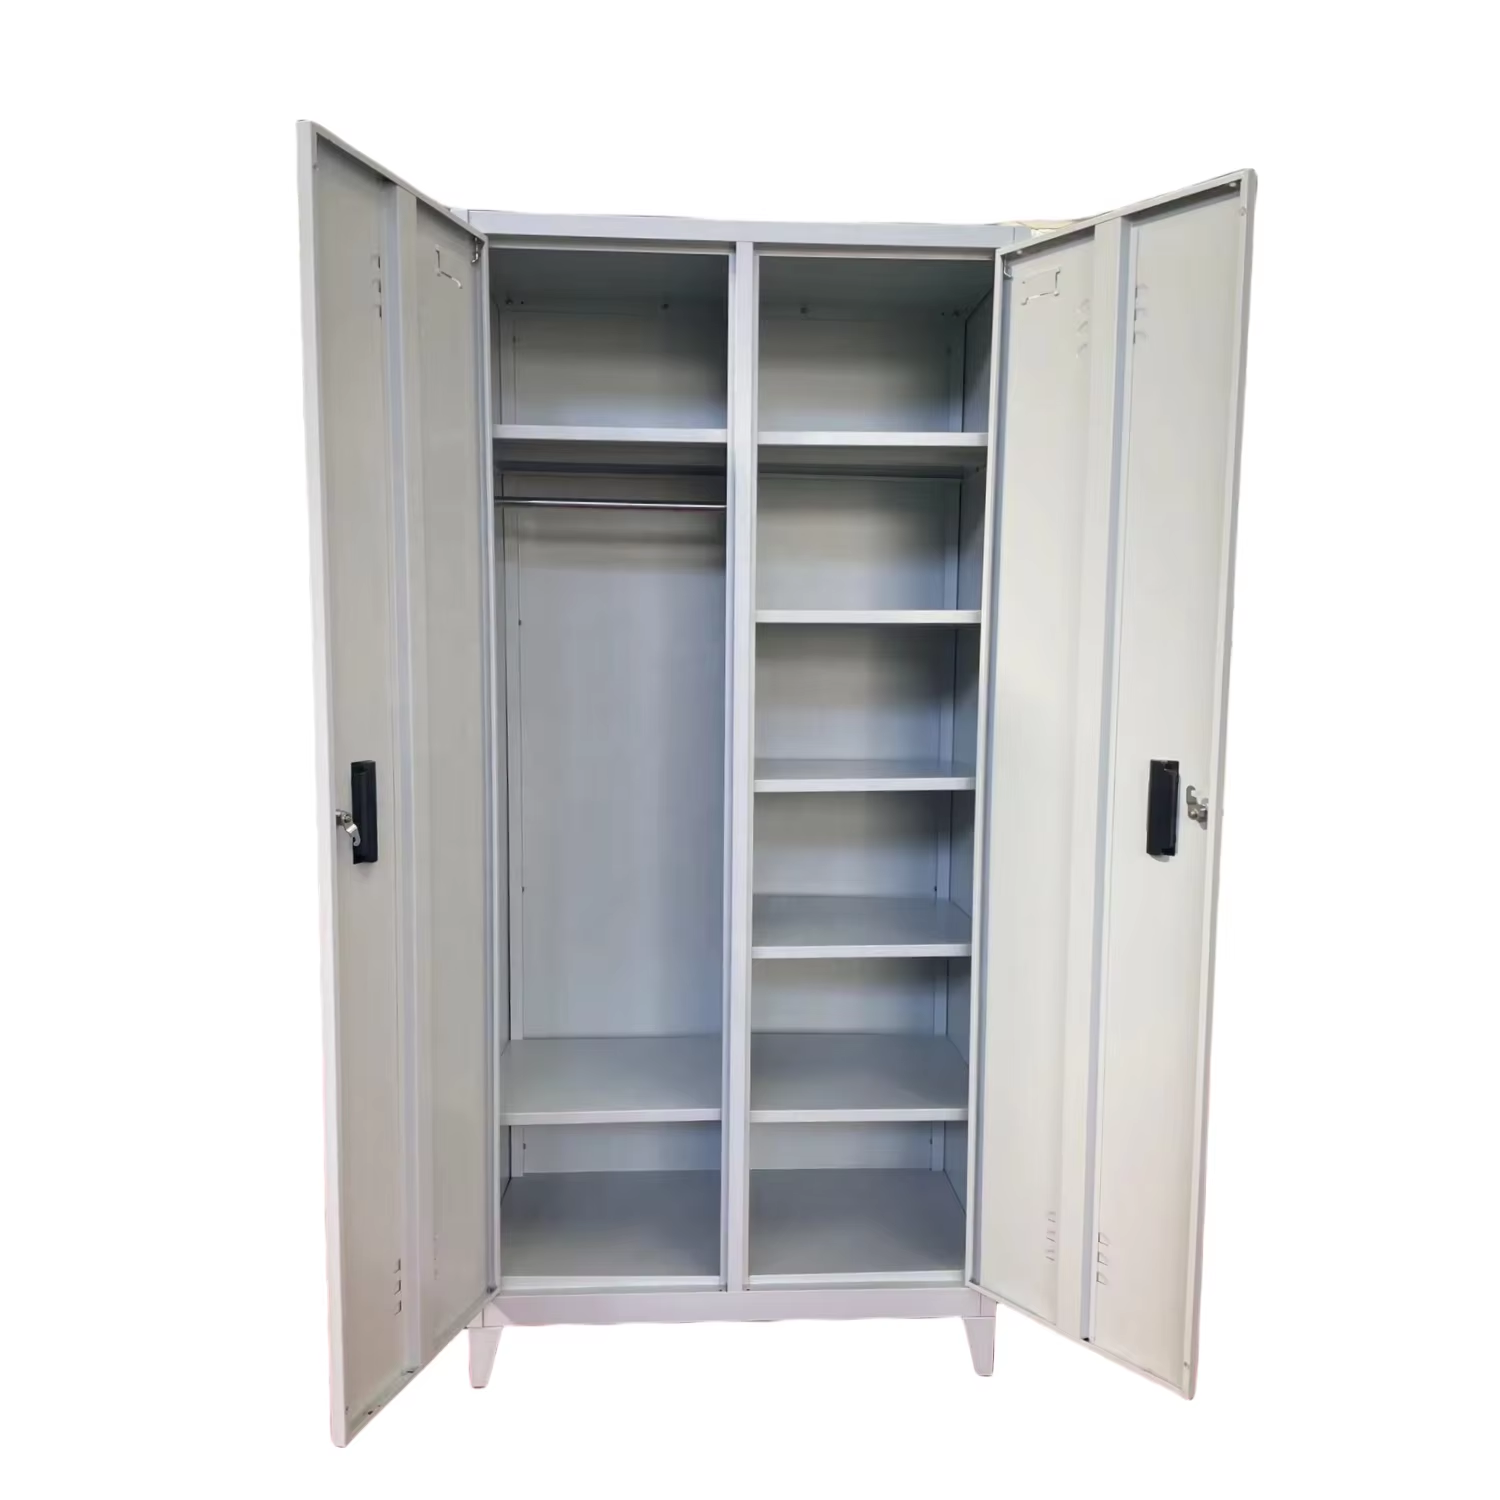
İki güvenli üretici aynı boyutları, aynı çelik tanımını ve aynı kilit modelini fiyatlandırabilir; ancak üniteleri çok farklı yaşlanabilir. Her iki tesisi ziyaret eden bir alıcı, nedeni kayıtlarda buldu: bir fabrika her vardiyada ilk parçayı ölçtü ve her partiden kaplamalı bir panel sakladı; diğeriyse birinin hatırladığı zaman tamamlanmış bir üniteyi kontrol etti. Güvenli üreticiler, bir katalogdaki sıfatlarla değil ayrılır. Onları ayıran şey, salı öğleden sonra kimse ziyaret etmediğinde hangi ölçümlerin yapıldığı ve bu ölçümlerin yazılı olarak kaydedilip kaydedilmediğidir.
Bir süreç standardının aslında ne işe yaradığı
Güvenli üreticilerde, bir test raporu tek bir üniteyi tanımlar. Bir süreç standardı ise sonraki bin adedi tanımlar; bu da çoklu site alıcısının aslında satın aldığı şeydir.
Geçen bir örnek, kayan bir süreci gizlediğinde
Güvenli üreticilerde tek bir onaylı örnek, iyi bir ünitenin üretilebileceğini kanıtlar. Ancak bu, daha sonraki bir vardiyada kaynak jigi ayarını ya da üç hafta sonra ön işlem hattındaki banyo konsantrasyonunu hiçbir şey ifade etmez. Güvenli üreticilere her üretim başlangıcında neyin ölçüldüğünü, ölçüm aletlerinin ne sıklıkla kalibre edildiğini ve başarısız bir panelin nereye gittiğini sorun. Hazırlanmış bir denetim günü değil, sıradan bir üretim gününden kayıt isteyin. Çalışan bir sisteme sahip güvenli üreticiler genellikle bir form ve bir tarihle cevap verir; sertifikaların bir dosyası ise genellikle ölçümün yalnızca müşteri tarafından talep edildiğinde var olduğunu gösterir.
Çelik güvenli üretim hattında beş kontrol noktası
Bu beş kontrol noktası, güvenli üreticiler için uygulamalı, gözlemlenebilir ve bir satın alma siparişine kolayca dahil edilebilir niteliktedir. Bunlardan hiçbiri, alıcının metalurji uzmanı olmasını gerektirmez.
ISO 9001 ve her istasyondaki kontrol edilen çizim
Güvenli üreticiler için ISO 9001, bir yönetim sistemi standardıdır; üretim alanında ise kesme, katlama, kaynak ve montaj istasyonlarında revizyon numaralı bir çizim olarak, ayrıca geçerli kalibrasyon tarihleriyle birlikte ölçüm aletleri, ilk parça kontrolü ve her partiden alınan bir örnek olarak görünür. Gerçek bir üretim partisinden alınmış bir kayıt seti gösterilmesini isteyin ve revizyonun teklif ile eşleştiğini kontrol edin. Bir müşteri siparişi bir plana veya örneğe göre üretiliyorsa çizim kontrolü daha da önem kazanır; çünkü aksi takdirde özel bir boyut pres bükme makinesi ile paketleme tezgâhı arasında kaybolabilir.
ISO 9227 veya ASTM B117’ye göre korozyon maruziyeti
Tuzlu sis maruziyeti, güvenli üreticilerin kaplama sistemlerini karşılaştırmak için kullandığı yaygın yöntemdir; ISO 9227 ve ASTM B117 ise genellikle referans alınan yöntemlerdir. Hangi yöntemin kullanıldığını, maruziyet süresinin ne kadar sürdüğünü ve hangi kabul kriterinin uygulandığını sorun; ardından raporun, teklif edilen ön işlem ve toz boyayı kapsadığını doğrulayın. Yöntem veya kriter belirtilmeden verilen bir sayı, kanıt değildir. Kenarlara da dikkat edin: katlanmış geri dönüşler, pervane kesimleri ve kaynak bölgeleri, bir yüzeyin ilk olarak bozulduğu yerlerdir; bu nedenle düz bir numune üzerine yapılan bir rapor, şekillendirilmiş bir panel üzerine yapılan bir rapordan daha az bilgi verir. REACH ve RoHS beyanları, kaplamanın kimyasal bileşimi ile herhangi bir elektronik tuş takımını kapsar.
ISO 2409 veya ASTM D3359 ile yapışma kontrolü
Güvenli üreticiler için yapışma testi, kaplamanın şekillendirme ve sertleştirme işlemlerinden sonra çelik üzerinde kalıp kalmadığını kontrol eder. ISO 2409 standartı çapraz kesim ve bantla değerlendirme yöntemi kullanır; ASTM D3359 ise yaygın olarak kullanılan diğer bir yaklaşımdır. Her iki yöntem de yüzey hazırlığı doğru yapılmadıkça anlamlı değildir çünkü aceleyle oluşturulan dönüşüm tabakası pas oluşmadan önce zaten kötü yapışma olarak ortaya çıkar. Testin ne sıklıkta yapıldığını, panelin hangi bölgesinde uygulandığını ve bir parti başarısız olduğunda ne yapılacağını sorun. Daha önceki bir partiden saklanan kaplı bir panel, alıcının sonradan görsel olarak yüzeyi karşılaştırmasına olanak tanır; bu yöntem ilkel görünse de çoğu kişinin beklediğinden daha fazla renk kaymasını tespit eder.
Neden UL 768 kilit döngü testi test kaydında yer almalıdır
Kilit, kullanıcıların her gün güvenli ünitelerde kullandığı bileşendir ve kombinasyon kilitleri için UL 768 gibi bir sertifikasyon, dolap değil cihazı kapsar. Fabrikanın takılan her kilidi döngüye sokup sonuçları seri numarasına kaydettiğini ve belgelenmiş bir sıfırlama prosedürü tuttuğunu sorun. Satın alınan silindirler veya tuş takımları için giriş testini kontrol edin ve yedek kilit gövdelerinin teslim edilen ünitelerin çizim revizyonuyla eşleştiğini doğrulayın. Tuş takımında arıza olan bir kalite güvenliği kasası, kabuğunun ne kadar sağlam olursa olsun hizmet dışı kalır; bu nedenle bu kayıt, kaynak kaydı kadar dikkat gerektirir.
ISTA taşıma testlerinin ambalaj tezgâhıyla buluştuğu yer
Güvenli üreticilerden gelen ağır üniteler, kartonları zorlar. ISTA geçiş sıralamaları ile birlikte yazılı bir karton sınıfı, köşe koruması, kutunun içine yerleştirilen bir kapı sabitleme sistemi ve tuş takımlarının ayrı olarak paketlenmesi kuralı, ambalajı son anda alınan bir karar değil, kontrollü bir aşama haline getirir. Onaylı bir kartonun iç kısmını fotoğraflayın ve bu görüntüyü çizimle aynı revizyon kontrolü altına alın. Hangi düşme ve titreşim sıralamasının kullanıldığını ve kabul kriterlerinin ne olduğunu sorun. Posta siparişi kanallarıyla gönderim yapan güvenli üreticiler bunu erken öğrenir; çok sayıda el değiştiren bir paket rotası, tek bir paletli teslimattan çok daha hızlı şekilde zayıf köşeleri ortaya çıkarır.
Bu kontrol noktalarının doğrulanabilir olmasını sağlayan kayıtlar
Güvenli üreticilerde yapılan bir ölçüm, yalnızca bir partiye bağlanabildiğinde ve bir yıl sonra yeniden bulunabildiğinde işe yarar hale gelir.
Her üretim partisi için tek bir izlenebilir kayıt kümesi oluşturma
Çizim revizyonunu, ilk parça ölçümünü, kaplama test yöntemlerini ve sonuçlarını, kilit test kaydını, ambalaj çizimini ve seri aralığını tek bir üretim partisine bağlayan bir belge indeksi isteyin. UL 72 yangın dayanımı sınıfları veya UL 687 ve EN 1143-1 hırsızlık direnci ile ilgili olmasına bakılmaksızın, herhangi bir dış laboratuvar raporunda aranacak akreditasyon ISO/IEC 17025’tir. ISO 2859-1, alıcının giriş örnekleme planını belirlemesine yardımcı olur; ISO 45001 ise ağır çelik panellerin etrafında atölye güvenliğinin nasıl yönetildiğini açıklar. OSHA 29 CFR 1910.176(b), malzeme taşıma işlemlerini kapsar; NFPA 70, güçlendirilmiş tuş takımı kablolamasına uygulanabilir; ANSI Z535.4 ise etiket tasarımıyla ilgilidir. İndeksi siparişle birlikte saklayın, böylece daha sonra inceleyen kişi orijinal alıcıdan soru sormadan denetim yapabilir.
Tedarikçiyle yapılan bir görüşmede beşini kullanın
Sipariş formundaki beş güvenli üretici kontrol noktası adını belirtin ve her birine kabul kriterini ekleyin. Üretim başlatılmadan önce bir tam kayıt seti isteyin; ardından ilk sevkiyatı saklanan numuneyle ve mühürlü kutu fotoğrafıyla karşılaştırın. Bir sonuç eksikse, genel bir güvence yerine tarihli düzeltici eylem isteyin. Bu, bir dolapta özellik eklemeyle ilgili değildir; bu, ikinci siparişi ilk sipariş kadar tahmin edilebilir kılmaktır. Alıcılar bu şekilde konuşmayı çerçevelerlerse genellikle doğrudan cevaplar alırlar, çünkü talep, üzerinde harekete geçilebilecek kadar spesifiktir.
Sıkça Sorulan Sorular
Neden ISO 9001 ürün testleriyle birlikte listelenmiştir?
Güvenli üreticiler için ISO 9001, üretim sürecinin tekrarlanabilirliğini sağlayan sistemi kapsar: kontrol edilen çizimler, kalibre edilmiş ölçüm aletleri, ilk parça kontrolleri, saklanan numuneler ve partiye bağlı denetim kayıtları. Ürün testleri tek bir birimi tanımlar; yönetim sistemi ise sonraki bin birimi tanımlar. Sıradan bir üretim partisinden bir kayıt seti isteyin ve çizim revizyonunun teklif ile eşleştiğini kontrol edin. Bu, geçerli bir örnek ile kararlı bir süreç arasındaki pratik farktır.
Bir kaplama raporu aslında ne belirtmelidir?
Rapor, korozyon maruziyeti için ISO 9227 veya ASTM B117 ve yapışma için ISO 2409 veya ASTM D3359 gibi test yöntemlerini, maruziyet süresini, kabul kriterini ve tam olarak uygulanan ön işlemi ile toz boyama sistemini belirtmelidir. Raporun, mümkünse katlanmış kenarları olan şekillendirilmiş bir panel üzerinde, düz bir numune parçası yerine, teklif edilen yüzey bitişini kapsadığını kontrol edin. Yöntem belirtmeden verilen bir ‘geçti’ ifadesi, alıcıya sonraki bir partiyle karşılaştırma yapmak için hiçbir şey sağlamaz.
UL 768 kilit listesi, tüm dolabı kapsar mı?
Hayır. UL 768, kilit cihazına uygulanır. Kılıf, boltwork (kilit mekanizması), sert plaka ve arkasındaki yeniden kilitleme sistemi (relocker), ayrı mühendislik kararlarıdır ve kendi raporlarına sahiptir; örneğin hırsızlık direnci için UL 687 veya EN 1143-1. Kilit belgelerini ve dolap raporunu birlikte isteyin; ayrıca seri numaralarına bağlı bir kilit döngü kaydı (lock cycling log) talep edin, böylece takılı bileşen belirli bir üniteye izlenebilir.
Bir fabrika standardına neden taşıma testi dahil edilir?
Ağırlık, karton köşelerinde ve kapı kenarlarında hasarı yoğunlaştırır; çukurlaşmış bir kapı genellikle yeni bir ünite ve geri dönüş nakliye maliyeti anlamına gelir. ISTA taşıma dizileri, belirtilen bir karton sınıfı, köşe koruması ve bir kapı sabitleme sistemiyle ambalaj, kontrollü bir adımdır. Hangi düşme ve titreşim dizisinin kullanıldığını, kabul kriterlerinin ne olduğunu sorun ve onaylı karton iç görüntüsünün bir fotoğrafını revizyon kontrolü altında saklayın.
Bu beş kontrol noktası, bir siparişe nasıl yazılabilir?
Her kontrol noktasını yöntemi ve kabul kriteriyle birlikte listeleyin ve üretim serbest bırakılmadan önce tam bir kayıt seti gerekliliği getirin. Aynı belgede çizim revizyonunu, seri numarası aralığını ve saklanan örneği belirtin. Harici laboratuvar raporları için ISO/IEC 17025 ve alıcının gelen numune alma planı için ISO 2859-1 ekleyin. Belirli maddeler, genel kalite gereksinimlerine kıyasla fabrikanın uygulaması için daha kolaydır.
Hangi standartlar alıcının tarafında geçerlidir?
OSHA 29 CFR 1910.176(b), montajdan önce ağır ünitelerin depolanması ve taşınması konusunu; NFPA 1 ve NFPA 101, yerleşim ve çıkış yollarını; NFPA 70 ise güç kaynaklı tuş takımı kablolamasını kapsar. Etiketler için ANSI Z535.4 geçerlidir. Ankraj sabitlemesi, saha ekibi tarafından gerçek zemin veya duvar alt yapısına göre seçilmelidir. Bu bilgileri, iki tarafın sevkiyattan önce hangi belgelerin beklenildiğini bilmesi için sırayla kaydedin.