
 EN
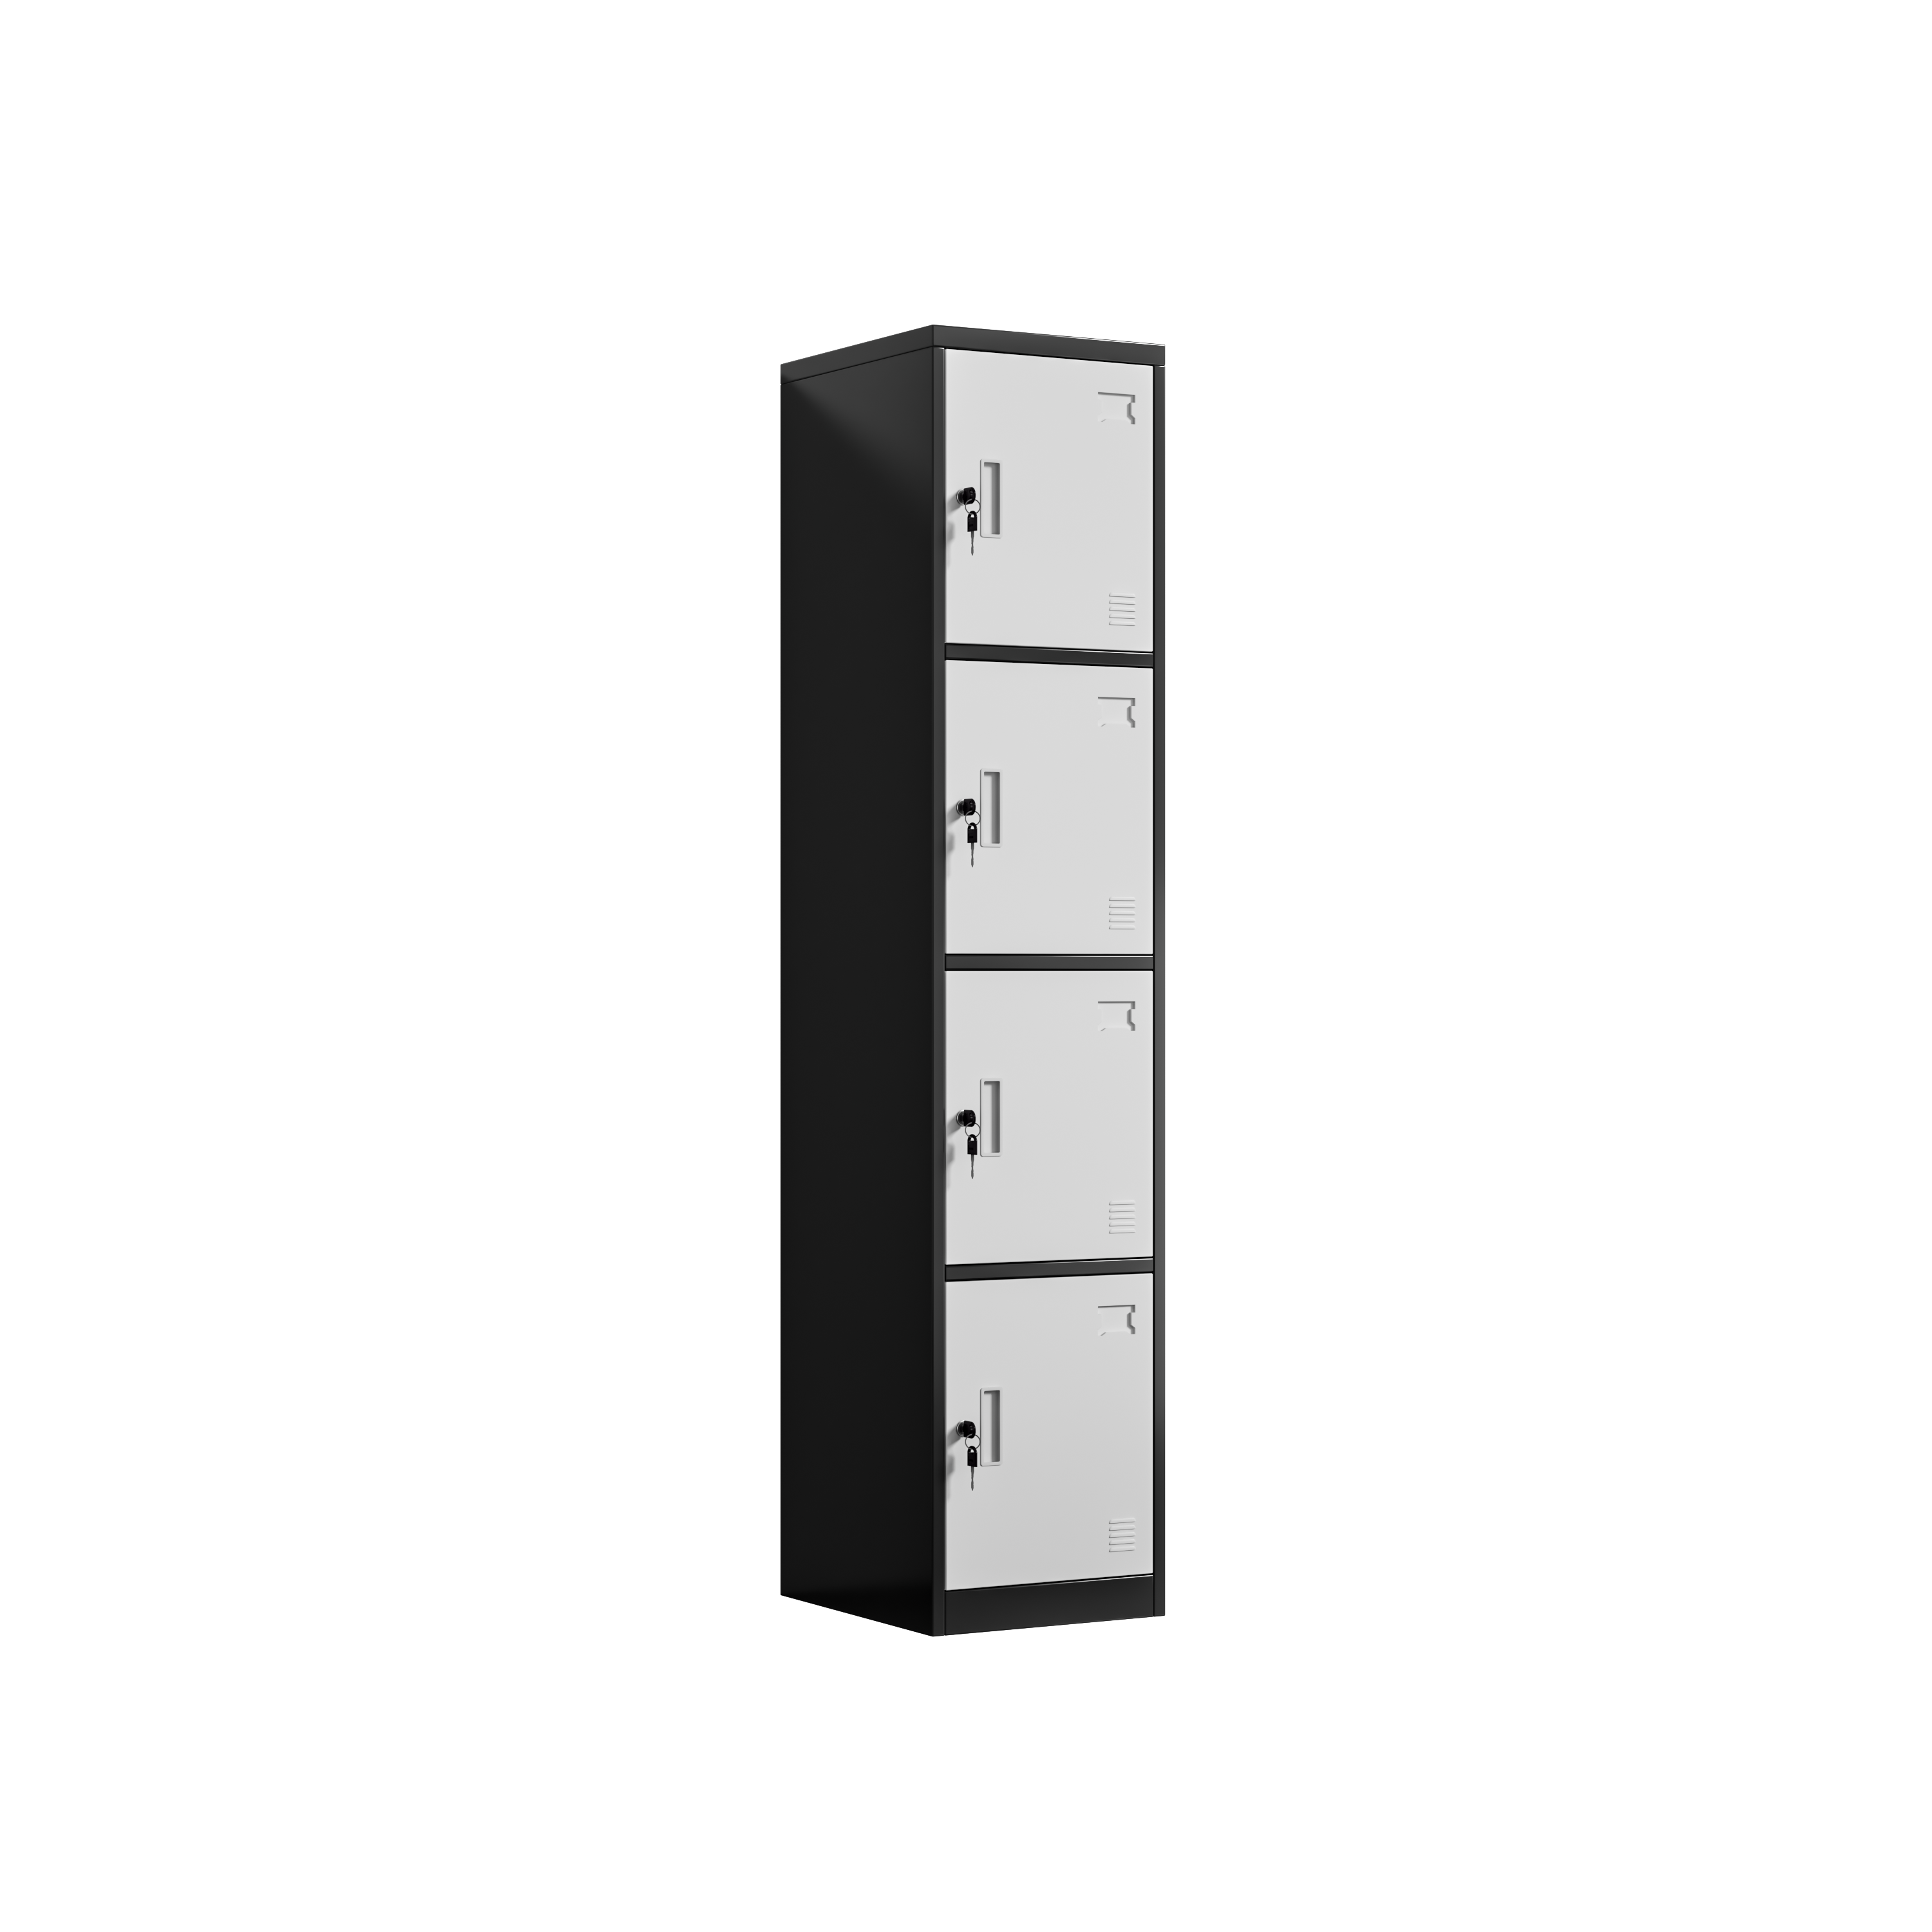
Konteyner sıcak, nemli denizleri geçmişti ve kapılar açıldığında iskele hâlâ tuz kokuyordu. İlk metal dolabın alt kenarında, yükleme sırasında bir kayışın sürtmesiyle oluşan soluk bir çizgi belirmişti. Alt köşelerde, havalandırma yuvalarına doğru biriken yoğunlaşma nedeniyle küçük, pas rengi lekeler oluşmuştu. Kimse üniteyi düşürmemiş ya da bir panelini bükmemişti. Hasar tamamen kaplamada, liman aydınlatmasında fark edilmeyecek kadar inceydi ve daha yakından bakmadan önce kolayca silinebilirdi. Ekip bu üniteyi ayırarak kenarlarını fotoğrafladı ve ambalaj listesini çıkardı.
Nemli havada gelen bir konteyner: ekip tarafından kaydedilenler
Çizik çizgilerin kapı kenarlarında birleştiği yer
İşaretler rastgele değildi. İşaretler, uzun süreli sallanma sırasında bir metal dolapla kayışlar, komşu kutular ve konteyner zemini arasındaki temas noktalarında, yani dikey kapı kenarlarında ve alt ray boyunca kümelendi. Geniş kapı yüzeyleri temiz kaldı, bu nedenle kaplama tam bir yüzey boyunca bozulmamıştı. Sadece temas noktaları, çıplak metale kadar aşınmıştı. Bu desen, sorunun boyama hattındaki bir kusurdan ziyade ambalaj ve taşıma ile ilgili olduğunu gösteriyordu.
Çerçeve üzerinde hiçbir çukur görünmüyordu.
Bir kaplama sorununu yapısal bir sorundan ayırmak, partinin doğrudan reddedilmesini engelledi. Çerçeve, menteşeler ve kam kilidi tümüyle ölçüldüğünde doğru çıktı; kapılar takılmadan açılıp kapandı ve sökülüp takılabilen cıvatalar torklarını korudu. Bu durum önemlidir çünkü bükülmüş bir çerçeve, kötü işleyişe işaret ederken, hasarlı bir kaplamaya sahip ancak sağlam bir çerçeve yüzey hazırlığıyla ilgili bir sorunu gösteriyordu. Ekip, bu ayrımı denetim formuna not etti ve etkilenen üniteleri iade yerine kontrollü dokunuşla onarım için işaretledi.
Neden ince bir çizik pas çiçeği haline gelir?
Yoğuşma, tuzu filmdeki bir kırık içine taşır
Deniz havası nadiren kuru olur ve kapalı bir konteyner sıcak günler ile daha serin geceler arasında döngüye girer. Nem soğuk çelik üzerinde yoğuşur, havadan ve ambalajdan iz halinde tuz alır ve çıplak metale ulaşan herhangi bir iğne deliği veya çizik içine yerleşir. Bu ince elektrolit tabakası çıplak çelikle temas ettiğinde küçük bir korozyon hücresi başlar ve pas çevredeki kaplamayı altından dışa doğru yayılır. Limanda sadece hafifçe çizik görünen bir metal dolap, daha sonra bir depoda yayılan bir leke olarak ortaya çıkabilir. Görülen tozumsu tabaka ilk savunma değil, son savunmadır ve bu tabakadaki bir kırık, altında bulunan yapışma katmanını açığa çıkarır.
Yapışma, kaplama kalınlığından daha önemlidir
Bir nakliye, işaretlenmiş olarak geri geldiğinde metal bir dolap için daha kalın bir kaplama belirtmek cazip olabilir; ancak yalnızca kalınlık bir çizikten leke oluşmasını engellemez. Yapışma engeller. Uygun şekilde hazırlanmış bir yüzeye bağlı bir film, çizik kenarlarında kaldırılmaya karşı direnç gösterir; bu nedenle korozyonun başlayabileceği noktalar azalır. Kalın ancak zayıf yapışmış bir katman, nem altına girdiğinde bir tabaka halinde soyulabilir. Çapraz kesim yapışma testleri ve tuzlu sprey maruziyeti, görünür parlaklığı değil, o yapışmayı inceler.
Saf çelikten dışa doğru yapışma oluşturmak
Toz boyadan önce: yağ giderme ve fosfatlama
Bir metal dolap kabininin yüzey işlemi, herhangi bir renk uygulanmadan çok önce başlar. Soğuk haddeleme ile üretilen sac levhalar, kesme ve bükme hattından yağ, ince metal tozu ve elle tutulma izleriyle çıkar; bu izler bir püskürtme tabancasıyla gizlenemez. Yağ giderme işlemi bu kalıntıları temizler; fosfatlama işlemi ise açığa çıkan yüzeyi, toz boyanın yapışmasını sağlayacak ve açıkta kalan bölgelerde korozyonu yavaşlatacak ince kristalin bir tabakaya dönüştürür. Bu iki aşamadan herhangi biri atlandığında, dıştan temiz görünen bir panel ortaya çıkar; ancak boyanın gerçek anlamda tutunabilmesi için gerekli yüzey hazırlığı yapılmamıştır. 1992 yılında kurulan ve 30.000 metrekarelik alana yayılan Luoyang Huawei Office Furniture Co., Ltd.'de bu ön işleme aşaması, kendi kontrol mekanizmalarıyla yönetilen dikkatle yürütülen bir adımdır; çünkü sonraki süreçteki fırınlar, hiç hazırlanmamış bir yüzeyi onaramaz.
Elektrostatik püskürtme, fırında sertleştirme, yapışma kontrolleri
Yüzey hazır hale getirildikten sonra, yüklenmiş toz püskürtülür; bu sayede toz yalnızca düz yüzeylerde birikmez, aynı zamanda kenarları ve köşeleri de kaplar. Ardından panel, tozun eriyip akarak ve sürekli bir film oluşturarak çapraz bağlandığı bir sertleştirme fırınından geçer; buradaki süre ve sıcaklık, kaplamanın tam yapışma sağlayıp sağlamayacağını ya da yumuşak ve kolay soyulabilir kalıp kalmayacağını belirler. Çok erken çıkarılan bir metal dolap, dıştan bitmiş görünse bile basit bir bant veya kareli çekme testinde başarısız olabilir. Numune paneller üzerinde tuz spreyi maruziyeti ve döngü testleri, aylık üretim 10.000 adet olsa bile bu yapışmanın tekrarlanabilir bir değerlendirmesini sağlar. Asıl yararlı soru, kaplamanın ne kadar kalın göründüğü değil, bunun öncesindeki aşamaların teknik şartnamelere uygun olarak yürütülüp yürütülmediğiydi.
Bir satın alma siparişinde belirtilmesi gereken kontroller
ISO, ANSI, OSHA ve NFPA standartlarının aslında kapsadığı konular
Standartlar, bir metal dolap etiketlendiğinde, alım yeri iskelesinin harekete geçebileceği bir dil sağlar. ISO 9001, ön işlem ve sertleştirme süreçlerine ilişkin belgelendirilmiş prosedürleri tanımlar; ISO 14001 ise aşırı püskürtme ve atık yönetimiyle ilgilidir; üçüncü taraf tarafından denetlenen bir sistemde çalışan bir tesis, bu adımları izlenebilir kılar. ANSI/BIFMA X5.9, depolama üniteleri için dayanıklılık ve mukavemet beklentilerini belirler; ANSI Z535.4 ise bir ünitenin taşımak zorunda olduğu güvenlik ve yük etiketlerini kapsar. OSHA 29 CFR 1910 Alt Bölüm S, püskürtme kabini ve sertleştirme fırınındaki elektrik tesisatını düzenler; NFPA 1 ise toz boya uygulaması ile ilgili yangın kodu konularını ele alır.
Bir metal dolap satın alırken: üretim hattının hangi ön işlem yöntemini kullandığını sorun; aynı üretim partisinden yapışma ve tuz spreyi test sonuçlarını isteyin; kaplamanın hava kuruması yerine sertleştirildiğini doğrulayın. Bu maddeleri satın alma siparişine ekleyin ki gelen sevkiyat için yazılı bir referans olabilsin.
Bir metal dolapta varışta inceleme: kapının kenarlarını ve alt raylarını eğik ışık altında yürüyerek kontrol edin; çıplak metale ulaşan herhangi bir kırık için fotoğraf çekin ve havalandırma yuvalarında biriken nem olup olmadığını kontrol edin. Dokunma ile tamir veya reddetme kararı vermeden önce deseni ambalaj yöntemiyle karşılaştırın.
Bir metal dolap kullanırken: ünitenin nemli zeminlerden uzak tutulması için ayarlanabilir ayaklar kullanın; kaplamalı yüzeylere karton kutuları yaslamayın; havalandırma yuvalarından hava geçişine izin verin. Uzun mesafeli taşımalarda sağlam bir yüzeyi çizik çizgisine dönüştüren şey, bağlama kayışı ve komşu yüklerdir.
Bir metal dolabın bakımı: lekeleri filmi yumuşatan bir çözücü yerine hafif bir deterjanla temizleyin; sıcaklık değişiminden sonra yoğunlaşan suyu kurutun; açığa çıkan herhangi bir kenarı eşleşen dokunma ile tamir malzemesiyle hemen kaplayın. Tekrarlayan lekeleri kaydedin ki bir ambalaj hatası izlenebilsin.
Sıkça Sorulan Sorular
Soru: Çerçeve hasar görmemişken neden bir metal dolap pas lekesiyle geldi?
A:Deniz geçişi sırasında tuzlu yoğunlaşma, kaplama üzerindeki küçük çatlaklara yerleşir ve çıplak çelik yüzeyler ortaya çıktığında korozyon başlar. Çerçeve sağlam kalır çünkü hasar yalnızca yüzey filminde sınırlıdır. Bu nedenle denetçiler, yapısal kontrolleri bitiş kontrollerinden ayırır ve her işaretin nerede olduğunu kaydeder. Sağlam bir çerçeve ancak zayıf bir yapışma gösteriyorsa bu, işlem öncesi hazırlamaya (pretreatment), değil elle tutmaya bağlıdır.
S: Toz boya uygulanmadan önce fosfatlama işlemi ne işe yarar?
A:Fosfatlama işlemi, yağsızlaştırılmış çelik yüzeyini, toz boyanın tutunabileceği ve açığa çıkan kenarlarda korozyonu yavaşlatabilecek ince kristalin bir tabakaya dönüştürür. Yalnızca yağsızlaştırma işlemi yağları giderir ama boyanın tutunacağı bir yüzey bırakmaz; yüzey hâlâ pürüzsüz kalır. Bu iki aşama birlikte, bir metal dolap kaplamasının bir çizikte tutunup tutunmayacağına karar verir. Bu aşamalardan herhangi birinin atlanması, daha sonra kötü yapışma olarak ortaya çıkar.
S: Bir alıcı, konteynerin sevk edilmesinden önce kaplama yapışmasını nasıl doğrulayabilir?
A:Aynı üretim partisinden alınan yapışma ve tuz spreyi test sonuçlarını ve bunlarla birlikte gelen fırın kuruma kaydını isteyin. Bir örnek panel üzerinde yapılan çapraz kesim çekme testi, film yüzeyinin çizilen kenar boyunca kalkıp kalkmadığını gösterir. Bu kontroller, renk katmanının altındaki bağ kalitesini tanımlar; parlak bir yüzey bu bağlantıyı görsel olarak ortaya çıkaramaz.
Soru: Daha kalın bir toz kaplama, deniz taşıması sırasında oluşan çizikleri önler mi?
A:Kalınlık aşınmaya karşı direnci artırır; ancak bir çizik yerel kalıp kalmayacağını belirleyen şey yapışmadır. Yetersiz hazırlanmış çelik üzerine uygulanan kalın bir toz kaplama, nem altına girdiğinde levha halinde soyulabilir; buna karşılık iyi bağlı bir kaplama çizik noktasında tutunur. Uygulanan toz miktarı kadar, pişirme süresi ve sıcaklığı da önemlidir.
Soru: Kaplama hattı ve dolap kendisi için hangi standartlar geçerlidir?
A:ISO 9001, belgelenmiş ön işlem ve sertleştirme sürecini kapsar; ISO 14001 ise aşırı püskürme ve atık işlemini ele alır. ANSI/BIFMA X5.9, depolama ünitesi için dayanıklılık beklentilerini belirlerken, ANSI Z535.4 etiketlerini yönetir. OSHA 29 CFR 1910 Alt Bölüm S, kabine ve fırın kablolamasını kapsar; NFPA 1 ise toz boya işlemleriyle ilgili yangın kodu konularını ele alır.
S: İşaretler tespit edildiğinde teslimat ekibi ne yapmalıdır?
A:Ünitenin kenarlarına ayrılmış olarak yerleştirilmesi, kapı kenarlarının ve alt rayların fotoğraflarının çekilmesi ve her kırığın çıplak metale ulaşup ulaşmadığının not edilmesi gerekir. Çerçevelerin hâlâ kare durduğunu ve kilitlerin çalıştığını kontrol edin; ardından işaret desenini partinin nasıl bağlandığına ve istiflendiğine göre karşılaştırın. Yüzey hasarları için kontrollü dokunma tamiri uygundur; bükülmüş bir çerçeve ise farklı bir değerlendirme gerektirir.