
 EN
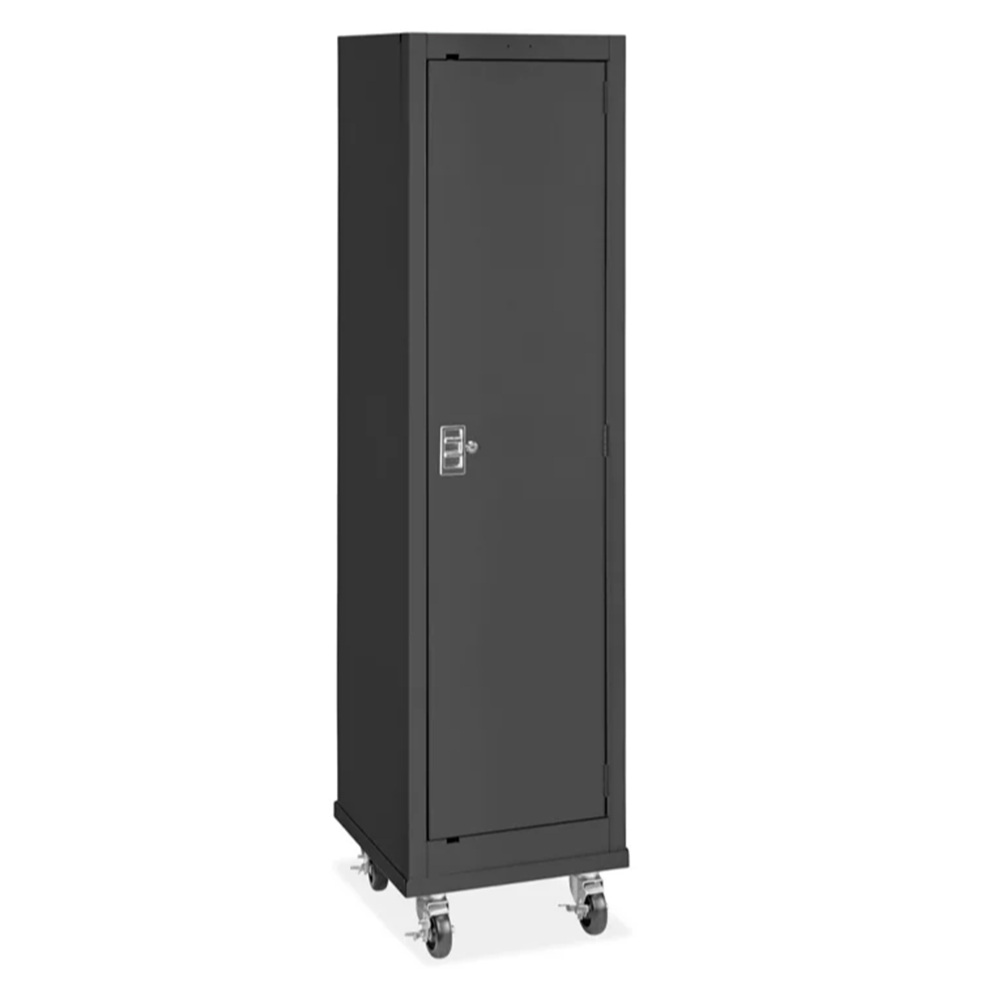
Yoğun bir yönetim katının asansör lobisine yakın bir yerde, bir tesis yöneticisi rutin bir turu sırasında kişisel depolama kapılarının sırasında durdu. Bu dolaplar en yoğun trafiğe maruz kalan koridorda yer alıyordu ve üst kapılar hafifçe aşağı doğru kaymaya başlamıştı. Menteşe tarafına parmakla bastığınızda kurulum anında olmayan belirgin bir aralık oluşuyordu. Hiçbir şey tam anlamıyla arızalanmamıştı; ancak aşınma üst menteşe mafsallarında yoğunlaşmıştı ve kilit mekanizmasının tam oturabilmesi için güçlü bir itme gerekiyordu. Yanıt olarak bir menteşe denetimi yapıldı, ancak dolap çerçeveleri sağlam kaldığı için değiştirme emri verilmedi. Bu ayrım, ofis dolabının nasıl belirtildiğini ve hizmet içi denetimlerinde nasıl kontrol edildiğini şekillendirir.
Sabah Yürüyüşü: Yoğun Bir Ofis Bölgesinde Menteşe Aşınmasını Okumak
Denetim Rotasının Başladığı Yer
Yürüyüş, asansöre en yakın ve kapıların en sık açıldığı uçtan başladı; burada aynı ofis dolabı, bir vardiyada birçok kişi tarafından kullanılıyor. Mafsallar, kam kilitler ve kilitler, tek bir bakışla değil, kapı kapı incelenerek kaydedildi. Denetçi her üst köşeye bastı, kapının hareketini izledi ve komşu kapısıyla paralelliğini kaybeden kapıları işaretledi. Yüksek kullanımın olduğu uçtan başlamak, örneğin doğruluğunu korudu.
İlk Kapı Grubunun Ortaya Çıkardığı Gerçekler
İlk grup tutarlı bir tablo ortaya koydu. Üst mafsallarda hafif bir parlaklık vardı, alt mafsallar neredeyse dokunulmamış görünüyordu ve kapı kenarı ile çerçeve arasında parlak bir çizgi oluşmuştu. Bazı kilitler daha güçlü bir itme gerektiriyordu; ancak çerçeve kaynakları ve menteşe kanadının arkasındaki plaka sağlam kalmıştı. Bu, bir alıcı için yararlı bir bulguydu: ofis dolabı, hareketli parçaların yapıdan önce aşınmasını sağlayacak kadar rijit yapılmıştı.
Küçük Kapı Aralıkları Neden Hizalama Sorunlarına Dönüşür?
Gevşek Mafsallar Açılım Boşluğunu Nasıl Değiştirir?
Bir menteşe, ortasından geçen bir pimle birleştirilmiş parçalardan oluşan bir yığın gibidir ve içindeki herhangi bir hareket serbestliği kapının uzak kenarında görünür. Bir menteşe kısım (knuckle) gevşediğinde kapı sabit bir eksen etrafında açılmayı durdurur; bu nedenle kilitli tarafındaki aralık genişlerken menteşe tarafındaki aralık daralır. Sık bir sıraya yerleştirilmiş bir ofis dolabında bu kayma, bir kapının diğerine sürtmesine neden olur. Böylece kam kilidi, kapıyı doğru konuma getirmek için çekme kuvveti uygular ve bu da tutucuyu yükler.
Menteşe Aşınması Üstte Altta Olanlardan Daha Hızlıdır
Yerçekimi ve kullanım, yüksek bir kapının üst menteşesine daha fazla yük bindirir; bu yüzden üst menteşe daha erken aşınır. Üst kısım (knuckle), her açılışta tüm panelin kuvvet kolu etkisini taşır ve kullanıcılar genellikle omuz hizasında, kilitli kısmın yakınından iterek kapıları açar. Kapının hareketli kanadı, her döngüde aynı yay boyunca sabit kanada sürtündüğünden, kaplama kaybı burada ilk olarak gözlemlenir. Aynı ofis dolabındaki iki menteşeyi karşılaştırmak, bir menteşe arızasını bir nivelman arızasından ayırt etmemizi sağlar.
Yüklerin Menteşe Kısımından Dolap Çerçevesine Nasıl Aktığına Dair İzleme
Kapıyı Düz Tutmayı Sağlayan Takviye Kabartısı
Soğuk haddeleme çelik levhası düz bir şekilde gelir; ancak geniş bir kapı, yükün gideceği bir yer yoksa bükülür. Kapı kenarına katlanan bir takviye kabartısı ve menteşe kanadının arkasındaki bir plaka, esnek bir levhayı rijit bir panel haline getirir. Lazer kesim, hidrolik delme, bükme ve nokta kaynak işlemi, 1992 yılında kurulan Luoyang fabrikasında parçaları şekillendirir. Bu kabartı sayesinde, uzun süre hizmet vermiş bir ofis dolabı kapısı bile çerçeveyle uyumlu kalır.
Yağ giderme, fosfatlama ve elektrostatik toz boyama
Bir kaplama, yalnızca yüzeye yapışmaya devam ederse ofis dolabı panelini korur; bu yapışma ise toz boyanın uygulanmasından önce belirlenir. Yağ giderme işlemi şekillendirme yağını kaldırır, fosfatlama işlemi bir dönüşüm tabakası oluşturur ve elektrostatik toz boyama işlemi, bir sertleştirme fırınıyla sabitlenen bir film uygular. Ön işlem adımlarının atlanması, daha sonra menteşe vidaları ve kilit kesimleri çevresinde çatlamaya neden olur; muayene sırasında parlaklık izleri tespit edilmiştir. Yapışma kontrolleri, tuz spreyi maruziyeti ve döngü testi, zayıf bir partiyi sevkiyata çıkmadan önce yakalar.
Belirtim Yazanlar ve Tesis Ekipleri İçin: Kodlar, Denetimler ve Bakım
Tek bir standart, her arıza modunu kapsamaz
ANSI/BIFMA X5.9, depolama üniteleri için dayanıklılık ve çevrim testleri belirler; bu nedenle tekrarlanan salınım testlerini geçen bir menteşe, taze bir numuneden çok daha fazla bilgi verir. ISO 9001, tutarlı kaynak dikişleri ve kaplama partilerinin arkasındaki kalite yönetimini düzenler; ISO 14001 ve ISO 45001 ise sırasıyla çevre ve iş sağlığı güvenliği yönetimini kapsar. OSHA 29 CFR 1910.176, malzeme depolaması ve devrilmeyi önleme konularını ele alır; bu nedenle yüksek bir dolapta sabitleme ve denge ayakları önemlidir. NFPA 101, çıkış genişliklerini ve koridorları açık tutmayı sağlar; bu nedenle sabit açık tutulan bir kapı yerleşim planlaması açısından bir endişe kaynağıdır. Bu referanslar birlikte, bir ofis dolabını hem bir depolanan yük hem de hareketli bir kapı olarak tanımlar.
Ofis dolabı satın alırken: Mafsallı kanadın nasıl güçlendirildiğini, hangi kalınlıkta soğuk haddeleme çelik levha kullanıldığını ve tedarikçinin son partiye ait kaplama yapışma veya tuz püskürtme kayıtlarını gösterip gösteremeyeceğini sorun. Üretim çizimine göre yapılmış bir örnek isteyin, kam kilit veya padlock halkası seçeneğini onaylayın ve seviye ayarlama ayaklarının ile devrilmeye karşı sabitleme sisteminin spesifikasyonda yer aldığını kontrol edin. Aylık üretim kapasitesi 10.000 adet olan ve 30.000 metrekarelik alan kaplayan bir fabrika, kararlı bir üretim hızını sürdürür.
Teslimatta ofis dolabını inceleyin: Teslimat belgesini imzalamadan önce her kapıyı tam açılış hareketiyle açın ve kilit tarafındaki aralığı gözlemleyin; ardından mafsallı vidaların etrafında, havalandırma yuvalarında ve kesim kenarlarında kaplama çatlaklarını arayın. Bir üniteyi düz bir zemine yerleştirin ve eğimi telafi edip etmediğini görmek için hafifçe sallayın; ayrıca güçlendirme kabartısının ve kaynak noktalarının çizimde belirtilen konumlarda olup olmadığını doğrulayın. Son yüzey işleyişini ve kilit tipini onaylı örnekle karşılaştırın.
Ofis dolabını kullanma: Ağırlıklı eşyaları alt rafa yerleştirerek kütle merkezinin düşük kalmasını sağlayın, havalandırma yuvalarını açık tutun ve açık bir kapının üzerine ağırlık asmayın; çünkü bu, üst menteşenin zaten taşıdığı kuvvet kolu yükünü artırır. Her kullanıcıya numaralı bir bölme atayın ve basit bir anahtar veya kombinasyon kaydı tutun; çünkü çok sayıda kişi tarafından kullanılan ortak bir ofis dolabı, tek bir sahibi olan bir dolaba kıyasla daha hızlı aşınır.
Ofis dolabını bakımını yapma: Üst ve alt menteşe eklemelerini karşılaştırarak ve kapıların komşularıyla paralelliğini kaybetmesi durumunda kaydederek, düzenli aralıklarla kısa bir menteşe kontrolü uygulayın. Küçük bir aralık, kilit sorununa dönüşmeden önce menteşe vidalarını yeniden sıkın ve ayarlama ayaklarını ayarlayın; ayrıca kaplamadaki çatlakları erken fark edip onarın ki nem, kaplamanın altındaki çelik yüzeye ulaşmasın. Toz boya yüzeyini aşındırıcı bir fırça yerine hafif bir temizleyiciyle silin.
Sıkça Sorulan Sorular
S: Neden üst menteşe alt menteşeden önce aşınır?
A:Üst mafsra, her açılışta kapının tamamının kolu görevi gören kol kolunu taşır; kullanıcılar ise genellikle omuz hizasında kilit mekanizmasının yakınına doğru itme kuvveti uygularlar ve bu durum alt mafsranın asla maruz kalmadığı bir burulma momenti yaratır. Ayrıca yer çekimi de yüksek bir panelin üst kısmını yükler. Bu nedenle parlaklık izleri ve kaplama kaybı ilk olarak burada ortaya çıkar; aynı kapıdaki iki mafsranın karşılaştırılması, rutin bir denetim sırasında yararlı bir tanı aracıdır.
S: Bir takviye kabartısı çelik bir kapı için aslında ne işe yarar?
A:Kendi ağırlığı altında eğilen geniş düz bir panel, yükün çerçevenin içine iletilmesini sağlayan bir yol bulunmadıkça şeklinden çıkmaya devam eder. Kapı kenarında katlanmış bir kabartı ve mafsra yaprağının arkasındaki bir plaka, esnek bir levhayı tekrarlayan döngüler boyunca şeklini koruyan sert bir panel haline getirir. Bu, estetik değil yapısal bir parçadır ve yoğun kullanılan bir ofis dolabı kapısının kilit tarafında aşağı doğru eğilmeden çerçeveyle eşit şekilde kapanmasını sağlayan nedendir.
S: Bir sipariş verilmeden önce kaplama yapıştırma dayanıklılığı nasıl değerlendirilmelidir?
A:Gösteri parçası yerine son üretim partisinden kayıtlar isteyin; bunlara yapışma kontrolleri ve tuz spreyi maruziyeti sonuçları da dahil olmalıdır. Mafsallı vida deliklerine, kilit kesimlerine ve havalandırma yuvalarına dikkatlice bakın; çünkü bu kenarlar, zayıf ön işlemeyi ilk olarak ortaya çıkarır. Aynı üretim hattında yağ giderme, fosfatlama, elektrostatik toz boyama ve sertleştirme fırını işlemlerini başarıyla geçen bir yüzey kaplaması, uygun hazırlık yapılmadan uygulanan bir panel kaplamasına kıyasla çatlamaya çok daha uzun süre dayanacaktır.
Soru: Bir çıkışın yakınındaki depolama üniteleri sırasına hangi standartlar uygulanır?
A:Birkaçı aynı anda geçerlidir. ANSI/BIFMA X5.9, depolama ünitelerinin dayanıklılık ve çevrim testlerini kapsar; ISO 9001, üretim kalitesini sağlayan sistemi tanımlar; OSHA 29 CFR 1910.176, malzeme depolaması ve devrilmeye karşı güvenlik önlemlerini düzenler; NFPA 101 ise çıkış genişliklerini ve açık koridorları yönetir. ANSI Z535.4, güvenlik etiketlemesini yönlendirir. Bu standartlar birlikte, ünitenin bir depolanan yük, hareketli bir kapı ve etiketlenmiş bir nesne olarak değerlendirilmesini sağlar; bu nedenle yerleşim planlaması sırasında sabitleme, kapı açma mesafesi ve etiketlerin hepsi önem taşır.
S: Bir adet için çizime göre üretim mümkün mü?
A:Evet, özel siparişler müşteri planına veya örneğe göre Luoyang fabrikasında normal bir süreçtir; bu fabrika profesyonel bir tasarım ekibine ve yetenekli işçilere sahiptir. Lazer kesim, hidrolik delme, bükme ve nokta kaynak işlemi belirtilen menteşe konumu, kilit türü veya havalandırma deseni doğrultusunda yapılabilir. Üretim çizimine göre üretilen bir örnek onaylamak, teslim edilen ünitenin yüzey bitişi, takviyeler ve donanımların yazılı olarak kabul edilen özelliklerle tam olarak eşleşmesini sağlamak açısından faydalı bir adımdır.
S: Bu üniteler için tekrarlayan bakım kaydı neleri içermelidir?
A:Kilit tarafındaki aralık, üst ve alt menteşelerin aşınma durumlarının karşılaştırması, paralel olmayan herhangi bir kapı, seviye ayar ayaklarının durumu ile vidaların ve kesim kenarlarının çevresindeki kaplama çatlakları kaydedilmelidir. Yapılan ayarlamalar ve her ziyaret tarihi not edilmelidir. Zaman içinde bu kayıt, küçük bir aralığın sabit mi yoksa büyüyen mi olduğunu gösterir; bu da tesis yöneticisinin menteşe ayarlaması, dokunma (touch-up) işlemi ya da yeni bir üniteyle değiştirme kararı vermesine yardımcı olur.