
 EN
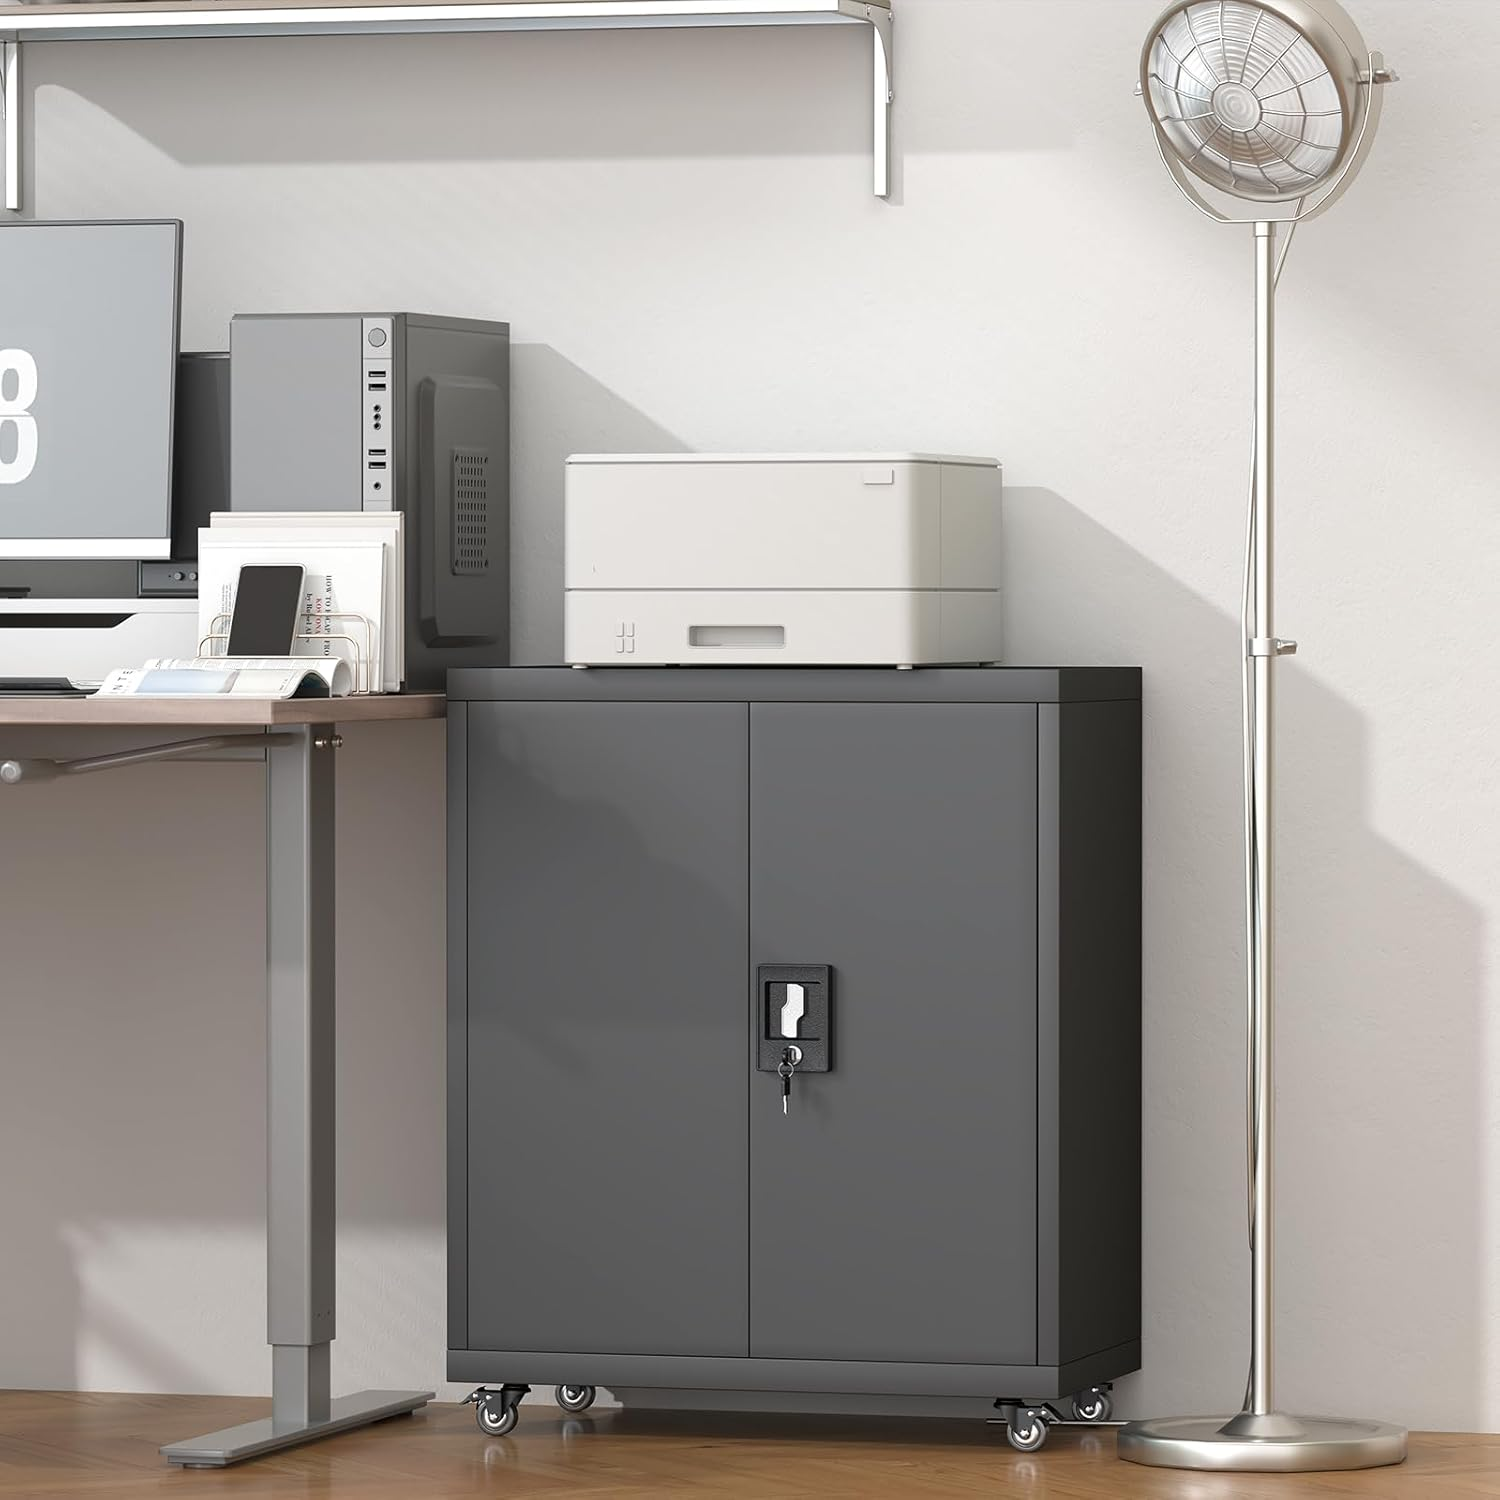
Öğle saatlerine kadar kopyalama odası, rulo kağıtları istif eden ve dolu dosyaları çekmecelere savuran personelin oluşturduğu bir kuyruk haline gelir. Fotokopi makinesinin yanında duran bir dolap bu yoğunluğu karşılar: arabaların köşeleri alt kenara sürtünür, yumruklar tutamacı çalar, kağıt tozu her derede birikir. Hikâye, teknik özellik sayfasında değil, yüzeyde ortaya çıkar. Kenar köşeleri önce parlaklıklarını kaybeder, tutmaç boyası avuç içlerinin dokunduğu yerlerde incelir ve menteşe yakınındaki ince bir çatlağa pas girmesi başlar. Böyle bir alanda kullanılacak bir metal dosya dolabı, yaşlanış biçimiyle değerlendirilir; bu nedenle ön işlem ve kenar tasarımı bir katalog fotoğrafından daha önemlidir. Aşınmayı okumak, broşürlerden daha fazla öğretir.
Fotokopi Makinesinin Yanında: Bir Haftalık Yüzey Okumaları
Avuç İçlerinin Dokunduğu Yerlerde Tutmaç Boyasının İnceldiği Bölge
Tutamaç, herhangi bir metal dosya dolabının en çok dokunulan parçasıdır. Avuç içleri, anahtarlıklar ve kol uçları, dokunmatik tozlu kaplamayı binlerce kez aynı noktadan ovarken aşındırır. İlk belirti bir çizik değil, parlaklıkta bir değişikliktir: dokunmatik toz kaplamasının düzleştirilerek parlak hâle getirildiği bir bölge. Dikkatle izlemeye devam ederseniz, bu parlak alan rengini kaybeder ve ardından çıplak çelik yüzey ortaya çıkar. Bu süreç, bir temizlik sorunu değil, kaplamanın yapışma sorunudur. Kağıt tozu silinerek parlaklık asla geri kazanılamaz, çünkü kayıp, kaplamanın üstüne bir kir birikimi değil, ince bir kaplama üzerinden mekanik aşınmadır.
Kenarlar ve Köşeler, Düz Panellere Göre Daha Hızlı Yaşlanır
Düz kapı panelleri yeni durumlarına yakın kalırken, bir metal dosya dolabının çevresi başka bir hikâye anlatır. Keskin dik açılı kenarlar, arabacıkların çarpmasından kaynaklanan darbeleri yoğunlaştırır ve toz boya, sertleştirme sırasında bıçak ucundaki köşede inceleşir. Bu ince kenar bir kez çarpıldığında, çentik katlama çizgisi boyunca yayılır. Yuvarlatılmış kenarlar farklı davranır: boya bir yarıçap etrafında sarılır; bu nedenle bir çarpma, boyayı dökmeden metalde çukur oluşturur. Bir baskı bölgesinden alınan anonimleştirilmiş saha günlüğü, aşınmış köşeler ve sağlam merkezler olmak üzere bu deseni tekrarlamıştır. Erken dönemde geniş büküm yarıçaplarının belirtilmesi bu kontrastı azaltır.
Neden Küçük Çentikler Tedarik Riskine Dönüşür
Bir Çentiğin Zayıf Ön İşleme Kaynağına İz Sürmek
Çipler genellikle göründükleri yerde başlamaz. Bir menteşe yakınındaki bir kabuk parçasını kaldırırsanız, alttaki çelik yüzeyi paslı değil, temiz görünür; bu da ön işlem aşamasına işaret eder. Soğuk haddeleme ile üretilen çelik levhalar, fabrika yağı ve hafif bir oksit tabakasıyla gelir. Eğer yağ giderme ve fosfatlama hattı bu tabakayı tamamen kaldırmazsa, fosfat dönüşüm kaplaması yüzeye eşit şekilde yapışamaz ve toz boya filmi zayıf bir arayüz üzerinde kalır. Böylece yapışma, kimyasal uyumdan çok şansa bağlı olur. İlk sezon içinde kenar çipleri genellikle kötü bir kullanıcı değil, atlanmış bir banyo veya yorulmuş ön işlem kimyasalları anlamına gelir. Hattın fosfatlama aşamasını nasıl izlediğini sormak, dayanıklı bir metal dosya dolabını yalnızca estetik bir ürün olanından ayırır.
İnce bir çip sadece estetik kalmaz
Tek bir çip, uzun kuyruklu küçük bir olaydır. Silecekten ve nemli havadan kaynaklanan nem, çıplak çelik yüzeye ulaşır ve pas, çevredeki film altından yayılırken daha fazla kaplamayı kaldırır. Bir fotokopi alanındaki süreç daha hızlıdır çünkü kağıt tozu yüzeyde nem tutar. Bir B2B alıcısı için onlarca birim siparişi verirken dağılmış çipler, tek bir zemin boyunca tutarsız görünüm yaratır; ardından değişim talepleri ve işçilik saatleri doğurur. Tamamlanmış üretimden önce bir örnek üzerinde kontrol edilen, yüzey hazırlığını birinci derece bir özellik olarak ele almak, zaten yerine monte edilmiş dolapların yeniden işlenmesinden çok daha az maliyetlidir.
Fosfatlama İşleminin Soğuk Haddelenmiş Çeliğe Gerçekten Ne Etkisi Olur
Talaş Yağını Gideren Yağ Giderme Aşaması
Ön işlem bir dizi aşamadan oluşur ve her aşama, bir sonraki aşamanın gerçekleşmesini sağlar. Alkalik yağ giderme işlemi, soğuk haddeleme ile üretilen çelik levhadan haddeleme yağı ve elle tutma sırasında oluşan yağları kaldırır; ardından yüzeyde herhangi bir yüzey aktif madde filmi kalmaması için temiz suyla durulama yapılır. Sadece bu koşullar sağlandıktan sonra fosfatlama banyosu metal ile tepkimeye girerek mikrokristalin bir dönüşüm tabakası oluşturur. Bu, yüzey alanını artırarak kaplama tutunmasını destekleyen ve alttaki filmin altında ilerleyen korozyonu yavaşlatan çözünmeyen bir fosfat tabakasıdır. Durulama atlanırsa veya banyo süresi kısaltılırsa tabaka düzensiz ve lekesiz hâle gelir; bu durumu hiçbir miktarda toz boyayla gizlemek mümkün değildir. Bu süreç zincirini anlayarak bir alıcı, bir metal dosya dolabının boyanmadan önce boyama kabinesine gönderilmeden önce yüzeyinin nasıl hazırlandığını sormakta, boyanıp boyanmadığını sormaktan kaçınmaktadır.
Elektrostatik Toz Nasıl Bir Kabuk Haline Gelir
Sprey işlemi sona bırakılır. Elektrostatik toz kaplama, kuru partiküllere yük vererek kenarları ve köşeleri eşit şekilde kaplamalarını sağlar; ardından bir sertleştirme fırını, filmi eritir ve sürekli bir kabuk oluşturmak için çapraz bağlantılar kurar. Fırın süresi ve sıcaklığı, bu kabuğun tam yapışma sağlayıp sağlamayacağını ya da gevrek ve tozlu kalıp kalmayacağını belirler. Doğru şekilde sertleştirilmiş bir yüzey, tutma yerlerinde aşınmaya dayanır; yetersiz sertleştirilmiş bir yüzey ise tırnakla hafifçe kazındığında toz haline gelir. Yapışma, bir sergileme alanındaki görsel incelemeyle değil, çapraz kesim bandı testi ve tuz spreyi testi ile doğrulanır. Bir fotokopi odasına yönelik bir metal dosya dolabında bu sertleştirilmiş kabuk günlük kullanım yüzeyidir; bu nedenle sertleştirme kontrolü, renk eşleştirmesi kadar önemlidir.
Standartlar, Çıkış Kuralları ve Günlük Alışkanlıklar
Bağımsız Standartlar, Ölçülebilir Bir Temel Tanımlar
Dayanıklılık iddiaları, yayınlanmış standartlara göre haritalandığında kontrol edilebilir hale gelir. ANSI/BIFMA X5.9, depolama üniteleri için dayanım ve döngü testleri belirler; böylece yüklü çekmeceler ve yüzey dayanımı açısından bir metal dosya dolabına net bir performans sınırı tanımlanmış olur. ISO 9001, süreç kontrolüyle ilgilidir; bu disiplin, 1992 yılında kurulan ve aylık üretim kapasitesi 10.000 adet olan, 30.000 metrekarelik bir alana sahip Luoyang merkezli üretici tarafından da uygulanır. OSHA 29 CFR 1910.37, çıkış yollarını düzenler; bu nedenle bir fotokopi makinesinin yanında yerleştirilen bir dolap, koridoru daraltmamalıdır. Yangın Kodu olarak bilinen NFPA 1, bu tür ekipmanların etrafındaki açıklıkları tanımlar. Birlikte ele alındığında, bu standartlar yüzey kalitesi iddialarını teklif şartnamesine dönüştürür.
Bir metal dosya dolabı satın alırken: sergi odası parçası değil, üretim hattından alınan bir örnek isteyin ve kolu kenarından ovun, böylece sertleşme derecesini hissedebilirsiniz. Yağ giderme, durulama ve fosfatlama dahil olmak üzere ön işlem sırasını yazılı olarak onaylatın ve çizimde büküm yarıçapını açıkça belirtin.
Metal dosya dolabının teslimatında incelemesi: köşe yarıçaplarını ve katlanmış kenarları ince kaplama açısından kontrol edin, gizli bir kenarda bant çekme testi uygulayın ve palet üzerindeki renkleri karşılaştırın. Kenar parlaklığı düz panellerden farklıysa üniteleri reddedin; çünkü bu uyumsuzluk, toz boya kaplamasının eşit olmamasını gösterir.
Metal dosya dolabını kullanırken: kopyalama makinesinin çıkış yoluyla çakışmaması için açık alanda konumlandırın, sepet trafiğini alt kenardan uzak tutun ve çekmeceleri şiddetle kapatmaktan kaçının; çünkü bu durum menteşe ve kulp temas noktalarındaki kaplamaya şok etkisi yapar.
Metal dosya dolabını bakımı: kağıt tozunu nemli çözücüler yerine kuru, yumuşak bir bezle silin; herhangi bir çentik oluşursa eşleşen kalemle hemen dokunma ile tamir edin; tekrarlayan aşınma bölgelerini kaydedin, böylece bir sonraki siparişte o bölgelere daha kalın bir kaplama belirtilebilir.
Sıkça Sorulan Sorular
S: Neden kulp, kapı panelinden önce kaplamasını kaybeder?
A:Bir kolu, avuç içleri, yüzükler ve bileklikler tarafından günde binlerce kez yoğun kaymalı temas görür; buna karşılık düz bir kapı paneli çoğunlukla hareketsiz havaya maruz kalır. Dokulu toz boyası öncelikle parlak bir cilâya varır, ardından incelir ve sonunda çıplak çeliğe açılır. Bu, kirlilik değil, kaplamadaki mekanik aşınmadır. Daha sert bir kuruma ve yuvarlatılmış bir kavrama yüzeyi belirtmek değişim hızını yavaşlatır ancak teması hiç ortadan kaldırmaz; bu nedenle yoğun kullanım alanındaki herhangi bir metal dosya dolabında kollar her zaman ilk yaşlanan parçalardır.
S: Hinge yakınındaki küçük bir çip bir sonraki siparişe kadar göz ardı edilebilir mi?
A:Bir çipi göz ardı etmek, nemin ve kağıt tozunun çıplak çeliğe ulaşmasına izin verir; pas daha sonra çevredeki film altından yayılır ve takip eden haftalarda daha fazla kaplamayı kaldırır. Nemli bir fotokopi alanında leke, kuru bir paneldekinden daha hızlı yayılır. Çip görünür göründüğünde hemen eşleşen bir kaplama kalemiyle ilgili bölgeyi tamir edin, ardından konumunu not edin. Kaydedilen çip deseni, bir sonraki siparişte tam üretim başlamadan önce nerede ekstra film kalınlığı isteneceğini gösterir.
S: Fosfatlama ön işlemi bir dolap kasasına aslında ne kazandırır?
A:Fosfatlama, yağ giderme işlemiyle haddehane yağı uzaklaştırıldıktan sonra temizlenmiş soğuk haddelenmiş çelik üzerine ince, çözünmeyen bir dönüşüm katmanı oluşturur. Bu mikrokristalin tabaka, toz boyanın tutunması için daha geniş bir yüzey sağlar ve film daha sonra delinirse korozyonu yavaşlatır. Bu işlem yapılmazsa yapışma, çıplak ve hafifçe yağlı bir yüzeye bağlı kalır ve taşıma sırasında erken başarısızlık gösterir. Fosfatlama bir boya değildir ve renk katkısı sağlamaz; ancak bir metal dosya dolabının günlük kullanımda yüzey kaplamasını koruyup korumayacağını büyük ölçüde belirler.
S: Bir alıcı, toplu sipariş vermeden önce kaplama yapışmasını nasıl doğrulamalıdır?
A:Gerçek üretim partisinden alınmış bir örnek isteyin, ardından gizli bir kenarda çapraz kesim bandı çekme testi ve tutamaçta parmak uçları ile ovalama testi yapın. Düz paneller ile köşeler arasındaki parlaklık farkını karşılaştırın; uyumsuzluk, toz kaplamada eşitsiz sarılma olduğunu gösterir. Yazılı ön işlem sırasını ve kür parametrelerini talep edin. Yağ giderme, fosfatlama ve kürleme aşamalarında kendinden emin bir tedarikçi bu bilgileri paylaşacaktır; ancak belirsiz bir yanıt genellikle bazı adımların atlandığı bir üretim hattına işaret eder.
S: Toz boyalı bir ünite, fotokopi odasında farklı bakım gerektirir mi?
A:Toz kaplama filmi kuru silmeyi iyi tolere eder ancak yüzeyi yumuşatan nemli kalma durumunu ve çözücü içeren temizleyicileri sevmez. Fotokopi odasında kağıt tozu kenarlara nem tutturur; bu nedenle sık sık kullanılan yumuşak bir kuru bez, nadiren yapılan ıslak temizlikten daha etkilidir. Arabaları alt kenardan uzak tutun ve çekmeceleri şiddetle kapatmayın; çünkü bu, temas noktalarında kaplamaya şok etkisi yaratır. Bu alışkanlıklar, metal dosya dolabının daha sonra yapılacak herhangi bir yeniden boyama işleminden çok daha uzun süre boyanmış yüzeyin dayanıklılığını korur.
S: Bir dolap çıkış yolu yakınında yerleştirildiğinde hangi standartlar geçerli olur?
A:Çıkış yolu yakınına yerleştirme, depolama ünitelerinin bir koridoru daraltmaması gerektiği için OSHA 29 CFR 1910.37’yi gündeme getirir. Yangın Kodu olan NFPA 1, fotokopi cihazları etrafındaki açıklıkları ve yanıcı yüklemeyi düzenler. ANSI/BIFMA X5.9, depolama ünitesinin dayanıklılığını ve çevrim testlerini kapsar; ISO 9001 ise bitirme aşamasında tekrarlanabilir süreç kontrolünü ele alır. Bu standartlar birlikte, alıcının yalnızca görünüşe dayanmak yerine bir teklife somut kriterler eklemesini sağlar.