
 EN
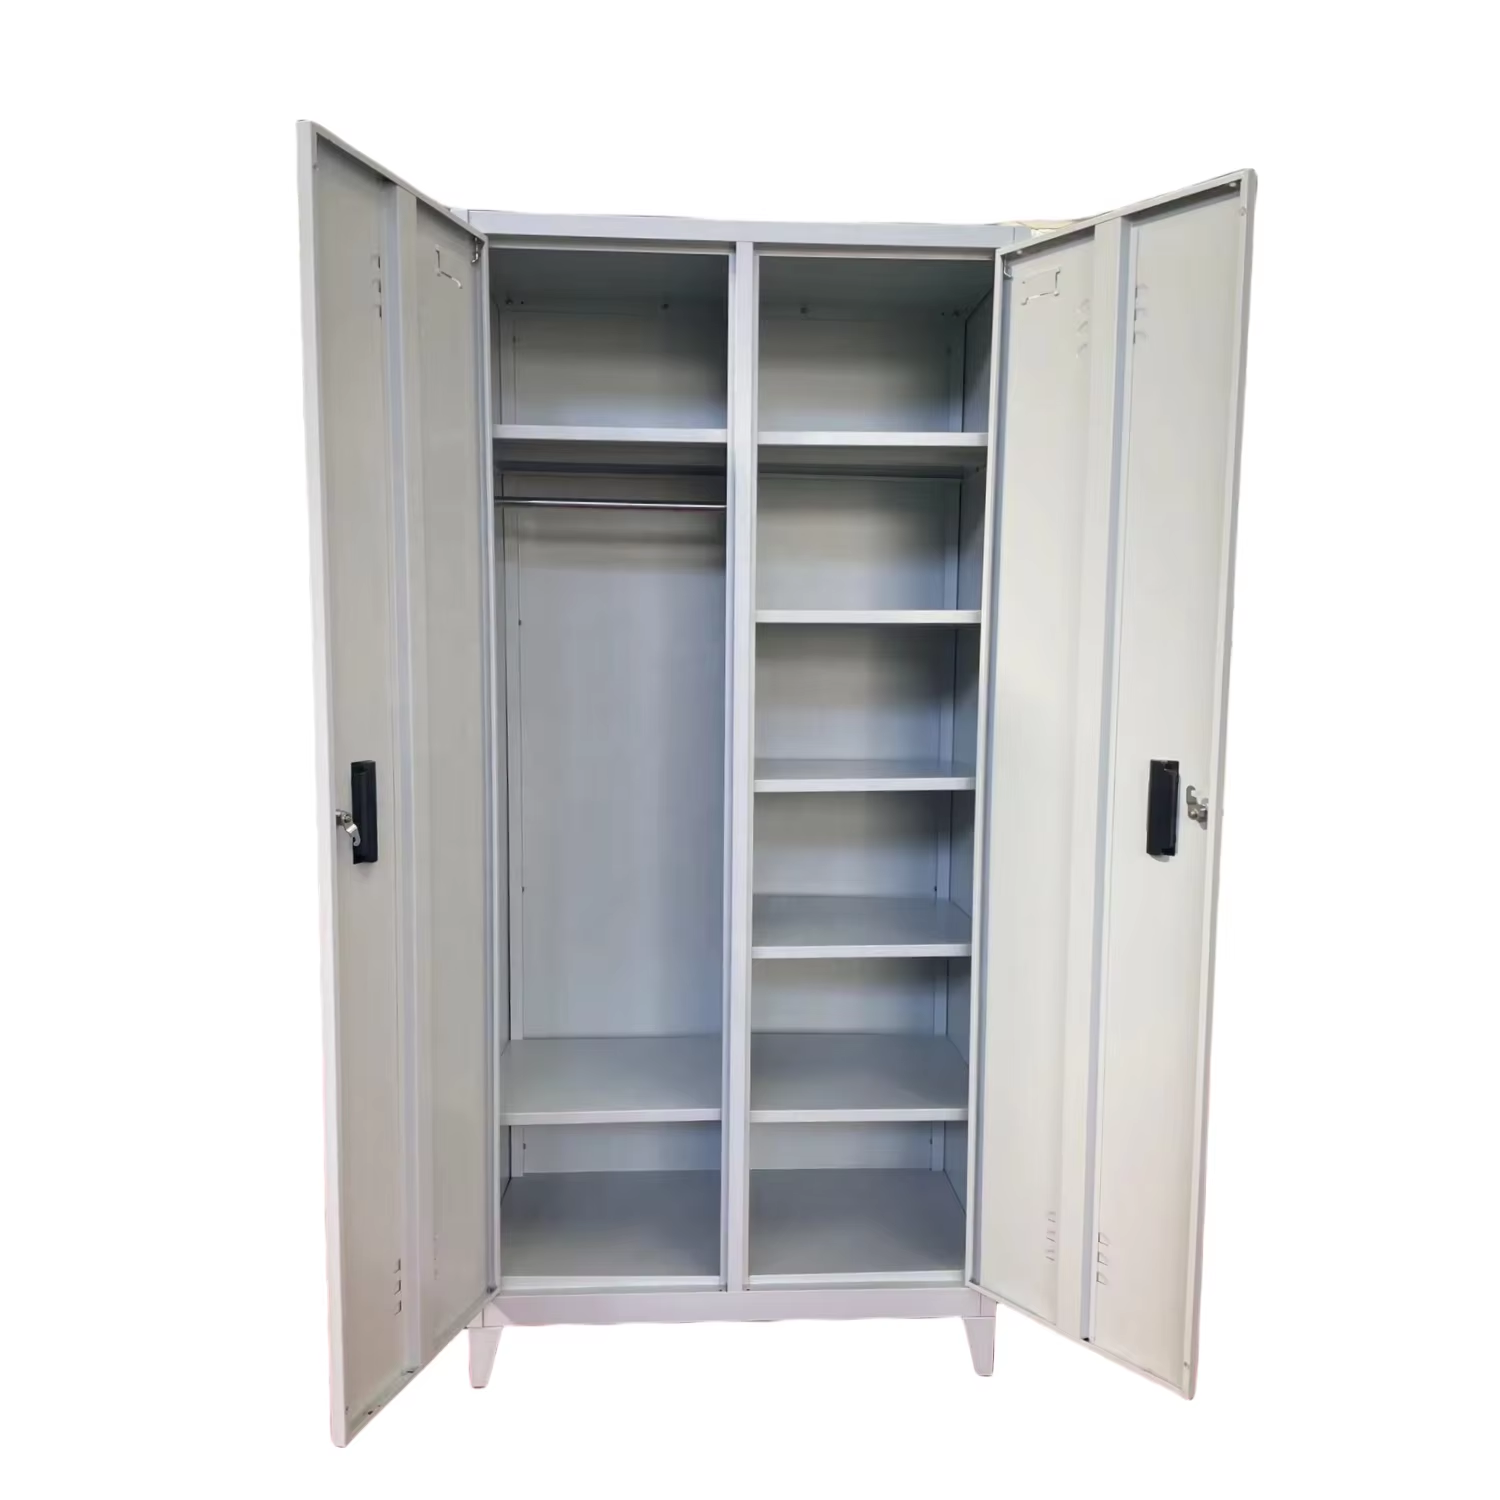
Два виробники з високим рівнем безпеки можуть надати однакові розміри, однаковий опис сталі та однакову модель замка, але поставити одиниці, що старіють дуже по-різному. Покупець, який відвідав обидва підприємства, знайшов причину в документах: на одному заводі вимірювали перший зразок кожну зміну й зберігали покриту панель із кожної партії, тоді як на іншому перевіряли готове виріб лише тоді, коли хтось згадував про це. Виробників з високим рівнем безпеки не розділяють прикметники з каталогу. Їх розділяють ті вимірювання, які проводяться у вівторок після полудня, коли ніхто не відвідує підприємство, і те, чи фіксуються ці вимірювання письмово.
Для чого насправді потрібен стандарт процесу
У безпечних виробників звіт про випробування описує один виріб. Стандарт процесу описує наступну тисячу — саме це й купує багатомісцевий покупець.
Коли прохідний зразок приховує дрейфуючий процес
Один затверджений зразок у безпечних виробників доводить, що можна виготовити якісний виріб. Але він нічого не каже про налаштування зварювального пристосування на наступній зміні чи про концентрацію розчину в лінії попередньої обробки через три тижні. Запитайте виробників-безпечників, що вимірюють на початку кожної виробничої партії, як часто калібрують вимірювальні прилади та куди потрапляє бракований виріб. Запитайте запис за звичайного виробничого дня, а не за спеціально підготовленого дня аудиту. Безпечні виробники з працюючою системою, як правило, відповідають формою та датою; тека сертифікатів зазвичай означає, що вимірювання проводяться лише тоді, коли клієнт їх вимагає.
П’ять контрольних точок на сталевій виробничій лінії для сейфів
Ці п’ять перевірок виробників-безпечників є практичними, спостережуваними й легко реалізованими у замовленні на закупівлю. Жодна з них не вимагає, щоб покупець був металургом.
ISO 9001 та керований креслення на кожній робочій станції
Для виробників, що дотримуються стандартів безпеки, ISO 9001 — це стандарт системи управління, а на виробничій дільниці він проявляється у вигляді креслення з номером редакції на станціях різання, згинання, зварювання та збирання, а також у вигляді контрольних інструментів із поточними датами калібрування, перевірки першого виробу та збереженого зразка з кожної партії. Запитайте один комплект записів із реальної серії виробництва й перевірте, чи збігається номер редакції з наведеним у комерційній пропозиції. У разі виконання замовлення клієнта за планом або зразком контроль креслення має ще більше значення, оскільки при виготовленні за індивідуальними параметрами розмір може бути втрачений між гідравлічним пресом для згинання та робочим місцем упаковки.
Експозиція корозії за ISO 9227 або ASTM B117
Експозиція солоному туману — це звичайний спосіб, за допомогою якого виробники забезпечують порівняння систем покриття; найчастіше посилаються на стандарти ISO 9227 та ASTM B117. З’ясуйте, який метод було використано, як довго тривала експозиція та який критерій прийнятності застосовувався, а потім перевірте, чи звіт охоплює ту саму попередню обробку та порошкове покриття, що й наводиться у пропозиції. Числове значення без зазначення методу чи критерію не є доказом. Також зверніть увагу на краї: загини, отвори у жалюзі та зони зварювання — це місця, де покриття виходить із ладу першим, тому звіт про плоский зразок менш показовий, ніж звіт про профільований панель. Декларації REACH та RoHS стосуються хімічного складу покриття та будь-якої електронної клавіатури.
Перевірка адгезії за ISO 2409 або ASTM D3359
Для виробників безпечних покриттів випробування на адгезію перевіряє, чи залишається покриття на сталі після формування та затвердіння. ISO 2409 використовує оцінку хрестоподібного розрізу з подальшим застосуванням клейкої стрічки; ASTM D3359 — інший поширений підхід. Обидва методи мають сенс лише за умови правильної підготовки поверхні, оскільки швидкопрогонна конверсійна шарова структура проявить себе як погана адгезія ще до появи будь-якої іржі. Запитайте, як часто проводять це випробування, на якій частині панелі його виконують та що роблять у разі невдачі партії. Збережена покрита панель із попередньої партії дає покупцеві змогу порівняти остаточне покриття візуально пізніше — це може здатися примітивним, але виявляє більше відхилень у кольорі, ніж більшість людей очікує.
Чому випробування циклів замкнення UL 768 має бути в журналі випробувань
Замок — це компонент, яким користувачі щодня керують на сейфах виробників, а такий стандарт, як UL 768 для комбінаційних замків, стосується самого пристрою, а не шафи. З’ясуйте, чи перевіряє завод кожен встановлений замок у циклі, чи фіксує результати за серійним номером та чи зберігає задокументовану процедуру скидання. Перевірте вхідний контроль придбаних циліндрів або клавіатур і підтвердіть, що запасні корпуси замків відповідають редакції креслення поставлених одиниць. Якісний сейф із несправною клавіатурою є непридатним до експлуатації, навіть якщо його корпус надзвичайно міцний; отже, цей журнал потребує такої самої уваги, як і запис про зварювання.
Там, де транзитне випробування ISTA зустрічається з робочим місцем упаковки
Важкі одиниці від безпечних виробників перевіряють коробки. Послідовності транзитного тестування ISTA разом із письмовим класифікаційним оцінюванням коробок, захистом кутів, фіксацією дверцят усередині коробки та правилом окремої упаковки клавіатур перетворюють упаковку на контрольований етап, а не на рішення в останню хвилину. Зробіть фотографію внутрішньої частини затвердженої коробки й зберігайте це зображення під тим самим контролем ревізій, що й креслення. Дізнайтесь, яку послідовність скидання та вібрації було використано й якими були критерії прийняття. Безпечні виробники, що постачають продукцію через канал замовлень поштою, засвоюють це на ранніх етапах: маршрут посилки з великою кількістю передач набагато швидше виявляє слабкі кути, ніж єдиний палетизований вантаж.
Документи, що забезпечують перевірку цих контрольних точок
Вимірювання у безпечних виробників стає корисним лише тоді, коли його можна пов’язати з партією й знайти знову через рік.
Створення одного відстежуваного набору записів на кожну серію виробництва
Запитайте індекс документів, який пов’язує ревізію креслення, вимірювання першого зразка, методи й результати випробувань покриття, журнал випробувань замків, креслення упаковки та діапазон серійних номерів із одним циклом виробництва. Стандарт ISO/IEC 17025 — це акредитація, яку слід шукати в будь-якому зовнішньому лабораторному звіті, незалежно від того, стосується він класів стійкості до вогню за UL 72 чи стійкості до вторгнення за UL 687 та EN 1143-1. Стандарт ISO 2859-1 допомагає встановити план вибіркового контролю над надходженням товарів на стороні покупця, а стандарт ISO 45001 стосується того, як підприємство забезпечує безпеку в робочих майстернях під час роботи з важкими сталевими панелями. Положення OSHA 29 CFR 1910.176(b) регулюють обробку матеріалів, норма NFPA 70 може застосовуватися до електропроводки живлених клавіатур, а стандарт ANSI Z535.4 стосується дизайну етикеток. Зберігайте індекс разом із замовленням, щоб подальший рецензент міг провести аудит без необхідності звертатися до початкового покупця.
Використовуйте п’ять у розмові з постачальником
Назвіть п’ять контрольних точок безпечних виробників у замовленні на закупівлю й приєднайте до кожної з них критерій прийняття. Запитайте один повний комплект записів перед запуском виробництва, а потім порівняйте першу партію з утримуваним зразком і фотографією запечатаної коробки. Якщо якийсь результат відсутній, вимагайте датованої коригуючої дії замість загального запевнення. Це не про додавання нових функцій до шафи; це про те, щоб друге замовлення було так само прогнозованим, як і перше. Покупці, які формулюють розмову саме так, зазвичай отримують прямі відповіді, бо такий запит достатньо конкретний для виконання.
Поширені запитання
Чому ISO 9001 зазначено поряд із випробуваннями продукту?
Для безпечних виробників стандарт ISO 9001 охоплює систему, що забезпечує повторюваність виробництва: контрольовані креслення, атестовані вимірювальні прилади, перевірка першого зразка, збереження зразків та реєстрація результатів інспекції, пов’язаних із партією. Випробування продукту стосуються одного зразка; система управління описує наступну тисячу. Запитайте набір документів із звичайного виробничого циклу й перевірте, чи версія креслення відповідає пропозиції. Саме це й є практичною різницею між прийнятним зразком та стабільним процесом.
Що має містити звіт про покриття?
У ньому має бути зазначено метод випробування, наприклад ISO 9227 або ASTM B117 для випробування на корозію та ISO 2409 або ASTM D3359 для випробування на адгезію, тривалість експозиції, критерій прийнятності, а також точний попередній оброблювальний процес і порошкова система, що підлягають випробуванню. Перевірте, чи звіт стосується фінішного покриття, вказаного в пропозиції, бажано на сформованій панелі з загнутими краями, а не на плоскому зразку. Заява про «відповідність» без зазначення методу не надає покупцеві жодних критеріїв для порівняння з наступною партією.
Чи охоплює сертифікація замка за стандартом UL 768 весь шафовий корпус?
Ні. Стандарт UL 768 стосується лише комбінаційного замка як окремого пристрою. Корпус, механізм запору, бронепластина та додатковий замок-аварійний блок, розташовані за ним, — це окремі інженерні рішення, що мають власні сертифікати, наприклад UL 687 або EN 1143-1 щодо стійкості до зламу. Запитайте документацію на замок і звіт на шафу одночасно, а також попросіть журнал циклів замка, пов’язаний із серійними номерами, щоб можна було встановити, який саме компонент встановлено в конкретну одиницю.
Чому тест на транспортування включено до заводського стандарту?
Маса концентрує пошкодження в кутах коробки та на краях дверей, а вмятина на двері часто означає необхідність заміни одиниці й додаткових витрат на зворотну доставку. Послідовності транспортних випробувань ISTA, вказана міцність коробки, захист кутів і фіксація дверей перетворюють упаковку на контрольований етап. Уточніть, яку послідовність скидання та вібрації використано, які критерії прийнятності застосовувалися, і зберігайте фотографію затвердженої внутрішньої конструкції коробки під контролем ревізій.
Як можна включити ці п’ять перевірок до замовлення?
Перелічте кожну контрольну точку разом із її методом та критерієм прийняття й вимагайте одного повного комплекту записів перед випуском продукції. У тому самому документі зазначте ревізію креслення, діапазон серійних номерів та зразок, що підлягає зберіганню. Додайте стандарт ISO/IEC 17025 до будь-якого зовнішнього лабораторного звіту та стандарт ISO 2859-1 до плану вхідного вибіркового контролю покупця. Конкретні положення простіше реалізувати на виробництві, ніж загальні вимоги щодо якості.
Які стандарти застосовуються на стороні покупця?
OSHA 29 CFR 1910.176(b) стосується зберігання та обробки важких одиниць до їх встановлення; NFPA 1 та NFPA 101 — розташування обладнання та евакуаційних шляхів; NFPA 70 може застосовуватися до електропроводки живлених клавіатур. ANSI Z535.4 стосується етикеток. Кріплення для анкерування має бути обране командою місця встановлення з урахуванням фактичного матеріалу підлоги або стіни. Зареєструйте ці вимоги в такому порядку, щоб обидві сторони знали, які документи очікуються до відправлення.