
 EN
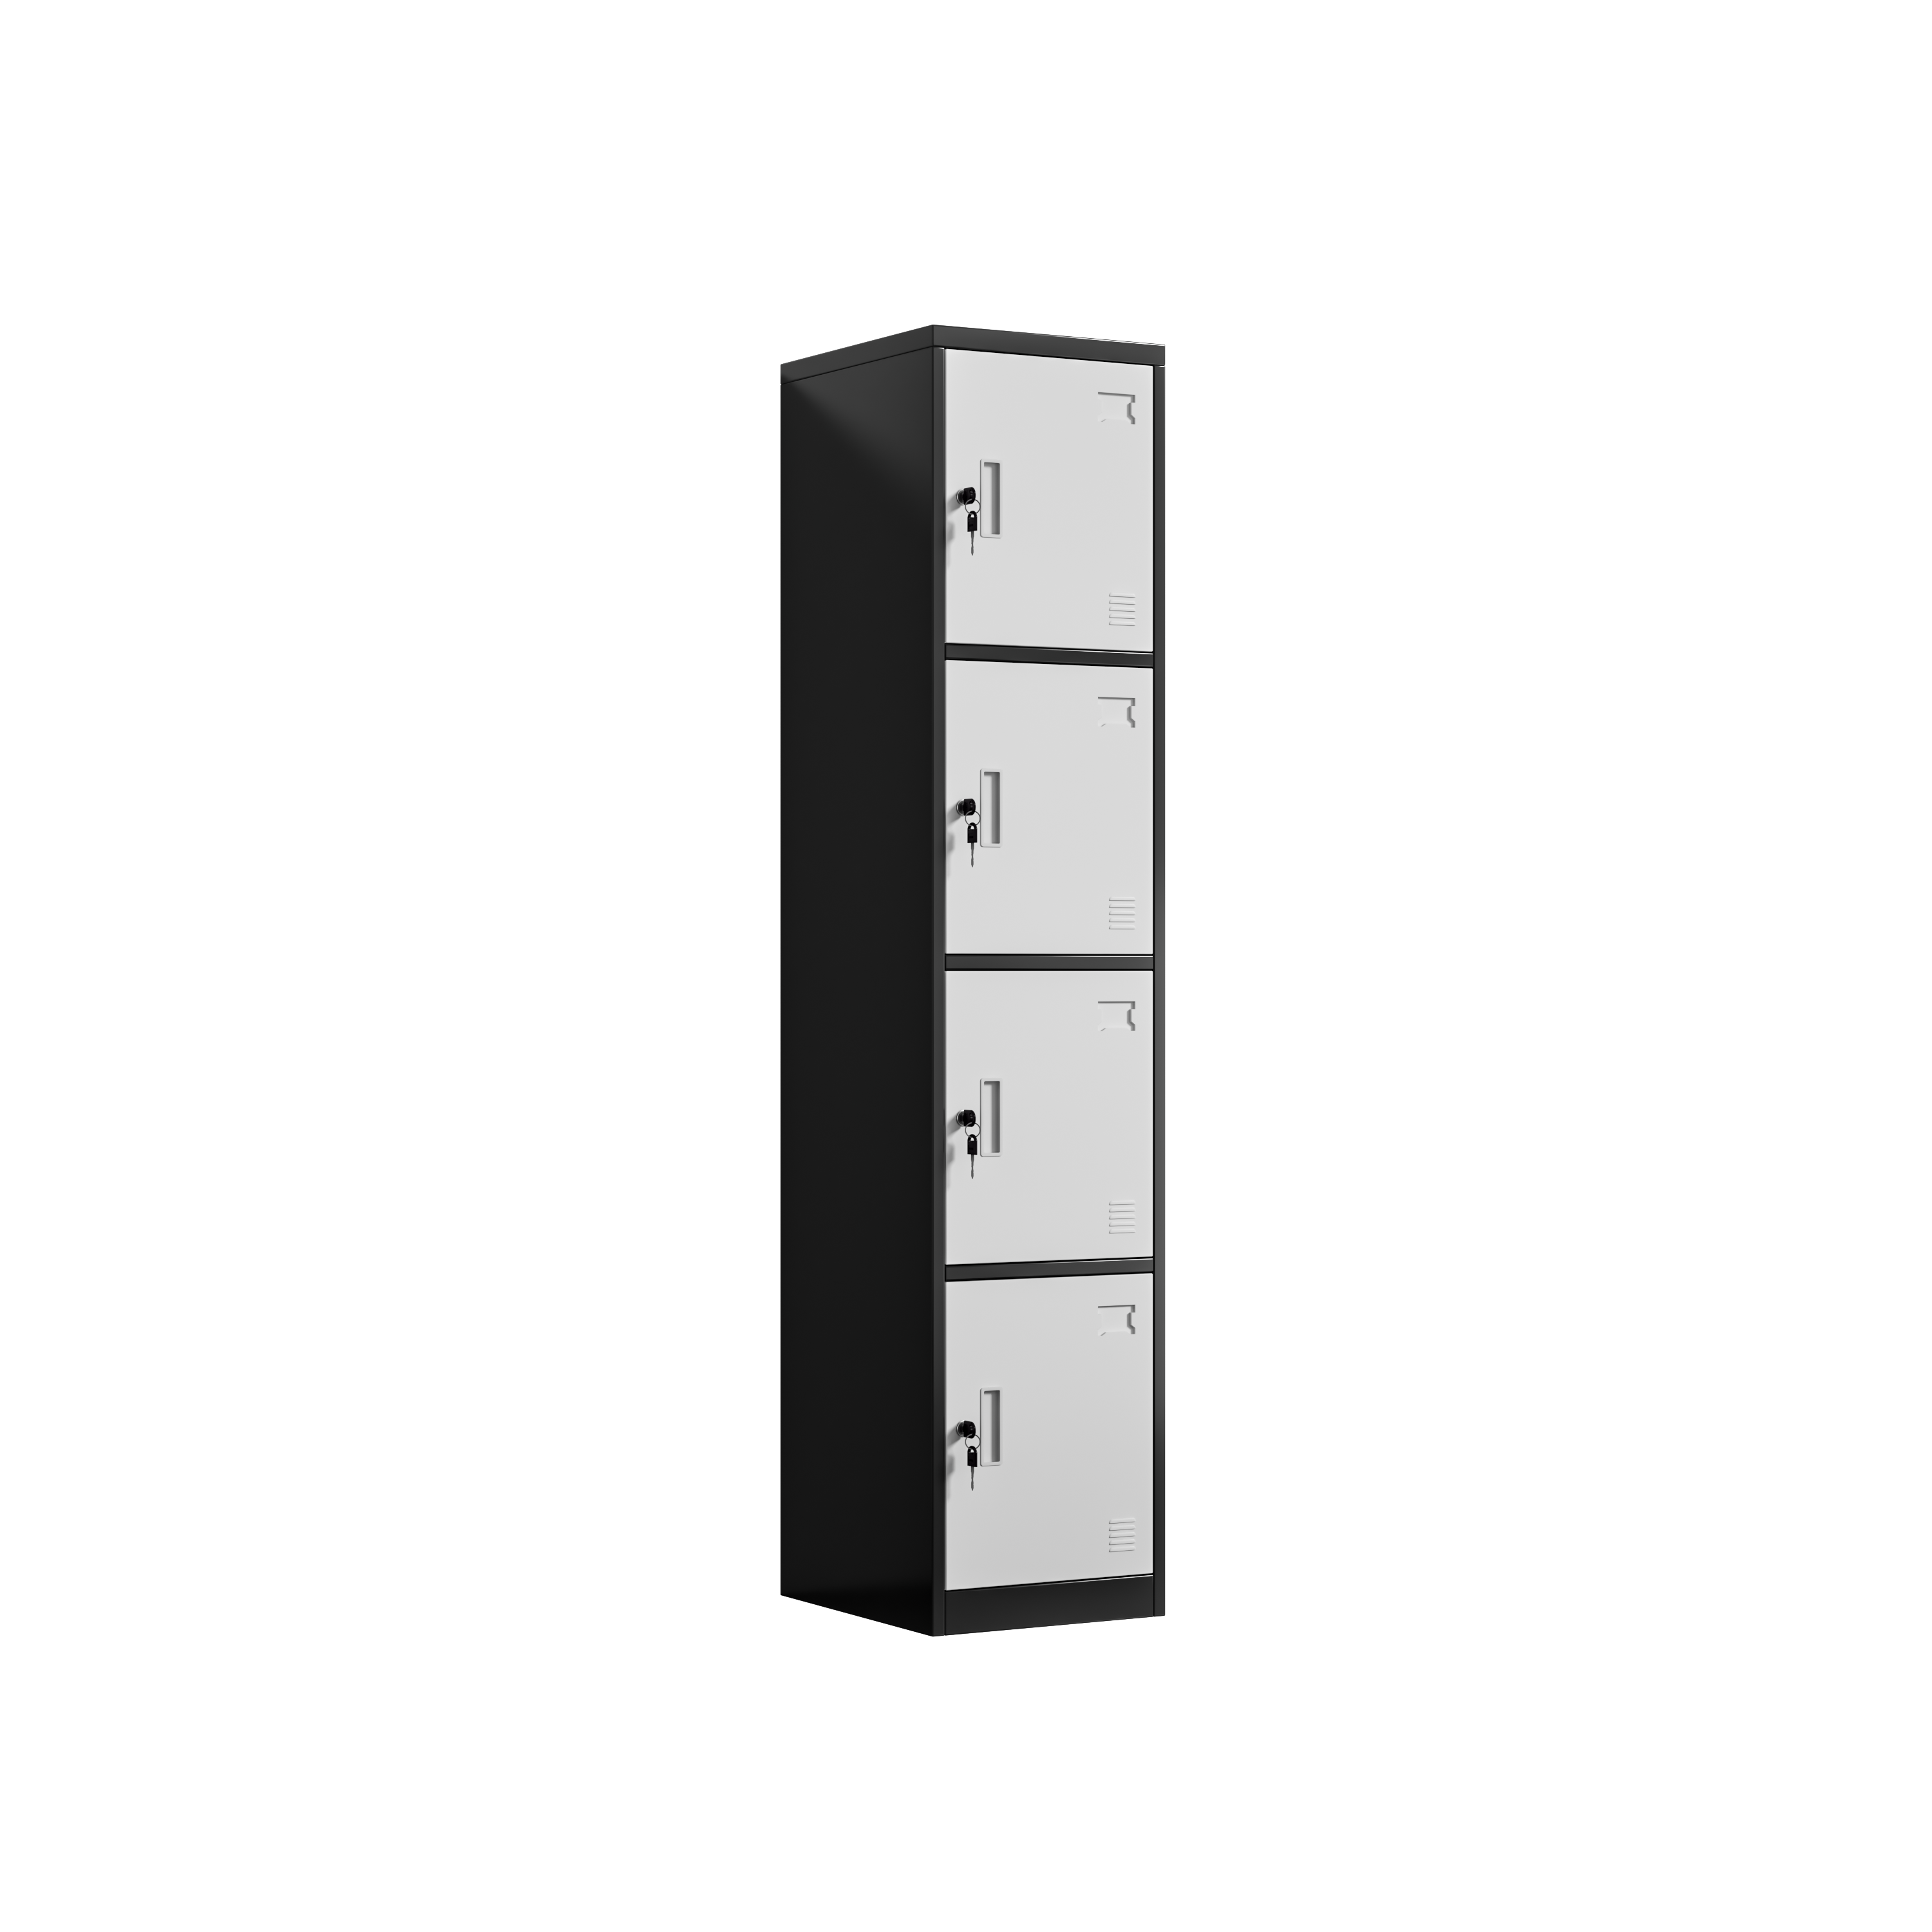
Контейнер перейшов тепле, мокро море, а пристань все ще пахла солоною, коли двері відкрилися. Подоль нижнього краю першого металевого шкафчика, бліда лінія, що відзначає місце, де ремень тримався під час завантаження. Близько нижніх кутів малих ржавко-кольорових квітів, які конденсувалися на провідниках. Ніхто не скинув агрегат або не згорнув панель. Пошкодження було повністю в готуванні, досить тонким, щоб не помітити під доком освітлення і легко стерти, перш ніж хтось подивився ближче. Команда відставила цей агрегат, сфотографувала краю і витягнула список упаковки.
Контейнер прибув у вологій час: що зафіксували екіпажі
Де лінії штриху зібралися вздовж краю дверей
Ці позначки не були випадковими. Вони зосереджувалися на вертикальних кромках дверей і вздовж нижньої рейки — тих місцях, де металева шафка стикається з ременями, сусідніми коробками й підлогою контейнера під час тривалого перекочування. Широкі передні поверхні дверей залишилися чистими, тож покриття не відмовило на всій площі. Просто в точках контакту воно стерлося до голого металу. Цей малюнок вказував на упаковку й обробку, а не на дефект у лінії напилення.
Жодного вмятини не було видно на самому каркасі
Відокремлення проблеми з покриттям від структурної проблеми запобігло повному відхиленню партії. Каркас, петлі й кулачковий замок відповідали розмірам; двері все ще вільно відчинялися й закривалися, а болти для розбірних конструкцій зберігали потрібний момент затягування. Це мало значення, бо викривлений каркас вказував би на грубе поводження, тоді як непошкоджений каркас із пошкодженим покриттям вказував на недоліки підготовки поверхні. Бригада зафіксувала цю відмінність у акті огляду й позначила відповідні одиниці для контрольного дотичного ремонту замість повернення.
Чому дрібна подряпина перетворюється на іржаве пляму?
Конденсат переносить сіль у розрив захисного шару
Повітря над океаном рідко буває сухим, а герметичний контейнер піддається циклічним змінам: теплі дні змінюються прохолодними ночами. Волога конденсується на холодній сталі, поглинає слідові кількості солі з повітря та упаковки й осідає в будь-якому мікропорі чи подряпині, що доходять до голої металевої поверхні. Як тільки цей тонкий електроліт стикається з відкритою сталлю, утворюється мала корозійна пара, і іржа повільно поширюється під прилеглим захисним шаром. Металевий шафчик, який на причалі виглядає лише подряпаним, згодом у складському приміщенні може продемонструвати поширення плями. Видимий порошкоподібний шар — це останній засіб захисту, а не перший, і його порушення відкриває доступ до будь-якого зв’язуючого шару, що лежить нижче.
Адгезія має більше значення, ніж товщина покриття
Спокусливо вказати більш товстий шар покриття для металевого шафки, коли партія повертається з позначкою, але сама за собою товщина не перешкоджає подряпині перетворитися на пляму. Перешкоджає адгезія. Плівка, що міцно з’єднана з належним чином підготовленою поверхнею, не відшаровується по краях подряпини, тож корозії важче початися. Натомість товстий, але погано з’єднаний шар може відшаруватися цілою пластинкою, як тільки волога потрапить під нього. Перевірки адгезії методом сітчастого розрізу та випробування в солоній тумані перевіряють саме з’єднання, а не видимий блиск.
Формування адгезії від оголеної сталі назовні
Перед нанесенням порошкового покриття: обезжирення та фосфатування
Покриття металевого шафного модуля починається задовго до нанесення будь-якого кольору. Холоднокатаний лист виходить із лінії різання та гнуття з мастилом, дрібним металевим пилом і слідами від обробки — усе це не приховає розпилювач. Дегрізування видаляє ці залишки, а фосфатування перетворює голу поверхню на тонкий кристалічний шар, який забезпечує надійне зчеплення порошкового покриття й уповільнює корозію в місцях, де покриття пошкоджене. Пропуск будь-якого з цих етапів дає чисту на вигляд панель, на яку можна нанести шар покриття, але воно не матиме справжнього зчеплення. У компанії Luoyang Huawei Office Furniture Co., Ltd, заснованій у 1992 році та розташованій на площі 30 000 квадратних метрів, цей попередній етап обробки є контрольованим процесом із власними перевірками, оскільки печі на подальших етапах не зможуть виправити поверхню, яку не було підготовлено належним чином.
Електростатичне розпилення, термічне полімеризаційне затвердіння в печах, перевірка зчеплення
Після підготовки поверхні заряджений порошок розпилюють так, щоб він охоплював краї та кути, а не накопичувався лише на плоских поверхнях. Потім панель проходить через печь для затвердіння, де порошок плавиться, розтікається й утворює схрещені зв’язки, формуючи суцільну плівку; час і температура в печі визначають, чи досягне покриття повної адгезії чи залишиться м’яким і легко відшаровуваним. Металевий шафчик, вилучений із процесу занадто рано, може виглядати завершеним, але не витримати навіть простого тесту на відшарування стрічкою чи решітчастим розрізом. Випробування на стійкість до солоного туману та циклічні випробування зразків панелей забезпечують відтворювані дані щодо цього зв’язку, навіть при щомісячному обсязі виробництва 10 000 шт. Ключове запитання полягало не в тому, наскільки товстим виглядає покриття, а в тому, чи були всі попередні етапи виконані відповідно до специфікацій.
Перевірки, які має зазначати замовлення на закупівлю
Що саме охоплюють ISO, ANSI, OSHA та NFPA
Стандарти надають покупцеві мову, якою може користуватися приймальна платформа, коли надходить металева шафка з відповідною маркуванням. ISO 9001 визначає задокументований процес попередньої обробки та затвердіння, а ISO 14001 стосується розпилення за межі поверхні та поводження з відходами; підприємство, що працює відповідно до системи, перевіреної незалежною третьою стороною, забезпечує відстежуваність цих етапів. ANSI/BIFMA X5.9 встановлює вимоги до міцності та довговічності шафок для зберігання, а ANSI Z535.4 регулює маркування щодо безпеки та вантажопідйомності, яке має бути на шафці. OSHA 29 CFR 1910 Subpart S регулює електропроводку в камері розпилення та печі затвердіння, а NFPA 1 стосується вимог протипожежного кодексу щодо нанесення порошкових покриттів.
При купівлі металевої шафки запитайте, яку попередню обробку використовує виробнича лінія, запросіть результати випробувань на адгезію та стійкість до солевого туману з того самого виробничого циклу й підтвердіть, що покриття затверділо, а не просто просохло на повітрі. Включіть ці пункти у замовлення, щоб при надходженні партії був письмовий посилання.
Огляд металевого шафта під час прибуття: пройдіться вздовж країв дверей і нижніх рейок під косим світлом, зробіть фотографії будь-яких пошкоджень, що доходять до оголеного металу, і перевірте, чи вентиляційні отвори вільні від застоялої вологи. Порівняйте характер пошкоджень із методом упаковки, перш ніж вирішувати, чи потрібне локальне ремонтування, чи слід відмовитися від товару.
Використання металевого шафта: розміщуйте пристрій на підлогах із використанням регулювальних ніжок, щоб уникнути контакту з вологими поверхнями; не ставте картонні коробки безпосередньо на покриті поверхні; забезпечуйте циркуляцію повітря через вентиляційні отвори. Саме ремінці й сусідні вантажі перетворюють інакше цільний фініш у смуги подряпин під час тривалої транспортування.
Обслуговування металевого шафта: очищайте плями м’яким миючим засобом замість розчинника, що розм’якшує покриття; висушуйте конденсат після зміни температури; негайно герметизуйте будь-які оголені краї відповідним матеріалом для локального ремонту. Фіксуйте повторювані плями в журналі, щоб виявити можливу помилку в упаковці.
Поширені запитання
П: Чому металевий шафт прибув із плямами іржі, хоча рама залишилася непошкодженою?
А: Солоне конденсатне випадіння осідає в малих розривах покриття під час морського переїзду, і корозія починається там, де оголена сталь піддається впливу. Каркас залишається міцним, оскільки пошкодження обмежене поверхневою плівкою. Саме тому інспектори окремо перевіряють конструкційну цілісність та стан фінішного покриття й фіксують розташування кожної позначки. Міцний каркас із слабким зчепленням вказує на недоліки попередньої обробки, а не на неправильне поводження.
Питання: Що робить фосфатування перед нанесенням порошкового покриття?
А: Фосфатування перетворює обезжирену сталеву поверхню на тонкий кристалічний шар, до якого порошок добре прилипає й який уповільнює корозію на оголених краях. Лише обезжирювання видаляє оливо, але залишає гладку поверхню з малою площею для надійного зчеплення. Разом ці два етапи визначають, чи залишиться фінішне покриття металевого шафта на подряпині чи відшарується від неї. Пропуск будь-якого з цих етапів згодом проявляється як погане зчеплення.
Питання: Як покупець може перевірити зчеплення покриття до відправлення контейнера?
А: Zaproshuiutʹ rezulʹtaty vyprobuvanʹ na pryliplennia ta vplyv solianoho tumanu, otrymani z toho samoho serii noho vyrobnychoho zavantazhennia, a takozh zapis pro termichnu obrubku, iakyi do nych prylizhaie. Vyprobuvannia na vidryv za metodom peretynaiuchykh risok na zrazku ploshchyky pokazhuie, chy plyvko pidnimaiesia na risi, naneseniiy na poverkhniu. Tsi proverky opysuiutʹ zviazok pid kolorom, iakyi hlianym otsinkoiu na blyskuchii poverkhniu vstanovyty ne vdaetsia.
P: Chy zbilʹshena tovshchyna poroshkovoho pokryttia zapobihae podratynam pid chas morsʹkykh perevezhenʹ?
А: Tovshchyna dopomahaie stiikosti do postupovoho znishtshennia, a pryliplennia viznachaie, chy podratyna zalyshytʹsia mistsevoiu. Tovste pokryttia na ploshchi plokho pidhotovlenoi stalʹi moze vidshelushchuvatysia listom, yak shcholʹ raz vlaha potrapliaie pid nieho, tody yak dobre zviazane pokryttia zberihaietʹ tsilisnistʹ navkolovykh diialʹnykh dilyanky. Chas i temperatury termichnoi obrubky maiont taku samu vazhlivistʹ, iak i kilʹkistʹ nanesenoho poroshku.
P: Iaki standarty zastosovuiutʹsia do liniyi pokryttia ta do samoho shkafchuka?
А: ISO 9001 охоплює задокументований процес попередньої обробки та затвердіння, а ISO 14001 стосується надлишкового розпилення та поводження з відходами. ANSI/BIFMA X5.9 встановлює вимоги до міцності одиниці зберігання, тоді як ANSI Z535.4 регулює її етикетки. OSHA 29 CFR 1910 Підрозділ S охоплює електропроводку в кабінах та печах, а NFPA 1 стосується вимог пожежної безпеки щодо робіт із порошковим покриттям.
П: Що має робити команда, яка приймає товар, якщо виявлено пошкодження?
А: Відкладіть одиницю вбік, зробіть фотографії країв дверей та нижніх рейок і вкажіть, чи досягає кожне пошкодження голого металу. Перевірте, чи рами все ще розташовані рівно та чи працюють замки, потім порівняйте схему пошкоджень із способом, у якому партія була зафіксована стрічкою та укладена. Для поверхневих пошкоджень підходить контрольне дотичне ремонтування; якщо рама викривлена, потрібна інша процедура.