
 EN
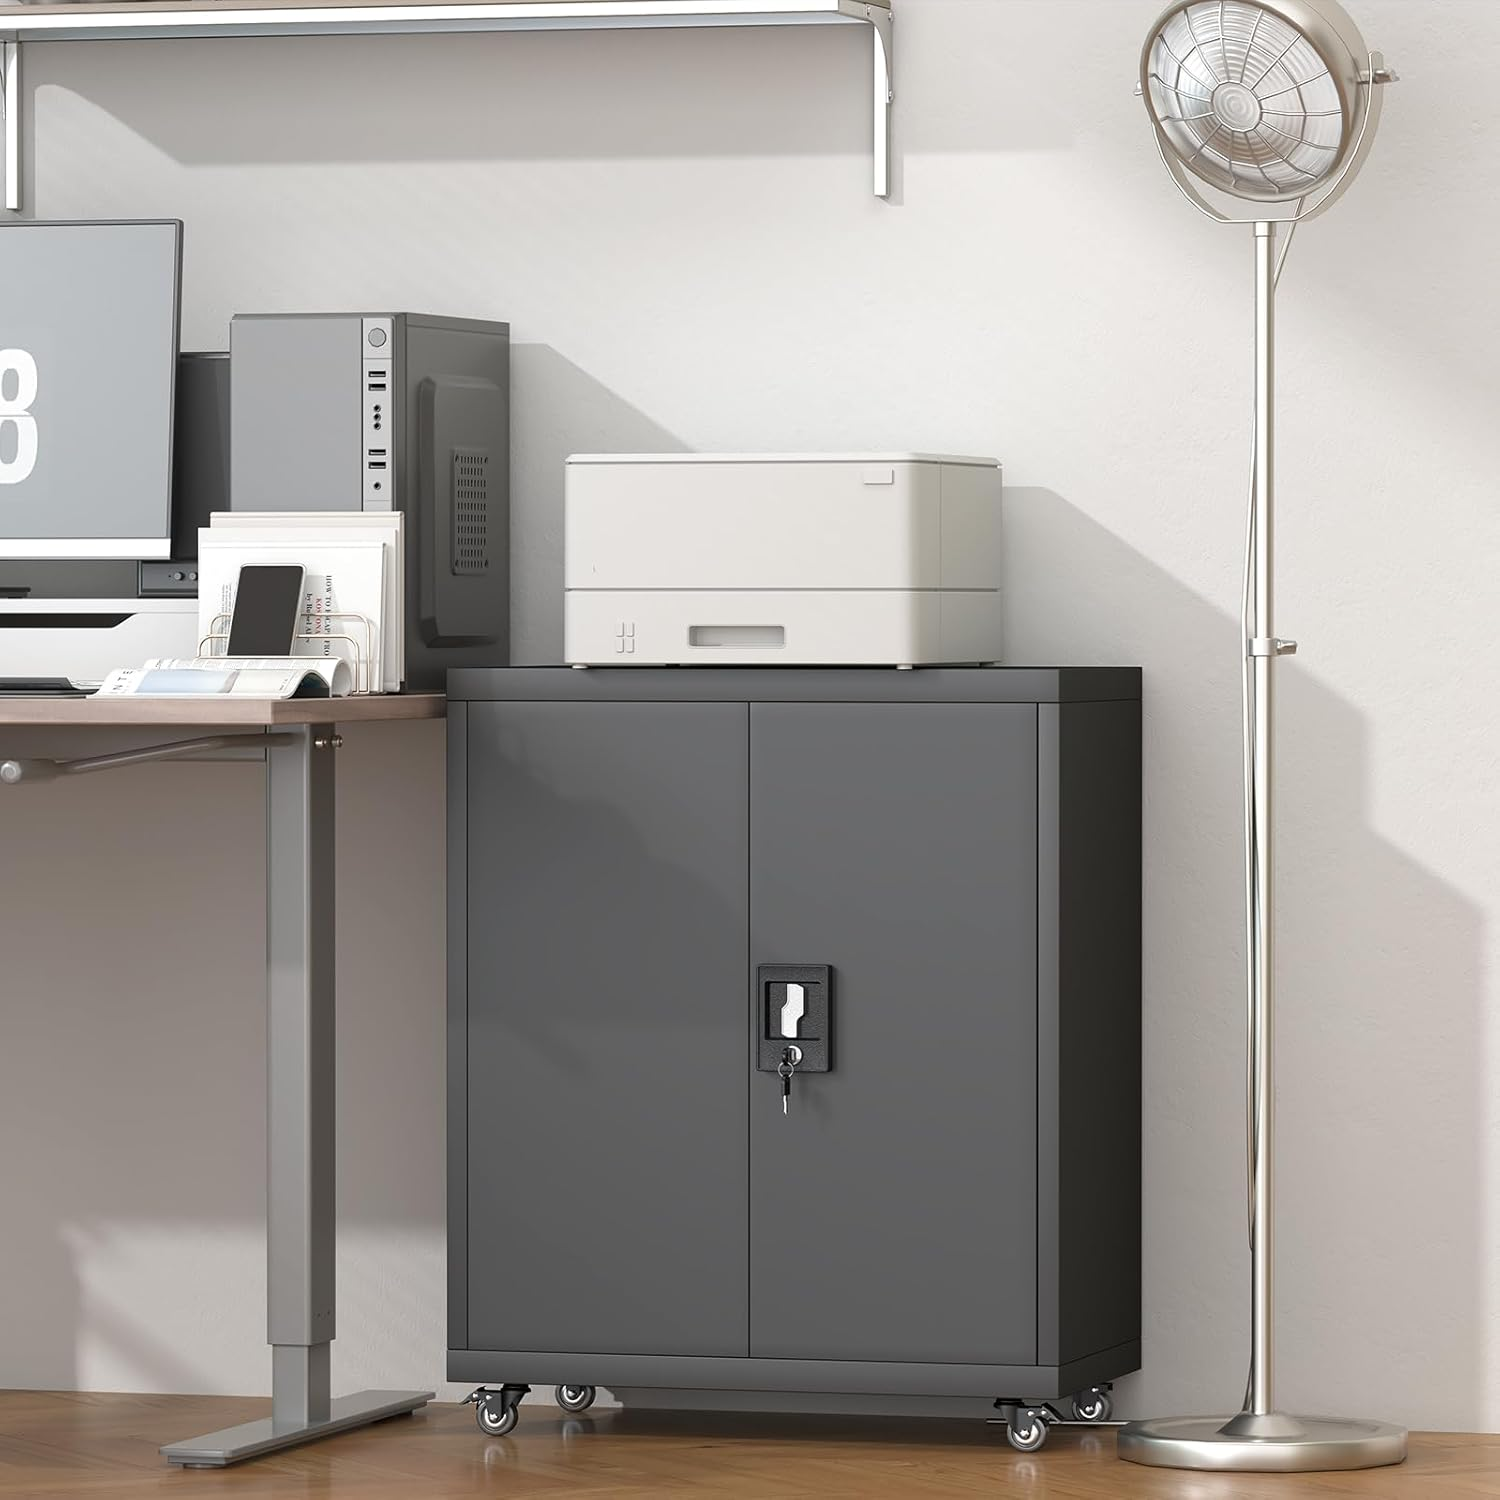
До середини ранку копіювальна кімната перетворюється на чергу співробітників, що штабелюють пачки паперу й розмахують завантаженими папками, відкриваючи ящики шафи. Шафа біля копіювального апарату витримує цю навантаженість: кути тележок ледь дотикаються нижнього краю, кістки пальців стукають по ручці, а пил з паперу осідає в усіх швах. Історія проявляється на поверхні, а не в технічному описі. Спочатку втрачає блиск крайові кути, фарба на ручці стає тоншою там, де торкаються долоні, а мікроскопічна подряпина поблизу петлі може призвести до корозії. Металева архівна шафа, призначена для такої зони, оцінюється за тим, як вона старіє, тож попередня обробка та конструкція країв важливіші за фотографію в каталозі. Аналіз слідів зносу дає більше інформації, ніж брошури.
Біля копіювального апарату: тиждень спостережень за станом поверхні
Там, де фарба на ручці стає тоншою під долонями
Ручка — це найбільш затримувана частина будь-якого металевого шафового сейфа. П’яти, брелоки та манжети рукавів тиснуть на ту саму ділянку покриття тисячі разів. Першим ознакою є не подряпина, а зміна блиску: полірована пляма, де текстурне порошкове покриття стерлося й вирівнялося. Продовжуйте спостерігати — полірована ділянка втрачає колір, а потім відкривається гола сталь. Цей процес — проблема адгезії покриття, а не проблема чистоти. Протирання паперового пилу ніколи не відновлює блиск, бо втрата викликана механічним зношенням тонкого фінішу, а не забрудненням поверх нього.
Краї та кути старіють швидше, ніж рівні панелі
Плоскі панелі дверей залишаються в цілком задовільному стані, тоді як периметр металевого шафного шафного шафа розповідає іншу історію. Гострі кути під кутом 90° концентрують ударну навантаження від бамперів візків, а порошкове покриття стає тоншим на гострому куті під час процесу затвердіння. Як тільки цей тонкий край отримує удар, скол поширюється уздовж лінії згину. Заокруглені краї поводяться інакше: покриття обгортає радіус, тому удар призводить до вмятини в металі замість відшарування фарби. У анонімізованому польовому журналі одного друкарського відділення ця закономірність повторювалася: зношені кути й непошкоджені центри. Визначення достатньо великих радіусів згину на ранніх етапах проектування зменшує цей контраст.
Чому малі сколи переростають у ризик для закупівель
Відстеження сколу до слабкого попереднього оброблення
Чипи рідко починаються там, де вони здаються. Підніміть шматочок поблизу петлі — сталь під ним часто виглядає чистою, а не іржавою, що вказує на попереднє оброблення. Холоднокатана сталева смуга надходить із заводським мастилом та легким оксидним шаром. Якщо лінія обезжирення й фосфатування не видаляє цей шар, фосфатне перетворювальне покриття не може утворитися рівномірно, а порошкове покриття лежить на слабкому межовому шарі. Тоді адгезія залежить від випадку, а не від хімії. Відколювання по краях уже в перший сезон зазвичай означає пропущену ванну або зношену хімію попереднього оброблення, а не грубе поводження користувача. Питання про те, як лінія контролює етап фосфатування, відрізняє довговічний металевий файловий шаф від косметичного.
Мікротріщина не залишається косметичною
Одиничний скол — це незначна подія з тривалими наслідками. Волога від витирання підлоги та вологе повітря досягають оголеної сталі, і ржавчина проникає під навколишню плівку, поступово відшаровуючи більше покриття. У зоні копіювання цей процес відбувається швидше, оскільки пил з паперу утримує вологу біля поверхні. Для B2B-покупця, який замовляє десятки одиниць, розсіяні сколи призводять до неоднорідного вигляду на одному поверсі, а потім — до запитів на заміну й витрат робочого часу. Контроль підготовки поверхні як специфікації першого рівня — з перевіркою на зразку перед повним випуском — коштує значно менше, ніж повторне фінішне оброблення шаф, які вже закріплені на місці.
Що насправді робить фосфатування з холоднокатаною сталью
Етап обезжирення, що видаляє прокатну оливу
Попередня обробка — це послідовність, де кожен етап підготовлює поверхню для наступного. Лужне знеширювання видаляє прокатну олину та жир, що залишився після обробки, з листового холоднокатаного сталевого аркуша; потім слідує промивання чистою водою, щоб усі сліди поверхнево-активних речовин були повністю видалені. Лише після цього фосфатуючий розчин реагує з металом, утворюючи мікрокристалічний перетворювальний шар. Це нерозчинна фосфатна плівка, яка збільшує площу поверхні для кращого зчеплення й уповільнює корозію під покриттям. Пропуск промивання або скорочення часу ванни призводить до неоднорідного шару — і навіть найкращий порошковий матеріал не зможе його замаскувати. Розуміння цього ланцюга допомагає покупцеві з’ясувати, як саме було підготовлено поверхню металевого файлового шафу перед нанесенням покриття в камері, а не просто чи було воно взагалі пофарбоване.
Як електростатичний порошок перетворюється на міцну оболонку
Остатнім етапом є розпилення. Електростатичне порошкове фарбування надає сухим частинкам електричного заряду, щоб вони рівномірно охоплювали краї та кути; потім у печі затвердження полімерна плівка плавиться й утворює перехресні зв’язки, створюючи суцільну оболонку. Час і температура в печі визначають, чи досягне ця оболонка повної адгезії чи залишиться крихкою й крейдоподібною. Правильно затверджена поверхня стійка до стирання при дотику руками; недостатньо затверджена — кришиться під нігтем. Адгезію перевіряють за допомогою тесту «сітчастого розрізу» з лейкопластирем та випробування на солевому тумані, а не візуально в демонстраційному залі. Для металевого картотечного шафового блоку, призначеного для приміщення з копіювальними пристроями, така затверджена оболонка є повсякденною робочою поверхнею, тому контроль затвердження має таке саме значення, як і точне підбирання кольору.
Стандарти, правила евакуації та повсякденні звички
Незалежні стандарти визначають вимірюваний базовий рівень
Заяви про стійкість стають перевірними, коли їх співвідносять із опублікованими стандартами. ANSI/BIFMA X5.9 встановлює вимоги до міцності та циклічних випробувань для систем зберігання, визначаючи чіткі критерії для завантажених ящиків і стійкості покриття металевого картотечного шафу. ISO 9001 стосується контролю процесів — саме цю дисципліну застосовує виробник із Лояна, заснований у 1992 році, на виробничій площі 30 000 кв. м із щомісячним обсягом випуску 10 000 од. OSHA 29 CFR 1910.37 регулює аварійні виходи, тому шафу біля копіювального апарату не повинно звужувати коридор. NFPA 1, Пожежний кодекс, визначає мінімальні відстані навколо такого обладнання. Разом ці стандарти перетворюють заяви про покриття на обов’язкові вимоги до тендерної пропозиції.
Покупаючи металевий картотечний шаф: замовте зразок із виробничої лінії, а не з виставкового залу, і потрітьте край ручки, щоб відчути твердість полімеризованого покриття. Підтвердіть письмово послідовність підготовки поверхні, зокрема обезжирювання, промивання та фосфатування, а також вкажіть радіус згину на кресленні.
Огляд металевого шафу для документів під час прибуття: перевірити радіуси кутів та загини, щоб переконатися у рівномірності покриття, провести тест на відшарування стрічкою на прихованому краю та порівняти колір по всьому палеті. Відхиляти одиниці, у яких блиск країв відрізняється від блиску плоских панелей, оскільки така розбіжність свідчить про нерівномірне нанесення порошкового покриття.
Експлуатація металевого шафу для документів: розміщувати його поза зоною виходу копіювального апарату, не допускати проходження возиків поблизу нижнього краю та уникати різкого зачинення ящиків, що спричиняє механічні навантаження на покриття в місцях контакту петель та ручок.
Обслуговування металевого шафу для документів: протирати пил із паперу сухою м’якою серветкою замість вологих розчинників, негайно виправляти будь-які сколи спеціальним маркером зі збіжним кольором та фіксувати місця постійного зносу, щоб у наступному замовленні можна було вказати більш товсте покриття саме там.
Поширені запитання
Питання: чому ручка втрачає покриття раніше, ніж дверна панель?
А: Ручка щодня тисячі разів піддається концентрованому ковзному контакту з долонями, кільцями й манжетами, тоді як рівна панель дверей переважно стикається з нерухомим повітрям. Текстурований порошок спочатку полірується до блискучого глянцю, потім стає тоншим, а згодом відкриває оголену сталь. Це механічне зношування покриття, а не забруднення. Використання твердішого способу затвердіння й заокругленої ручки уповільнює цей процес, але не усуває контакту взагалі, тому ручки завжди старіють першими на будь-якому металевому шафі для документів у напруженій зоні.
П: Чи можна проігнорувати невелику сколину поблизу петлі до наступного замовлення?
А: Ігнорування сколини дозволяє вологі й пилу з паперу проникнути до оголеної сталі; іржа поширюється під сусіднім шаром фільму, піднімаючи додаткове покриття протягом наступних тижнів. У вологому приміщенні для копіювання пляма поширюється швидше, ніж на сухій панелі. Негайно закрийте сколину спеціальним маркером із сумісним покриттям, як тільки вона з’явиться, і зафіксуйте її розташування. Зареєстрована картина сколин вкаже на наступне замовлення, де саме вимагати додаткового шару фільму перед випуском повної партії.
П: Що саме додає фосфатування як попередню обробку до шафи?
А: Фосфатування утворює тонкий нерозчинний перетворювальний шар на очищеній сталі з холодної прокатки після видалення мазуту з прокатного стану. Цей мікрокристалічний шар надає порошковому покриттю більшу площу для механічного зчеплення й уповільнює корозію, якщо покриття згодом пошкодиться. Без нього зчеплення залежить лише від голої, трохи мастилистої поверхні й швидко втрачається під час експлуатації. Це не фарба й не надає кольору, проте саме воно вирішує, чи збереже металева картотечна шафа своє покриття під час щоденного використання.
П: Як покупець має перевірити зчеплення покриття перед масовим замовленням?
А: Запитайте зразок, взятий із справжнього виробничого циклу, потім виконайте тест на відшарування стрічки поперек покриття на прихованому краю та тест на тертя нігтем по ручці. Порівняйте блиск між плоскими панелями й кутами: неспівпадіння вказує на нерівномірне нанесення порошкового покриття. Запитайте письмовий опис етапів попередньої обробки та параметрів затвердіння. Постачальник, який впевнений у своїх етапах обезжирювання, фосфатування й затвердіння, охоче надасть цю інформацію; розмита відповідь зазвичай свідчить про лінію, де окремі етапи пропускають.
П: Чи потребує одиниця з порошковим покриттям іншого догляду в приміщенні для копіювання?
А: Порошкове покриття добре переносить сухе протирання, але погано реагує на тривалу вологу та розчинники, що розм’якшують поверхню. У приміщенні для копіювання пил із паперу утримує вологу біля країв, тому часте протирання м’якою сухою серветкою ефективніше, ніж рідке вологе чищення. Уникайте розташування возиків біля нижнього краю та різкого зачинання ящиків — це створює ударне навантаження на покриття в точках контакту. Такі звички значно подовжують термін служби затверділого шару порівняно з будь-яким подальшим відновленням металевого архівного шафу.
П: Які стандарти застосовуються, коли шафа розташована поблизу виходу?
А: Розміщення поблизу виходу зумовлює застосування стандарту OSHA 29 CFR 1910.37, оскільки зберігані одиниці не повинні звужувати коридор. NFPA 1, Пожежний кодекс, регулює відстані та навантаження горючими матеріалами навколо копіювальної техніки. ANSI/BIFMA X5.9 стосується міцності шаф для зберігання та тестування на циклічність, а ISO 9001 — контролю повторюваних процесів під час остаточної обробки. Разом ці стандарти надають покупцеві конкретні критерії для включення до тендерної пропозиції замість орієнтування лише на зовнішній вигляд.