
 EN
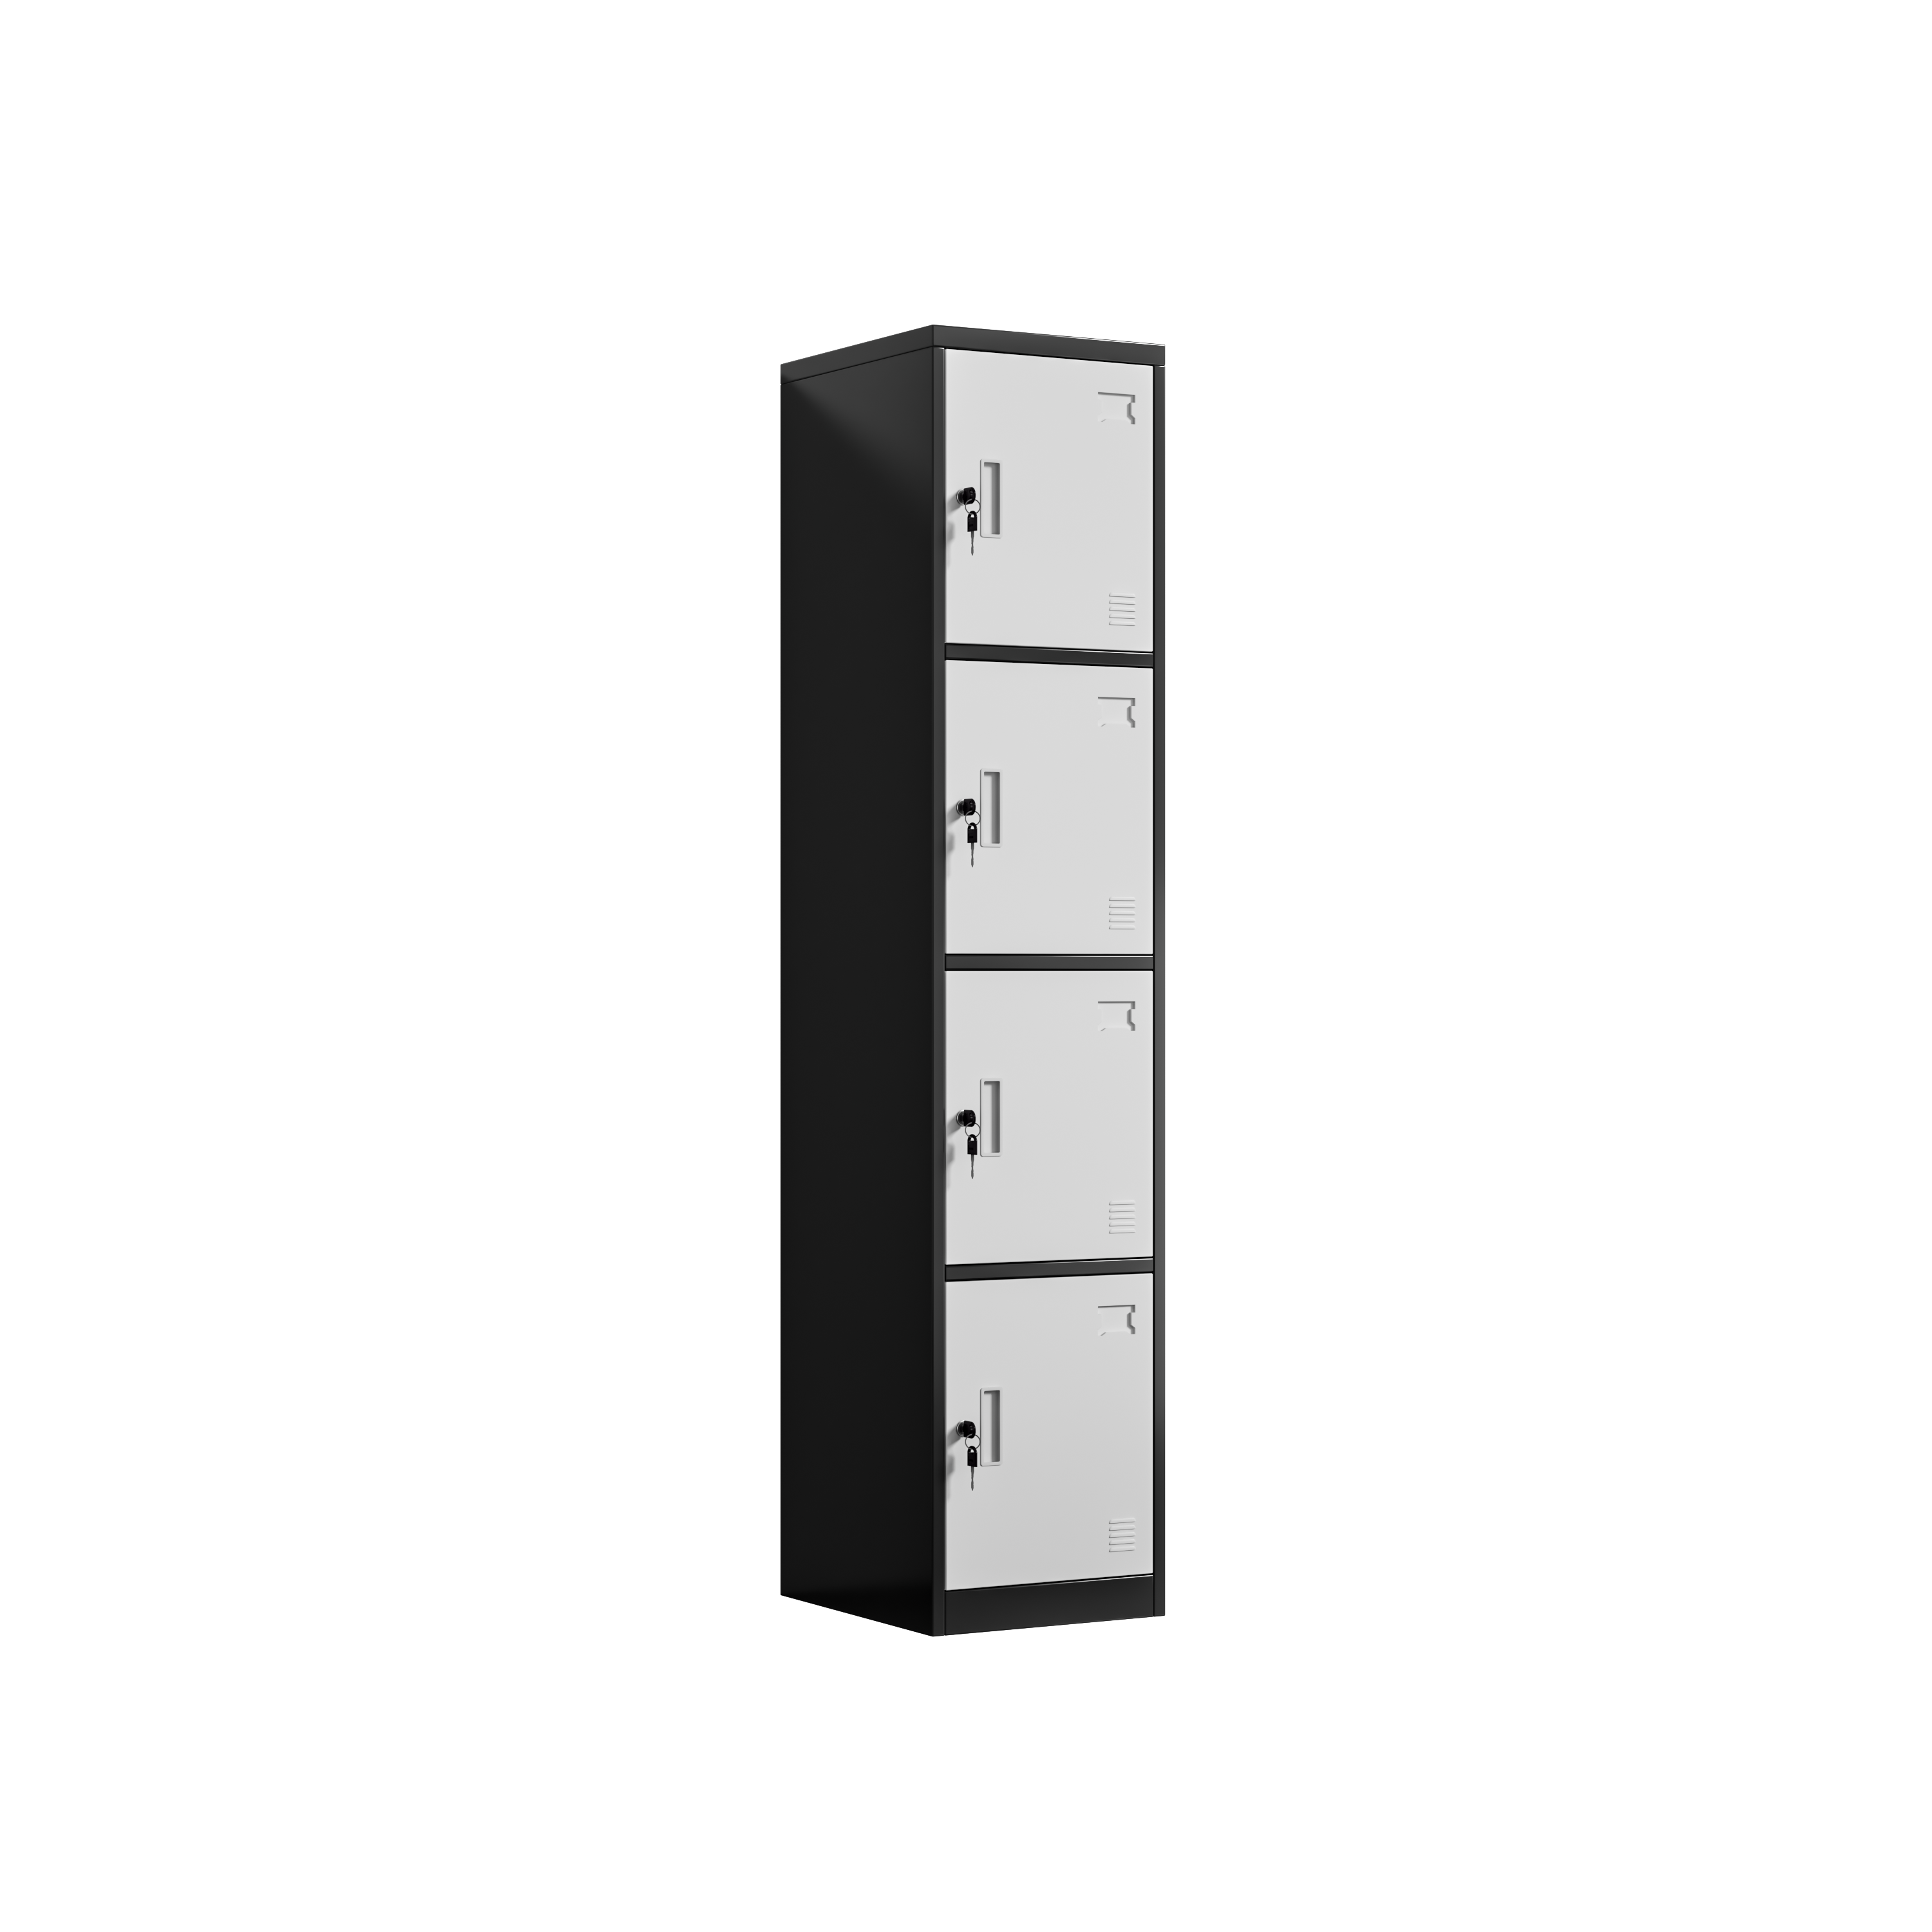
Konteyner ilgari issiq, nam dengizlarni kesib o'tgan edi va eshiklar ochilganda ham dok hali tuz hidini chiqarayotgan edi. Birinchi metall shkafning pastki qismida yuklash paytida ipakka qo'yilgan bantning ishqalanishidan qoldirgan nozik oq chiziq ko'rinardi. Ventilyatsiya teshigiga yaqin pastki burchaklarda kondensatsiya to'planib, mayda rust-rangli ayrim joylar hosil bo'lgan edi. Hech kim shkafni tushirib yubormagan yoki panelni egib yubormagan. Zarar faqat yuzaki qoplamada, shunday nozikki, dokdagi yorug'likda uni sezib olish qiyin, shuningdek, kengroq tekshirishdan oldin uni o'chirib yuborish ham oson edi. Ekipaj shu birlikni alohida qilib qo'ydi, uning chetlarini fotosuratga oldi va paketlash ro'yxatini olmoqchi bo'ldi.
Nam ob-havo sharoitida konteyner kelganda ekipaj nimalarni qayd etgan
Chiziqsimon izlar eshik chetlarida qayerda to'planadi
Belgilar tasodifiy emas edi. Ular uzun aylanish davomida metall shkaf qo'rqinlarga, qo'shni qutilarga va konteynerning tagiga tegadigan vertikal eshik yopishqoqlari va pastki reyka bo'ylab guruhlanib ketgan. Keng eshik yuzlari tozalikda qolgan, shu sababli puxta qoplam butun sirt bo'ylab buzilmagan. Faqat kontakt nuqtalari o'ziga xos metallga ishqalanib ketgan. Bu namuna qadoqlash va boshqarish bilan bog'liq, bo'yoq chizig'idagi nuqson bilan emas.
Ramkada hech qanday botish ko'rinmadi
Qoplam muammosini tuzilma muammosidan ajratish partiyani bevosita rad etilishdan saqlab qoldi. Ramka, charniplar va kamlar hammasi aniq o'lchangan; eshiklar hali ham qisqilmasdan aylanadi va qulflanuvchi boltlar o'z buruvish momentini saqlab qolgan. Bu muhim, chunki egilgan ramka nozik boshqarishga ishora qilgan bo'lardi, ammo buzilgan qoplam bilan butun ramka sirtini tayyorlashga ishora qilgan. G'uruh bu farqni tekshirish varaqasiga qayd etdi va ta'sirlangan birliklarni qaytarish o'rniga nazorat ostidagi qayta ishlash uchun belgiladi.
Nima uchun mayda xashalash rust hosil qilishga sabab bo'ladi?
Kondensat tuzni parda singari shaklda buzilgan joyga olib boradi
Okean havosi deyarli doim nam bo'ladi va germetik idish issiq kunlar va sovuq kechalar orasida sikl qiladi. Namlik sovuq po'latda kondensatsiya bo'ladi, havoda va qadoqlashda bor bo'lgan mikdordagi tuzlarni yig'ib oladi va po'latning ochiq qismiga yetib boradigan har qanday mikroshakka yoki xashalashga tushadi. Shu nozik elektrolit ochiq po'latga urilganda kichik korroziya hujayrasi boshlanadi va rust atrofdagi qoplam ostida tarqaladi. Doksda faqat chizilgan ko'rinishidagi metall shkaf omborda kengayuvchi dog'ga aylanishi mumkin. Ko'rinadigan chang qatlam — bu birinchi himoya emas, balki oxirgi himoyadir va uning buzilishi pastda joylashgan birikmani ochib qo'yadi.
Qoplam qalinligidan ko'ra yopishuv muhimroq
Yuklama qaytarilganda metall shkafga qalinroq qatlam tanlashga moyil bo'lish mumkin, lekin faqat qalinlik chiziqning dog'ga aylanishini to'xtata olmaydi. Buni adgeziya (yopishuv) qiladi. To'g'ri tayyorlangan sirtga biriktirilgan parda chiziqning chegaralarida ko'tarilishni qilmasligi uchun korroziyaga boshlanish uchun kamroq joy qoldiradi. Qalin, lekin yomon biriktirilgan qatlam namlik uning ostiga kirganda varaqdek qopqoqqa aylanib ketadi. Adgeziyani tekshirish uchun kesishma (crosshatch) usuli va tuzli suv bug'i ta'siri qatlamning yorug'lik doirasidan ko'ra birikishini sinovdan o'tkazadi.
Adgeziyani sof po'latdan tashqari qurish
Pudrani qo'llashdan oldin: yog'ni o'chirish va fosfatlash
Metal shkafchalar ustida ish boshlanishidan oldin rang qo'llaniladi. Sovuq siqilgan varaq kesish va egilish liniyasidan chiqqanda uning ustida bo'yoq purkagich yashirib bo'lmasdigan moy, mayda metall changi va qo'llash belgilari qoladi. Moylarni olib tashlash ushbu qoldiqlarni yo'q qiladi, fosfatlash esa metall sirtini ingichka kristall qatlamga aylantirib, changli bo'yoqni mustahkamlaydi va ochiq joylarda korroziyani sekinlatadi. Bu bosqichlarning har ikkalasini o'tkazib yuborish — tozalangan ko'rinadigan panelga bo'yoq qatlamini qo'yish imkonini beradi, lekin u haqiqatan ham mahkamlanmaydi. 1992-yilda tashkil etilgan va 30 000 kvadrat metr maydonni egallagan Luoyang Huawei Office Furniture Co., Ltd kompaniyasida bu oldindan tayyorlash bosqichi alohida nazorat qilinadigan bosqichdir va uning o'z tekshiruvlari mavjud, chunki keyingi bosqichdagi pechlar hech qachon tayyorlanmagan sirtga tuzatish kiritolmaydi.
Elektrostatik purkash, pechda quritish, mahkamlanishni tekshirish
Yuzaki tayyorlangandan so'ng, zaryadlangan chang pishiriq qilinadi, shunda u faqat tekis yuzalarga emas, balki chetlar va burchaklarga ham o'raladi. Keyin panellar quritish pechiga o'tkaziladi, bu yerda chang eriydi, oqadi va uzluksiz qoplam hosil qilish uchun bir-biriga bog'lanadi; qoplamning to'liq adgeziyaga erishishi yoki yumshoq va qotirma qilishga moyil qolishi shu joydagi vaqt va haroratga bog'liq. Juda tez tortilgan metall shkaf ko'rinmasa ham yakunlangan bo'lib, oddiy lenta yoki kesish testida muvaffaqiyatsizlikka uchraydi. Namunali panellarga tuzli suv bug'i ta'siri va sikl testlari, hatto oylik ishlab chiqarish 10 000 dona bo'lganda ham ushbu bog'lanishni takrorlanuvchan tarzda baholash imkonini beradi. Foydali savol qoplam qanchalik qalin ko'rinishi emas, balki oldingi bosqichlar aniq talablarga mos kelganligi edi.
Sotib olish buyurtmasida ko'rsatiladigan tekshiruvlar
ISO, ANSI, OSHA va NFPA standartlari aslida nimalarni qamrab oladi
Standartlar, metall shkaf yetkazilganda qabul qilish do'konida harakat qilish uchun xaridorga til beradi. ISO 9001 standarti oldindan tayyorlash va quritish jarayonini hujjatlarga tushirishni belgilaydi, ISO 14001 esa ortiqcha puder (overspray) va chiqindi boshqaruvini muhokama qiladi; uchinchi tomon tomonidan audit qilingan tizimda ishlaydigan zavod bu bosqichlarni kuzatib borish imkonini beradi. ANSI/BIFMA X5.9 saqlash birliklari uchun mustahkamlik va doimiylik talablarini belgilaydi, ANSI Z535.4 esa birlikda bo'lishi kerak bo'lgan xavfsizlik va yuk etiketlarini qamrab oladi. OSHA 29 CFR 1910 Subpart S puderli bo'yoqni sepish kabinalari va quritish pechlarining elektr tarmog'ini tartibga soladi, NFPA 1 esa puderli bo'yoq qo'llash bilan bog'liq yong'in kodiga oid talablarni belgilaydi.
Metall shkaf sotib olish: liniya qanday oldindan tayyorlash usulidan foydalanishini so'rang, bir xil ishlab chiqarish partiyasidan adgeziya va tuzli purkash natijalarini so'rang va parda quritilganligini, havoda quritilganligini tasdiqlang. Ushbu elementlarni sotib olish buyurtmasiga kiritib qo'ying, shunda yetkaziladigan yukning yozma ma'lumotnomasi bo'lsin.
Metal yadro qutisini yetkazib berilganda tekshirish: eshik chetlarini va pastki reyklarni yon tomonga yorug'likda yurib ko'ring, ochiq metallga yetgan har qanday shikastni fotosuratga tushiring va ventilyatsiya slotlarida suv to'planmaganligini tekshiring. Qo'shimcha bo'yoq yoki rad etish qarorini qabul qilishdan oldin shikast namunasini qadoqlash usuliga moslashtiring.
Metal yadro qutisidan foydalanish: qurilmani nam pol ustida qo'ymang, uni barqarorlashtirish uchun oyoqlardan foydalaning, qoplamali yuzlarga qutilarni qo'ymang va ventilyatsiya slotlaridan havo o'tishiga imkon bering. Uzoq masofaga tashish paytida mustahkam qoplamani chiziqqa aylantiradigan narsalar — bu bog'lovchi lentalar va qo'shni yuklar.
Metal yadro qutisini parvarish qilish: belgilarni erituvchi emas, balki nozik detergент bilan tozalang; harorat o'zgarishidan keyin kondensatsiyani quriting va ochiq chetlarni darhol mos keladigan qo'shimcha bo'yoq bilan germetiklang. Takrorlanadigan belgilarni kuzatib boring, shunda qadoqlash xatosini aniqlash mumkin.
Tez-tez beriladigan savollar
Savol: Metal yadro qutisi ramkasi zararlanmagan bo'lsa ham, nega zanglangan maydonchalar bilan yetkazib berildi?
A:Dengiz o'tishida tuzli kondensat qoplamadagi mayda shikastlanishlarga kirib, korroziya ochiq po'lat yuzasiga chiqqanda boshlanadi. Ramka mustahkam qoladi, chunki zarar faqat yuzaki parda chegarasida qoladi. Shuning uchun inspektorga struktural tekshiruvlar bilan yakuniy tekshiruvlarni ajratib, har bir belgining joylashgan o'rnini qayd etish kerak. Mustahkam ramka va zaif birikma pretreatmentga, emas, ishlov berishga ishora qiladi.
Savol: Changli qoplamani qo'llashdan oldin fosfatlash nima vazifasini bajaradi?
A:Fosfatlash degrezing qilingan po'lat yuzasini changli qoplamaga mahkamlanish va ochiq chetlarda korrozni sekinlashtirish uchun nozik kristall qatlamga aylantiradi. Faqat degrezing yog'ni olib tashlaydi, lekin anchagina mahkamlanish uchun mos bo'lmagan silliq yuzani qoldiradi. Ikki bosqich birgalikda metall kabinetning yakuniy qoplamasi chiziq hosil bo'lganda saqlanadimi yoki undan ajralib ketadimi, shuni hal qiladi. Ikkalasidan birortasini o'tkazib yuborish keyinchalik yomon birikmaga sabab bo'ladi.
Savol: Xaridor konteyner jo'natilishidan oldin qoplamani birikmasini qanday tekshirishi mumkin?
A:Bir xil ishlab chiqarish partiyasidan olingan yopishqoqlik va tuzli bulut natijalarini, shuningdek, ular bilan birga keladigan pechda quritish yozuvlarini so'rang. Namuna panelda kesilgan chetda tortish sinovi parda qanday ko'tarilishini ko'rsatadi. Bu tekshiruvlar rang ostidagi bog'lanishni tasvirlaydi, bu esa yorqin sirt ko'z bilan aniqlab bo'lmaydi.
Savol: Qalinroq changli qoplam dengiz orqali yetkazib berish paytida chiziq qoldirishni oldini oladimi?
A:Qalinlik abraziv ta'sirga chidamlilikni oshiradi, lekin qayd etilgan chiziq mahalliy qolishini yoki kengayishini yopishqoqlik aniqlaydi. Yomon tayyorlangan po'lat ustiga qo'yilgan qalin qoplam namlik uning ostiga kirganda varaq-sifatida qoplamni qaytarib olishi mumkin, aks holda yaxshi bog'langan qoplam shikastlanish joyida saqlanadi. Quritish vaqt hamda harorati qo'llanilgan chang miqdori kabi muhimdir.
Savol: Qoplam chizig'i va garderob uchun qaysi standartlar amal qiladi?
A:ISO 9001 standartlari hujjatlashtirilgan oldindan qayta ishlash va quritish jarayonini, ISO 14001 esa ortiqcha puxta bo‘ron va chiqindi bilan ishlashni belgilaydi. ANSI/BIFMA X5.9 saqlash qurilmasining doimiylik talablarini belgilaydi, ANSI Z535.4 esa uning yorliqlarini tartibga soladi. OSHA 29 CFR 1910 Subpart S g‘ovak va pech simlarini, NFPA 1 esa changli ishlar bilan bog‘liq yong‘in kodini tartibga soladi.
S: Belgilar topilganda qabul qiluvchi guruh nima qilishi kerak?
A:Qurilmani tomonidan ajratib qo‘ying, eshik chetlarini va pastki reykalarni fotosuratga oling va har bir shikastlanishning metallning ochiq qismiga yetib borganligini yozib oling. Ramkalar hali ham to‘g‘ri turishini va qulflar ishlashini tekshiring, so‘ng belgilar namunasi bilan partiyani qanday bog‘lab va qatlamlab qo‘yganligini solishtiring. Yuzaki shikastlanishlar uchun nazorat ostidagi qayta ishlash mos keladi; egilgan ramka boshqa muhokama talab qiladi.