
 EN
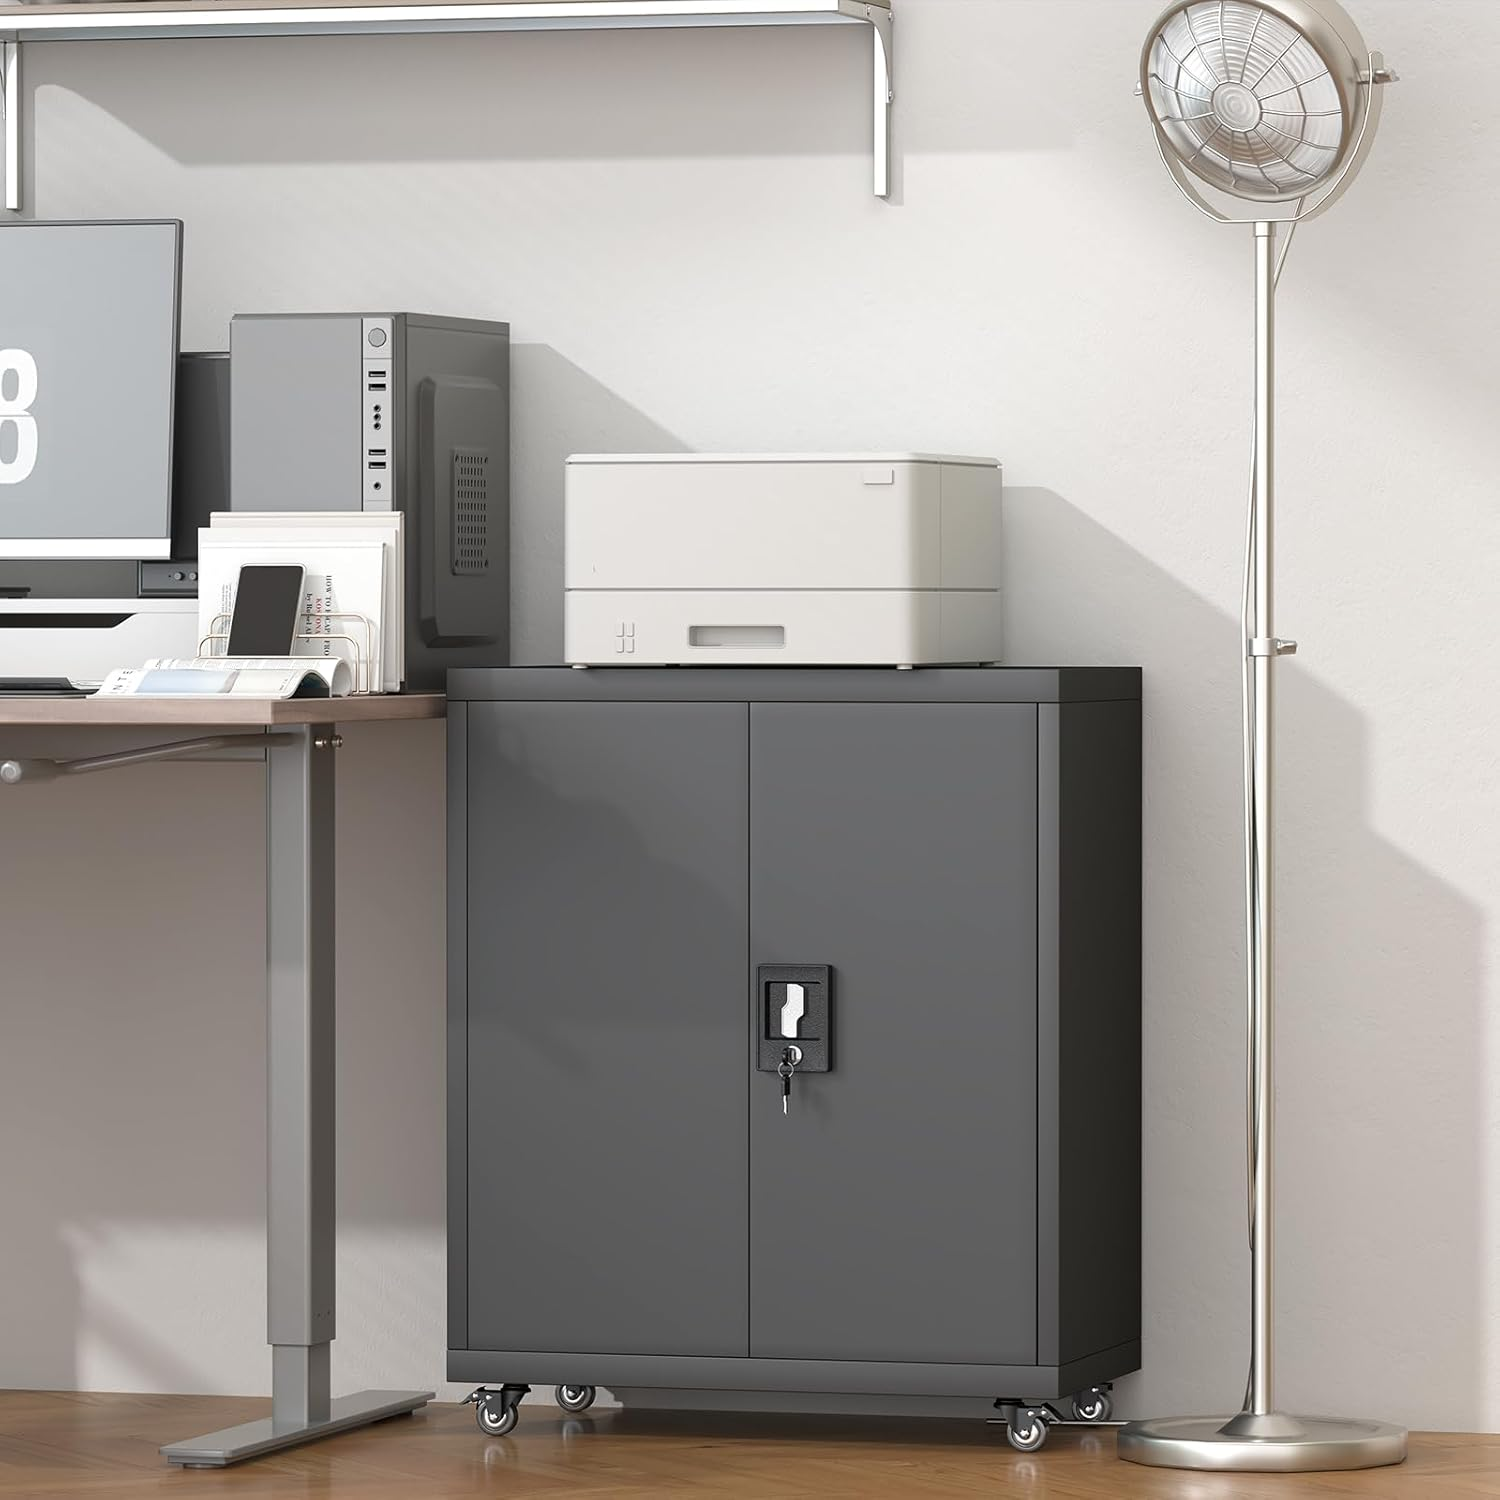
O'rtacha soatga kelganda nusxa olish xonasi xodimlarning varaq to'plamlarini qo'yib, yuklangan papkalarni qutilarga solib turadigan navbati bo'lib aylanadi. Nusxalash apparati yonidagi shkafcha shu harakatni qabul qiladi: aravachaning burchaklari pastki chetga uriladi, barmoq bo'g'imlari tutqichni uradi va qog'oz changi har bir shovqiniga cho'kadi. Bu tarix spetsifikatsiya varaqda emas, balki yuzaga chiqadi. Chet burchaklari avvalo yorqinliklarini yo'qotadi, tutqichdagi bo'yoq qo'llar qo'yiladigan joylarda ingichka bo'ladi va g'altak yaqinidagi mayda chip rust hosil qilishga sabab bo'ladi. Shunday zonada foydalanish uchun mo'ljallangan metall fayl shkafchasi uning qanday yoshlanishiga qarab baholanadi, shuning uchun oldindan tayyorlash va chet dizayni katalogdagi rasmdan muhimroqdir. Eshishni o'qish broshyuralardan ko'ra ko'proq ma'lumot beradi.
Nusxalash apparati yonida: Yuzning bir haftalik o'qishlari
Qo'llar ostida tutqichdagi bo'yoq qayerda ingichkalashadi
Tutqich — bu metall fayl shkafining eng ko'p tegiladigan qismi. Qo'llar, kalit halqalari va yenglar minglab marta bir xil qoplamaga uriladi. Birinchi belgi — bu xashak emas, balki yorqinlikdagi o'zgarish: matstsiz kukunli qoplamaning silliq joyga ishqalanib ketgan yorqin maydoni. Davom etaversa, ishqalanib ketgan maydon rangini yo'qotadi, so'ngra ochiq po'latni namoyon qiladi. Bu jarayon — tozalash muammosi emas, balki qoplamani qo'pol qilish muammosidir. Qog'oz changini aralash tirnoqlab olib tashlash hech qachon yorqinlikni tiklamaydi, chunki bu — yuqori qismida chang emas, balki ingichka qoplamadan o'tib mexanik ishqalanish natijasidir.
Yoshlanish qirralar va burchaklarda tekis panellarga qaraganda tezroq sodir bo'ladi
Tekis eshik panellari yangi holatda qoladi, ammo metall fayl shkafining atrofi boshqa hikoya aytadi. O'tkir to'g'ri burchakli chetlar aravacha urilishlaridan kelib chiqqan ta'sirni jamlab oladi va changli qoplam quritish paytida pichoq uchi shaklidagi burchakda ingichka qoladi. Bu ingichka qirra urilganda chip qo'rin chizig'i bo'ylab tarqaladi. Yuvalangan chetlar boshqacha xatti-harakat qiladi: qoplam radius bo'ylab o'raladi, shuning uchun urilish rangni qoplamasdan, balki metallni botiradi. Bir chop etish zonasidan olingan anonim maydon jurnali shu namunani takrorlaydi — yeyilgan burchaklar va butun markazlar. Dastlab keng egilish radiuslarini belgilash bu kontrastni kamaytiradi.
Nega kichik chiplar ta'minot xavfiga aylanadi
Chipni zaif oldindan qayta ishlashga borib taqalish
Chipslar odatda ko'rinadigan joydan boshlanmaydi. Havo o'tkazgich yaqinidagi qopqoqni ko'tarib tashlasangiz, uning ostidagi po'lat ko'pincha rustga uchramas, balki oldindan ishlash bosqichiga ishora qiladi. Sovutlangan po'lat varaq mill moyi va nozik oksid qatlam bilan yetib keladi. Agar moy olib tashlash va fosfatlash liniyasi shu qatlamni olib tashlamasa, fosfat konversiya qoplamasi bir xil usulda tutunmaydi va changli qoplam zaif interfeysda yotadi. Shunda birikish kimyoviy jarayonga emas, balki omadga bog'liq bo'ladi. Birinchi faslda chetlarning chiplanishi odatda foydalanuvchining qattiq ishlatishidan emas, balki biror bathning o'tkazib yuborilishi yoki eskirgan oldindan ishlash kimyoviy vositalaridan kelib chiqadi. Liniyaning fosfatlash bosqichini qanday nazorat qilishini so'rash, doimiy metall arxiv shkafini faqat ko'rinishi yaxshi bo'lgan shkafdandan ajratib beradi.
Mayda chiplanish faqat ko'rinishi yaxshi bo'lgan holatda qolmaydi
Yagona chip — kichik hodisa, lekin u uzun davom etadi. Polni vishalash va nam havodan kelib chiqqan namlik ochiq po'latga yetib boradi va rust atrofdagi parda ostiga kirib, uning yana ko'proq qismini ko'tarib turadi. Nusxa olish maydonida jarayon tezroq kechadi, chunki qog'oz changi sirtga namlikni saqlab turadi. B2B xaridor bir necha o'nlab birlamliklarni buyurtma qilganda, tarqoq chip lar bir xil pol ustida noaniq ko'rinishni yaratadi, so'ngra almashtirish so'rovlari va mehnat soatlari bilan yakunlanadi. To'liq ishlab chiqarishdan oldin namuna ustida tekshiriladigan birinchi darajali talab sifatida sirt tayyorlashni qo'llash, allaqachon o'rnatilgan shkaf larni qayta ishlashga sarflanadigan xarajatlardan ancha arzon.
Fosfatlanish po'latga haqiqatan ham nima qiladi
Dastlabki moylarni olib tashlaydigan yog'ni o'chirish bosqichi
Oldindan qayta ishlash ketma-ketlikdan iborat bo'lib, har bir bosqich keyingisini ta'minlaydi. Ishqoriy yog'ni o'chirish sovutilgan po'lat varaqdan g'ildirak yog'i va qo'llash yog'ini olib tashlaydi; keyin tozalovchi suv bilan yuviladi, shunda sirt faolligini oshiruvchi parda qolmasin. Faqat shundan keyin fosfatlanish bathi metall bilan reaksiyaga kirishib, mikrokristallik konversiya qatlamini hosil qiladi. Bu — yopishuvni yaxshilash uchun sirt maydonini kengaytiruvchi va pastki qatlamda korroziyani sekinlashtiruvchi erimaydigan fosfat parda. Yuvishni o'tkazib yuborish yoki bathni tezlashtirish qatlamni nozik qiladi, bu esa hech qanday chang bilan yashirilmaydi. Ketma-ketlikni tushunish xaridorga metal fayl shkafining sirti bo'rtma chiqarishdan oldin qanday tayyorlanganligini, balki unga rang berilganligini so'rash imkonini beradi.
Elektrostatik chang qanday qilib qobiqqa aylanadi
Sifatli pishirish — oxirgi bosqich. Elektrostatik changli qoplamda quruq zarrachalar elektr zaryadlanadi, shu sababli ular chetlar va burchaklarga tekis o'raladi; so'ngra pishirish pechida zarrachalar eritiladi va uzluksiz qobiq hosil qilish uchun bir-biriga bog'lanadi. Pechda ushlab turish vaqtini va haroratini moslashtirish orqali qobiq to'liq yopishib qoladimi yoki qaymoqsimon va maydalanadimi aniqlanadi. To'g'ri pishirilgan yuzaki qo'l bilan ishlatilganda yaxshi qoladi; yetarli pishirilmagan yuzaki fingernail bilan maydalansa bo'ladi. Yopishuv sifati ko'rinadigan joyda (masalan, namoyish zalida) ko'z bilan emas, balki kesishli lenta sinovlari va tuzli bulut testi orqali tekshiriladi. Nusxalash xonasiga mo'ljallangan metall fayl shkafining kundalik foydalanish sirti — bu pishirilgan qobiqdir, shuning uchun rang mosligi qadar pishirishni nazorat qilish ham muhim.
Standartlar, Chiqish Qoidalar va Kunlik Odatlar
Mustaqil standartlar o'lchanadigan asosiy me'yorni belgilaydi
Bardoshlik haqidagi da'volarni nashr etilgan standartlarga moslashtirganda tekshirish mumkin. ANSI/BIFMA X5.9 saqlash qurilmalari uchun mustahkamlik va sikl sinovlarini belgilaydi; shu tufayli metall fayl kabinetining yuklangan yorituvchilari va yuzaki bardoshligi uchun aniq me'yorida bar belgilanadi. ISO 9001 jarayon nazoratini ifodalaydi — bu xuddi 1992-yilda Luoyangda tashkil etilgan ishlab chiqaruvchi kompaniya 30 000 kvadrat metr maydonli korxonada oyiga 10 000 dona mahsulot ishlab chiqarishda qo'llagan bir xil mutaxassislilikdir. OSHA 29 CFR 1910.37 chiqish yo'nalishlarini tartibga soladi, shuning uchun kopiyalash apparati yonidagi kabinet koridor kengligini toraytirmasligi kerak. NFPA 1 — Yonish kodlari — bunday jihozlarning atrofidagi bo'shliqlarni belgilaydi. Hammasi birgalikda yuzaki haqidagi da'volarni taklif talablari sifatida aylantiradi.
Metall fayl kabinetini sotib olish: namuna sifatida ko'rgazma xonasidagi emas, balki ishlab chiqarish liniyasidan olingan namunani so'rang va tutqichning qirrasini ovqatlab, qoplamning qurish qattikligini his qiling. Degrezing, yuvish va fosfatlashni o'z ichiga olgan oldindan qayta ishlash ketma-ketligini yozma ravishda tasdiqlang va chizmada egilish radiusini alohida ko'rsating.
Metal fayl shkafini yetkazib berilganda tekshirish: burchak radiuslarini va qoʻyilgan qirralarni yupqa qoplam uchun tekshiring, yashirin qirradan lenta tortib koʻring va rangni paletta boʻylab solishtiring. Qirralarning yorqinligi tekis panellarga nisbatan farq qilsa, shu birliklarni rad eting, chunki bu mos kelmaslik changlatishda tengsiz kukun qoplamini koʻrsatadi.
Metal fayl shkafidan foydalanish: uni nusxalash apparati chiqish yoʻnalishidan uzoqda joylashtiring, aravachalar harakatini pastki qirrada toʻxtating va qutilarni qattiq yopmang, chunki bu gʻildirak va tutqich kontakt nuqtalaridagi qoplamga zarar yetkazadi.
Metal fayl shkafini parvarish qilish: qogʻoz changini nam erituvchilar oʻrniga quruq, yumshoq gazlama bilan artib tashlang, istalgan chipni mos ravishda tanlangan marker bilan darhol toʻldiring va qaytariladigan ishlash joylarini kuzatib boring, shunda keyingi buyurtmada shu joylarga qalinroq qoplam belgilash mumkin.
Tez-tez beriladigan savollar
Savol: Nima uchun tutqich eshik panelidan oldin oʻzining qoplamini yoʻqotadi?
A:Tutqichlar kuniga minglab marta qo'llar, halqalar va qo'lda yopiladigan qismlar bilan kuchli surilish ta'siriga uchraydi, shu bilan birga tekis eshik paneli aksariyat vaqtda harakatsiz havoga duch keladi. Matss rangli kukun avval yorqin polirovka qilinadi, so'ngra ingichka qilinadi, keyin esa metallning o'zini ochib beradi. Bu — yuzaki qatlamning mexanik ishlashi, chang emas. Qattiqroq quritish usuli va yumaloq tutqich tanlash o'zgarishni sekinlashtiradi, lekin doimiy aloqani butunlay yo'q qila olmaydi; shuning uchun bandlik ko'p bo'lgan joylarda metall fayl shkafining qaysi qismida bo'lmasin, tutqichlar doim birinchi o'zgaradi.
Savol: Havo o'tkazuvchanlikni ta'minlovchi qism yaqinidagi mayda chiplarni keyingi buyurtma paytigacha e'tiborsiz qoldirish mumkinmi?
A:Chipni e'tiborsiz qoldirish namlik va qog'oz changini metallning ochiq sirtiga yetkazadi; natijada rust atrofidagi parda ostida tarqalib, keyingi haftalarda qoplama qatlami yana ko'proq ko'tariladi. Nam nusxalash joyida bu dog' quruq panelda bo'lganidan tezroq tarqaladi. Chip paydo bo'lganda darhol mos rangli qoplama poydevori bilan to'ldiring va joyini belgilab qo'ying. Agar chiplarning joylashuv xaritasi yozib borilsa, keyingi buyurtmada to'liq seriya ishlab chiqarilishidan oldin qayerga qo'shimcha qoplama qatlami kerakligini aniqlash mumkin.
Savol: Fosfatlanish oldi qayta ishlash faktik ravishda yig'iladigan shkafga nima qo'shadi?
A:Fosfatlanish — degrezing mill moyini olib tashlagandan keyin tozalangan sovutlangan po'lat ustida noyob, erimaydigan konversiya qatlamini hosil qiladi. Bu mikrokristall teri poydevor sifatida changli qoplamaga kengroq sirt beradi va qoplamada keyinchalik shikastlanish sodir bo'lganda korroziyani sekinlashtiradi. Uni qo'llamasdan qoplamani biriktirish faqat noyob, biroz moyli sirtga tayanadi va ishlatish jarayonida tezda buziladi. Bu bo'yoq emas va rang qo'shmaydi, lekin metall arxiv shkafi kunlik foydalanishda o'z qoplamasini saqlab qolishini aniq belgilaydi.
Savol: Xaridor partiyaviy buyurtma berishdan oldin qoplamani biriktirishini qanday tekshirishi kerak?
A:Haqiqiy ishlab chiqarish jarayonidan olingan namuna so'rang, so'ngra yashirin qirradan kesishli lenta tortish va tutqichda barmoq tirnoqlari bilan ishlatish sinovini o'tkazing. Tekis panellarga nisbatan burchaklarning yorqinligini solishtiring, chunki mos kelmaslik changlangan qoplamning tengsiz tarzda o'ralganligini ko'rsatadi. Yozilgan oldindan tayyorlash ketma-ketligi va quritish parametrlarini so'rang. Degrezing, fosfatlash va quritish bosqichlariga ishonch hosil qilgan etkazib beruvchi ularni ulashadi, ammo noaniq javob odatda qadam o'tkazadigan liniyaga ishora qiladi.
Savol: Changlangan birlik nusxa olish xonasida boshqa e'tibor talab qiladimi?
A:Chang qoplamining parda qatlami quruq artishga chidamli, lekin sirtning yumshatilishiga sabab bo'ladigan namlikni saqlash va erituvchi tozalagichlardan norozilik bildiradi. Nusxa olish xonasida qog'oz changi qirralarga namlikni ushlab turadi, shuning uchun tez-tez ishlatiladigan yumshoq quruq gazlama nam tozalashdan ko'ra samaraliroq. Aravachalarni pastki qirradan uzoqda saqlang va qutilarni qattiq yopishdan saqlaning, chunki bu kontakt nuqtalarida qoplamga zarar yetkazadi. Bu odatlar metall fayl shkafining keyingi qayta ishlashidan ancha uzoq muddat davomida quritilgan qoplamni saqlaydi.
Savol: Qanday standartlar shkaf chiqish yo'nalishiga yaqin joylashganda yordam beradi?
A:Chiqish yo'nalishiga yaqin joylashish OSHA 29 CFR 1910.37 ni muhokama qilishga sabab bo'ladi, chunki saqlanayotgan birliklar koridorning enini toraytirmasligi kerak. NFPA 1 — Yonish kodlari — nusxalash uskunalari atrofidagi bo'shliqlar va yonuvchan yuklarni belgilaydi. ANSI/BIFMA X5.9 saqlash birliklarining mustahkamligi va sikl sinovlarini qamrab oladi, ISO 9001 esa yakunlovchi jarayonlarda takrorlanadigan jarayon boshqaruvidir. Ularning barchasi xaridorga faqat ko'rinishga tayangan holda emas, balki aniq nuqtalarga asoslangan taklif berish imkonini beradi.