
 EN
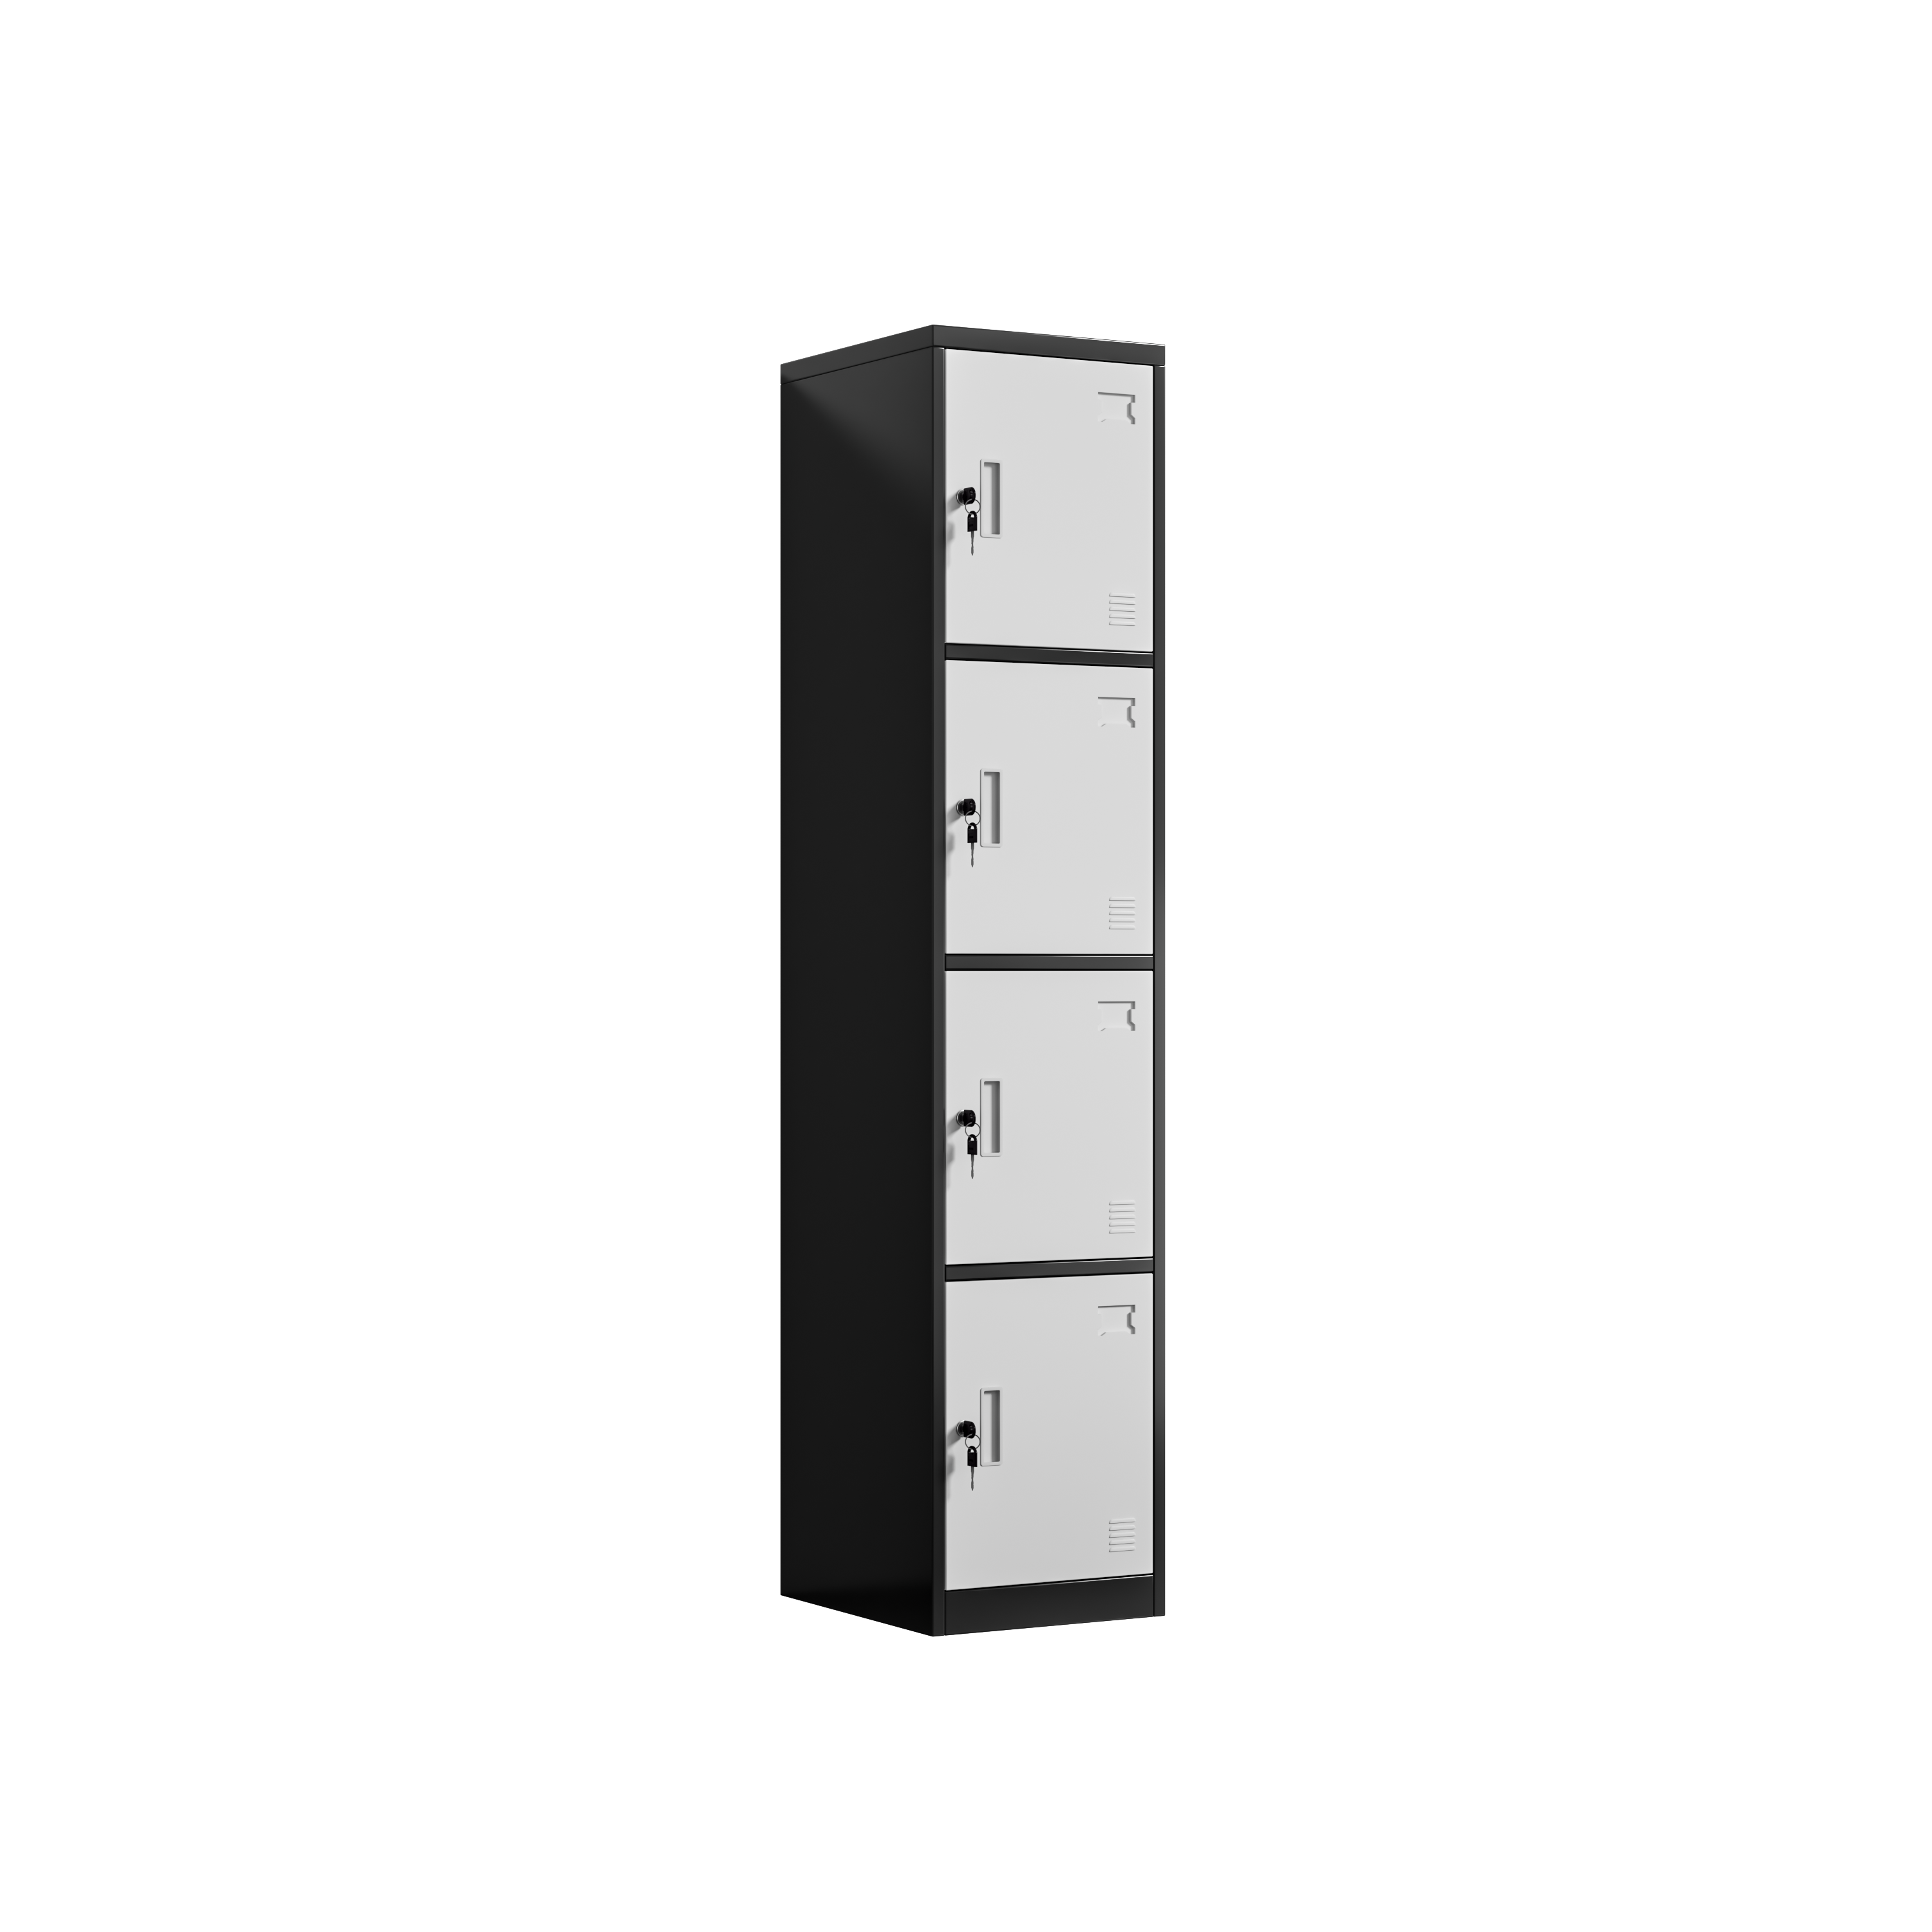
Container đã vượt qua những vùng biển ấm và ẩm ướt, và cảng vẫn còn mùi muối khi cửa container mở ra. Dọc theo mép dưới của tủ locker kim loại đầu tiên, một vệt nhạt cho thấy vị trí dây đai cọ xát trong quá trình xếp hàng. Gần các góc dưới, những đốm nhỏ màu gỉ sắt xuất hiện do ngưng tụ nước đọng quanh các khe thông gió. Không ai làm rơi hay làm móp tấm vỏ tủ. Toàn bộ hư hại chỉ nằm ở lớp hoàn thiện — mỏng đến mức khó phát hiện dưới ánh sáng cảng và dễ lau sạch trước khi bất kỳ ai để ý kỹ hơn. Đội ngũ nhân viên đã tách riêng tủ này, chụp ảnh các mép bị ảnh hưởng và kiểm tra danh sách đóng gói.
Một container đến nơi trong thời tiết ẩm ướt: những gì đội ngũ ghi nhận
Vị trí các vết xước tập trung dọc theo mép cửa
Các vết đánh dấu không xuất hiện ngẫu nhiên. Chúng tập trung dọc theo các cạnh đứng của cửa và dọc theo thanh đỡ dưới cùng — những vị trí mà tủ kim loại tiếp xúc với dây đai, các thùng hàng kề bên và sàn container trong suốt quá trình lăn dài. Các mặt phẳng rộng của cửa giữ nguyên sạch sẽ, do đó lớp phủ không bị hỏng trên toàn bộ bề mặt. Chỉ những điểm tiếp xúc bị mài mòn hết lớp phủ để lộ ra kim loại trần. Mô hình này cho thấy vấn đề bắt nguồn từ khâu đóng gói và xử lý, chứ không phải do lỗi trên dây chuyền phun sơn.
Khung không xuất hiện bất kỳ vết lõm nào
Việc phân biệt giữa một vấn đề về lớp phủ và một vấn đề về kết cấu đã giúp lô hàng tránh bị loại bỏ ngay lập tức. Khung, bản lề và khóa cam đều đạt độ chính xác theo yêu cầu; cửa vẫn mở đóng trơn tru không bị kẹt, và các bu-lông tháo lắp vẫn giữ đủ mô-men xoắn quy định. Điều này rất quan trọng vì một khung bị cong sẽ ám chỉ việc xử lý thô bạo, trong khi một khung còn nguyên vẹn nhưng lớp phủ bị hư hại lại chỉ ra vấn đề ở khâu chuẩn bị bề mặt. Đội kiểm tra ghi rõ sự phân biệt này vào biên bản kiểm tra và đánh dấu các đơn vị bị ảnh hưởng để tiến hành sửa chữa có kiểm soát thay vì trả lại.
Tại sao một vết xước mỏng lại biến thành vết gỉ lan rộng?
Hơi ngưng tụ mang theo muối vào chỗ lớp phủ bị bong tróc
Không khí đại dương hiếm khi khô ráo, và một container kín sẽ trải qua chu kỳ thay đổi nhiệt độ giữa những ngày ấm và những đêm mát hơn. Độ ẩm ngưng tụ trên bề mặt thép lạnh, hấp thụ một lượng muối vi lượng từ không khí và bao bì, rồi đọng lại trong bất kỳ lỗ kim hay vết xước nào chạm tới lớp kim loại trần. Khi lớp điện ly mỏng này tiếp xúc với thép lộ ra, một tế bào ăn mòn nhỏ bắt đầu hình thành và gỉ lan dần ra dưới lớp phủ xung quanh. Một tủ locker bằng kim loại trông chỉ bị trầy xước nhẹ trên cầu cảng có thể xuất hiện vết loang lan rộng sau đó trong kho hàng. Lớp bột nhìn thấy được là hàng rào phòng thủ cuối cùng, chứ không phải hàng rào đầu tiên, và bất kỳ chỗ đứt gãy nào trên lớp này đều làm lộ ra lớp kết dính nằm bên dưới.
Độ bám dính quan trọng hơn độ dày của lớp phủ
Việc quy định một lớp phủ dày hơn cho tủ locker kim loại khi lô hàng bị trả lại với nhãn hiệu có vẻ hấp dẫn, nhưng chỉ riêng độ dày không thể ngăn vết xước biến thành vết ố. Độ bám dính mới là yếu tố quyết định. Một màng phủ liên kết chặt với bề mặt đã được xử lý đúng cách sẽ chống lại hiện tượng bong tróc ở mép vết xước, do đó làm giảm số vị trí mà ăn mòn có thể bắt đầu. Ngược lại, một lớp phủ dày nhưng bám dính kém có thể bong ra thành từng mảng ngay khi độ ẩm thấm xuống phía dưới. Các kiểm tra độ bám dính bằng phương pháp rạch ô vuông và thử nghiệm phun muối nhằm đánh giá chính xác độ liên kết này chứ không phải độ bóng quan sát được.
Xây dựng độ bám dính từ thép trần hướng ra ngoài
Trước khi phun sơn tĩnh điện: tẩy dầu mỡ và tạo lớp phosphat
Lớp hoàn thiện trên tủ locker kim loại bắt đầu từ rất lâu trước khi bất kỳ màu sắc nào được phủ lên. Tấm thép cán nguội rời khỏi dây chuyền cắt và uốn với dầu, bụi kim loại mịn và dấu vết do thao tác — những thứ mà súng phun sơn không thể che giấu. Việc tẩy dầu loại bỏ các tạp chất này, còn quá trình phosphat hóa biến bề mặt trần thành một lớp tinh thể mỏng giúp bám chặt bột sơn và làm chậm quá trình ăn mòn tại các vị trí bị lộ. Bỏ qua bất kỳ giai đoạn nào trong hai bước này sẽ dẫn đến một tấm panel trông sạch sẽ nhưng lớp sơn chỉ nằm trên bề mặt mà không thực sự bám dính. Tại Công ty Nội thất Văn phòng Luoyang Huawei Co., Ltd, được thành lập năm 1992 và có diện tích trải rộng trên 30.000 mét vuông, công đoạn xử lý bề mặt ban đầu này là một bước được kiểm soát chặt chẽ với các quy trình kiểm tra riêng, bởi vì các lò sấy ở công đoạn sau không thể khắc phục được một bề mặt chưa từng được chuẩn bị đúng cách.
Phun tĩnh điện, sấy trong lò, kiểm tra độ bám dính
Sau khi bề mặt đã được chuẩn bị, bột sơn tích điện được phun lên sao cho phủ kín các cạnh và góc thay vì chỉ tích tụ trên các mặt phẳng. Sau đó, tấm kim loại di chuyển qua lò làm khô, nơi lớp bột nóng chảy, lan rộng và liên kết chéo để tạo thành một màng liên tục; thời gian và nhiệt độ trong lò quyết định liệu lớp phủ có đạt độ bám dính tối đa hay vẫn còn mềm và dễ bong tróc. Một tủ locker bằng kim loại được lấy ra quá sớm có thể trông hoàn thiện nhưng vẫn không vượt qua được phép thử kéo băng keo hoặc phép thử rạch mạng lưới đơn giản. Việc kiểm tra khả năng chịu muối phun và kiểm tra chu kỳ trên các mẫu tấm cung cấp dữ liệu lặp lại được về độ bám dính này, ngay cả với sản lượng hàng tháng lên tới 10.000 chiếc. Câu hỏi hữu ích không phải là lớp phủ trông dày bao nhiêu, mà là các công đoạn phía trước đó đã được kiểm soát đúng thông số kỹ thuật hay chưa.
Các hạng mục cần nêu rõ trong đơn đặt hàng
ISO, ANSI, OSHA và NFPA thực tế quy định những nội dung gì
Các tiêu chuẩn cung cấp ngôn ngữ cho người mua để bến nhận hàng có thể hành động khi một tủ locker kim loại được giao đến với nhãn mác. ISO 9001 xác định quy trình được tài liệu hóa đằng sau công đoạn xử lý sơ bộ và làm khô, trong khi ISO 14001 đề cập đến việc kiểm soát phun thừa và xử lý chất thải; một nhà máy vận hành theo hệ thống được kiểm toán độc lập từ bên thứ ba sẽ đảm bảo tính truy xuất được cho các bước này. ANSI/BIFMA X5.9 thiết lập các yêu cầu về độ bền và khả năng chịu lực cho các đơn vị lưu trữ, còn ANSI Z535.4 quy định về nhãn an toàn và nhãn tải trọng mà mỗi đơn vị phải mang theo. OSHA 29 CFR 1910 Phụ lục S điều chỉnh việc lắp đặt dây điện cho buồng phun sơn và lò sấy, còn NFPA 1 giải quyết các vấn đề liên quan đến quy định phòng cháy chữa cháy trong quá trình ứng dụng bột phủ.
Khi mua tủ locker kim loại: hãy hỏi nhà cung cấp sử dụng phương pháp xử lý sơ bộ nào, yêu cầu kết quả kiểm tra độ bám dính và thử nghiệm phun muối từ cùng một lô sản xuất, đồng thời xác nhận lớp phủ đã được làm khô hoàn toàn chứ không chỉ phơi khô trong không khí. Ghi rõ những yêu cầu này vào đơn đặt hàng để lô hàng khi giao đến có căn cứ văn bản rõ ràng.
Kiểm tra tủ locker kim loại khi nhận hàng: di chuyển dọc theo các mép cửa và thanh ray dưới dưới ánh sáng xiên, chụp ảnh bất kỳ vết nứt nào lộ ra kim loại trần, và kiểm tra xem các khe thông gió có bị đọng ẩm hay không. So sánh mẫu hư hỏng với phương pháp đóng gói trước khi quyết định xử lý lại hay từ chối.
Sử dụng tủ locker kim loại: đặt thiết bị trên sàn khô ráo bằng chân điều chỉnh độ cao, tránh xếp thùng carton áp sát vào các bề mặt đã phủ lớp bảo vệ, và để không khí lưu thông qua các khe thông gió. Dây đai và hàng hóa đặt cạnh là những yếu tố khiến lớp hoàn thiện nguyên vẹn biến thành các vệt trầy xước trong suốt hành trình dài.
Bảo dưỡng tủ locker kim loại: làm sạch các vết bẩn bằng chất tẩy rửa nhẹ thay vì dung môi làm mềm lớp phủ, lau khô hơi ngưng tụ sau khi nhiệt độ thay đổi đột ngột, và bịt kín ngay lập tức mọi mép hở bằng vật liệu xử lý lại tương thích. Ghi chép lại các vết bẩn lặp lại để xác định lỗi trong quy trình đóng gói.
Các câu hỏi thường gặp
Câu hỏi: Vì sao tủ locker kim loại lại xuất hiện các đốm gỉ khi khung vẫn còn nguyên vẹn?
A:Hơi ngưng tụ chứa muối lắng vào các vết nứt nhỏ trên lớp phủ trong quá trình vận chuyển qua biển, và sự ăn mòn bắt đầu tại những vị trí thép trần bị lộ ra. Khung vẫn nguyên vẹn vì hư hại chỉ giới hạn ở lớp màng bề mặt. Đó là lý do vì sao thanh tra tách riêng việc kiểm tra kết cấu với việc kiểm tra bề mặt hoàn thiện, đồng thời ghi chép vị trí cụ thể của từng dấu hiệu. Một khung nguyên vẹn nhưng liên kết lớp phủ yếu cho thấy vấn đề nằm ở công đoạn xử lý bề mặt ban đầu, chứ không phải do thao tác vận chuyển.
Câu hỏi: Xử lý phosphat thực hiện chức năng gì trước khi phun sơn bột?
A:Xử lý phosphat biến đổi bề mặt thép đã được tẩy dầu thành một lớp tinh thể mỏng, giúp sơn bột bám dính tốt hơn và làm chậm quá trình ăn mòn tại các mép hở. Chỉ tẩy dầu thôi thì loại bỏ được dầu mỡ nhưng để lại bề mặt trơn láng, thiếu điểm neo để bám dính. Cả hai công đoạn này cùng quyết định liệu lớp hoàn thiện của tủ kim loại có giữ nguyên tại vị trí trầy xước hay bong ra khỏi đó. Việc bỏ sót bất kỳ công đoạn nào cũng sẽ dẫn đến độ bám dính kém, biểu hiện rõ ràng sau này.
Câu hỏi: Người mua có thể kiểm tra độ bám dính của lớp phủ như thế nào trước khi container xuất hàng?
A:Yêu cầu cung cấp kết quả kiểm tra độ bám dính và kiểm tra phun muối được lấy từ cùng một mẻ sản xuất, cũng như hồ sơ ghi chép về quá trình sấy trong lò tương ứng. Kiểm tra độ bám dính bằng phương pháp rạch ô vuông trên một tấm mẫu sẽ cho biết lớp phủ có bị bong tróc tại mép các đường rạch hay không. Những kiểm tra này mô tả độ bám dính của lớp phủ bên dưới lớp màu — điều mà bề mặt bóng loáng không thể tiết lộ khi quan sát bằng mắt thường.
Câu hỏi: Lớp phủ bột dày hơn có ngăn ngừa vết xước do vận chuyển đường biển hay không?
A:Độ dày lớp phủ giúp tăng khả năng chống mài mòn, nhưng độ bám dính mới quyết định liệu một vết xước có giới hạn ở khu vực cục bộ hay không. Một lớp phủ bột dày trên bề mặt thép được chuẩn bị kém có thể bong ra thành từng mảng khi độ ẩm thấm vào phía dưới, trong khi một lớp phủ bám dính tốt sẽ vẫn giữ nguyên tại vị trí bị đứt gãy. Thời gian và nhiệt độ sấy đóng vai trò quan trọng ngang bằng với lượng bột được phủ.
Câu hỏi: Các tiêu chuẩn nào áp dụng cho dây chuyền phủ và cho chính tủ đựng?
A:ISO 9001 bao quát quy trình xử lý sơ bộ và làm khô đã được ghi chép đầy đủ, trong khi ISO 14001 đề cập đến hiện tượng phun thừa và xử lý chất thải. ANSI/BIFMA X5.9 xác định các yêu cầu về độ bền cho thiết bị lưu trữ, còn ANSI Z535.4 điều chỉnh nhãn dán trên thiết bị đó. OSHA 29 CFR 1910 Phụ lục S áp dụng cho hệ thống dây điện trong buồng phun và lò sấy, còn NFPA 1 quy định các yêu cầu về phòng cháy chữa cháy liên quan đến công việc phun bột.
Câu hỏi: Đội tiếp nhận nên làm gì khi phát hiện các vết hư hại?
A:Đặt thiết bị sang một bên, chụp ảnh các mép cửa và thanh ray dưới cùng, đồng thời ghi chú xem mỗi vết nứt có chạm tới lớp kim loại trần hay không. Kiểm tra xem khung vẫn giữ đúng vị trí vuông vức và khóa vẫn hoạt động bình thường; sau đó so sánh mẫu vết hư hại với cách mà lô hàng đã được buộc dây và xếp chồng. Việc sửa chữa cục bộ phù hợp với các hư hại bề mặt; còn nếu khung bị cong vênh thì cần trao đổi theo hướng khác.