
 EN
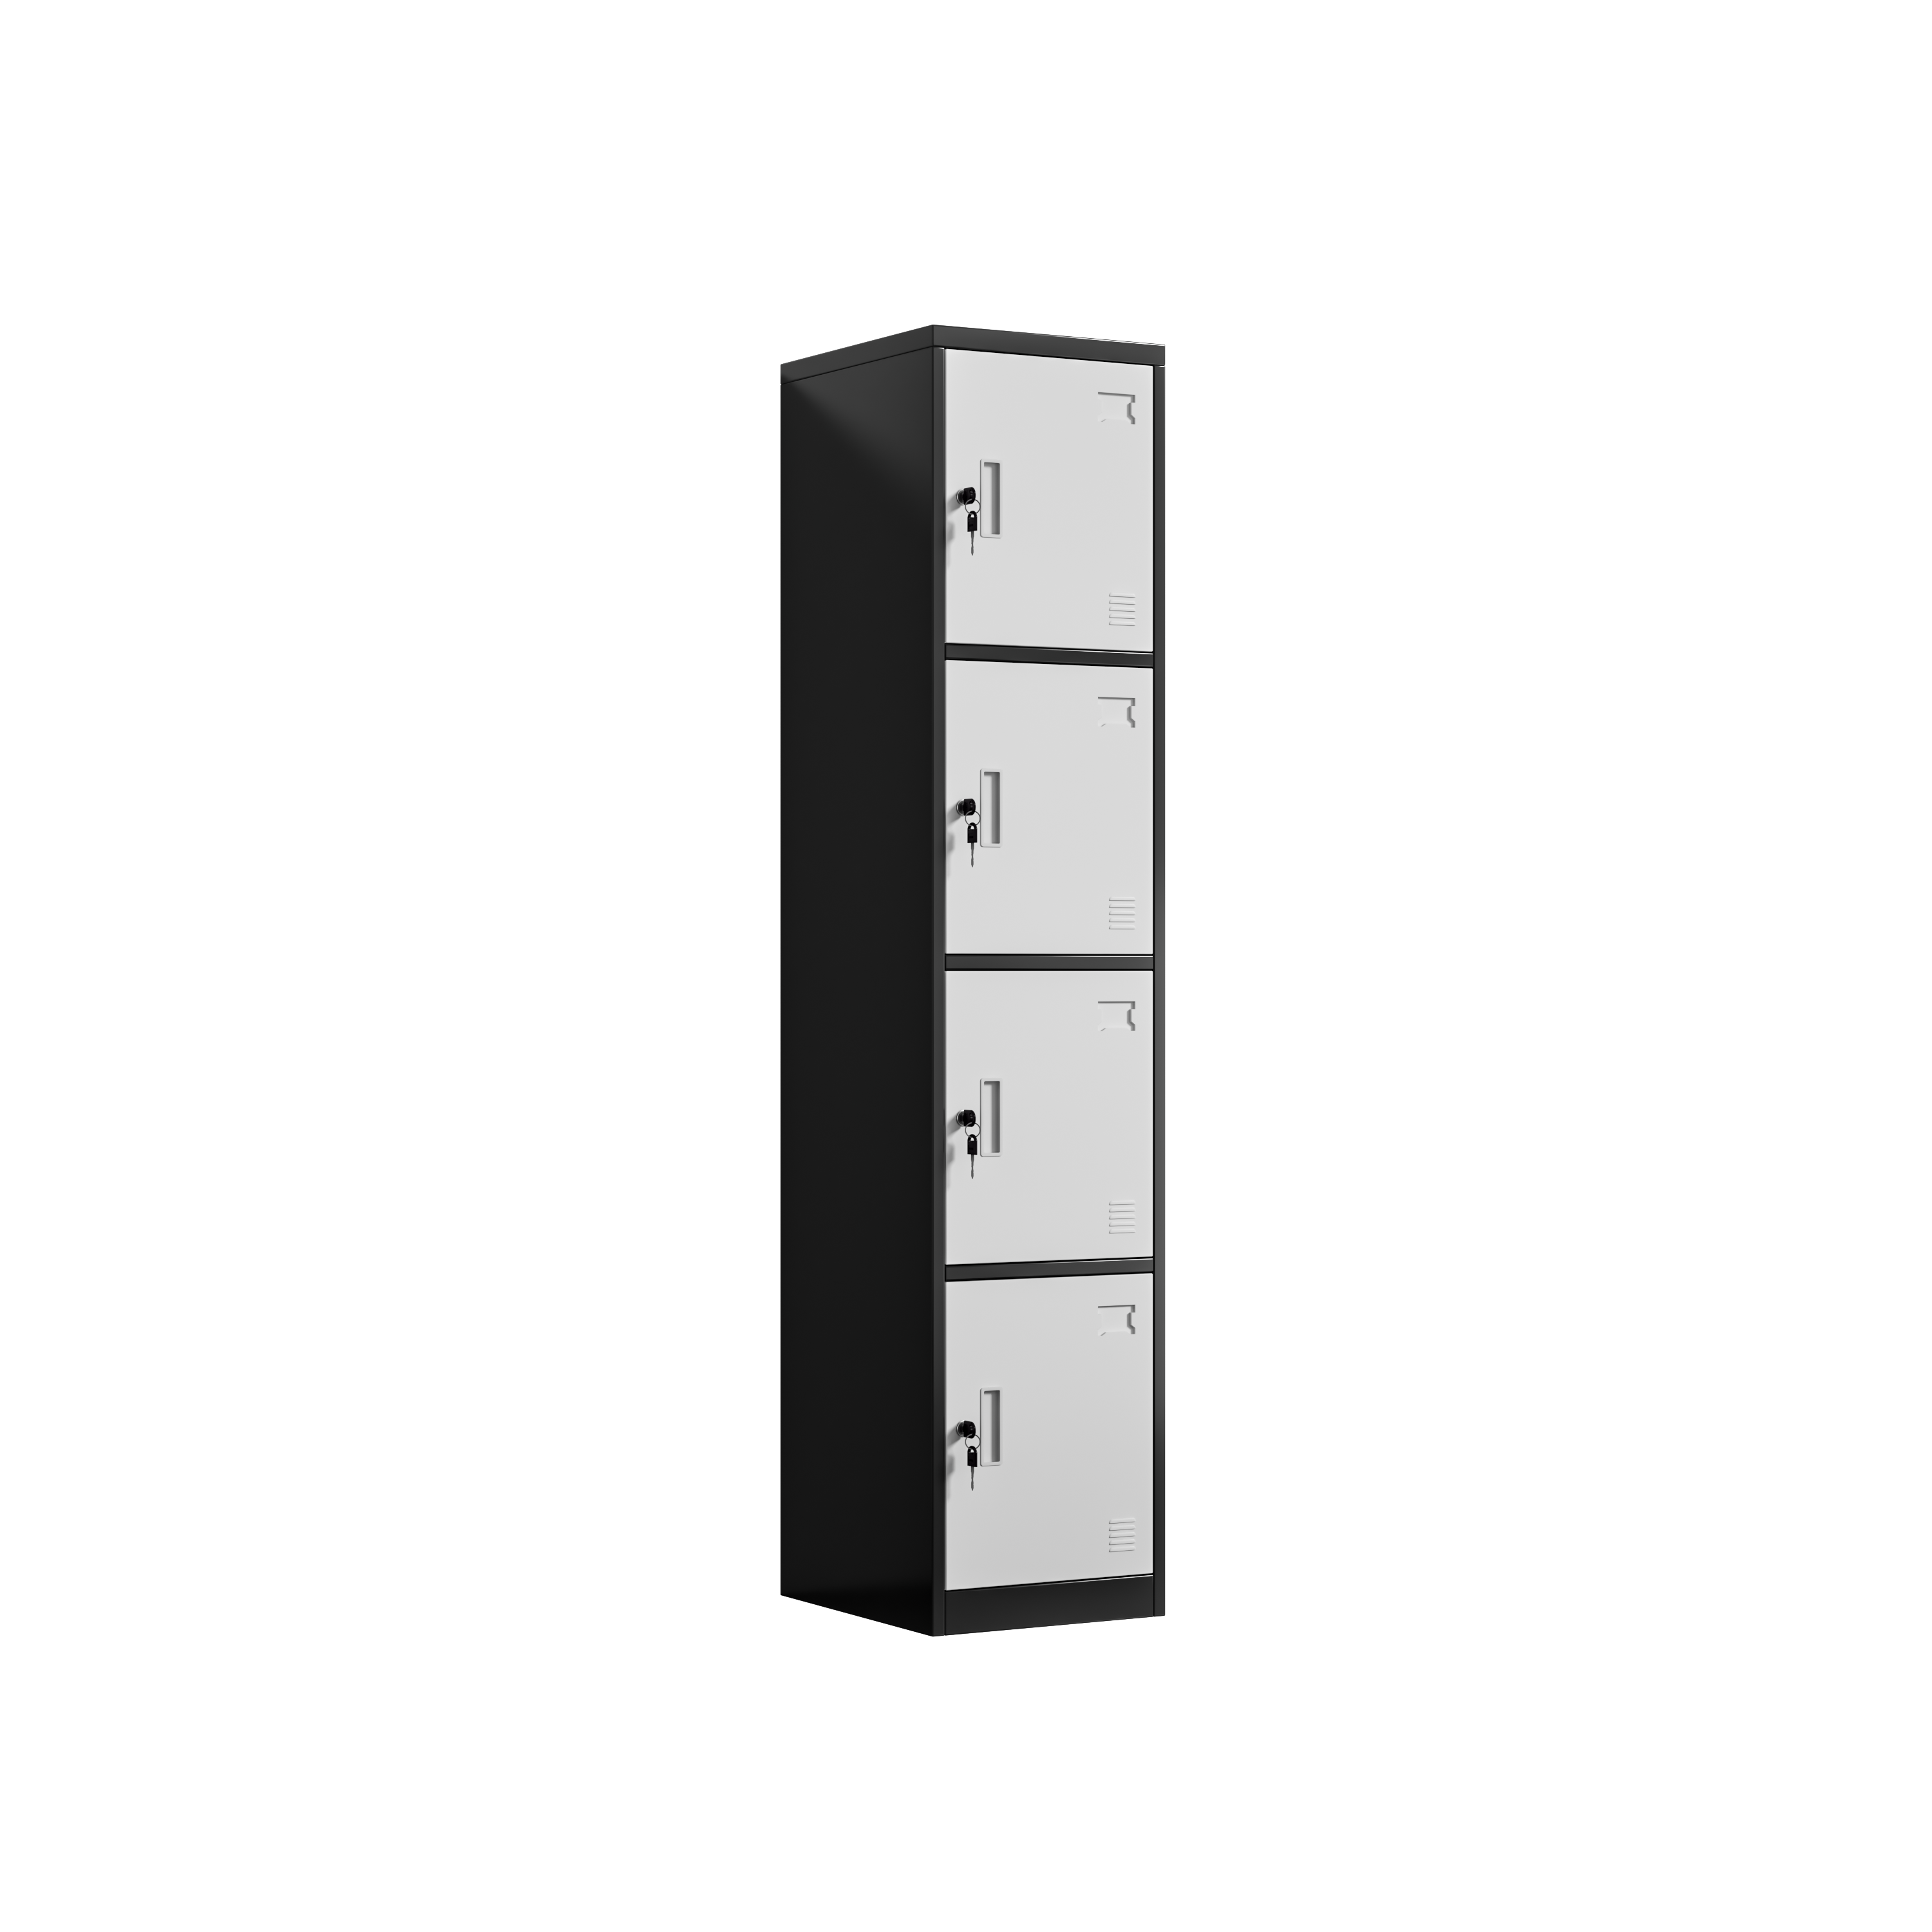
A konténer meleg, nedves tengereken haladt át, és a dokk levegője még mindig sószagot árasztott, amikor a kapuk kinyíltak. Az első fém szekrény alsó szélén egy halvány vonal jelezte, hogy a rögzítőszíj milyen helyen dörzsölődött a szállítás során. A szekrény alsó sarkainál, a szellőzőnyílások mellett kis, rozsdaszínű foltok jelentek meg a lecsapódott nedvességben. Senki sem ejtette le a szekrényt, és senki sem hajlított meg egyetlen panelt sem. A károsodás kizárólag a felületi bevonaton jelent meg – olyan vékony rétegben, hogy a dokkon alig lehetett észrevenni a megvilágításban, és könnyen letörölhető volt, mielőtt bárki közelebbről is megnézte volna. A legénység félretette ezt az egységet, fényképezte a széleket, majd elővette a csomagolási listát.
Egy konténer érkezik páratartalmas időjárásban: amit a legénység rögzített
A karcolási vonalak gyűlési helye az ajtóélek mentén
A jelölések nem véletlenszerűek voltak. A függőleges ajtóéleken és az alsó sínpánton, azaz ott gyűltek össze, ahol egy fémdoboz érintkezik a szíjakkkal, a szomszédos dobozokkal és a konténer padlójával hosszú ideig tartó gördülés közben. A széles ajtófelületek tiszták maradtak, tehát a felületkezelés nem romlott el egész felületen. Csak az érintkezési pontokon kopott le a bevonat a nyers fémig. A minta a csomagolásra és a kezelésre utalt, nem pedig a festékszállító vonal hibájára.
A keretben egyetlen bemélyedés sem látszódott
A felületkezelési probléma elkülönítése a szerkezeti hibától megmentette a tételt a teljes visszautasítástól. A keret, a csuklópántok és a reteszzár méretei megfeleltek az előírásoknak; az ajtók továbbra is simán mozogtak, nem akadtak meg, és a szétszedhető csavarok megtartották a megadott nyomatékot. Ez fontos volt, mert egy deformált keret durva kezelésre utalt volna, míg egy sértetlen keretnél a károsodott bevonat a felületelőkészítés hiányosságára mutatott. A munkacsoport megjegyzést tett erről a különbségről az ellenőrzési lapon, és a sérült egységeket vezérelt utólagos javításra jelölte meg, nem pedig visszaküldésre.
Miért válik egy finom karcolás rozsdafolttá?
A kondenzvíz sót szállít a bevonat megszakadásába
Az óceáni levegő ritkán száraz, és egy zárt konténer naponta váltakozik meleg nappal és hűvösebb éjszakával. A nedvesség lecsapódik a hideg acél felületén, felvesz nyomokban sót a levegőből és a csomagolásból, majd beszivárog bármely tűhegy- vagy karcolásnyi nyílásba, amely a nyers fémre vezet. Amint ez a vékony elektrolit réteg érintkezik a szabadon hagyott acéllal, kis méretű korróziós cella kezd működni, és a rozsda lassan terjed a körülvevő bevonat alatt. Egy kikötőben csak megkarcoltnak tűnő fémtároló később raktárban is látható foltot mutathat. A látható poros réteg az utolsó védelmi vonal, nem az első, és annak megszakadása felfedi az alatta lévő kötőanyagot.
A tapadás fontosabb, mint a bevonat vastagsága
Kísértés, hogy egy fém szekrényre vastagabb bevonatot írjanak elő, ha egy szállítmány visszakerül megjelölve, de a vastagság önmagában nem akadályozza meg, hogy egy karcolás rozsdásodássá váljon. A tapadás akadályozza ezt. Egy megfelelően előkészített felülethez kötött réteg ellenáll annak, hogy a karcolás széleinél felemelkedjen, így kevesebb hely marad a korróziónak, ahol elindulhat. Egy vastag, de rosszul tapadó réteg egyszerűen lehúzódhat, ha nedvesség kerül alája. A rácsos tapadásvizsgálat és a sóspray-teszt ezt a tapadást vizsgálja, nem a látható fényességet.
A tapadás építése a nyers acélról kifelé
A porfesték előtt: zsírtalanítás és foszfátolás
Egy fém szekrény felületkezelése már jóval azelőtt elkezdődik, hogy bármilyen szín fel lenne viszve rá. A hidegen hengerelt lemez a vágó- és hajtóvonalról olajjal, finom fémportól és kezelési nyomokkal érkezik – ezeket a szennyeződéseket egy permetezőpisztoly nem tudja eltakarni. A zsírtalanítás eltávolítja ezeket a maradékokat, a foszfátbevonat-képzés pedig a nyers felületet vékony kristályos réteggé alakítja, amely rögzíti a porfestéket és lassítja a korróziót a kitett területeken. Ha bármelyik lépést kihagyják, akkor egy tisztának látszó panelra ugyan fel lehet hozni egy réteget, de az nem fog valóban tapadni. A 1992-ben alapított, 30 000 négyzetméteres területet elfoglaló Luoyang Huawei Office Furniture Co., Ltd-nél ez az előkezelés egy szigorúan szabályozott lépés, amelyhez saját ellenőrzések tartoznak, mivel a későbbi fázisban lévő kemencék nem tudják helyreállítani azt a felületet, amelyet soha nem készítettek elő.
Elektrosztatikus permetezés, kemencében történő keményedés, tapadásvizsgálat
Miután a felület előkészítésre került, töltött porfestéket permeteznek rá úgy, hogy az éleket és sarkokat is bevonja, nem csupán a sík felületeken rakódik le. Ezután a panel egy kemencébe kerül, ahol a por megolvad, eloszlik és keresztkötéseket képez, így folytonos réteget alkot; a kemencében töltött idő és a hőmérséklet dönti el, hogy a bevonat teljes tapadást ér-e el, vagy puha és könnyen lepattanó marad. Egy fém szekrényt túl korán kihúzva esetleg kifogástalanul néz ki, mégis megbukhat egy egyszerű ragasztószalagos vagy keresztvágásos tapadásvizsgálaton. A sópermet-kitételezés és a ciklusvizsgálatok mintapaneleken ismételhető eredményt adnak e tapadásról, akár havi 10 000 darabos gyártási kapacitás mellett is. A lényeges kérdés nem az volt, milyen vastagnak tűnik a bevonat, hanem hogy az előző folyamatlépések megfeleltek-e a megadott specifikációknak.
A megrendelési lapon szereplő ellenőrzések
Milyen területeket fed le valójában az ISO, az ANSI, az OSHA és az NFPA
A szabványok nyelvet adnak a vásárlónak, amelyet a fogadó dokk alkalmazhat, ha egy fémes szekrény érkezik meg megjelölve. Az ISO 9001 meghatározza a kezelés előtti fázis és a kikeményítés dokumentált folyamatát, míg az ISO 14001 a túlszóródást és a hulladékkezelést szabályozza; egy harmadik fél által auditált rendszer szerint működő gyár e lépéseket nyomon követhetővé teszi. Az ANSI/BIFMA X5.9 meghatározza a tárolóegységek szilárdsági és tartóssági elvárásait, az ANSI Z535.4 pedig a biztonsági és terhelési címkéket szabályozza, amelyeket egy egységnek hordoznia kell. Az OSHA 29 CFR 1910 Subpart S a festőkabin és a kikeményítő kemence vezetékezését szabályozza, az NFPA 1 pedig a porfesték alkalmazásával kapcsolatos tűzvédelmi előírásokat tárgyalja.
Fémes szekrény vásárlása: érdeklődjön, milyen kezelés előtti fázist használ a gyártósor, kérje a tapadási és sópermet-tesztek eredményeit ugyanarról a gyártási sorozatról, és győződjön meg róla, hogy a bevonatot kikeményítették, nem pedig levegőn szárították. Vegye fel ezeket a pontokat a megrendelésbe, hogy az érkező szállítmánynak írásos hivatkozása legyen.
Fém szekrény ellenőrzése érkezéskor: járja végig a raking fény alatt az ajtó éleit és az alsó sínek mentén, fényképezze le minden olyan repedést, amely eléri a nyers fémfelületet, és ellenőrizze, hogy a szellőzőrés nyitott-e, illetve nincs-e benne összegyűlt nedvesség.
Fém szekrény használata: helyezze a készüléket párnázott lábakon, hogy ne érintse a nedves padlót; kerülje a dobozok egymásra rakását a bevonatos felületeken; biztosítsa a levegő áramlását a szellőzőrésen keresztül. A szíjak és a szomszédos rakományok okozzák a karcolásokat egy hosszú távolságon, még akkor is, ha a felületi bevonat eredetileg sértetlen.
Fém szekrény karbantartása: tisztítsa a foltokat enyhe mosószerrel, ne oldószerrel, amely lágyítja a bevonatot; szárítsa le a kondenzvizet hőmérséklet-ingadozás után; zárja le azonnal bármely nyitott élt a megfelelő javító anyaggal. Jegyezze fel a gyakori foltokat, hogy azokat a csomagolási hibához lehessen kötni.
Gyakran Ismételt Kérdések
K: Miért érkezett egy fém szekrény rozsdafoltokkal, miközben a váz sértetlen volt?
A:A sótartalmú kondenzáció a tengeri átkelés során kis repedésekbe jut be a bevonatban, és ott kezdődik a korrózió, ahol a nyers acél felfedett. A váz megtartja szilárdságát, mert a károsodás csak a felületi rétegre korlátozódik. Ezért az ellenőrök elkülönítik a szerkezeti ellenőrzéseket a felületi ellenőrzésektől, és rögzítik, hol helyezkednek el az egyes hibák. Egy szilárd váz gyenge tapadással együtt a felületelőkészítésre, nem a kezelésre utal.
K: Mi a foszfátolás szerepe a porfesték felvitele előtt?
A:A foszfátolás a zsírtalanított acélfelületet vékony kristályos réteggé alakítja, amelyhez a porfesték ragadhat, és amely lassítja a korróziót a felfedett éleken. A zsírtalanítás önmagában eltávolítja az olajat, de sima felületet hagy, amelyhez alig van tapadási pont. E két lépés együtt dönti el, hogy egy fémből készült szekrény felülete egy karcolásnál megtartja-e a bevonatot, vagy lejön róla. Bármelyik lépés kihagyása később gyenge tapadásként mutatkozik meg.
K: Hogyan ellenőrizheti egy vevő a bevonat tapadását egy konténer szállítása előtt?
A:Kérje az ugyanabból a gyártási sorozatból származó tapadási és sópermet-tesztek eredményeit, valamint a hozzájuk tartozó kemencés szárítási naplót. Egy mintapanelen végzett keresztvágásos húzóvizsgálat megmutatja, hogy a fólia felemelkedik-e a bevágott szélnél. Ezek a vizsgálatok a szín alatti kötést írják le, amelyet egy fényes felület szabad szemmel nem tud feltárni.
K: Egy vastagabb porfesték réteg megakadályozza-e a tengeri szállítás során keletkező karcolásokat?
A:A rétegvastagság segít az elszennyeződés elleni ellenállásban, de a tapadás dönti el, hogy egy karcolás helyben marad-e. Egy vastag réteg rosszul előkészített acélon nedvesség behatolása esetén egyszerűen lehúzódhat, míg egy jól kötött réteg megtartja a töréspontnál. A szárítási idő és hőmérséklet ugyanolyan fontos, mint a felvitt por mennyisége.
K: Mely szabványok vonatkoznak a festékvonalra és a szekrényre magára?
A:Az ISO 9001 szabvány a dokumentált előkezelési és keményítési folyamatot foglalja magában, az ISO 14001 pedig a túlszóródást és a hulladékkezelést szabályozza. Az ANSI/BIFMA X5.9 meghatározza a tárolóegység tartósságára vonatkozó elvárásokat, míg az ANSI Z535.4 a címkézését szabályozza. Az OSHA 29 CFR 1910 S. rész a festőkabin és a kemence vezetékezését, az NFPA 1 pedig a porfestés körül fellépő tűzvédelmi kérdéseket szabályozza.
K: Mit tegyen a fogadó csapat, ha sérüléseket észlel?
A:Tegyék félre az egységet, fényképezze le az ajtóéleket és az alsó síneket, és jegyezzék fel, hogy minden egyes repedés eléri-e a nyers fémfelületet. Ellenőrizzék, hogy a keretek továbbra is egyenesen állnak-e, és hogy a zárak működnek-e, majd hasonlítsák össze a sérülés mintázatát a tétel kötésének és rakodásának módjával. A felületi károkhoz megfelelő a kontrollált utókezelés; egy deformálódott keret másfajta megbeszélést igényel.