
 EN
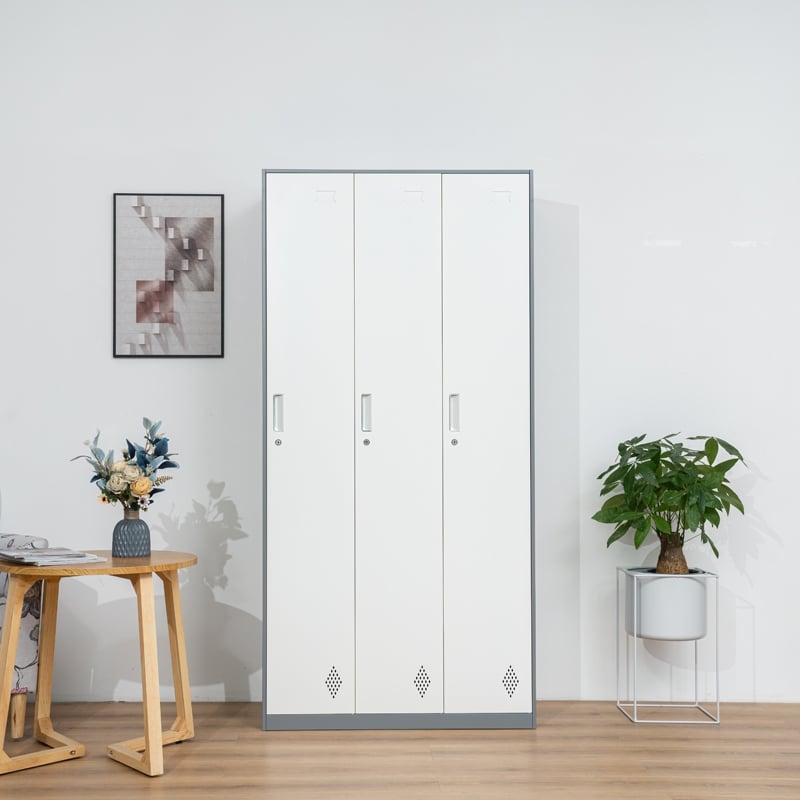
Valaki nehéz eszközöket rakott a szerszámtároló egység középső polcára, és a műszak végére a polc láthatóan lehajlott. Egy egyenes vonalzót a szélesség mentén ráfektetve csak a két végén volt fény, míg a középső részen rést hagyott a lekanyarodott lap. Az ajtók továbbra is bezáródtak, de már nem illettek egymáshoz egyenletesen, és minden alkalommal, amikor az egységet kinyitották, egy kulcs a mélyedésbe gurult. Semmi sem tört el. Az acél szekrény egyszerűen állandó deformációt szenvedett a terhelés alatt, amelyet soha nem terveztek rá. A munkások kiürítették a rekeszt, megjelölték az egységeket, és kértek a polcok műszaki rajzait.
Hogyan kerültek lekanyarodott polcok egy szerszámtárolóba
A hegesztési varratok nem nyíltak fel
A műhelyben az első gyanú egy rossz hegesztés volt, de a csatlakozások alapos átvizsgálása kizárta ezt a lehetőséget. A polcperem mentén elhelyezett ponthegesztések megőrizték távolságukat, egyik sem repedt, és a szekrény oldalfalai függőlegesen maradtak. Ami elmozdult, az a tartók közötti sík lemez volt, nem pedig a széleken lévő csatlakozások. Ez a különbség fontos, mert egy acél szekrény esetében, ahol a csatlakozások megfelelőek, de a polc ívelt, a merevségre, nem a szilárdságra utal. A munkások gyakran azonnal a hegesztési javításokhoz nyúlnak, és ezzel elmulasztják az egyszerűbb megoldást: a lemeznek hiányzott a megfelelő geometria ahhoz, hogy elviselje azt a terhelést.
Egy egyenes vonalzó, amelyet a polcra fektettek, elárulta a történetet
A mélység mérése panaszt használható feljegyzéssé alakított. Egy egyenes vonalzót a polc két végére helyezve a középső részen lévő rés nyújtotta a munkásoknak egy ismételhető módszert a deformáció leírására, anélkül, hogy találgatniuk kellett volna. A szomszédos egységek ugyanabban a rekeszben laposak maradtak, ahol a terhelés kisebb volt, így a görbületet a tárolt árukhoz, nem pedig egy teljes tételhez kötötték. Egy acél szekrény nem egyenletesen hajlik meg egy műhelyben; ott hajlik meg, ahol a nehéz szerszámok koncentrálódnak, és pontosan ezt mutatták a mérések.
Hol egy meghajló panel veszélyezteti az egységet
Miért hajlít egy pontszerű terhelés egy lapos panelt
Egy acél szekrényben lévő sík lemez két támaszon nyugszik, és egy koncentrált súlyt hajlítónyomatékként visel, amely a legnagyobb lehajlást a középvonalon okozza. A hidegen hengerelt acéllemez kezdetben rugalmasan viselkedik, és visszatér eredeti alakjába a terhelés eltávolítása után, de ha a feszültség eléri a folyáshatárt, a lemez maradandó görbületet tart meg. A szerszámok, a tartalék motorok és a terhelt alkatrész-tárolók általában egy helyen állnak, így a terhelés ritkán oszlik el úgy, ahogy azt egy katalógusbeli érték feltételezi. A polcok terhelési értékei egy elosztott terhelést írnak le, nem egyetlen nehéz tárgyat a középvonalon.
Vastagabb nem mindig merevebb
A vastagabb lemez használata ösztönös megoldásnak tűnik, de a merevség sokkal gyorsabban nő az alakváltozással, mint a vastagságnövekedéssel. Egy behajtott borda, egy visszahajtott perem vagy egy begördített él mélyebbet teszi a keresztmetszetet, és a hajlítási ellenállás ezzel a mélységgel nő. Egy sík lemez tömegének növelése anyagot pazarol, miközben a támasztópontok közötti távolság ugyanolyan marad. Ezért jelennek meg a formázott merevítők egy acél szekrény polcán jóval korábban, mint hogy bárki is súlyosabb lemezt fontolna meg. A ívelt egységek megfelelő lemezvastagsággal rendelkeztek; amit hiányoltak, az egy formázott keresztmetszet volt éppen ott, ahol a terhelés koncentrálódott. A geometria – nem a fém tömege – volt a hiányzó változó.
Sík lemezről bordás panelre: a formázási sorrend
A bordák behajtása a panelbe az összeszerelés előtt
A gyártási útvonal magyarázza, honnan származik ez a merevség. A lemezvágó gépek és a lézeres vágógépek készítik az alapanyagot, egy hidraulikus dörzsölő gép nyitja meg a szellőzőnyílásokat és a zárólyukakat, és a CNC-hajlítógép alakítja ki a merevítő bordákat és a visszahajtott peremeket egy meghatározott szögben, mielőtt bármilyen összekapcsolás történne. A hajlítás előbb történik, így a polc már alakított állapotban érkezik a hegesztőállomásra, hogy ellenálljon a deformációnak; a pontszerű hegesztések tehát egy merev lapot rögzítenek a szekrénybe, nem pedig próbálják egy sík lapot alakítani. Egy ilyen módon készített acél szekrény polca megtartja síkját ugyanazon terhelés hatására is, amely görbítette a mezőn használt egységeket. A merevítő bordák távolsága és a hajlítási szögek egységesek egy teljes gyártási sorozatban, és ugyanolyan fontosak, mint maga a bordázat terve.
Pontszerű hegesztések, merevítő bordák távolsága és a polc terhelési korlátai
Három részlet dönti el az eredményt. A merevítő bordák távolsága meghatározza, milyen gyakran szakítja meg a tartószakaszt; a pontszerű hegesztések távolsága meghatározza, mennyire osztja meg a polc a terhelést a szekrénykerettel; és a megadott polcterhelési határ jelzi a felhasználónak, hol kell megállnia. Az ANSI/BIFMA X5.9 szabvány szerinti ciklustesztelés közös módszert kínál annak vizsgálatára, hogyan viselkedik ez a kombináció ismételt terhelés alatt, míg egy egyszerű terhelési teszt egy mintapolcon megerősíti a deformációt egy kiválasztott súlynál. Egy acél szekrény, amelyet elosztott tárolásra hagytak jóvá, akkor is lehajlik, ha egyetlen sűrű terhelés a tartószakasz közepén helyezkedik el.
A terhelési terv által megnevezendő korlátozások
Milyen négy szabványos család egészíti ki az ellenőrzést
A írásos szabványok egy gyengülő panaszt ellenőrizhető ellenőrzőlistává alakítanak, amelyet a vevő közvetlenül megrendelésbe is belefoglalhat. Az ANSI/BIFMA X5.9 szabvány meghatározza a tárolóegységek szilárdsági és tartóssági elvárásait, beleértve a polcok viselkedését is ismételt terhelés alatt, az ANSI Z535.4 pedig a tárolóegységen olvashatónak maradó terhelési címkékre vonatkozik. Az ISO 9001 szabvány a dokumentált alakítási és hegesztési folyamatot határozza meg, amely biztosítja a termék egységes minőségét, az ISO 45001 pedig a munkavállalók biztonságára vonatkozik a gyártóüzemben. Az OSHA 29 CFR 1910.176 a munkahelyen történő anyagtárolást és a felborulás elleni intézkedéseket szabályozza, miután egy acél szekrényt műhelyben betöltöttek, az NFPA 101 pedig az olyan sávszélességet és kijárat-szélességet írja elő, amelyet a nehéz egységek nem zárhatnak el.
Acél szekrény vásárlása: a megrendelésben jelezze a polcok maximális terhelhetőségét, kérje a merevítő bordák elrendezését és hajlásszögeit, valamint kérjen cikluspróba- vagy terheléspróba-eredményeket ugyanabból a gyártási sorból. Egy értékelés szakaszkép nélkül nem határozza meg egyértelműen a középső nyílás méretét.
Acél szekrény ellenőrzése érkezéskor: helyezzen egy egyenes vonalzót minden polcra, ellenőrizze, hogy a visszahajtott peremeket formázták, nem lapították le, és figyelje meg a pontszerű hegesztések egyenletes távolságát. Győződjön meg arról, hogy a terhelési címke jelen van, és hogy az ajtók továbbra is derékszöget zárnak be, mielőtt a készüléket kiosztják egy munkafolyosóra.
Acél szekrény használata: a sűrű szerszámozást a polcok végei felé, a tartók közelében ossza el, a legnehezebb tárgyakat alul helyezze el, és rögzítse a magasabb egységeket a felborulás ellen. Egyetlen tömb koncentrálása a polc közepén a leggyorsabb módja annak, hogy egy rugalmas behorpadás állandó deformációvá váljon.
Acél szekrény karbantartása: ellenőrizze újra a polcok síkságát a rendszeres ellenőrzések során, forgassa el a nehéz készletek tárolási helyét, és húzza meg a szétszedhető egységeken esetlegesen laza rögzítőelemeket. Jegyezze fel, mely munkafolyosókon növekszik a rések mérete, hogy a terhelési szokásokat korrigálhassa, mielőtt bármelyik panelt cserélni kellene.
Gyakran Ismételt Kérdések
K: Miért görbült el egy polc, miközben a hegesztések sértetlenek maradtak?
A:Egy koncentrált terhelés meghajlítja a sík lemezt a támaszai között, és ha a feszültség eléri a folyáshatárt, a görbe megmarad. A pontszerű hegesztések a polcot a kerethez rögzítik, de nem növelik a tartószakasz mélységét. Egy ívelt polc hangos illesztése arra utal, hogy hiányzik a merevítő geometria, nem pedig hogy meghibásodott a hegesztés. A hegesztések javítása nem érintené a valódi okot.
K: Mi az, amit a CNC-hajlítás biztosít, amit egy vastagabb lemez nem?
A:A hajtott bordák és visszahajtott peremek mélységet adnak a lemeznek, és a hajlás elleni ellenállás gyorsan nő ezzel a mélységgel. Egy súlyosabb lemezvastagság tömeget ad, de ugyanazt a támaszolatlan tartószakaszt hagyja. Egy acél szekrény polc, amelyet összeszerelés előtt alakítanak ki, megtartja síkját olyan terhelés alatt is, amely egy sík lemezt meghajlítana. Itt az alak több munkát végez, mint a plusz anyag.
K: Hogyan értelmezze egy műhely egy polc terhelési értékét?
A:Kezelje a terhet egy polcon szétosztott terhelésként, ne egyetlen sűrű tömbként a középpontban. Ellenőrizze együtt a merevítő bordák elrendezését és a megadott terhelési határt, és helyezze a legnehezebb szerszámokat a támaszokhoz közel. Egy olyan terhelési érték, amely figyelmen kívül hagyja a tömeg tényleges elhelyezését, túlbecsüli a tartószakasz közepének teherbírását.
K: Mely szabványok vonatkoznak a polcok szilárdságára és a műhelyben történő elhelyezésükre?
A:Az ANSI/BIFMA X5.9 a tárolóegységek szilárdságát és tartósságát szabályozza ismétlődő terhelés alatt, az ANSI Z535.4 pedig az olvasható terhelési címkéket foglalja magában. Az ISO 9001 a dokumentált gyártási folyamat kereteit határozza meg. Az OSHA 29 CFR 1910.176 a anyagok tárolását és a felborulás elleni intézkedéseket szabályozza, míg az NFPA 101 az olyan folyosók és kijáratok szélességét írja elő, amelyeket a terhelt egységek nem zárhatnak el.
K: Hogyan ellenőrizhet egy vevő egy polcot a teljes rendelés szállítása előtt?
A:Kérjen mintát vagy egy szakaszrajzot, amelyen feltüntetik a bordák távolságát és a hajlítási szögeket, majd kérje a cikluspróba vagy terheléspróba eredményeit ugyanarról a gyártási sorozatról. Egy egyenes vonalzó segítségével történő ellenőrzés terhelt mintán gyorsan felfedi a lehajlást. Ezek a dokumentumok a megmunkált szakaszt írják le, amit egy sík katalógusos értékelés nem tud bemutatni. A hajlítási szögek egységes volta a teljes gyártási sorozatban ugyanolyan fontos, mint maga a bordatervezés.
K: Mit tegyen a munkacsoport, ha üzemelés közben mélyedést észlel?
A:Ürítsük ki a polcot, mérjük meg a részt egy egyenes vonalzóval, és jegyezzük fel, milyen tárgyak voltak ott tárolva. Ellenőrizzük, hogy az hegesztések és a peremek sértetlenek-e, majd a sűrűbb szerszámokat közelebb helyezzük a tartókhoz. Egy kis rugalmas mélyedés visszaállhat, de egy maradandó deformáció merevebb polcot vagy kisebb terhelést igényel. Rögzítsük a polc helyét, hogy a minta továbbra is látható maradjon.