
 EN
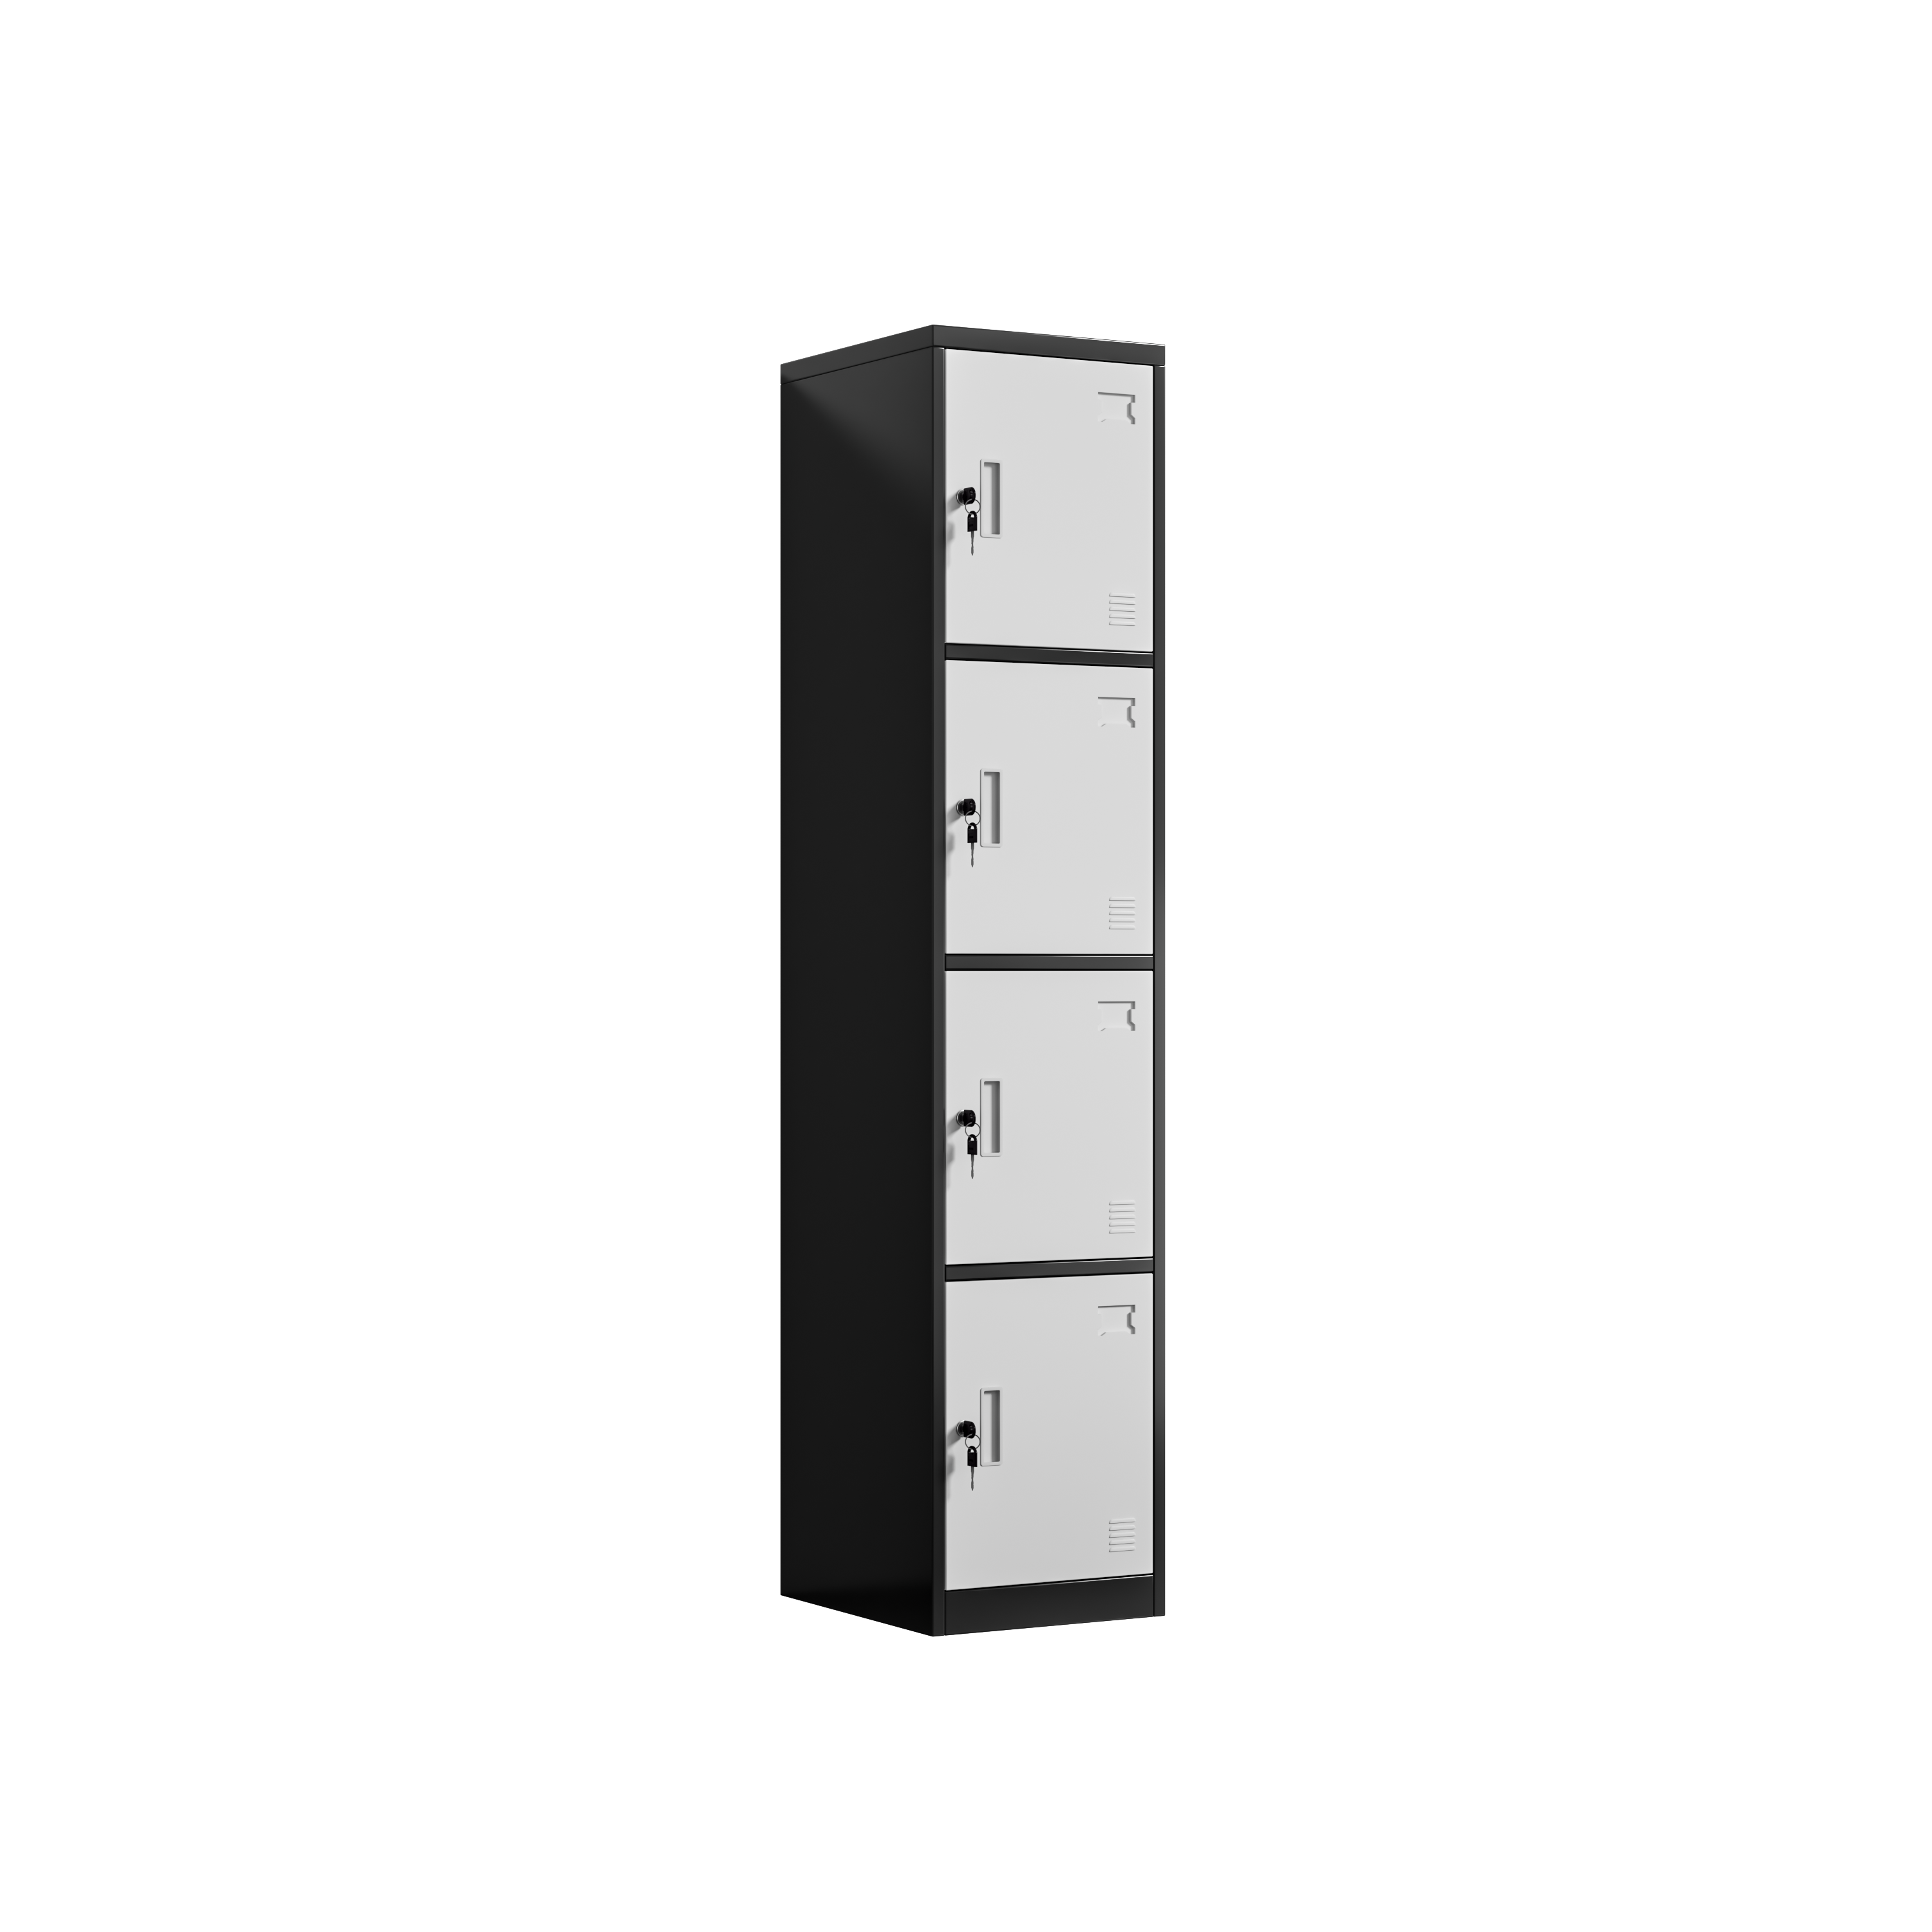
De container had warme, vochtige zeeën doorkruist, en de kade rook nog steeds naar zout toen de deuren openzwaaiden. Langs de onderste rand van de eerste metalen kluis liep een bleek streepje waar een riem tijdens het laden had gewreven. Bij de onderste hoeken zaten kleine, roestkleurige vlekken in condens die zich had verzameld tegen de ventilatiesleuven. Niemand had de eenheid laten vallen of een paneel gebogen. De schade betrof uitsluitend de afwerking, zo dun dat ze onder de kadelampen onopgemerkt bleef en gemakkelijk weg te vegen was voordat iemand nader keek. De bemanning zette die eenheid opzij, maakte foto’s van de randen en haalde de paklijst tevoorschijn.
Een container arriveert bij vochtig weer: wat de bemanning heeft vastgelegd
Waar de schaafstrepen zich ophoopten langs de deurranden
De merkteken waren niet willekeurig. Ze concentreerden zich op de verticale deurranden en langs de onderste rail, op de plaatsen waar een metalen kluis contact maakt met riemen, aangrenzende dozen en de containerbodem tijdens een lange rolbeweging. De brede deurvlakken bleven schoon, dus was de afwerking niet over een geheel oppervlak verloren gegaan. Alleen de contactpunten waren doorgesleten tot het blote metaal. Het patroon wees terug op de verpakking en het hanteren, niet op een gebrek in de spuitlijn.
Er was geen deuk zichtbaar in het frame zelf
Het onderscheid tussen een afwerkingsprobleem en een structureel probleem voorkwam dat de hele partij direct werd afgewezen. Het frame, de scharnieren en het camslot bleken allemaal correct te zijn; de deuren bewogen nog steeds soepel zonder vast te lopen, en de knock-down-bouten behielden hun aandraai moment. Dit was van belang, want een verbogen frame zou hebben gewezen op ruw hanteren, terwijl een intact frame met een beschadigde laag duidde op een probleem bij de oppervlaktevoorbereiding. Het team noteerde dit onderscheid op het inspectieformulier en markeerde de betrokken eenheden voor gecontroleerde touch-up in plaats van retourzending.
Waarom verandert een fijne kras in een roestvlek?
Condensaat voert zout mee naar een onderbreking in de laag
Zeelucht is zelden droog, en een afgesloten container ondergaat cycli tussen warme dagen en koelere nachten. Vocht condenseert op koud staal, neemt sporen zout op uit de lucht en de verpakking, en verzamelt zich in elke gaatje of kras die tot het blote metaal doordringt. Zodra dat dunne elektrolyt tegen het blootliggende staal komt, ontstaat er een kleine corrosiecel en verspreidt roest zich langzaam onder de omliggende coating. Een metalen kluis die op de kade slechts licht gekrast lijkt, kan later in een magazijn een zich uitbreidende vlek vertonen. De zichtbare poederlaag is de laatste verdedigingslinie, niet de eerste, en een onderbreking daarin onthult wat voor hechting eronder aanwezig is.
Hechting is belangrijker dan de dikte van de coating
Het is verleidelijk om een zwaardere laag te specificeren voor een metalen kluis wanneer een zending terugkomt met een merk, maar dikte alleen voorkomt niet dat een kras verandert in een vlek. Hechting doet dat. Een folie die is gebonden aan een goed voorbereid oppervlak weerstaat het oplichten aan de randen van een kras, zodat corrosie minder plaatsen heeft om te beginnen. Een dikke maar slecht gebonden laag kan zich als een vel afscheuren zodra vocht eronder komt. Kruisvormige hechtingscontroles en blootstelling aan zoutnevel onderzoeken juist die hechting, en niet de zichtbare glans.
Hechting opbouwen vanaf blank staal naar buiten toe
Voor het poeder: ontvetten en fosfateren
De afwerking van een metalen kluis begint lang voordat er enige kleur wordt aangebracht. Koudgewalst plaatmateriaal verlaat de snij- en buiglijn met olie, fijn metaalstof en aanraaksporen die een spuitpistool niet kan verbergen. Ontvetting verwijdert deze restanten en fosfatering zet het blote oppervlak om in een dun kristallijn laagje dat het poeder vasthecht en corrosie op blootliggende plekken vertraagt. Het overslaan van één van deze stappen levert een schijnbaar schone paneel op waarop een laag kan rusten zonder echt hecht te worden. Bij Luoyang Huawei Office Furniture Co., Ltd, opgericht in 1992 en gevestigd op een terrein van 30.000 vierkante meter, is deze voorbehandeling een gecontroleerde stap met eigen controlepunten, omdat ovens verderop in het proces een oppervlak dat nooit is voorbereid niet kunnen herstellen.
Elektrostatisch spuiten, ovenstoven, hechtingscontroles
Zodra het oppervlak is voorbereid, wordt geladen poeder gespoten, zodat het randen en hoeken omsluit in plaats van zich alleen op vlakke vlakken op te stapelen. Het paneel beweegt vervolgens door een uithardingsoven, waar het poeder smelt, vloeit en zich tot een aaneengesloten film verbindt; de tijd en temperatuur daarbinnen bepalen of de laag volledige hechting bereikt of zacht en gemakkelijk af te schilferen blijft. Een metalen kast die te vroeg wordt verwijderd, kan er ‘afgewerkt’ uitzien en toch faalt bij een eenvoudige plakband- of rastersnijtest. Zoutnevelblootstelling en cyclustests op monsterpanelen geven een reproduceerbare indicatie van die hechting, zelfs bij een maandelijkse productie van 10.000 stuks. De nuttige vraag was niet hoe dik de laag eruitzag, maar of die stadia stroomopwaarts aan de specificaties waren voldaan.
De controles die een inkooporder moet noemen
Wat ISO, ANSI, OSHA en NFPA daadwerkelijk omvatten
Normen geven een koper een taal waarmee de ontvangstafdeling kan handelen wanneer een metalen kluis wordt afgeleverd met markeringen. ISO 9001 beschrijft het gedocumenteerde proces achter voorbehandeling en uitharding, terwijl ISO 14001 ingaat op overspray en afvalverwerking; een fabriek die werkt volgens een door een externe partij gecontroleerd systeem houdt deze stappen traceerbaar. ANSI/BIFMA X5.9 stelt eisen aan de sterkte en duurzaamheid van opbergunits, en ANSI Z535.4 regelt de veiligheids- en belastingslabels die een unit moet dragen. OSHA 29 CFR 1910 Subpart S bepaalt de eisen voor bedrading in spuitcabines en uithardingsovens, en NFPA 1 behandelt brandveiligheidsaspecten rond poedercoating.
Bij aankoop van een metalen kluis: vraag welke voorbehandeling de productielijn gebruikt, verzoek om hechtings- en zoutneveltestresultaten van dezelfde productierun, en bevestig dat de coating is uitgehard in plaats van luchtgedroogd. Neem deze punten op in de inkooporder, zodat een aankomende zending een schriftelijke referentie heeft.
Inspectie van een metalen kluis bij aankomst: loop langs de deurranden en onderste rails onder schuin invallend licht, maak foto’s van elke barst die tot het blote metaal doordringt, en controleer of de ventilatieopeningen vrij zijn van opgehoopt vocht. Vergelijk het patroon met de verpakkingsmethode voordat u besluit tot touch-up of afkeuring.
Gebruik van een metalen kluis: plaats de eenheid op een droge vloer met behulp van de instelvoetjes, stapel geen dozen tegen de gecoate oppervlakken, en zorg dat lucht door de ventilatieopeningen kan stromen. Banden en aangrenzende ladingen zijn wat een onbeschadigde afwerking tijdens een lange rit omzetten in een krasspoor.
Onderhoud van een metalen kluis: verwijder vlekken met een milde wasmiddel in plaats van een oplosmiddel dat de laklaag verzacht, droog condensatie na een temperatuurschommeling, en verzegel elke blootliggende rand onmiddellijk met het bijpassende touch-upmateriaal. Noteer herhaalde vlekken om een verpakkingsfout te kunnen traceren.
Veelgestelde vragen
V: Waarom kwam een metalen kluis met roestvlekken aan, terwijl het frame onbeschadigd was?
A:Zoutachtige condensatie verzamelt zich in kleine barstjes in de coating tijdens een overtocht over zee, en corrosie begint waar onbeschermd staal blootligt. Het frame blijft stevig omdat de schade beperkt blijft tot de oppervlaktelaag. Daarom onderscheiden inspecteurs structurele controles van afwerkingscontroles en noteren ze waar elke markering zich bevindt. Een stevig frame met een zwakke hechting wijst op de voorbehandeling, niet op de omgang met het product.
V: Wat doet fosfatering voordat poedercoating wordt aangebracht?
A:Fosfatering zet het ontvette staaloppervlak om in een dun kristallijn laag waaraan de poedercoating kan hechten en die corrosie aan blootliggende randen vertraagt. Alleen ontvetten verwijdert olie, maar laat een glad oppervlak achter waar weinig aan kan hechten. Samen bepalen deze twee stappen of de afwerking van een metalen kast bij een krabbel blijft zitten of eraf komt. Het overslaan van één van beide stappen leidt later tot slechte hechting.
V: Hoe kan een koper de hechting van de coating controleren voordat een container wordt verzonden?
A:Vraag de hechtings- en zoutneveltestresultaten op die zijn verkregen bij dezelfde productierun, en het bijbehorende ovenstookregistratieverslag. Een kruisgroeftest op een monsterplaat toont of de laag loslaat langs een ingesneden rand. Deze controles beschrijven de hechting onder de kleurlaag, wat met het blote oog niet waarneembaar is op een glanzend oppervlak.
V: Voorkomt een dikker poedercoatinglaag schade door wrijving tijdens zeevervoer?
A:Dikte vermindert slijtage, maar de hechting bepaalt of een kras beperkt blijft tot een lokaal gebied. Een dikke laag op slecht voorbereid staal kan in één stuk afbladderen zodra vocht eronder doordringt, terwijl een goed gehechte laag bij de breuk blijft zitten. De stooktijd en -temperatuur zijn even belangrijk als de hoeveelheid aangebrachte poedercoating.
V: Welke normen zijn van toepassing op de coatinglijn en op de kluis zelf?
A:ISO 9001 omvat het gedocumenteerde voorbehandelings- en uithardingsproces, terwijl ISO 14001 zich richt op overspray en afvalverwerking. ANSI/BIFMA X5.9 stelt de verwachtingen ten aanzien van de duurzaamheid van de opbergunit vast, terwijl ANSI Z535.4 de etikettering ervan regelt. OSHA 29 CFR 1910 Subpart S geldt voor de bedrading van de cabine en de oven, en NFPA 1 behandelt brandveiligheidsaspecten met betrekking tot poedercoating.
V: Wat moet een ontvangstploeg doen wanneer beschadigingen worden aangetroffen?
A:Zet de unit opzij, maak foto’s van de deurranden en onderste rails, en noteer of elke beschadiging tot het blote metaal doordringt. Controleer of de frames nog steeds vierkant staan en of de sloten correct werken; vergelijk vervolgens het patroon van de beschadigingen met de manier waarop de partij was vastgemaakt en gestapeld. Gecontroleerde touch-up is geschikt voor oppervlaktebeschadigingen; een verbogen frame vereist een andere aanpak.