
 EN
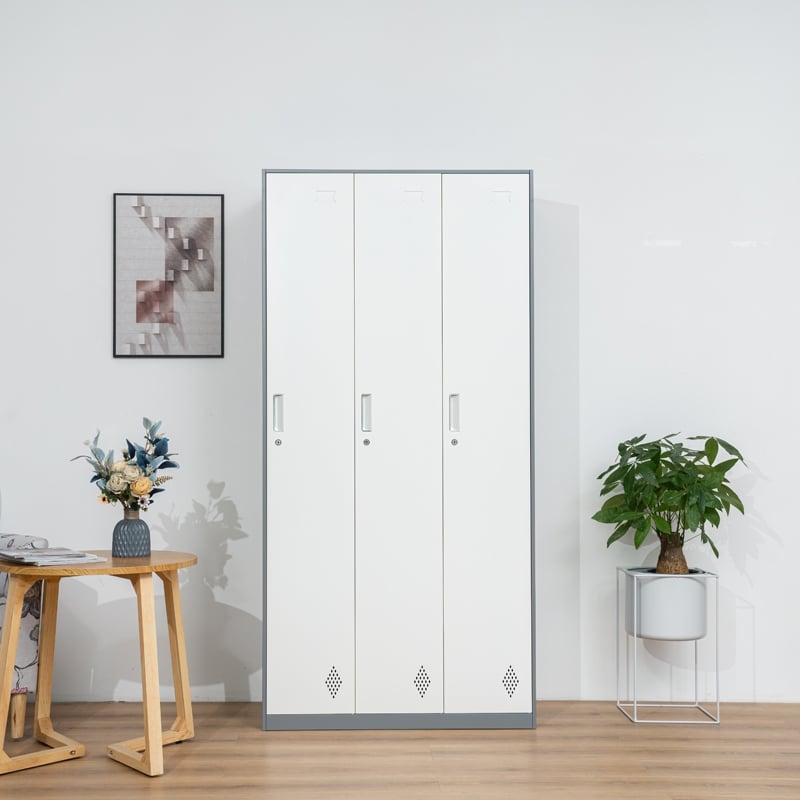
Iemand had zwaar gereedschap op de middelste plank van een gereedschapskast geplaatst, en aan het einde van de ploegendienst vertoonde de plank een zichtbare doorbuiging. Een rechte lat over de breedte gelegd liet alleen licht door bij de twee uiteinden, met een opening waar het paneel was doorgebogen. De deuren sloten nog steeds, maar raakten niet meer gelijkmatig, en een sleutel rolde telkens naar het laagste punt zodra de kast werd geopend. Niets was gebroken. De stalen kluis had eenvoudigweg een permanente vervorming opgelopen onder een belasting die hij nooit was ontworpen om te dragen. Het team haalde de inhoud van de kast weg, markeerde de eenheden en vroeg om de tekeningen van de planken.
Hoe een gereedschapskast eindigde met doorgebogen planken
De lasnaden openden niet
Het eerste vermoeden in de werkplaats was een slechte lasverbinding, maar een nauwkeurig onderzoek van de verbindingen elimineerde die mogelijkheid. De puntlassen langs de rand van het blad hielden hun onderlinge afstand aan, geen enkele was gebarsten en de zijkanten van de kast bleven loodrecht. Wat zich had verplaatst, was het vlakke paneel tussen de steunen, niet de verbindingen aan de randen ervan. Dat onderscheid is belangrijk, want een stalen kluis met goede verbindingen en een doorgezakte plank duidt op stijfheid in plaats van op sterkte. Montageteams die direct overstappen op lasreparaties, missen vaak het eenvoudigere antwoord: het paneel had niet de juiste vorm om die belasting te dragen.
Een rechte lat over het blad gelegd vertelde het verhaal
Het meten van de diepte veranderde een klacht in een bruikbaar verslag. Met een rechte lat die op de twee uiteinden van het rek rustte, gaf de opening in het midden het team een reproduceerbare manier om de vervorming te beschrijven, zonder te moeten raden. Aangrenzende eenheden in dezelfde ruimte bleven vlak waar de belasting lichter was, wat de boog koppeling gaf aan wat er eerder was opgeslagen, in plaats van aan een volledige partij. Een stalen kast buigt niet uniform door in een werkplaats; hij buigt door waar zware gereedschappen zijn geconcentreerd, en dat is precies wat de metingen aantoonden.
Waar een doorbuigend paneel de eenheid in gevaar brengt
Waarom een puntlast een vlak paneel doet buigen
Een vlak blad in een stalen kast, dat over twee steunpunten ligt, draagt een geconcentreerd gewicht als buigend moment, met de grootste doorbuiging in het midden. Koudgewalst staalblad gedraagt zich aanvankelijk elastisch en keert terug naar zijn oorspronkelijke vorm zodra de belasting wordt verwijderd, maar zodra de spanning het vloeipunt overschrijdt, blijft het paneel permanent gebogen. Gereedschap, reserve-motoren en gevulde onderdelendozen staan meestal op één plek, dus de belasting is zelden zo gelijkmatig verdeeld als een cataloguswaardering veronderstelt. De belastingscijfers voor planken beschrijven een gelijkmatig verdeelde belasting, niet één zwaar blok in het midden.
Dikker is niet altijd stijver
Het is de instinctieve oplossing om een dikker plaatmateriaal te kiezen, maar stijfheid neemt veel sneller toe door vorm dan door dikte. Een gevouwen rib, een teruggevouwen flens of een gerolde rand verhoogt de diepte van de doorsnede, en de weerstand tegen buiging neemt toe met die diepte. Massa toevoegen aan een vlak paneel kost materiaal en laat toch dezelfde overspanning onaangetast. Daarom verschijnen gevormde verstevigingen op een stalen kluisrek lang voordat iemand overweegt om een dikkere plaat te gebruiken. De gebogen onderdelen hadden een voldoende plaatdikte; wat ontbrak, was een gevormde doorsnede precies op de plaats waar de belasting zich concentreerde. Meetkunde, niet metaalgewicht, was de ontbrekende variabele.
Van vlak plaatmateriaal naar geribbeld paneel: de vormgevingsvolgorde
Ribs buigen in het paneel vóór montage
De productieroute verklaart waar die stijfheid vandaan komt. Plaatstaalsnijmachines en lasersnijmachines produceren het grondvlak; een hydraulische ponsmachine maakt ventilatieopeningen en vergrendelingsgaten, en CNC-bochten vormen de ribben en terugvouwflensen onder een vooraf ingestelde hoek voordat er enige verbinding plaatsvindt. Door eerst te buigen, komt het rek aangekomen bij de lasstation al in de juiste vorm aan om doorbuiging te weerstaan, zodat puntlassen een stijve plaat definitief vastzet in de kast in plaats van te proberen een platte plaat in vorm te trekken. Een stalen kluis die op deze manier is gebouwd, behoudt het vlak van zijn rek onder dezelfde belasting waardoor de veldunits doorboogden. Consistente buighoeken over een volledige productieloop zijn even belangrijk als het ontwerp van de ribben.
Puntlassen, ribafstand en rekbelastingslimieten
Drie details bepalen het resultaat. De ribafstand bepaalt hoe vaak de overspanning wordt onderbroken, de afstand tussen de puntlassen bepaalt hoe goed de plank de belasting deelt met het kastframe, en de opgegeven belastingslimiet van de plank geeft de gebruiker aan waar hij moet stoppen. Cyclusproeven volgens ANSI/BIFMA X5.9 bieden een gemeenschappelijke manier om die combinatie te testen bij herhaalde belasting, terwijl een eenvoudige belastingstest op een steekproefplank de doorbuiging bij een gekozen gewicht bevestigt. Een stalen kluis die is goedgekeurd voor verdeelde opslag zal toch doorbuigen als een enkele zware last in het midden van de overspanning rust.
De limieten die een beladingsplan moet noemen
Wat vier standaardfamilies toevoegen aan een inspectie
Geschreven normen veranderen een vaag klacht in een checklist die een koper direct in een bestelling kan opnemen. ANSI/BIFMA X5.9 stelt eisen aan de sterkte en duurzaamheid van opbergunits, inclusief het gedrag van planken onder herhaalde belasting, terwijl ANSI Z535.4 de eisen vastlegt voor belastingslabels die leesbaar moeten blijven op de unit. ISO 9001 beschrijft het gedocumenteerde vorm- en lasproces dat zorgt voor consistente productie, en ISO 45001 richt zich op de veiligheid van werknemers op de productieterrein. OSHA 29 CFR 1910.176 regelt de opslag van materialen en anti-kantelmaatregelen zodra een stalen locker is geïnstalleerd in een werkplaats, en NFPA 101 bepaalt de minimale breedte van gangen en nooduitgangen die zware units niet mogen blokkeren.
Bij aankoop van een stalen locker: vermeld de maximale plankbelasting in de bestelling, vraag naar de ribbenindeling en buighoeken, en verzoek om resultaten van cyclus- of belastingstests uit dezelfde productierun. Een belastingsclassificatie zonder sectietekening laat de middelste overspanning ongedefinieerd.
Inspectie van een stalen kast bij aankomst: leg een rechte lat over elke plank, controleer of de terugvouwranden zijn gevormd in plaats van platgeslagen, en let op gelijkmatige afstand tussen de puntlassen. Bevestig dat het belastingslabel aanwezig is en dat de deuren nog steeds loodrecht sluiten voordat de kast aan een werkstation wordt toegewezen.
Gebruik van een stalen kast: verdeel zwaar gereedschap naar de uiteinden van de planken in de buurt van de ondersteuningen, plaats de zwaarste items laag en bevestig hoge kasten tegen omkantelen. Een enkel blok concentreert op het midden van de overspanning: dit is de snelste manier om een elastische doorbuiging om te zetten in een blijvende vervorming.
Onderhoud van een stalen kast: controleer tijdens routinematige inspecties opnieuw de vlakheid van de planken, roteer de locaties waar zware sets worden opgeslagen, en draai losse bevestigingsmiddelen op uit elkaar te monteren kasten aan. Noteer welke werkstations een groeiende spleet vertonen, zodat een belastingsgewoonte kan worden aangepast voordat een paneel hoeft te worden vervangen.
Veelgestelde vragen
V: Waarom boog een plank terwijl de lassen intact bleven?
A:Een geconcentreerde belasting buigt de vlakke plaat tussen de steunpunten, en zodra de spanning het vloeipunt overschrijdt, blijft de kromming bestaan. Puntlassen verbinden de plank met het frame, maar voegen geen diepte toe aan de overspanning. Goede verbindingen met een gebogen plank wijzen op ontbrekende verstevigingsgeometrie, niet op een defecte lasverbinding. Het repareren van lassingen zou de eigenlijke oorzaak onaangetast laten.
V: Wat voegt CNC-plooien toe dat een dikker plaatmateriaal niet kan bieden?
A:Vouwribben en terugvouwranden geven de plaat diepte, en de weerstand tegen buigen neemt snel toe met die diepte. Een zwaarder plaatmateriaal voegt massa toe, maar laat dezelfde niet-ondersteunde overspanning ongewijzigd. Een stalen kluisplank die vóór de assemblage wordt gevormd, behoudt zijn vlakheid onder een belasting die een vlakke plaat zou doen buigen. Vorm verricht hier meer werk dan extra materiaal.
V: Hoe moet een werkplaats een belastingsvermogen van een plank lezen?
A:Behandel de belasting als een verdeelde belasting over de plank, niet als één compact blok in het midden. Controleer samen de ribbenindeling en de aangegeven belastingsgrens, en plaats de zwaarste gereedschappen dicht bij de steunpunten. Een belastingsvermogen dat niet rekening houdt met de werkelijke positie van het gewicht, overschat wat het midden van de overspanning kan dragen.
V: Welke normen regelen de sterkte van planken en de plaatsing in werkplaatsen?
A:ANSI/BIFMA X5.9 behandelt sterkte en duurzaamheid van opbergunits onder herhaalde belasting, en ANSI Z535.4 regelt leesbare belastingslabels. ISO 9001 beschrijft het gedocumenteerde vormgevingsproces. OSHA 29 CFR 1910.176 regelt materiaalopslag en kantelbeveiliging, terwijl NFPA 101 de breedte van gangen en nooduitgangen vastlegt, die door beladen units niet mogen worden geblokkeerd.
V: Hoe kan een koper een plank verifiëren voordat een volledige bestelling wordt verzonden?
A:Vraag een monster of een doorsnede-tekening aan waarop de ribafstand en de buighoeken zijn aangegeven, en vraag vervolgens om resultaten van cyclus- of belastingstests uit dezelfde productierun. Een rechte-lintcontrole op een belast monster onthult de doorbuiging snel. Deze gegevens beschrijven de gevormde profielsectie, wat een vlakke cataloguswaardering niet kan weergeven. Consistente buighoeken binnen de productierun zijn even belangrijk als het ribontwerp zelf.
V: Wat moet een ploeg doen wanneer een inkerving wordt gevonden tijdens gebruik?
A:Verwijder de last van het rek, meet de opening met een rechte lat en noteer welke artikelen daar waren opgeslagen. Controleer of de lasnaden en flenzen intact zijn, en verdeel zwaar gereedschap opnieuw zodanig dat het dichter bij de steunpunten komt te staan. Een kleine elastische inkerving kan zich mogelijk weer herstellen, maar een permanente vervorming vereist een stijver rek of een lagere belasting. Registreer de betreffende bak zodat het patroon zichtbaar blijft.