
 EN
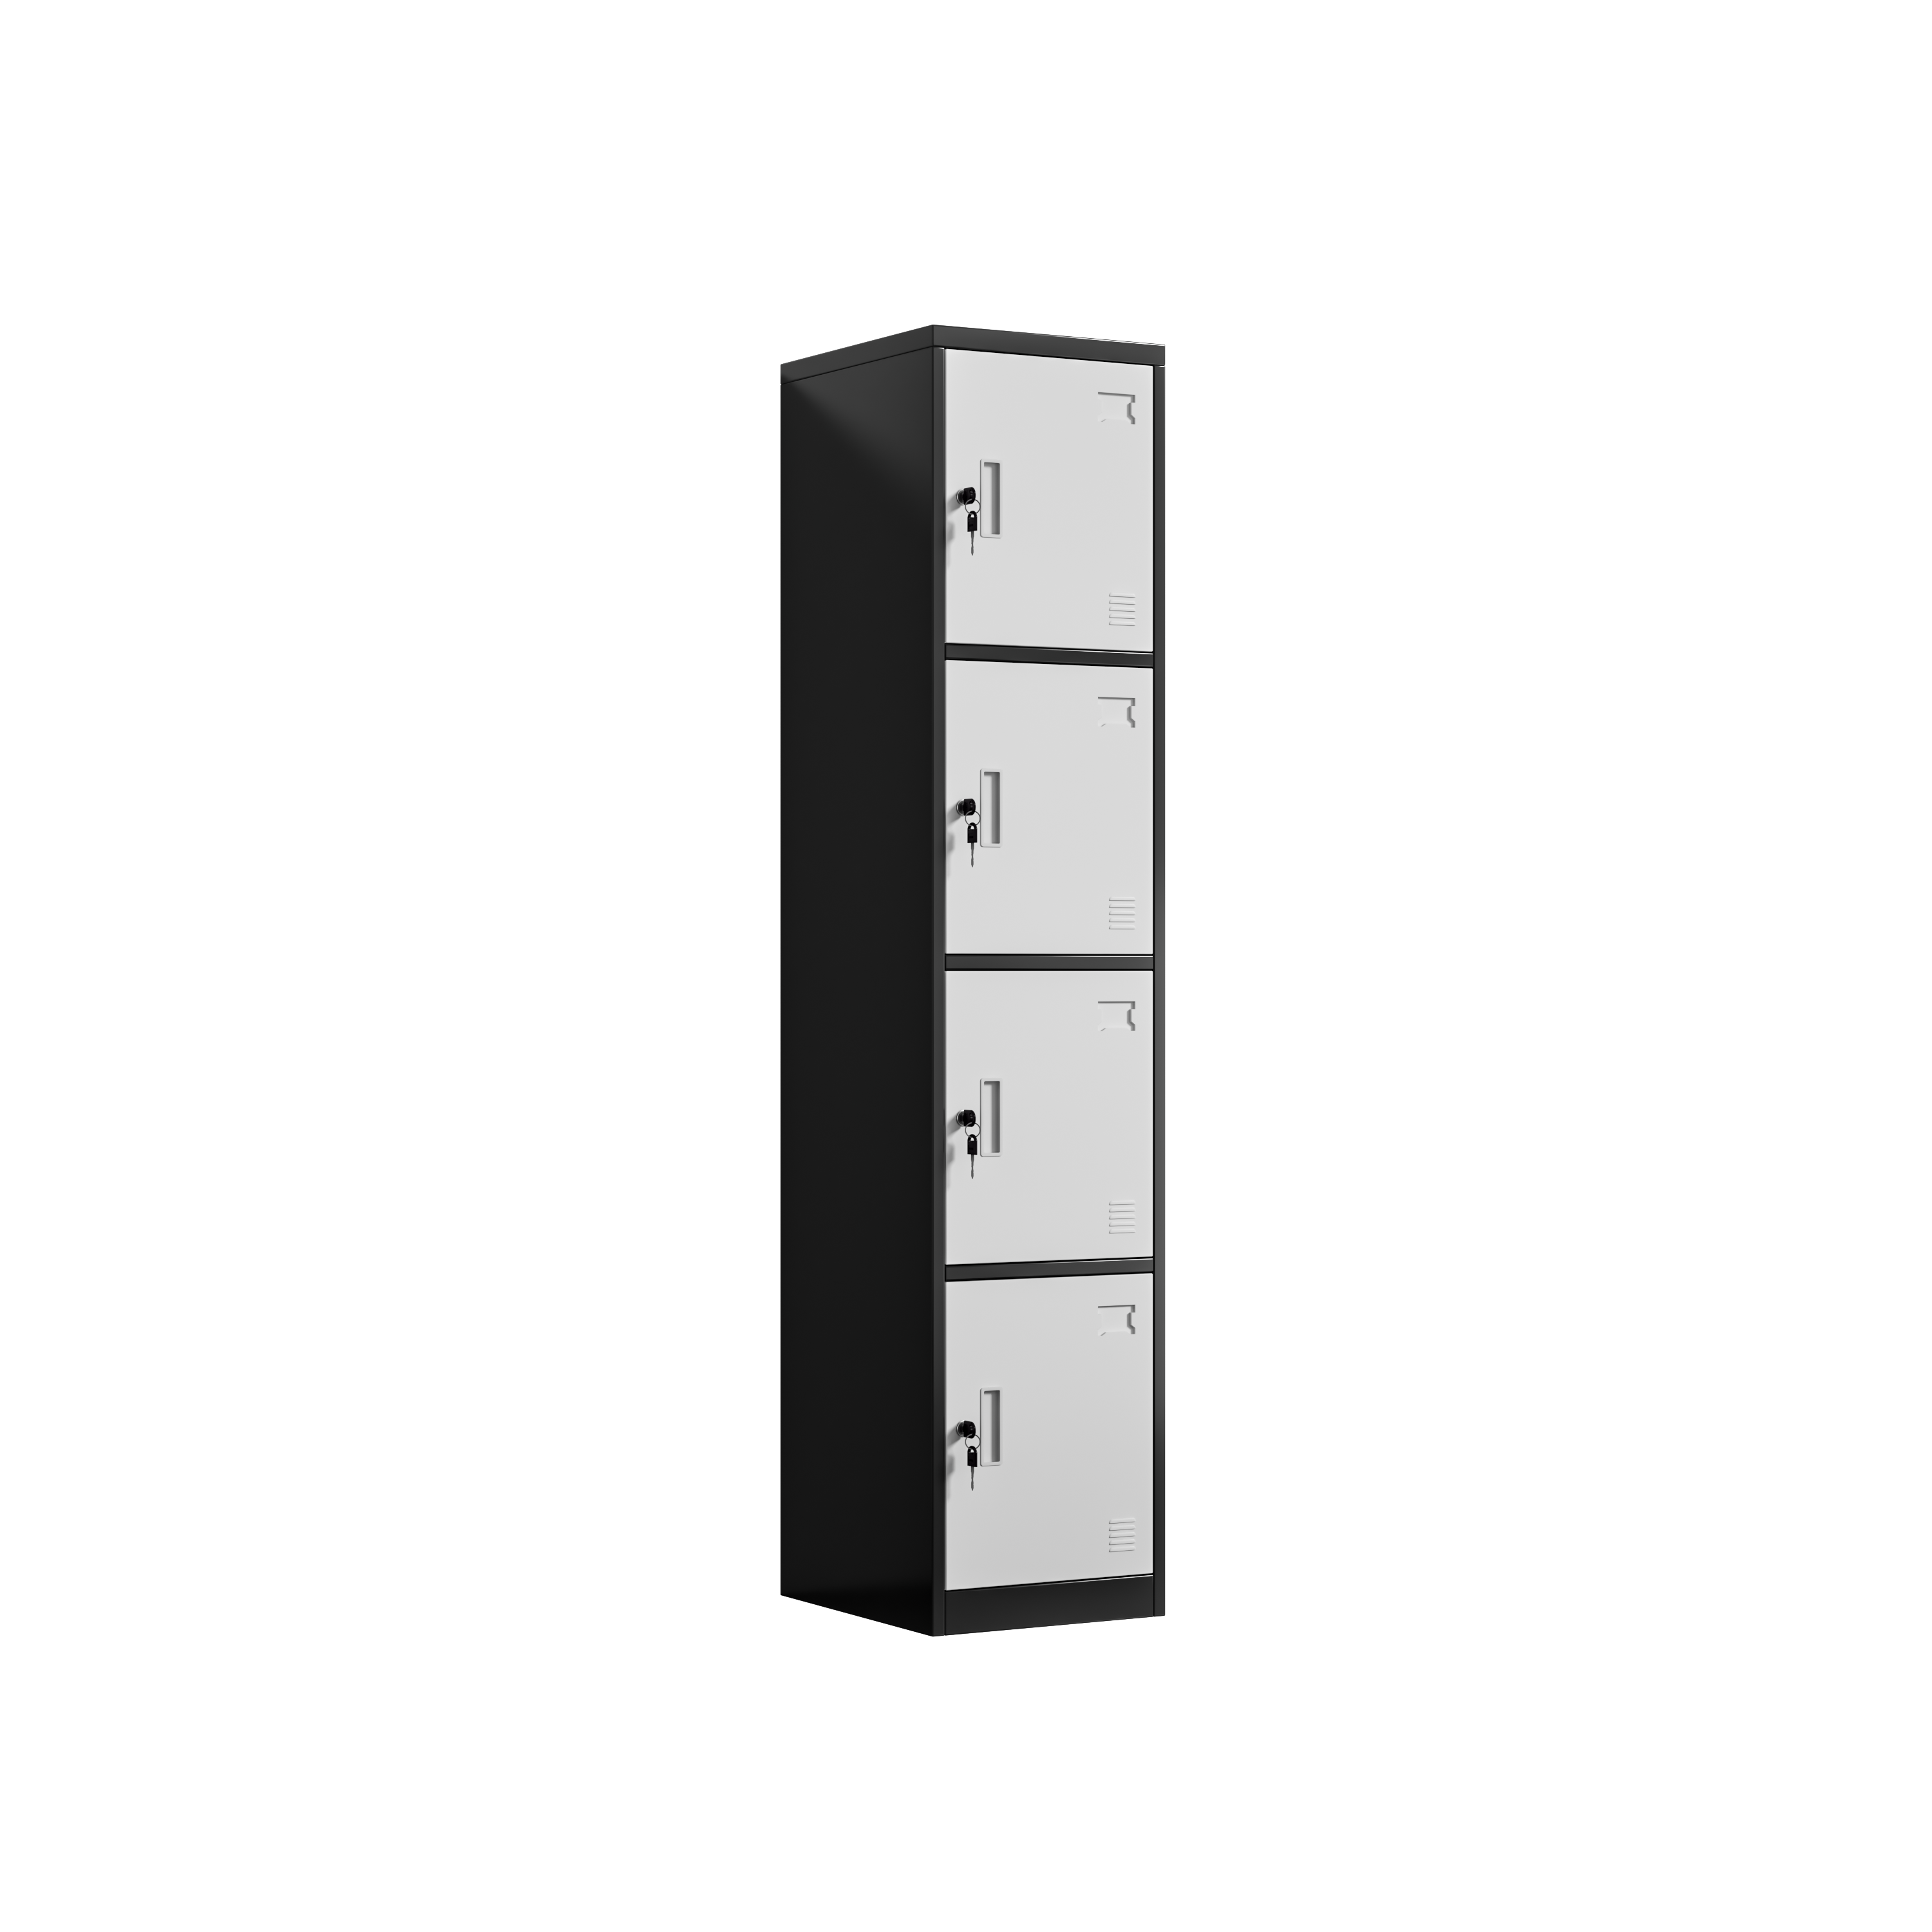
Containerul traversase mări calde și umede, iar docul mirosise încă a sare când ușile se deschiseră. Pe marginea inferioară a primului dulap metalic, o linie palidă marca locul unde o bandă de fixare se frecase în timpul încărcării. În colțurile inferioare, mici pete de culoare roșiatică, ca de rugină, apăreau în condensul acumulat lângă fantele de ventilație. Nimeni nu lăsase să cadă unitatea sau nu îndoiase nicio panou. Deteriorarea afecta exclusiv acoperirea, atât de subțire încât rămânea neobservată sub iluminatul docului și ușor de șters înainte ca cineva să examineze mai atent. Echipajul puse acea unitate deoparte, fotografiind marginile, apoi verifică lista de ambalare.
Un container ajunge în condiții de umiditate ridicată: ce au înregistrat membrii echipajului
Locul unde liniile de frecare se acumulau de-a lungul marginilor ușilor
Semnele nu apăreau întâmplător. Ele se concentrau pe marginile verticale ale ușilor și de-a lungul barei inferioare, locurile în care un dulap metalic atinge curelele, coletele vecine și podeaua containerului în timpul unei deplasări lungi. Suprafețele largi ale ușilor au rămas curate, deci finisajul nu s-a deteriorat pe întreaga suprafață. Punctele de contact fuseseră pur și simplu uzate până la metalul gol. Modelul indică o problemă legată de ambalare și manipulare, nu de o defecțiune a liniei de pulverizare.
Niciun dinte nu era vizibil în cadru în sine
Separarea problemei de finisaj de cea structurală a salvat lotul de respingerea imediată. Cadru, balamalele și încuietoarea cu camă au fost măsurate corect; ușile se mișcau în continuare fără blocare, iar șuruburile pentru demontare au păstrat cuplul de strângere. Acest lucru era important, deoarece un cadru îndoit ar fi indicat o manipulare rough, în timp ce un cadru intact cu un strat de finisaj deteriorat indica o pregătire necorespunzătoare a suprafeței. Echipa a notat această distincție pe fișa de inspecție și a marcat unitățile afectate pentru retuș controlat, nu pentru returnare.
De ce se transformă o zgârietură fină într-o petă de rugină?
Condensul transportă sare într-o ruptură a stratului protector
Aerul marin rar este uscat, iar un container etanșat trece prin cicluri între zilele calde și nopțile mai reci. Umiditatea se condensează pe oțelul rece, absoarbe urme de sare din aer și din ambalaj, apoi pătrunde în orice mică gaură sau zgârietură care ajunge până la metalul neacoperit. Odată ce acest electrolit subțire vine în contact cu oțelul expus, se formează o mică celulă de coroziune și rugină se răspândește treptat sub stratul învecinat de acoperire. Un dulap metalic care pare doar zgâriat pe cheu poate prezenta ulterior, într-un depozit, o pată care se extinde. Stratul vizibil de pulbere reprezintă ultima barieră de apărare, nu prima, iar o ruptură în acest strat expune orice strat de adeziune se află dedesubt.
Aderența este mai importantă decât grosimea stratului de acoperire
Este tentant să specifici un strat mai gros pentru un dulap metalic când o livrare revine marcată, dar grosimea singură nu împiedică o zgârietură să devină o pată. Aderența o face. Un strat aderent pe o suprafață corect pregătită rezistă ridicării la marginile unei zgârieturi, astfel încât coroziunea are mai puține locuri în care să înceapă. Un strat gros, dar slab aderent, se poate desprinde sub formă de foaie încă de la momentul în care umiditatea pătrunde sub el. Testele de aderență prin rețea și expunerea la pulverizare cu soluție salină evaluează această aderență, nu strălucirea vizibilă.
Construirea aderenței, de la oțelul gol spre exterior
Înainte de aplicarea pudrei: degresarea și fosfatarea
Acoperirea unui dulap metalic începe cu mult înainte de aplicarea oricărei culori. Foile laminate la rece părăsesc linia de tăiere și îndoire cu ulei, praf fin de metal și urme de manipulare pe care o pulverizare nu le poate ascunde. Degresarea elimină aceste reziduuri, iar fosfatarea transformă suprafața goală într-un strat cristalin subțire care fixează pudra și încetinește coroziunea în zonele expuse. Omisiunea oricăreia dintre aceste etape lasă o panou care pare curat, dar pe care stratul de acoperire se așează fără a adera cu adevărat. La Luoyang Huawei Office Furniture Co., Ltd, înființată în 1992 și întinsă pe o suprafață de 30.000 de metri pătrați, această prelucrare este un pas controlat, cu verificări proprii, deoarece cuptoarele din aval nu pot repara o suprafață care nu a fost niciodată pregătită.
Pulverizare electrostatică, uscare în cuptor, verificări ale aderenței
După pregătirea suprafeței, pulberea încărcată este pulverizată astfel încât să acopere marginile și colțurile, nu doar fețele plane. Panoul trece apoi printr-un cuptor de coacere, unde pulberea se topește, curge și formează legături transversale într-un film continuu; timpul și temperatura din acest stadiu determină dacă stratul atinge aderența completă sau rămâne moale și ușor de desprins. Un dulap metalic extras prea devreme poate părea finalizat, dar totuși să eșueze la un test simplu de desprindere cu bandă adezivă sau cu rețea de tăieturi. Expunerea la spray de sare și testarea ciclică pe panouri eșantion oferă o evaluare reproductibilă a acestei aderențe, chiar și la o producție lunară de 10.000 bucăți. Întrebarea utilă nu era cât de gros părea stratul, ci dacă etapele anterioare au fost menținute în conformitate cu specificațiile.
Verificările pe care un ordin de achiziție ar trebui să le specifice
Ce acoperă de fapt ISO, ANSI, OSHA și NFPA
Standardele oferă cumpărătorului un limbaj pe care docul de recepție îl poate aplica atunci când apare un dulap metalic etichetat. ISO 9001 definește procesul documentat din spatele pretratării și al uscării, în timp ce ISO 14001 se referă la gestionarea excesului de pulverizare și a deșeurilor; o fabrică care funcționează conform unui sistem verificat de o terță parte menține acești pași urmăribili. ANSI/BIFMA X5.9 stabilește așteptările privind rezistența și durabilitatea unităților de stocare, iar ANSI Z535.4 acoperă etichetele de siguranță și de încărcare pe care o unitate le trebuie să le poarte. OSHA 29 CFR 1910 Subpart S reglementează instalarea electrică din cabinele de pulverizare și din cuptoarele de uscare, iar NFPA 1 abordează problemele legate de normele de prevenire a incendiilor în contextul aplicării pudrei.
Cumpărarea unui dulap metalic: întrebați ce pretratare folosește linia, solicitați rezultatele testelor de aderență și de pulverizare cu sare din aceeași serie de producție și confirmați faptul că stratul de acoperire este uscat termic, nu doar la aer liber. Includeți aceste elemente în comandă, astfel încât livrarea să aibă un reper scris.
Inspectarea unui dulap metalic la sosire: parcurgeți marginile ușii și șinele de jos sub o lumină oblică, fotografiați orice fisură care ajunge până la metalul gol și verificați dacă fantele de ventilație sunt libere de umiditate acumulată.
Utilizarea unui dulap metalic: mențineți unitatea ridicată de podelele umede cu ajutorul picioarelor reglabile, evitați stivuirea cutiilor împotriva fețelor acoperite cu strat de protecție și permiteți circulația aerului prin fantele de ventilație. Corzile de fixare și încărcăturile adiacente sunt ceea ce transformă o finișare intactă într-o urmă de zgâriere în timpul unui transport lung.
Întreținerea unui dulap metalic: curățați urmele cu un detergent blând, nu cu un solvent care dizolvă stratul protector, uscați condensul apărut după o schimbare bruscă de temperatură și sigilați imediat orice muchie expusă cu materialul corespunzător pentru reparații locale. Înregistrați urmele repetitive pentru a putea identifica o defecțiune apărută în timpul ambalării.
Întrebări frecvente
Î: De ce a sosit un dulap metalic cu pete de rugină, deși structura era intactă?
A:Condensatul sărat se acumulează în mici rupturi ale stratului de acoperire în timpul traversării mării, iar coroziunea începe acolo unde este expus oțelul neprotejat. Cadrele rămân intacte, deoarece deteriorarea este limitată la filmul de suprafață. De aceea, inspectorii separă verificările structurale de cele ale finisajului și înregistrează poziția fiecărei urme. Un cadru intact cu o aderență slabă indică o pretratare necorespunzătoare, nu o manipulare incorectă.
Î: Ce face fosfatarea înainte de aplicarea pudrăi de acoperire?
A:Fosfatarea transformă suprafața de oțel degresată într-un strat cristalin subțire pe care pudra îl poate prinde și care încetinește coroziunea la marginile expuse. Degresarea singură elimină uleiul, dar lasă o suprafață netedă, cu puține puncte de ancorare. Împreună, aceste două etape determină dacă finisajul unui dulap metalic rezistă la o zgârietură sau se desprinde de jurul ei. Omisiunea oricăreia dintre aceste etape devine vizibilă ulterior sub forma unei aderențe slabe.
Î: Cum poate un cumpărător verifica aderența acoperirii înainte de expedierea containerului?
A:Cereti rezultatele testelor de adeziune și de pulverizare cu sare obținute din aceeași serie de producție, precum și înregistrarea temperaturii și duratei de coacere în cuptor care le însoțește. Un test de desprindere prin trasare în cruce pe o mostră indică dacă stratul se ridică la marginea unei linii trasate. Aceste verificări descriu aderența sub stratul de culoare, care nu poate fi observată vizual pe o suprafață lucioasă.
Î: Un strat mai gros de pudră previne zgârieturile apărute în timpul transportului maritim?
A:Grosimea ajută la rezistența la abraziune, dar adeziunea determină dacă o zgârietura rămâne localizată. Un strat gros de pudră aplicat pe oțel insuficient pregătit poate dezlipi în foi întregi atunci când umiditatea pătrunde sub el, în timp ce un strat bine aderent rămâne fixat chiar în zona rupturii. Timpul și temperatura de coacere sunt la fel de importante ca și cantitatea de pudră aplicată.
Î: Care standarde se aplică liniei de acoperire și respectiv dulapului în sine?
A:ISO 9001 acoperă procesul documentat de pretratare și uscare, iar ISO 14001 se referă la pulverizarea în exces și gestionarea deșeurilor. ANSI/BIFMA X5.9 stabilește așteptările privind durabilitatea unității de depozitare, în timp ce ANSI Z535.4 reglementează etichetele acesteia. OSHA 29 CFR 1910 Subpart S acoperă cablarea cabinei și a cuptoarelor, iar NFPA 1 se referă la cerințele legate de prevenirea incendiilor în contextul lucrărilor cu pudră.
Î: Ce trebuie să facă echipa de recepție când descoperă urme?
A:Așezați unitatea separat, fotografiați marginile ușii și șinele inferioare, apoi notați dacă fiecare deteriorare ajunge până la metalul gol. Verificați dacă cadrele rămân în poziție dreaptă și dacă încuietorile funcționează corect, apoi comparați modelul urmelor cu modul în care lotul a fost legat și stivuit. Repararea controlată este potrivită pentru deteriorările de suprafață; un cadru îndoit necesită o altă abordare.